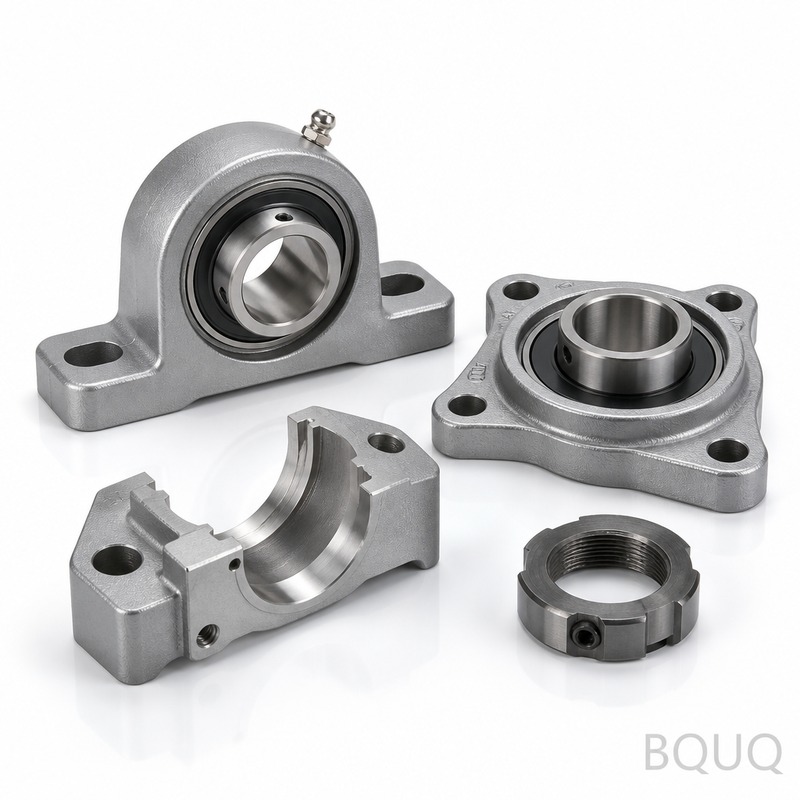
Ces supports de roulement usinés CNC constituent l‘interface exacte entre votre arbre rotatif et le reste de votre machine. Nous maintenons la tolérance d‘alésage à 0,005 mm, l
Supports de Roulement Usinés CNC | Fabrication de Précision BQUQ
Ces supports de roulement usinés CNC constituent l'interface exacte entre votre arbre rotatif et le reste de votre machine. Nous maintenons la tolérance d'alésage à ±0,005 mm, le voile total indiqu
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ces supports de roulement usinés CNC constituent l'interface exacte entre votre arbre rotatif et le reste de votre machine. Nous maintenons la tolérance d'alésage à ±0,005 mm, le voile total indiqué (TIR) à 0,002 mm, et la finition de surface à Ra 0,4 µm sur l'alésage. Le délai typique est de 7 jours ouvrés pour les prototypes, 12 à 15 jours pour les séries de production, et nous traitons thermiquement les supports à 45 HRC lorsque votre charge l'exige.
Pourquoi la Tolérance d'Alésage et le TIR Déterminent la Durée de Vie de Votre Roulement
Un alésage de support imprécis crée deux problèmes : la corrosion de fretting et l'accumulation de chaleur. Si l'alésage est ovale de plus de 0,01 mm, la bague extérieure se déforme et votre roulement perd sa précharge. Nous usinons l'alésage en une seule opération de serrage sur nos fraiseuses 5 axes Mazak, de sorte que la circularité de l'alésage et sa perpendicularité par rapport à la face de montage sont générées à partir de la même référence. Pour les broches à haute vitesse, nous pouvons maintenir le TIR à 0,002 mm sur le diamètre de centrage. Ce chiffre n'est pas un maximum théorique—c'est notre limite d'inspection standard pour chaque support que nous expédions.
Matériaux et Traitements Thermiques que Nous Utilisons
Ne nous envoyez pas un plan avec « acier » et attendez-vous à une pièce fiable. Nous usinons des supports de roulement en aluminium 6061-T6 (pour la robotique sensible au poids), en acier au carbone 1045 (pour les réducteurs industriels généraux), et en 42CrMo4 (pour les applications à haute charge et haute température). Pour l'aluminium, nous recommandons une anodisation dure pour une dureté de surface équivalente à 60 HRC—cela évite le grippage sur l'alésage lors du montage par emmanchement forcé. Pour l'acier, nous proposons un durcissement par induction de l'alésage à 50–55 HRC avec une profondeur de cémentation de 1,5 mm. Si vous avez besoin d'un noyau plus souple et plus résistant, nous omettons le traitement thermique et utilisons du 4140 pré-trempé à 28–32 HRC. Indiquez-nous votre vitesse d'arbre et votre charge radiale, et nous sélectionnerons le bon matériau avant même que vous n'envoyiez le plan.
Comment Nous Usinons l'Alésage Sans Introduire de Contraintes
Les supports de roulement ne sont pas de simples trous percés. Nous ébauchons d'abord l'alésage, en laissant 0,3 mm de surépaisseur, puis nous déstressons la pièce (pour l'acier) afin d'éliminer les contraintes internes induites par l'usinage. Ensuite, nous finissons l'alésage avec une plaquette CBN à une vitesse de coupe de 180 m/min, avec une avance de 0,05 mm/tour. Cela produit une finition de surface de Ra 0,4 µm. Pour les supports nécessitant une finition miroir (Ra 0,2 µm), nous ajoutons une passe de brunissage par galet qui écrouit également la surface. Nous n'utilisons jamais d'alésoir sur un alésage de roulement—les alésoirs laissent une texture de surface déchirée qui use votre joint de roulement. Notre barre d'alésage est rectifiée sur mesure pour chaque famille de support afin de garantir une déflexion nulle, même sur des alésages profonds de plus de 80 mm de long.
Inspection Avant Chaque Expédition
Chaque support passe par une inspection en 3 étapes. Étape un : un contrôle par MMT (machine à mesurer tridimensionnelle) du diamètre d'alésage, de la circularité et de la position par rapport aux trous de montage—nous rapportons les valeurs réelles, pas seulement un résultat conforme/non conforme. Étape deux : un contrôle du TIR sur un mandrin de précision avec un comparateur à cadran de 0,001 mm, en faisant pivoter le support à 360° pour vérifier que l'alésage est concentrique au centrage. Étape trois : un test de rugosité de surface à l'aide d'un rugosimètre portable, mesurant Ra sur l'alésage et la face de montage. Nous joignons une copie numérique du rapport MMT (PDF) à votre liste de colisage. Si vous avez besoin d'un PPAP complet (Processus d'Approbation de Pièce de Production) avec certificats de matériaux et courbes de traitement thermique, nous le fournissons sans frais supplémentaires pour les premières pièces.
Capacités Standard et Limites pour Votre Conception
Durcissement par induction à 50–55 HRC, profondeur de cémentation 1,5 mm
Dureté (pré-trempé)
4140 à 28–32 HRC, 42CrMo4 à 35–40 HRC
Délai
7 jours prototype, 12–15 jours production
MOQ
Sans MOQ — nous acceptons les commandes d'une seule pièce
Comment Nous Gérons les Diamètres de Centrage et les Faces de Montage
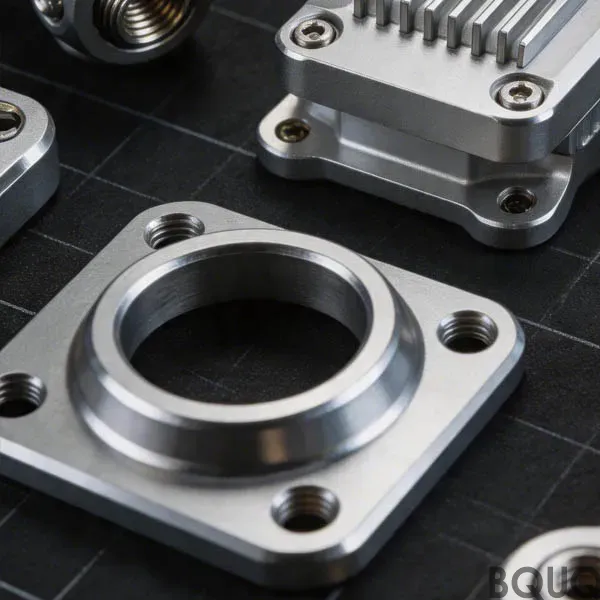
Votre support de roulement ne fonctionne pas seul—il se positionne dans un flasque de moteur ou un carter de réducteur. C'est pourquoi nous usinons le diamètre de centrage (l'ergot) et la face de montage dans le même montage que l'alésage. Le centrage est maintenu à ±0,008 mm, et la face est plane à 0,005 mm près. Nous perçons et taraudons également les trous de boulons de montage (M4 à M16) avec un cycle de perçage CNC qui référence le centre de l'alésage, et non les bords bruts de la pièce coulée. Si votre conception utilise des goupilles de positionnement pour l'alignement, nous alésons ces trous à la tolérance H7 dans la même opération, garantissant que les centres des goupilles se situent exactement sur le cercle de boulons. Cela élimine l'erreur d'assemblage classique où le support se déplace de quelques microns lors du serrage des boulons.
Options de Finition pour la Corrosion et le Frottement
L'acier usiné nu rouillera en une semaine si votre atelier est humide. Nous proposons trois finitions standard pour les supports de roulement usinés CNC : l'oxydation noire (pour une couche fine et uniforme qui ne modifie pas les dimensions), le placage zinc-nickel (pour une résistance au brouillard salin jusqu'à 720 heures), et l'anodisation dure (pour l'aluminium, épaisseur 40–50 µm). Pour l'alésage, nous recommandons de NE PAS le revêtir—tout placage ajoute de l'épaisseur et modifie votre ajustement serré. À la place, nous utilisons un lubrifiant à film sec (Molykote D-321R) appliqué uniquement sur le diamètre extérieur, afin que le support glisse dans le châssis de la machine sans gripper. Nous proposons également un revêtement de phosphatation sur l'acier, qui retient l'huile et réduit l'usure pendant le rodage initial.
Erreurs de Conception Courantes que Nous Corrigeons pour Vous
Nous voyons les mêmes erreurs chaque semaine. Premièrement, les concepteurs spécifient une tolérance d'alésage de roulement H7 mais oublient que l'épaisseur de paroi du support est trop fine—lorsque vous pressez le roulement, la paroi se déforme vers l'intérieur. Nous calculons le rapport épaisseur de paroi/diamètre d'alésage ; s'il est inférieur à 0,15, nous recommandons une paroi plus épaisse ou un insert en acier. Deuxièmement, les concepteurs placent la gorge de circlip trop près de la face d'alésage, ne laissant aucun espace pour que notre barre d'alésage sorte proprement. Troisièmement, ils oublient d'inclure un trou ou une rainure de lubrification. Nous pouvons usiner une rainure d'huile en spirale avec un rayon de 1 mm, mais vous devez l'indiquer sur le plan. Envoyez-nous votre géométrie approximative—nous signalerons ces problèmes avant de soumettre un devis, pas après que vous ayez reçu une pièce défectueuse.
Sélection des Outils de Coupe et Guides de Tolérance
La finition d'alésage et le TIR de votre support dépendent fortement de la géométrie de l'outil de coupe et du réglage de la machine. Pour comprendre pourquoi nous utilisons des plaquettes CBN pour l'acier trempé et du PCD pour l'aluminium, lisez notre guide de sélection des outils de coupe CNC. Pour un aperçu plus approfondi de la façon dont nous définissons et mesurons la tolérance de ±0,005 mm sur votre plan, notre guide des tolérances d'usinage CNC explique la différence entre la tolérance de position et la tolérance géométrique. Ces deux articles sont rédigés par nos ingénieurs d'atelier, et non par le personnel marketing.
Questions Fréquemment Posées
Quel est votre MOQ pour un support de roulement personnalisé ?
Nous n'avons pas de MOQ—nous usinons un seul prototype de support pour votre banc d'essai, et les séries de production commencent à seulement 10 pièces.
Pouvez-vous usiner un support à partir de mon modèle 3D avec des tolérances critiques déjà définies ?
Oui, nous acceptons les fichiers STEP, IGES et Parasolid ; nous vérifions vos spécifications GD&T par rapport à nos capacités machine lors de la phase de devis.
Comment garantissez-vous le TIR de 0,002 mm sur une série de production de 500 supports ?
Nous utilisons un palpage en cours de processus sur la machine pour ajuster la barre d'alésage avant chaque 10e pièce, et nous contrôlons à la MMT la première et la dernière pièce de chaque lot.
Quel est votre délai si j'ai besoin de 50 supports en acier 4140 avec durcissement par induction ?
Notre délai standard est de 12 jours à compter de l'approbation du plan, plus 2 jours pour le traitement thermique et la rectification finale de l'alésage, soit 14 jours au total.
Obtenez un Devis Ferme en 12 Heures
Envoyez-nous votre plan au format STEP ou PDF. Nous examinerons le matériau, la tolérance d'alésage et les exigences de voile, puis nous vous retournerons un prix ferme et un délai en 12 heures. Si vous avez besoin d'un second avis sur une tolérance marginale, demandez-nous—nous vous dirons honnêtement ce qui est réalisable. La fabrication de précision en Chine ne signifie pas une faible qualité ; cela signifie que nous rivalisons sur la rapidité et la précision, et non sur un travail bâclé. Envoyez votre plan par e-mail à sc@bquq.com, ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons à chaque demande en 12 heures, y compris le week-end.