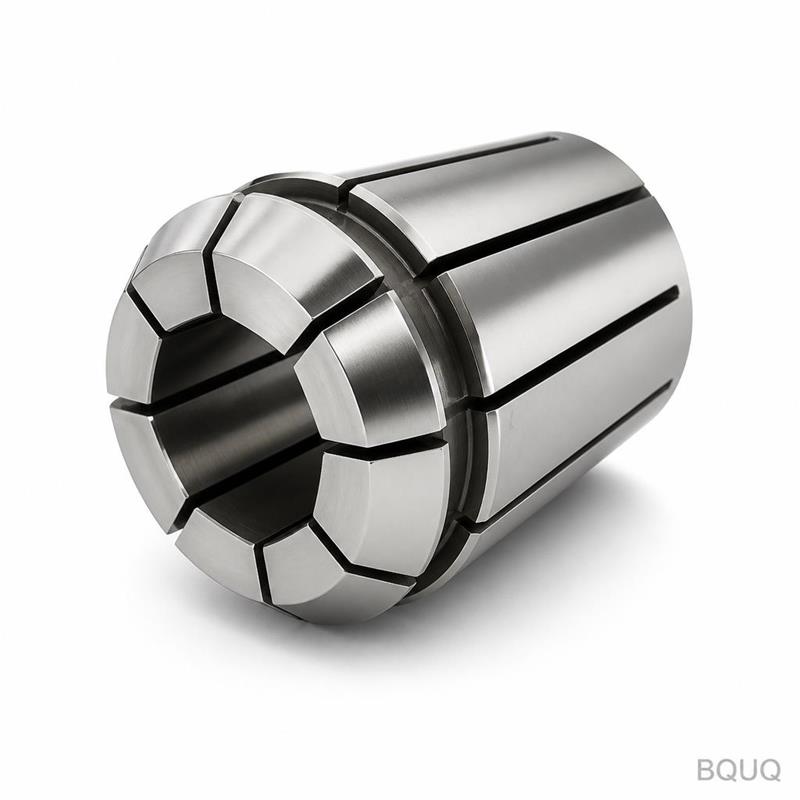
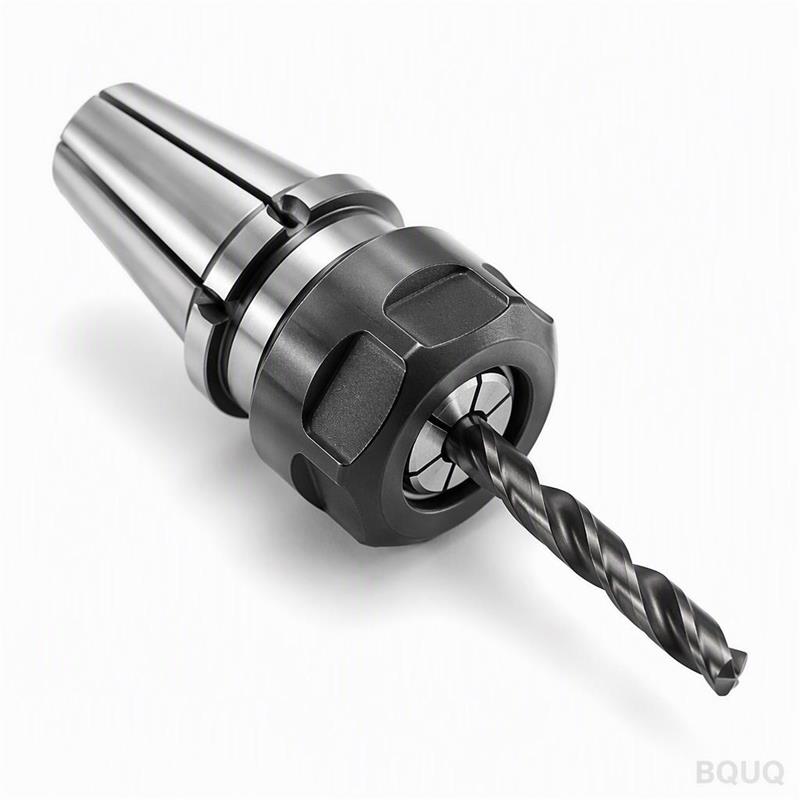
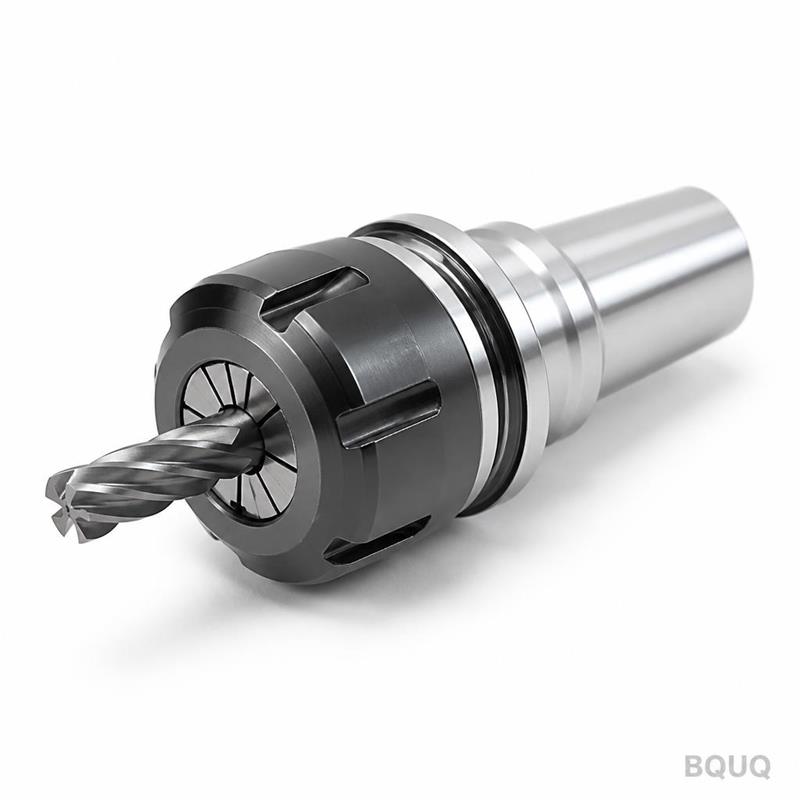
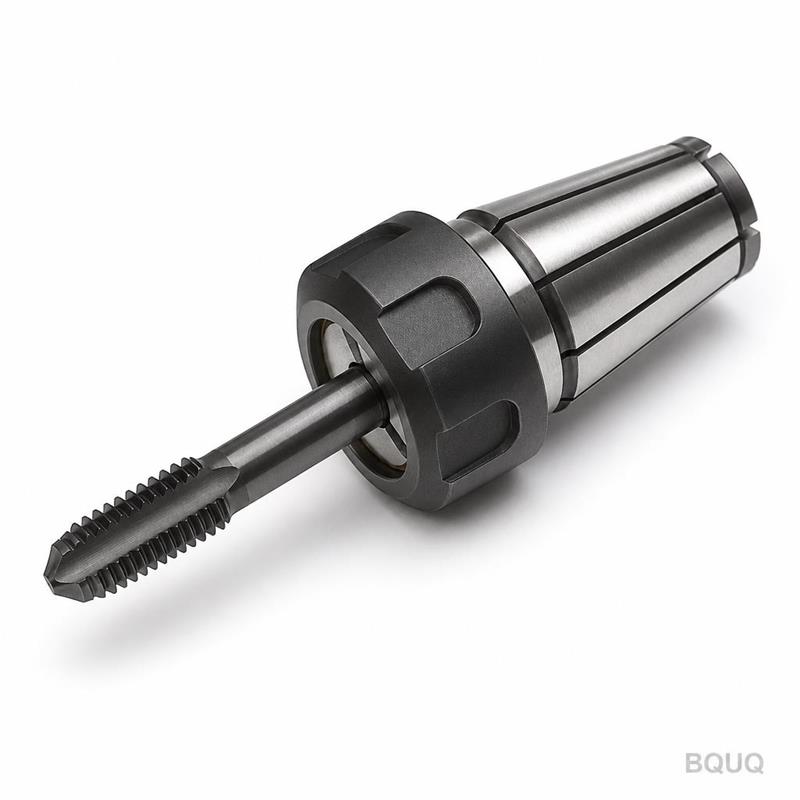
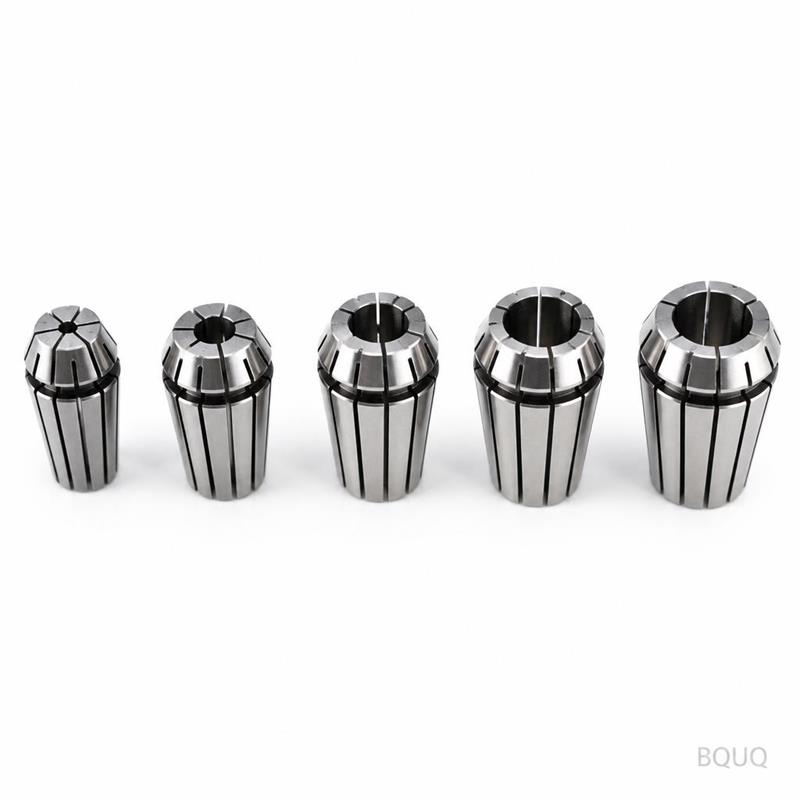
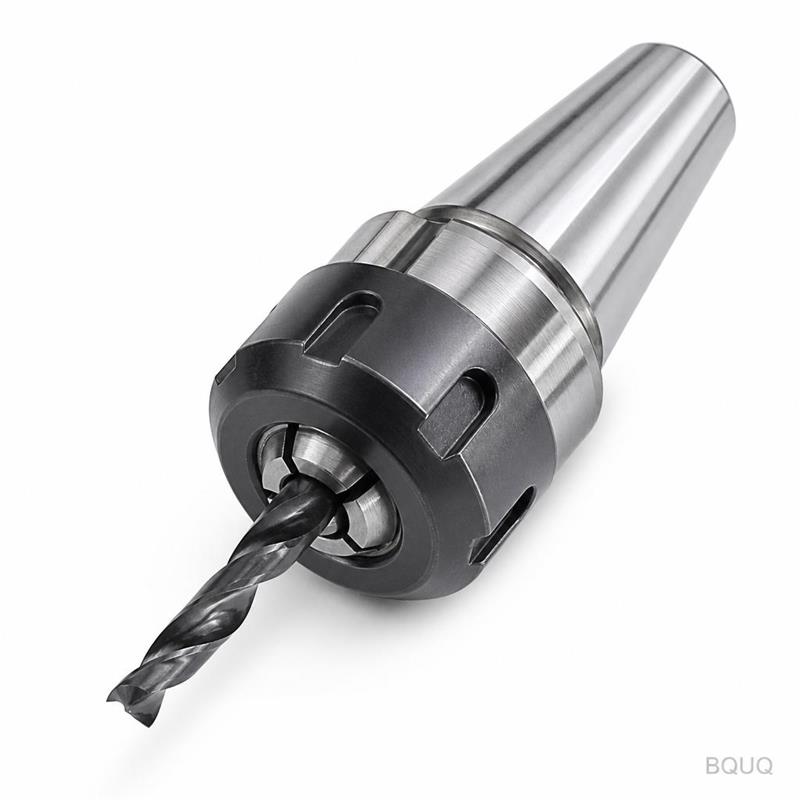
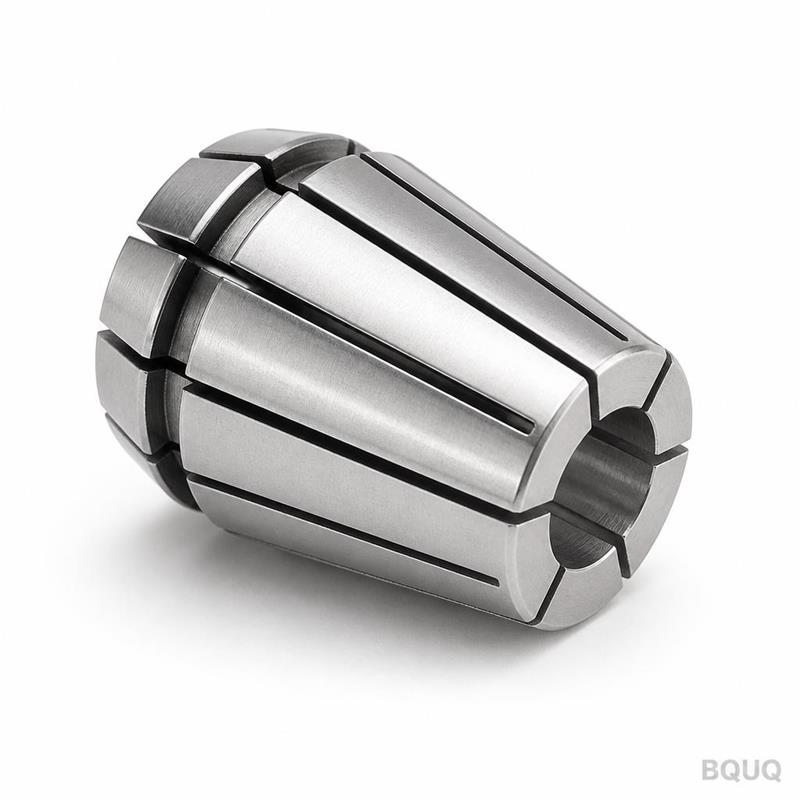
Ceci est une pince ER usinée CNC avec un alésage hexagonal, conçue pour maintenir les queues d‘outils et pièces hexagonales dans des broches de précision. Vous bénéficiez d‘une con
Pince ER BQUQ usinée CNC avec alésage hexagonal pour outillage de précision – faux-rond de 0,005 mm
Ceci est une pince ER usinée CNC avec un alésage hexagonal, conçue pour maintenir les queues d'outils et pièces hexagonales dans des broches de précision. Vous bénéficiez d'une concentricité garantie
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est une pince ER usinée CNC avec un alésage hexagonal, conçue pour maintenir les queues d'outils et pièces hexagonales dans des broches de précision. Vous bénéficiez d'une concentricité garantie de ≤0,005 mm TIR au nez, d'une dureté de corps de HRC 58-60, et d'une finition de surface de Ra 0,4 µm. Nous expédions les tailles standard sous 7 à 10 jours, et les tailles hexagonales personnalisées sous 12 à 15 jours, directement depuis notre usine de Dongguan.
Pourquoi la géométrie d'alésage hexagonal surpasse l'alésage rond pour la transmission de couple
Un alésage hexagonal verrouille la queue d'outil sur six faces planes, et non par friction. Cela élimine tout glissement sous des charges de couple élevées, ce qui est essentiel lors de l'entraînement d'alésoirs, de tarauds et de fraises à queue hexagonale. Notre alésage hexagonal est découpé au fil puis rectifié CNC pour atteindre une tolérance sur la largeur sur plats de +0,005 mm / -0,000 mm. Cela signifie que l'outil se positionne complètement, sans basculement, et reste centré même à 10 000 tr/min.
Matière première et traitement thermique : 20CrMnTi vs 9SiCr
Nous usinons nos pinces ER à partir de deux nuances. Pour les alésages hexagonaux standard jusqu'à 10 mm, nous utilisons de l'acier à outils allié 9SiCr. Pour les alésages plus grands et les applications à forte usure, nous utilisons de l'acier de cémentation 20CrMnTi. Les deux sont trempés dans des fours sous vide jusqu'à HRC 58-60, puis soumis à un traitement cryogénique profond à -120°C pour convertir l'austénite résiduelle. Ce procédé assure une stabilité dimensionnelle sous des cycles de serrage répétés—plus de 50 000 cycles sans relaxation mesurable.
Séquence de rectification permettant d'atteindre un faux-rond total de 0,005 mm
Le faux-rond est éliminé à l'étape de rectification, et non à l'étape d'usinage. Après le fraisage CNC de l'alésage, nous durcissons l'ébauche. Ensuite, nous rectifions le diamètre extérieur avec une tolérance de 0,005 mm. Puis, nous rectifions l'alésage hexagonal à l'aide d'une rectifieuse interne CNC avec un dresseur diamant. Enfin, nous rectifions l'angle de cône (8° par côté) et les fentes de serrage simultanément sur une rectifieuse de montage. Cette séquence référence chaque caractéristique critique sur la même ligne de centre, maintenant le faux-rond total indiqué (TIR) à ≤0,005 mm à 3 fois le diamètre depuis le nez.
Spécification
Valeur / Plage
Note
Taille d'alésage hexagonal (A/F)
1,5 mm – 12 mm
Tailles personnalisées sur demande
Diamètre extérieur du corps de pince
ER11, ER16, ER20, ER25, ER32, ER40
Série ER standard
Matériau
9SiCr / 20CrMnTi
Cémenté ou trempé à cœur
Dureté (cœur)
HRC 58-60
Traitement thermique sous vide
Dureté (surface)
HRC 60-62 (couche cémentée)
Profondeur de cémentation 0,3-0,6 mm
Faux-rond total (TIR)
≤ 0,005 mm
Au nez, 3xD
Tolérance de largeur hexagonale
+0,005 / -0,000 mm
Ajustement avec serrage sur la queue
Finition de surface (alésage)
Ra 0,4 µm
Rectifié et rodé
Concentricité (alésage vers DE)
≤ 0,003 mm
Vérifié par calibre
Délai de livraison (standard)
7-10 jours
Départ usine Dongguan
MOQ
Sans MOQ
Commandes d'échantillons acceptées
Découpe des fentes et élasticité : comment nous évitons l'affaissement de l'alésage
Les fentes de serrage ne sont pas fraisées directement en travers. Nous les découpons avec une électroérosion à fil de 0,3 mm après la rectification, puis nous ouvrons l'embouchure de la fente à 0,5 mm sur la face avant. Cela crée un effet ressort qui permet à la pince de se fermer uniformément autour de la queue hexagonale. Nous contrôlons la profondeur de fente à ±0,02 mm afin que la plage d'élasticité de la pince (généralement un affaissement de 0,1 mm) reste cohérente sur chaque pièce. Si une fente est trop profonde, la pince se fissure sous la force de serrage ; trop peu profonde, elle ne saisira pas. Nous vérifions la force d'affaissement sur un banc d'essai hydraulique pour chaque lot de production.
Inspection avant chaque expédition : jauges à air et rapports CMM
Chaque pince ER que nous expédions passe par une inspection à 100 %, et non par échantillonnage. Nous utilisons une jauge à air Federal pour mesurer la largeur hexagonale et le cône d'alésage dans trois plans. Une CMM Zeiss vérifie le faux-rond et la concentricité sur un montage à 5 points. Nous effectuons également un test de dureté sur un duromètre Rockwell pour chaque 10e pièce. Vous recevez un rapport dimensionnel avec votre expédition—sans frais supplémentaires. Cela fait partie de notre processus de fabrication de précision, et non d'un service premium.
Quel est votre MOQ pour les tailles d'alésage hexagonal personnalisées ?
Sans MOQ. Nous acceptons une pièce unique pour les tailles hexagonales personnalisées, bien que le prix unitaire soit plus élevé pour une pièce unique en raison du temps de configuration.
Pouvez-vous usiner des alésages hexagonaux sur des longueurs de pince non standard ?
Oui, nous pouvons étendre la longueur du corps jusqu'à 25 % au-delà des dimensions ER standard, mais nous devons revérifier le faux-rond après la rectification car les corps plus longs amplifient la flexion.
Comment garantissez-vous le faux-rond de 0,005 mm en production de masse ?
Nous utilisons un processus de rectification en deux étapes (ébauche et finition) sur le DE et l'alésage, et nous revérifions chaque pièce après la découpe des fentes pour détecter toute distorsion due à la relaxation des contraintes.
Quel est le délai de livraison typique pour une commande de 100 pièces ?
Pour les pinces hexagonales ER11 et ER16 standard, 100 pièces sont expédiées sous 10 jours ouvrables. Pour les ER32 et plus grandes, ajoutez 3 jours pour les cycles de rectification.
Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC et outillage. Notre ligne de pinces ER à alésage hexagonal est une réponse directe aux ingénieurs qui ont besoin d'un serrage répétable pour les outils à queue hexagonale sans payer un supplément pour des marques européennes. Avant de spécifier une pince, consultez notre guide de sélection d'outils de coupe CNC pour assortir la qualité de pince à votre vitesse de broche. Consultez également notre guide des tolérances d'usinage CNC pour comprendre comment notre faux-rond de 0,005 mm se compare à vos besoins d'application.
Envoyez-nous votre dessin ou une esquisse des dimensions de votre queue hexagonale. Nos ingénieurs répondront avec un devis ferme sous 12 heures, y compris une nuance de matériau suggérée. Pour une réponse rapide, envoyez un e-mail à sc@bquq.com ou WhatsApp au +86 13713157787. Nous sommes prêts à usiner votre première pièce dès aujourd'hui.