Ce qu‘est ce mandrin ER25 et pourquoi il serre plus fermement que votre porte-outil actuel Il s‘agit d‘un mandrin de serrage ER25 à pince ressort usiné CNC, conçu pour saisir des
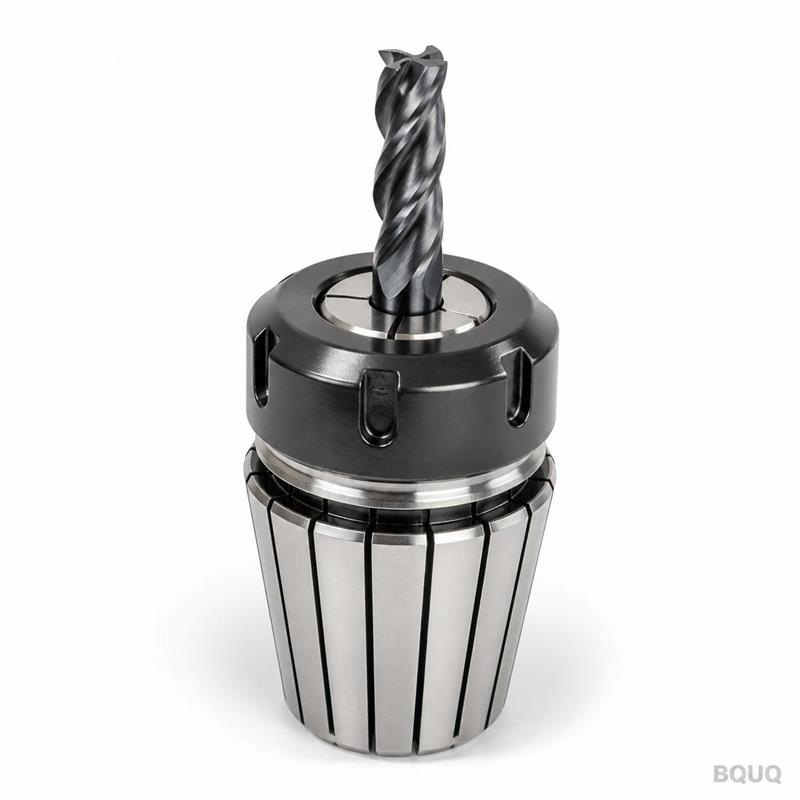
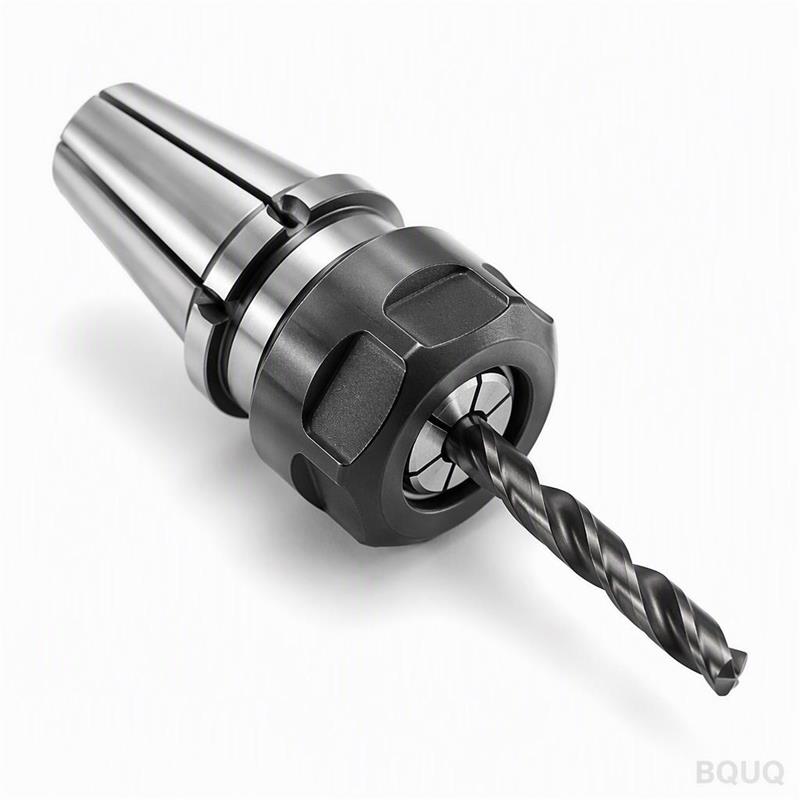
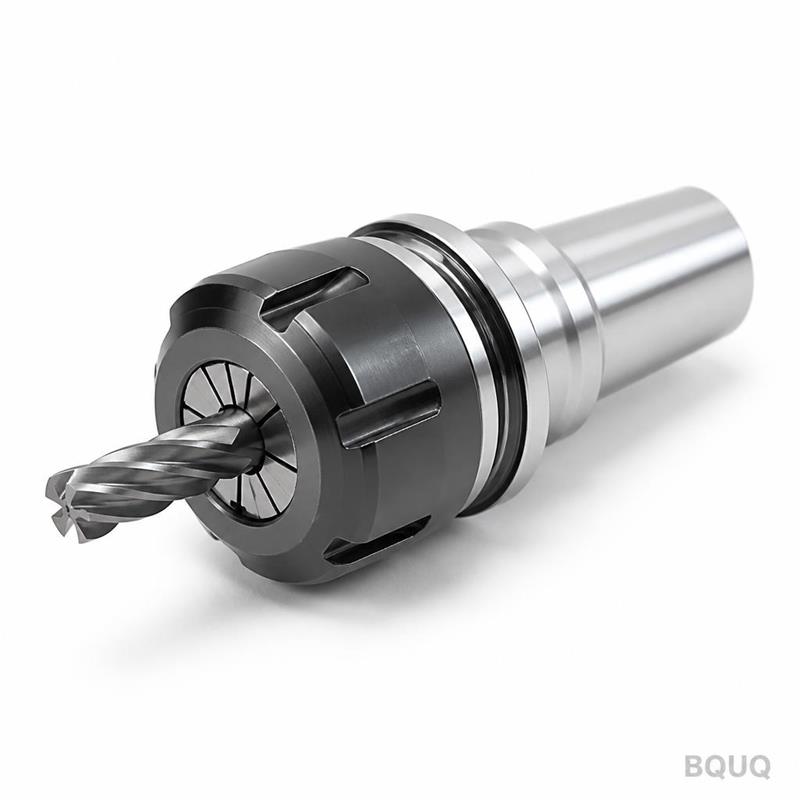
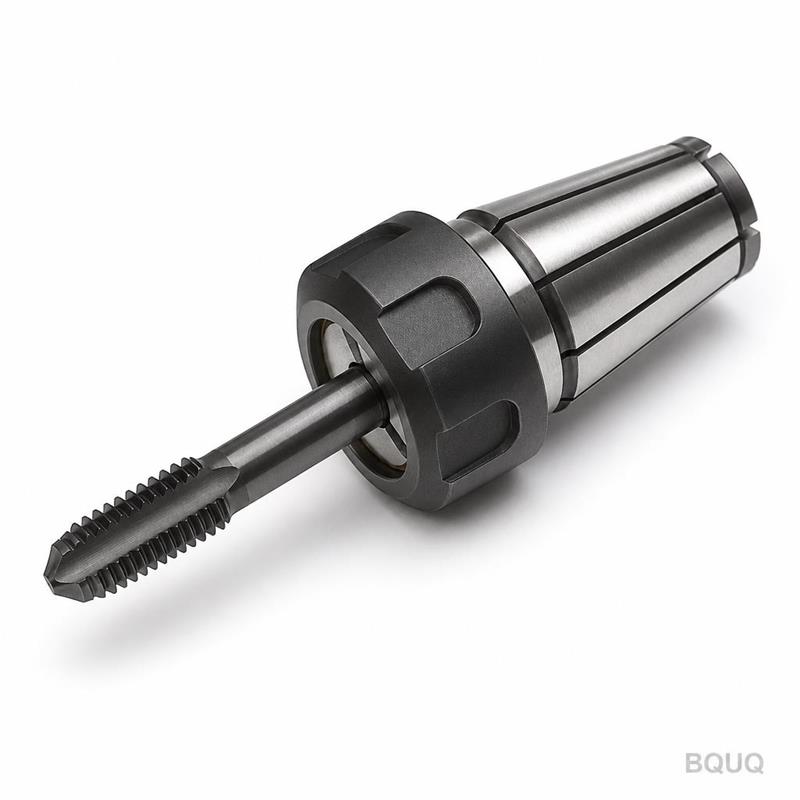
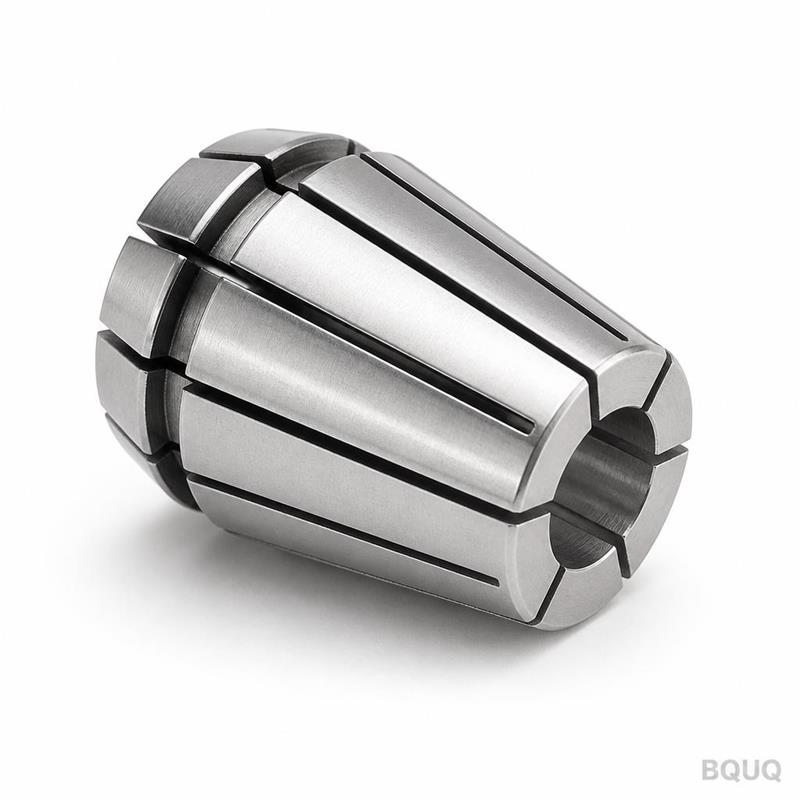
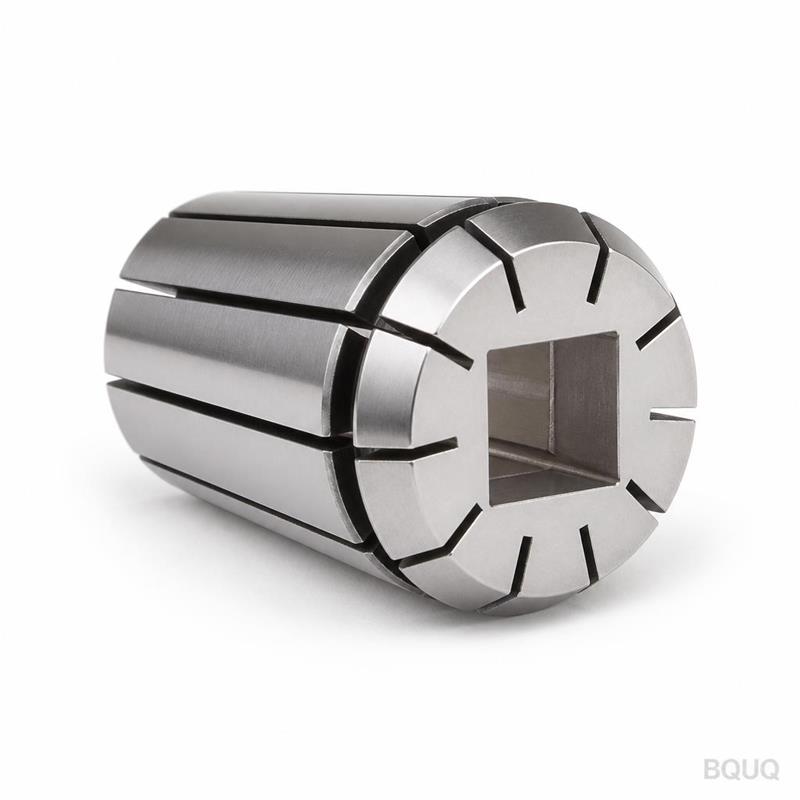
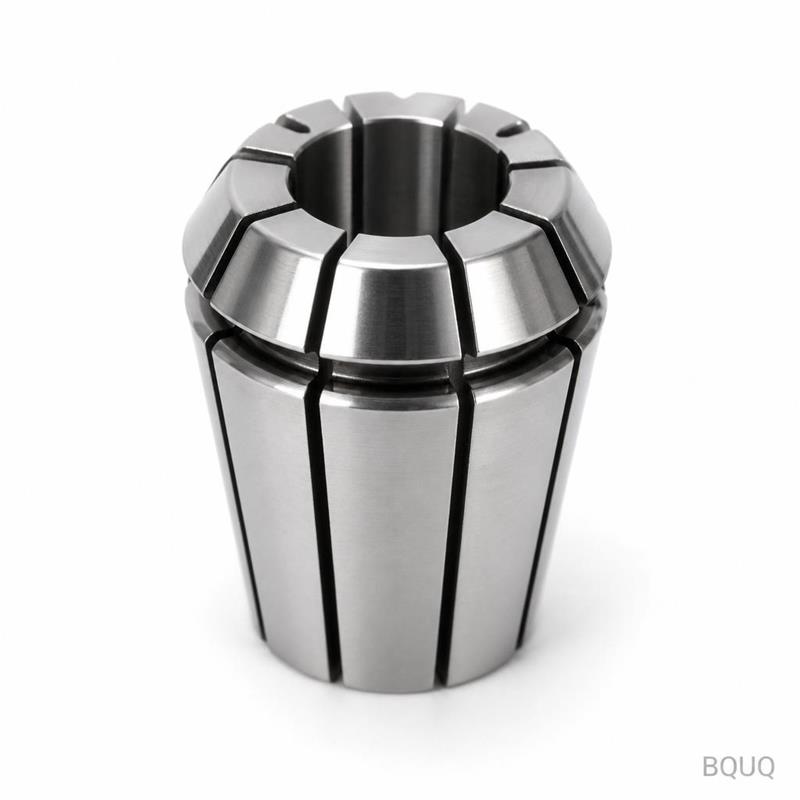
Mandrin de serrage ER25 à pince ressort usiné CNC avec porte-fraise BQUQ
Ce qu'est ce mandrin ER25 et pourquoi il serre plus fermement que votre porte-outil actuel Il s'agit d'un mandrin de serrage ER25 à pince ressort usiné CNC, conçu pour saisir des fraises à queue de
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce qu'est ce mandrin ER25 et pourquoi il serre plus fermement que votre porte-outil actuel
Il s'agit d'un mandrin de serrage ER25 à pince ressort usiné CNC, conçu pour saisir des fraises à queue de 1 mm à 16 mm de diamètre. Nous l'usinons en acier allié 42CrMo4, traité thermiquement à HRC 58-62, puis rectifié de précision pour obtenir une concentricité de 0,005 mm TIR au nez. Cela signifie moins de déflexion d'outil en profondeur, un meilleur état de surface sur votre pièce et une durée de vie prolongée de la fraise—notamment dans la coupe d'acier inoxydable et d'acier trempé. Nous expédions depuis Dongguan avec un délai standard de 15 jours, et nous n'imposons pas de quantité minimale de commande.
Comment une pince ressort ER25 répartit la force de serrage sans marquer votre fraise
Le système ER25 utilise une pince conique qui se comprime uniformément autour de la queue d'outil lors du serrage de l'écrou. Contrairement aux porte-outils à vis de pression, la force de serrage est appliquée sur toute la longueur de contact—généralement 10 mm à 12 mm d'engagement dans notre conception de poche. Cela élimine les charges ponctuelles, de sorte que la queue de votre fraise reste ronde et exempte de marques de brinellage. Nous usinons le cône interne avec un angle inclus de 8° et un état de surface de Ra 0,4 µm, ce qui garantit une assise constante de la pince à chaque changement d'outil. Le résultat est un faux-rond reproductible inférieur à 0,005 mm, même après plus de 500 changements d'outils.
Matériaux et traitement thermique que nous utilisons pour le corps du mandrin et l'écrou
Nous fabriquons le corps du mandrin en 42CrMo4 (AISI 4140) car il équilibre ténacité et usinabilité. Le corps est durci à HRC 58-62, puis revenu pour réduire la fragilité tout en maintenant une limite d'élasticité supérieure à 900 MPa. L'écrou de serrage est en acier cémenté 20CrMnTi, carburé pour une dureté de surface de HRC 58-62 avec une dureté de cœur de HRC 30-35. Cette combinaison offre un filetage résistant à l'usure et un cœur tenace qui résiste à la fissuration sous des serrages répétés à couple élevé. Nous n'utilisons pas d'acier de décolletage 1215—il ne peut pas maintenir la dureté ou la durée de vie en fatigue requises pour la coupe en production.
Séquence d'usinage qui garantit un faux-rond de 0,005 mm
Nous partons d'une barre pleine, pas d'une pièce moulée. Nos tours CNC 5 axes usinent le profil externe à moins de 0,01 mm. Ensuite, nous fraisons les méplats d'entraînement et la dépouille de filetage. Le cône interne est alésé en semi-finition, puis traité thermiquement, et enfin rectifié sur une rectifieuse interne CNC avec une meule CBN. La passe de rectification n'enlève que 0,2 mm de matière, ce qui maintient la distorsion thermique sous 0,002 mm. Après la rectification, nous rodons le cône contre une pince mère pour obtenir un contact d'appui d'au moins 85% sur la surface conique. Ce n'est pas une tolérance commerciale standard—c'est ce qui vous donne un maintien d'outil constant pour l'usinage à haute vitesse.
Inspection avant chaque expédition—pas seulement un rapport d'échantillon
Chaque mandrin est vérifié, pas seulement un par lot. Nous utilisons une MMT avec une résolution de palpeur de 0,0005 mm pour vérifier l'angle du cône, le pas de filetage et la concentricité de l'alésage par rapport au cône. Le faux-rond est mesuré avec un comparateur à cadran sur un mandrin de précision—nous rejetons tout ce qui dépasse 0,005 mm TIR. La dureté de surface est vérifiée avec un duromètre Rockwell sur le corps et l'écrou. Nous effectuons également un test fonctionnel : nous serrons une queue de fraise standard de 10 mm et mesurons le faux-rond au nez et à 3× le diamètre du nez. Vous recevez une copie de la fiche d'inspection avec votre expédition. Si vous avez besoin d'un certificat de matériau complet ou d'un rapport PPAP niveau 3, nous pouvons le fournir sans frais supplémentaires.
Dimensions standard et spécifications de performance que vous pouvez intégrer à votre conception
Nous usinons ces mandrins conformément aux normes dimensionnelles ISO 15488 (DIN 6499). Cela signifie que vous pouvez utiliser n'importe quelle pince ER25 standard de n'importe quelle marque—nous ne vous enfermons pas dans nos pinces. Le filetage de l'écrou est M40×1,5, et la queue est disponible en configurations cylindrique droite, CAT40, BT40 ou HSK63A. Si vous avez besoin d'une longueur de queue personnalisée ou d'un filetage spécial, nous pouvons modifier la conception selon votre dessin. Voici le tableau des spécifications standard pour notre configuration la plus courante : la queue droite avec trou de lubrification interne.
Paramètre
Valeur
Type de pince
ER25 (conforme ISO 15488)
Plage de serrage
1 mm – 16 mm (par incréments de 1 mm)
Options de queue
Cylindrique Ø20 mm, CAT40, BT40, HSK63A
Matériau du corps
42CrMo4 (AISI 4140)
Traitement thermique
Trempé et revenu, HRC 58-62
Matériau de l'écrou
20CrMnTi cémenté, HRC 58-62 en surface
Concentricité (TIR)
0,005 mm au nez, 0,008 mm à 3×D
État de surface
Ra 0,4 µm sur le cône, Ra 0,8 µm sur le corps
Trou de lubrification interne
Ø4 mm traversant, en option
Délai de livraison
15 jours standard, 7 jours en urgence (MOQ 10 pièces)
MOQ
Aucun MOQ pour les tailles standard
Pourquoi notre mandrin ER25 fonctionne mieux qu'un mandrin hydraulique pour les coupes interrompues légères
Les mandrins hydrauliques amortissent mieux les vibrations, mais ils coûtent 4 à 5 fois plus cher et nécessitent une pompe hydraulique pour l'assemblage. Notre mandrin ER25 offre 80% des performances d'amortissement à 20% du coût. Pour les passes de finition sur l'aluminium ou l'acier pré-usiné, la différence d'état de surface est inférieure à Ra 0,2 µm—négligeable pour la plupart des applications. Le véritable avantage est la vitesse de changement d'outil : vous pouvez remplacer une fraise en moins de 30 secondes avec une clé dynamométrique standard. Cela rend ce mandrin idéal pour les ateliers qui exécutent plusieurs petits lots par jour. Si vous avez besoin d'un amortissement maximal pour l'ébauche lourde, nous recommandons un mandrin hydraulique—mais pour 90% du travail de fraisage, ce mandrin ER25 est le choix technique correct.
Options personnalisées que nous usinons pour des applications spécifiques
Nous pouvons ajouter un méplat sur la queue pour les broches d'entraînement, prolonger la longueur jusqu'à 50 mm pour une portée profonde, ou usiner un filetage personnalisé sur l'écrou pour une bague de verrouillage. Nous proposons également une version avec un trou de lubrification traversant jusqu'à Ø6 mm si vous utilisez une lubrification par broche. Pour les broches haute vitesse au-dessus de 20 000 tr/min, nous pouvons équilibrer le mandrin à G2,5 à 25 000 tr/min—indiquez simplement la vitesse cible sur votre dessin. Nous avons usiné plus de 12 000 mandrins à pince au cours des 5 dernières années, et nous gardons en stock l'outillage pour les variations courantes afin de réduire votre délai.
Questions fréquemment posées avant d'envoyer votre dessin
Quelle est votre quantité minimale de commande ?
Aucun MOQ pour les tailles ER25 standard—vous pouvez commander une pièce pour test, et nous offrons des prix dégressifs à partir de 10 pièces.
Pouvez-vous usiner une configuration de queue ou de filetage personnalisée ?
Oui, nous pouvons modifier le diamètre de la queue, la longueur, le type de filetage, ou ajouter un trou de lubrification traversant selon votre dessin 2D ou fichier STEP 3D.
Comment vérifiez-vous le faux-rond avant l'expédition ?
Chaque mandrin est inspecté sur une MMT et un mandrin avec comparateur à cadran ; nous rejetons toute unité au-dessus de 0,005 mm TIR et incluons le rapport d'inspection avec votre colis.
Quel est le délai standard pour un lot personnalisé ?
Le délai standard est de 15 jours à compter de l'approbation du dessin ; pour les commandes urgentes de 10 pièces ou moins, nous pouvons expédier en 7 jours.
Envoyez votre dessin et obtenez un devis ferme sous 12 heures
Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC. Nous avons expédié plus de 200 000 pièces usinées à des ingénieurs dans 30 pays. Si vous comparez des fournisseurs, utilisez notre guide de sélection d'outils de coupe CNC pour vérifier vos paramètres, et consultez notre guide des tolérances d'usinage CNC pour confirmer les exigences de votre plan. Pour un devis ferme sur votre projet de mandrin de serrage ER25 à pince ressort usiné CNC avec porte-fraise, envoyez-nous un e-mail à sc@bquq.com ou WhatsApp au +86 13713157787. Envoyez votre dessin (STEP, IGES ou PDF) et nous répondrons avec les prix, le délai et une revue DFM sous 12 heures.