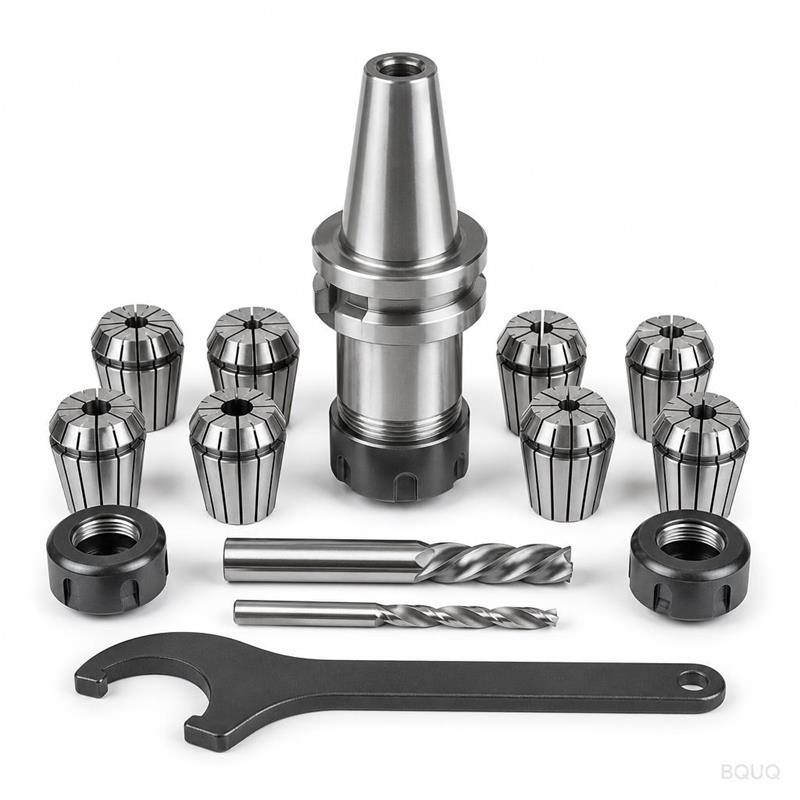
Ce que fait cette pince ER20 et pourquoi c’est important Il s’agit d’une pince de serrage ER20 mono-pièce, usinée CNC à partir d’acier allié massif, conçue pour maintenir des que
Pince de serrage ER20 CNC BQUQ — Outillage de précision mono-pièce
Ce que fait cette pince ER20 et pourquoi c’est important Il s’agit d’une pince de serrage ER20 mono-pièce, usinée CNC à partir d’acier allié massif, conçue pour maintenir des queues d’outils cylindr
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que fait cette pince ER20 et pourquoi c’est important
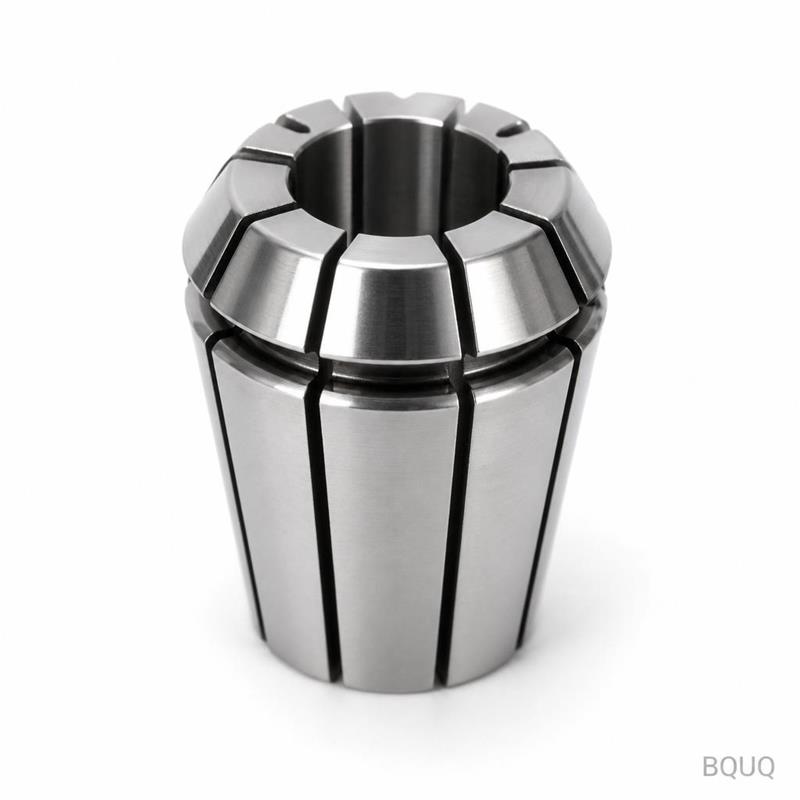
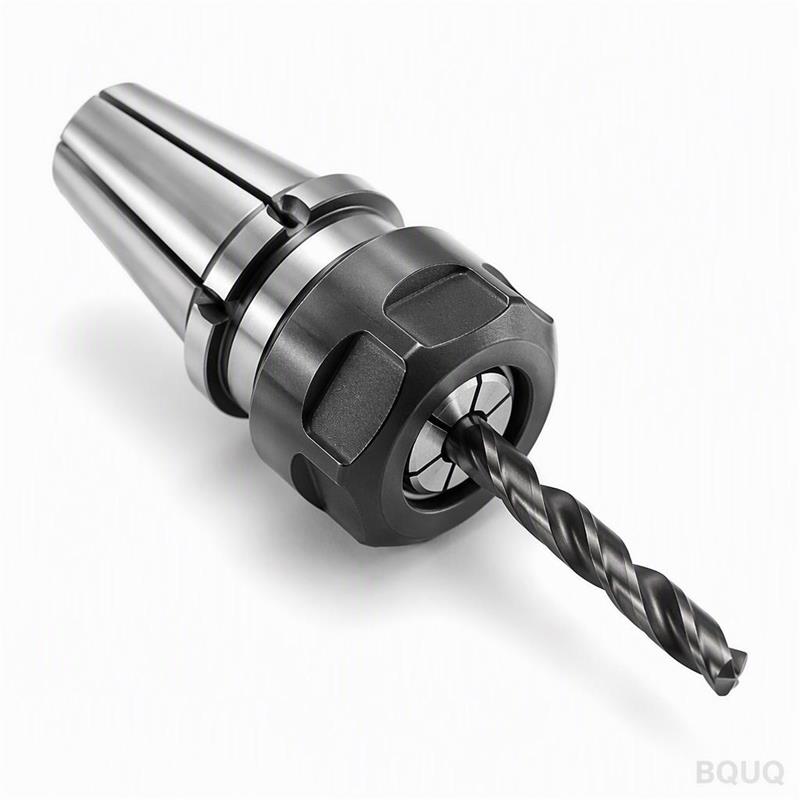
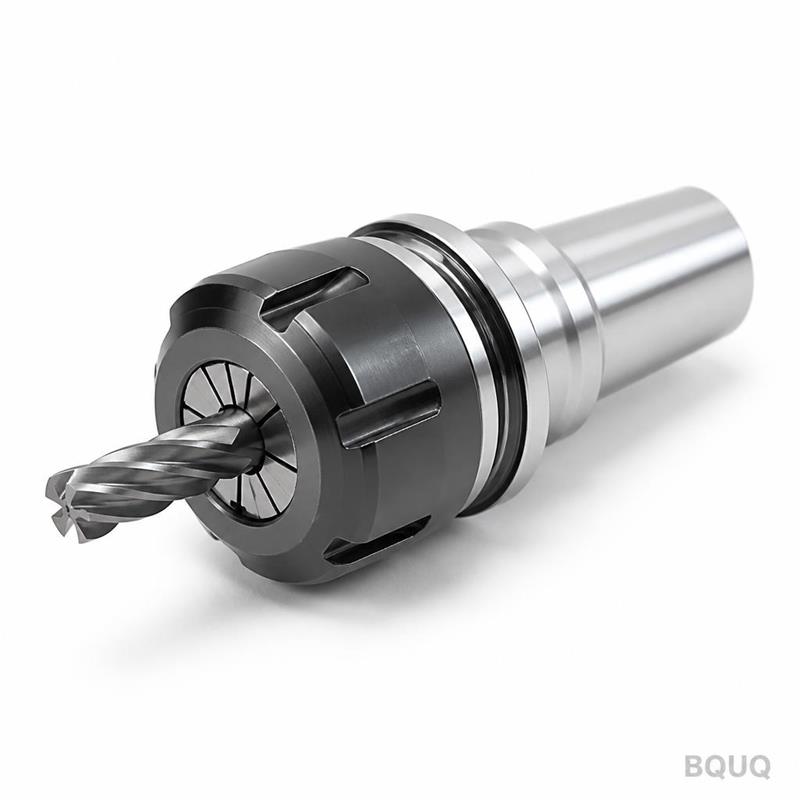
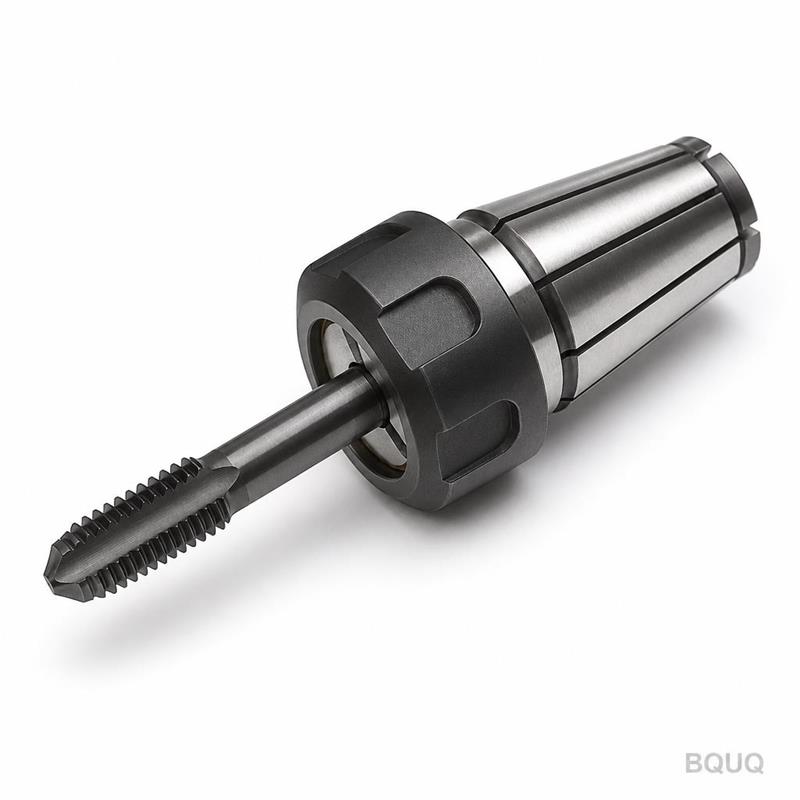
Il s’agit d’une pince de serrage ER20 mono-pièce, usinée CNC à partir d’acier allié massif, conçue pour maintenir des queues d’outils cylindriques de 1 mm à 13 mm de diamètre. L’avantage concret est un serrage répétable de l’outil avec un faux-rond de 0,005 mm au nez, ce qui réduit directement la déflexion de l’outil et améliore l’état de surface de vos pièces usinées. La dureté est maintenue à HRC 45-50 après traitement thermique, offrant une durée de vie de plus de 10 000 cycles de serrage sans perte de force de maintien.
Chaque pince est usinée dans notre usine de Dongguan, puis contrôlée avec une MMT et un comparateur optique 50x. Les tailles standard sont expédiées sous 24 heures depuis le stock. Les alésages personnalisés nécessitent 5 à 7 jours ouvrés.
Comment les mandrins à pince ER maintiennent l’outil sans faux-rond
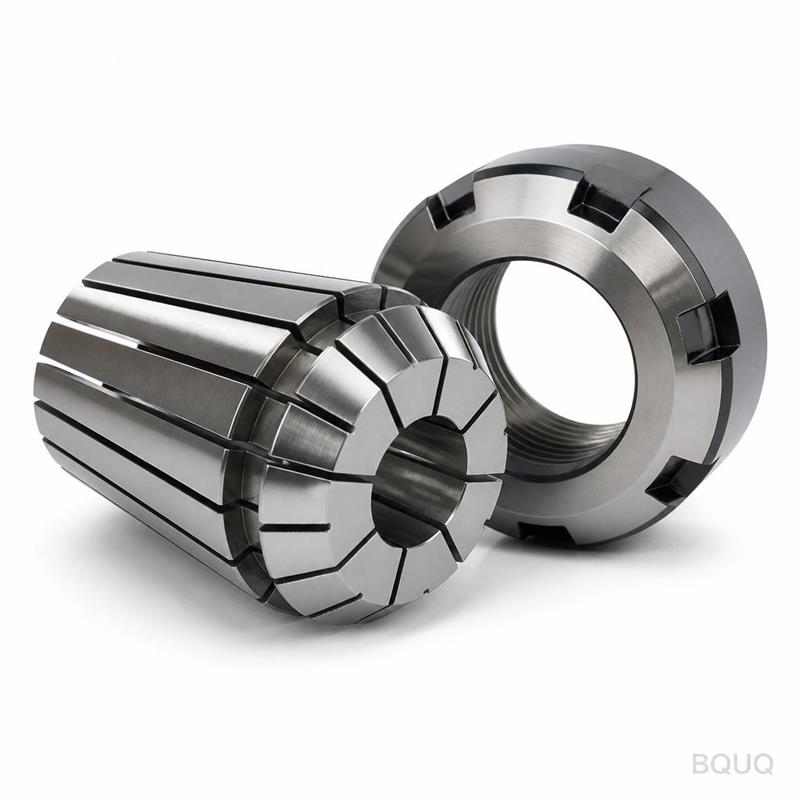
Une pince ER20 fonctionne en comprimant huit fentes de précision rectifiées lorsque l’écrou de pince est serré. Les fentes sont découpées avec une électroérosion à fil de 0,3 mm, garantissant un mouvement uniforme de chaque segment. Cette compression radiale uniforme centre la queue d’outil sur l’axe de la broche à moins de 0,005 mm TIR. En pratique, cela signifie que votre fraise ou foret tourne plus vrai, réduisant les marques de broutage et prolongeant la durée de vie de l’outil jusqu’à 30 % par rapport à des pinces usées ou bon marché.
Nous rectifions l’alésage intérieur et le cône extérieur en une seule opération de serrage. Cela garantit que l’angle du cône (8 degrés par côté) et l’axe de l’alésage sont coaxiaux. S’ils sont décalés de plus de 2 microns, la pince est rejetée.
Matériaux et traitement thermique utilisés
Nous utilisons de l’acier à ressort 65Mn ou de l’acier à outils allié 9SiCr, tous deux provenant d’aciéries certifiées chinoises. L’acier est forgé, puis normalisé pour éliminer les contraintes internes. Après tournage et fraisage CNC, chaque pince est trempée à HRC 45-50 dans un four sous vide pour éviter la décarburation de surface.
La dernière passe de rectification utilise une meule CBN avec lubrifiant, obtenant un état de surface de Ra 0,4 sur l’alésage de maintien et Ra 0,2 sur le cône. Cette faible rugosité réduit le frottement entre la pince et la queue d’outil, permettant d’utiliser un couple de serrage plus élevé sans grippage.
Comment nous usinons les fentes et les cônes
Les huit fentes de dégagement ne sont pas simplement coupées droites. Nous les usinons avec un contre-dépouille de 2 degrés pour empêcher la pince de coller à l’outil après relâchement. La largeur de fente est de 0,8 mm, et la profondeur de fente est contrôlée à 0,05 mm près. Cette géométrie permet à la pince de se fermer uniformément, même lors du maintien d’un outil à l’extrémité inférieure de sa plage.
Le cône extérieur est tourné avec une tolérance de circularité de 0,005 mm, puis rodé contre un calibre maître. Chaque lot est vérifié avec un calibre de cône ER20 dédié provenant d’un fournisseur allemand. Nous n’utilisons pas de calibres de cône génériques car ils n’offrent pas la répétabilité nécessaire pour l’usinage à haute vitesse.
Contrôle avant chaque expédition
Chaque pince subit trois contrôles. Premièrement, le contrôle dimensionnel : le diamètre d’alésage, la largeur de fente et l’angle du cône sont mesurés avec un micromètre numérique et un projecteur de profil. Deuxièmement, le test de faux-rond : la pince est montée dans un porte-pièce de test, et une barre de test calibrée est insérée. Nous enregistrons le TIR à 5 mm et 20 mm du nez. Toute lecture supérieure à 0,005 mm est rejetée.
Troisièmement, le test de dureté : un duromètre Rockwell portable est utilisé sur la face plate de la pince. Nous rejetons toute pièce en dessous de HRC 45. Un certificat de lot est fourni avec votre expédition, listant les valeurs mesurées pour chaque pince. Vous n’avez pas besoin de ré-inspecter à réception pour ces paramètres.
Tailles standard, options d’alésage personnalisé et délais
Nous stockons des pinces ER20 pour les diamètres d’outils : 1, 1,5, 2, 2,5, 3, 3,5, 4, 4,5, 5, 5,5, 6, 6,5, 7, 7,5, 8, 8,5, 9, 9,5, 10, 10,5, 11, 11,5, 12 et 13 mm. Chaque taille est marquée par gravure laser sur la face, permanente et lisible après 1000 cycles de nettoyage.
Pour les alésages personnalisés (par exemple, 3,17 mm ou 9,53 mm), nous pouvons usiner à partir d’ébauches existantes en 5 jours. L’alésage personnalisé est rectifié à la tolérance H4 (0 à +0,008 mm). La commande minimale pour un alésage personnalisé est de 10 pièces, mais pour les tailles standard, il n’y a pas de MOQ — vous pouvez commander une seule pièce pour test.
Spécifications en un coup d’œil
Paramètre
Valeur
Type de pince
ER20 mono-pièce, 8 fentes
Plage de maintien
1 mm – 13 mm
Matériau
Acier allié 65Mn ou 9SiCr
Dureté
HRC 45-50
Faux-rond (TIR)
0,005 mm au nez
État de surface (alésage)
Ra 0,4
État de surface (cône)
Ra 0,2
Angle du cône
8° par côté
Largeur de fente
0,8 mm
Délai (standard)
24 heures depuis le stock
Délai (alésage personnalisé)
5-7 jours ouvrés
MOQ (standard)
Pas de MOQ
MOQ (alésage personnalisé)
10 pièces
Pourquoi les pinces de précision affectent votre coût d’usinage
Une pince avec un faux-rond de 0,01 mm au lieu de 0,005 mm peut doubler l’usure d’une fraise en carbure. Sur un mois de production, cela se traduit par des dépenses d’outillage supplémentaires et plus de temps d’arrêt pour les changements d’outils. L’utilisation de nos pinces ER20 maintient un faible faux-rond de broche, ce qui réduit également la charge sur les roulements et la génération de chaleur dans la broche.
Si vous sélectionnez un outillage pour un nouveau travail, consultez notre guide de sélection des outils de coupe CNC pour assortir la taille de pince avec la queue d’outil et les paramètres de coupe. Pour comprendre les limites de votre configuration globale, notre guide des tolérances d’usinage CNC explique comment le faux-rond s’accumule avec d’autres tolérances dans le système.
Quelle est la quantité minimale de commande pour les pinces ER20 standard ?
Pas de MOQ pour les tailles standard — commandez une pièce pour tester ou mille pour la production.
Pouvez-vous réaliser un alésage personnalisé qui n’est pas dans la plage standard ?
Oui, nous rectifions des alésages personnalisés comme 3,17 mm, 9,53 mm, ou toute taille métrique/impériale entre 1 et 13 mm, avec un minimum de 10 pièces et un délai de 5 jours.
Comment contrôlez-vous la qualité de chaque pince ?
Chaque pièce est inspectée pour le diamètre d’alésage, l’angle du cône, le faux-rond et la dureté, et nous fournissons un certificat de lot avec les valeurs mesurées.
Quel est votre délai pour une commande en gros de 500 pièces ?
Pour les tailles standard, nous expédions sous 3 jours ouvrés ; pour les alésages personnalisés, 7 jours ouvrés après approbation de l’échantillon.
Besoin d’un devis ferme ? Envoyez votre plan ou liste de tailles à sc@bquq.com. Nous répondons sous 12 heures avec les prix et les délais. Pour les demandes urgentes, WhatsApp +86 13713157787. Nous sommes une usine de fabrication de précision en Chine avec 20 ans d’expérience en usinage CNC, emboutissage, ressorts et dissipateurs thermiques. Les pinces standard n’ont pas de MOQ — envoyez votre demande dès aujourd’hui.