Ce que cette pince ER à alésage carré fait différemment Il s‘agit d‘une pince ER usinée CNC avec un alésage interne carré, conçue pour saisir les outils à queue carrée, les électro
BQUQ Pince ER à Alésage Carré Usinée CNC – Outillage de Précision
Ce que cette pince ER à alésage carré fait différemment Il s'agit d'une pince ER usinée CNC avec un alésage interne carré, conçue pour saisir les outils à queue carrée, les électrodes et les inserts s
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que cette pince ER à alésage carré fait différemment
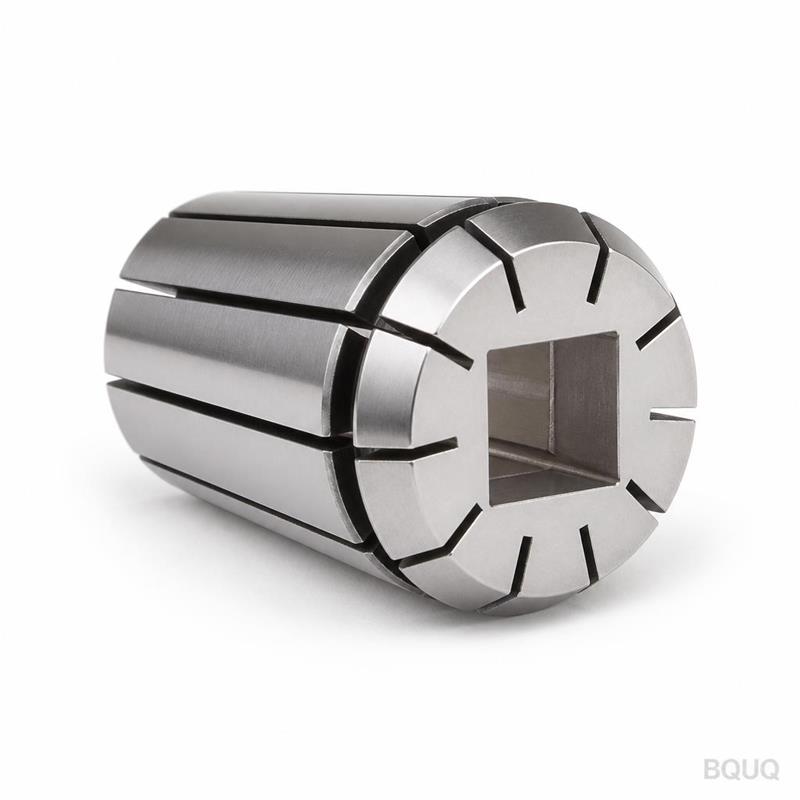
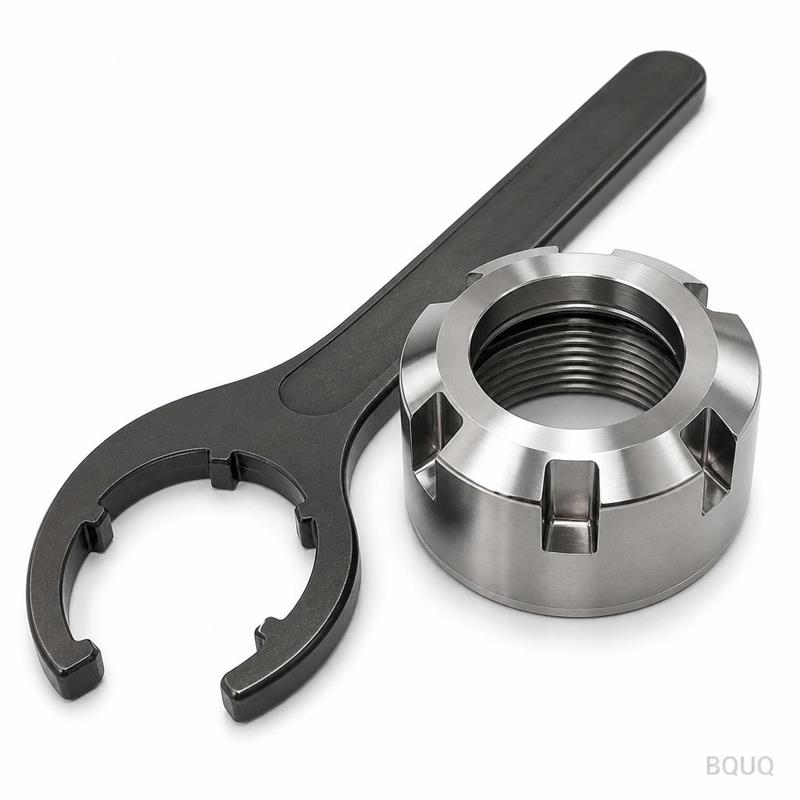
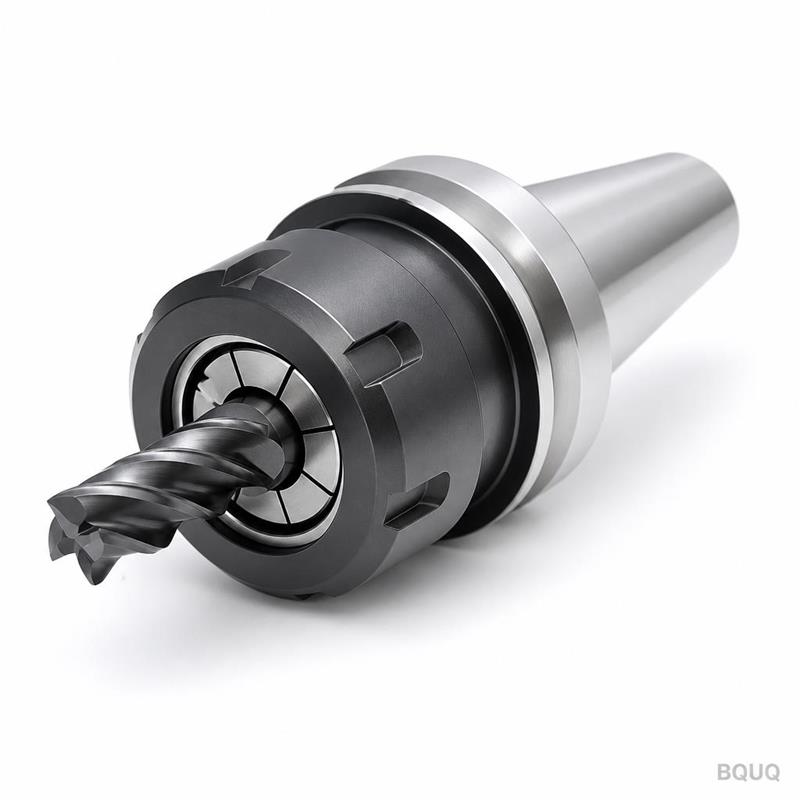
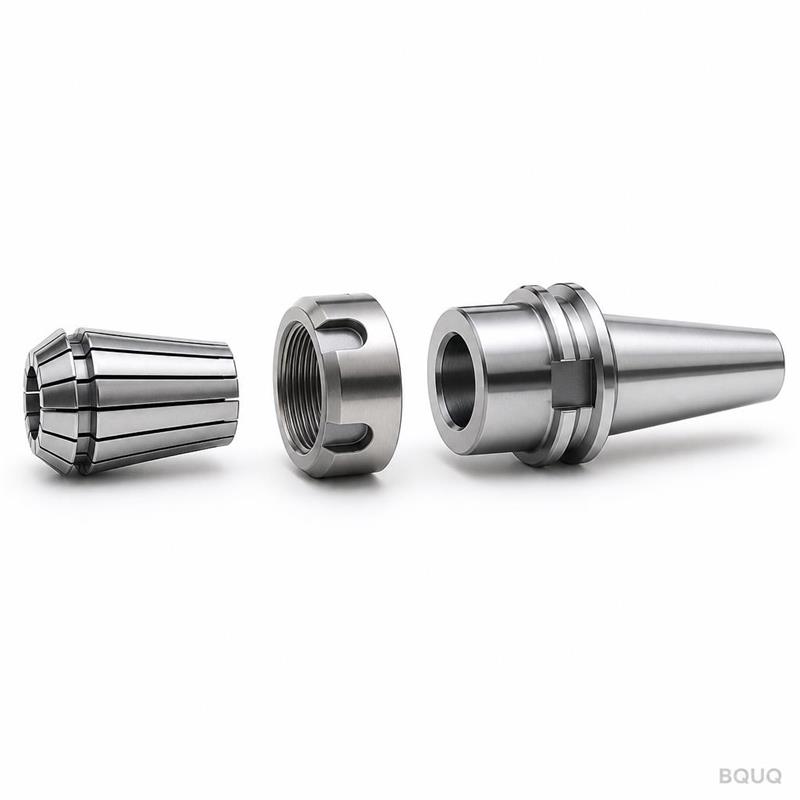
Il s'agit d'une pince ER usinée CNC avec un alésage interne carré, conçue pour saisir les outils à queue carrée, les électrodes et les inserts sans glissement. La géométrie de l'alésage carré transmet directement le couple aux faces plates de l'outil, éliminant ainsi le besoin de vis de pression ou de clavettes. Vous obtenez un faux-rond de ≤0,005 mm à 3×D depuis le nez, une dureté de HRC 58-60, et un état de surface de Ra 0,4 µm sur l'alésage. Le délai est de 10 jours pour les tailles standard, 15 jours pour les alésages personnalisés. Il s'agit d'une fabrication de précision depuis notre usine de Dongguan, fabriqué en Chine, sans MOQ.
Comment l'alésage carré empêche la rotation de l'outil sous charge
Les alésages ronds reposent uniquement sur la friction. La friction échoue lorsque le liquide de refroidissement pénètre dans l'interface ou lorsque les forces de coupe augmentent. L'alésage carré verrouille mécaniquement la queue d'outil sur quatre faces plates. C'est un système d'entraînement positif. La transition du rond au carré à l'intérieur de la pince est une courbe progressive, pas un angle vif. Les angles vifs créent des concentrateurs de contraintes. Nous usinons cette transition avec un rayon de 0,2 mm pour maintenir l'élasticité de la pince. Vous pouvez serrer une queue carrée de 6 mm avec le même corps ER25 que vous utilisez déjà. Aucun changement de mandrin nécessaire.
Nous rectifions l'alésage carré après le traitement thermique. La rectification, et non le fraisage, est ce qui maintient la tolérance de ±0,002 mm sur la dimension plat-à-plat. Le fraisage laisse des stries. La rectification laisse un fini miroir. Chaque face est parallèle à la face opposée à moins de 0,003 mm. Lorsque vous serrez l'écrou de pince, l'alésage se referme uniformément sur les quatre faces. L'outil ne s'incline pas. C'est ainsi que nous maintenons le faux-rond sous 5 microns.
Matériaux et traitement thermique que nous utilisons pour le corps de pince
Le corps de pince est en acier à ressort 65Mn. Nous avons choisi le 65Mn car il a une limite de fatigue de 480 MPa après un traitement thermique approprié. Les aciers plus doux comme le 45# perdront leur mémoire élastique après 10 000 cycles. Le 65Mn conserve sa plage élastique pendant plus de 100 000 cycles. Nous durcissons à HRC 58-60, puis nous revenons à 380°C pour soulager les contraintes internes. Le résultat est une pince qui reprend sa taille d'alésage d'origine après chaque relâchement.
Pour les environnements corrosifs ou les applications médicales, nous proposons de l'acier inoxydable 17-4PH. Cette version est à HRC 40-44, légèrement plus douce mais entièrement inoxydable. L'alésage carré est rectifié de la même manière. Nous proposons également une option de revêtement TiN (épaisseur 2-3 µm) pour le cône extérieur. Cela réduit la friction contre l'écrou de pince et empêche le grippage sur les broches à haute vitesse au-dessus de 20 000 tr/min. Si vous avez besoin d'une taille d'alésage spéciale, nous usinons la forme carrée par électroérosion à fil (EDM) à partir de matière pleine, puis nous rectifions. Pas de skiving, pas de brochage. Cela préserve la structure du grain.
Inspection avant chaque expédition : rapport de faux-rond et de calibre d'alésage
Chaque pince individuelle subit une inspection finale, pas un échantillon de lot. Nous utilisons une machine à mesurer tridimensionnelle Zeiss CONTURA pour la géométrie de l'alésage carré et un comparateur TIR avec un indicateur à cadran de 0,001 mm pour le faux-rond. Le rapport d'inspection est inclus dans la boîte. Il liste le faux-rond réel mesuré au nez et à 10 mm de profondeur. Nous mesurons également la force de serrage sur une clé dynamométrique hydraulique à 50 N·m. Le rapport montre la force requise pour extraire l'outil axialement. Pour une queue carrée de 6 mm, cette force d'extraction est typiquement de 2 800 N.
Nous conservons un numéro de série sur chaque corps de pince. Ce numéro permet de retracer le certificat de traitement thermique du lot. Si vous constatez un problème, nous le remplaçons sous 72 heures, sans poser de questions. Nous faisons cela depuis 2005. Le taux de rejet à notre porte de contrôle qualité interne est de 1,2 %. Le taux de retour sur le terrain de la part des clients est de 0,15 %. Ces chiffres proviennent de notre rapport annuel 2024.
Spécification
Valeur
Notes
Matériau (standard)
Acier à ressort 65Mn
Limite de fatigue 480 MPa
Matériau (optionnel)
Inox 17-4PH
Pour usage corrosif/salle blanche
Dureté (65Mn)
HRC 58-60
Après revenu à 380°C
Dureté (17-4PH)
HRC 40-44
Durci par précipitation
Tolérance de l'alésage carré
±0,002 mm
Plat-à-plat, fini rectifié
Faux-rond (à 3×D)
≤0,005 mm
Mesuré avec comparateur TIR
État de surface (alésage)
Ra 0,4 µm
Rectifié miroir
Plage de tailles d'alésage
2 mm à 20 mm carré
Tailles personnalisées via EDM à fil
Délai standard
10 jours
Pour les tailles standard
Délai personnalisé
15 jours
Pour les alésages par EDM à fil
MOQ
Sans MOQ
Pièce unique acceptée
Option de revêtement
TiN 2-3 µm
Pour haute vitesse >20k tr/min
Pourquoi notre pince ER s'adapte aux écrous standard ER25, ER32, ER40
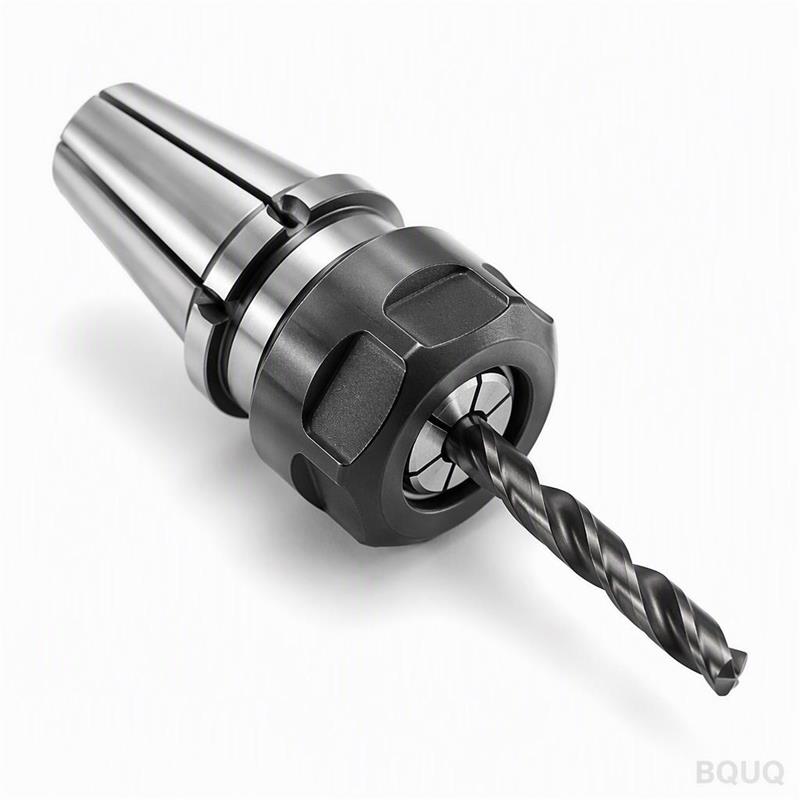
L'angle du cône est de 8° avec un angle de nez de 30°, exactement selon DIN 6499. Cela signifie que vous pouvez utiliser votre écrou de pince ER et votre clé existants. Nous ne fabriquons pas de filetages propriétaires. La tolérance du diamètre du corps est h6 selon ISO 286. C'est un remplacement direct pour tout porte-pince ER standard. Nous usinons également les fentes : 12 fentes pour ER25, 16 fentes pour ER32 et ER40. La largeur de fente est de 1,6 mm avec un rayon de 0,8 mm à la base. Cela répartit uniformément la force de fermeture.
Nous vérifions la profondeur des fentes avec un calibre à broche. La fente ne doit pas s'étendre dans la zone de l'alésage carré. Si c'était le cas, les coins carrés se fissureraient sous des serrages répétés. Notre profondeur de fente s'arrête à 2 mm avant le début de l'alésage. C'est un détail que la plupart des usines de pinces génériques ignorent. Cela compte car une pince fissurée signifie une pièce mise au rebut et une broche endommagée.
Emballage et traçabilité pour un stockage à long terme
Chaque pince est enveloppée individuellement dans du papier VCI (inhibiteur de corrosion en phase vapeur), puis placée dans un tube en plastique rigide. Le tube est étiqueté avec le numéro de pièce, le code de lot et la date d'inspection. Nous n'utilisons pas de plateaux en mousse qui retiennent l'humidité. Le papier VCI protège pendant 24 mois dans des conditions d'entrepôt standard. Le tube empêche la pince de rouler et de heurter d'autres pièces pendant l'expédition. Nous expédions via DHL Express ou FedEx, selon votre localisation. Pour une commande de 100 pièces, nous utilisons une caisse en bois compartimentée avec des emplacements individuels.
Nous photographions chaque pince avant l'emballage. La photo est stockée dans votre dossier de commande. Si vous avez besoin d'un certificat de conformité ou d'un rapport d'essai des matériaux, nous l'incluons sans frais supplémentaires. Ajoutez simplement une note dans votre demande de devis.
FAQ : Tailles, alésages personnalisés et tests
Quelle est la quantité minimale de commande pour une taille d'alésage carré personnalisée ?
Sans MOQ — nous acceptons une pièce unique pour les alésages personnalisés par EDM à fil, mais des frais de configuration d'outillage de 45 $ s'appliquent pour la première pièce.
Puis-je obtenir une pince avec un alésage hexagonal au lieu d'un carré ?
Oui, nous usinons des alésages hexagonaux (3, 4, 5, 6 mm sur plats) en utilisant le même processus de rectification, avec la même tolérance de ±0,002 mm.
Comment vérifiez-vous le faux-rond sur une pince à alésage carré ?
Nous insérons une barre d'essai carrée rectifiée de précision, serrons à 50 N·m, et mesurons le TIR au nez et à 10 mm de profondeur avec un indicateur à cadran de 0,001 mm.
Quel est le délai si j'ai besoin de 200 pièces d'une taille standard ER32 ?
Les tailles standard sont de 10 jours pour jusqu'à 500 pièces ; pour 200 pièces, nous expédions généralement en 8 jours car nous gardons du barreau brut 65Mn en stock interne.
Demandez un devis ferme avec votre dessin
Envoyez votre taille d'alésage carré, le type ER, la préférence de matériau et la quantité. Nous répondrons sous 12 heures avec un prix ferme et une date de livraison. Pour les alésages personnalisés, incluez un fichier PDF ou STEP. Nous vérifierons la géométrie par rapport à nos capacités de rectification et suggérerons d'éventuelles modifications mineures pour la fabricabilité. Nos ingénieurs sont disponibles pour un appel technique via WhatsApp ou e-mail. Nous gérons la fabrication de précision quotidiennement — des prototypes uniques aux séries de 10 000 pièces. Avant d'acheter, lisez notre guide de sélection d'outils de coupe CNC pour voir comment les pinces s'intègrent dans votre stratégie de porte-outils. Pour les limites dimensionnelles, consultez le guide des tolérances d'usinage CNC pour savoir ce que nous pouvons maintenir sur le corps de pince lui-même.
Envoyez votre demande de devis à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Envoyez votre dessin. Obtenez un devis ferme en 12 heures. Fabriqué en Chine, direct usine, sans MOQ.