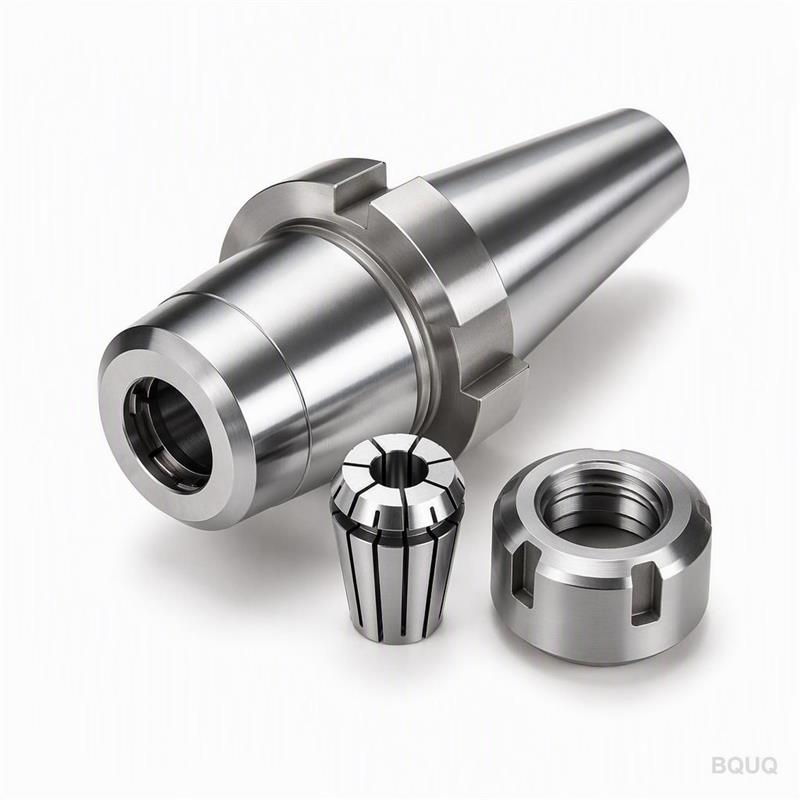
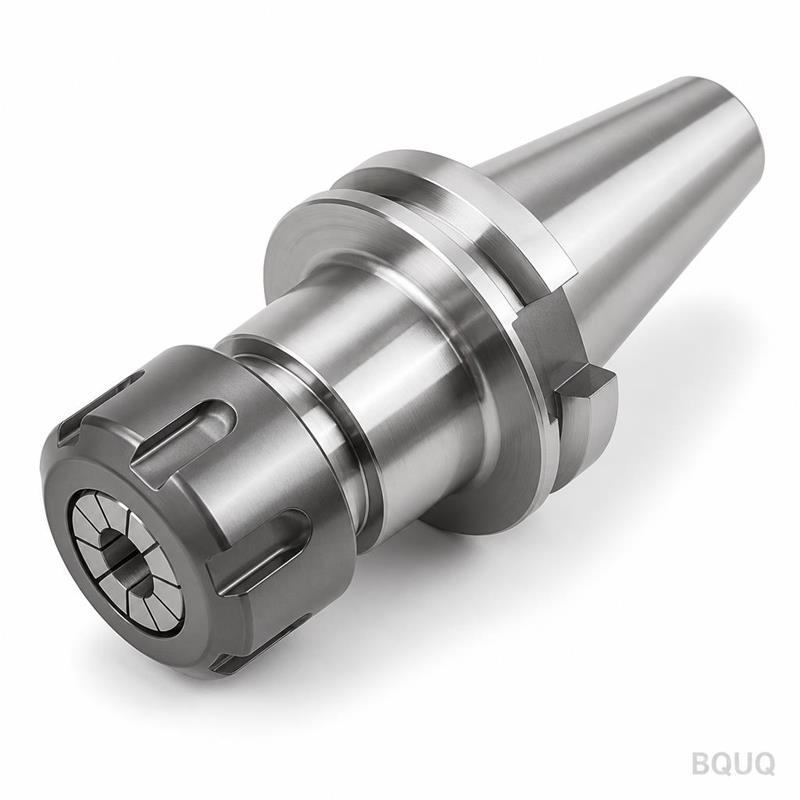
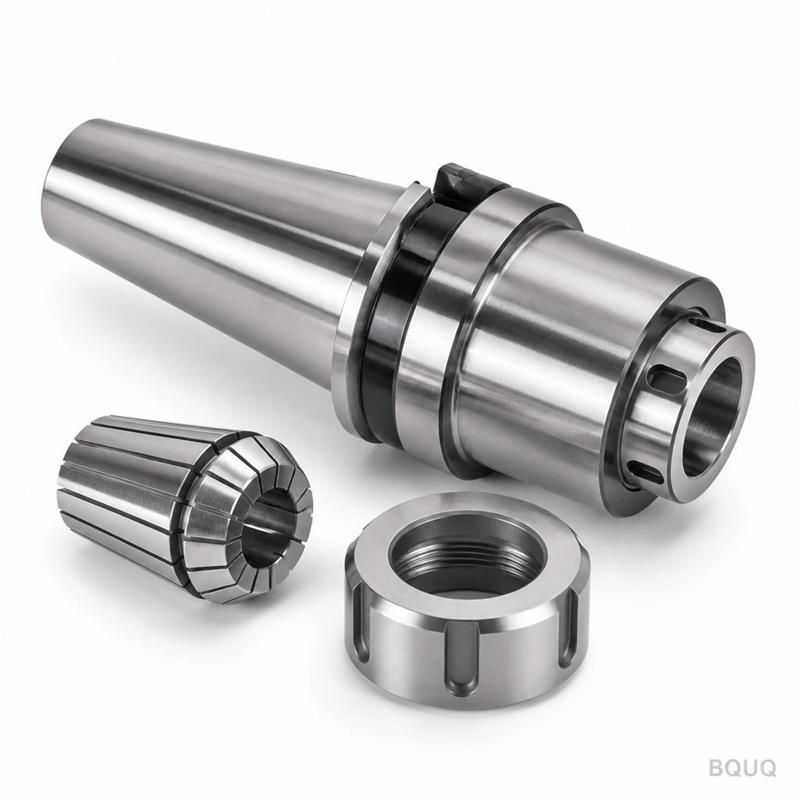
Pourquoi ce mandrin ER HSK63A offre un TIR de 0,005 mm sur votre broche Ce mandrin porte-pince ER HSK63A usiné CNC est conçu pour une seule mission : maintenir votre outil de coupe
Mandrin Porte-Pince ER HSK63A Usiné CNC de BQUQ pour la Fabrication de Précision
Pourquoi ce mandrin ER HSK63A offre un TIR de 0,005 mm sur votre broche Ce mandrin porte-pince ER HSK63A usiné CNC est conçu pour une seule mission : maintenir votre outil de coupe de manière rigide a
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Pourquoi ce mandrin ER HSK63A offre un TIR de 0,005 mm sur votre broche
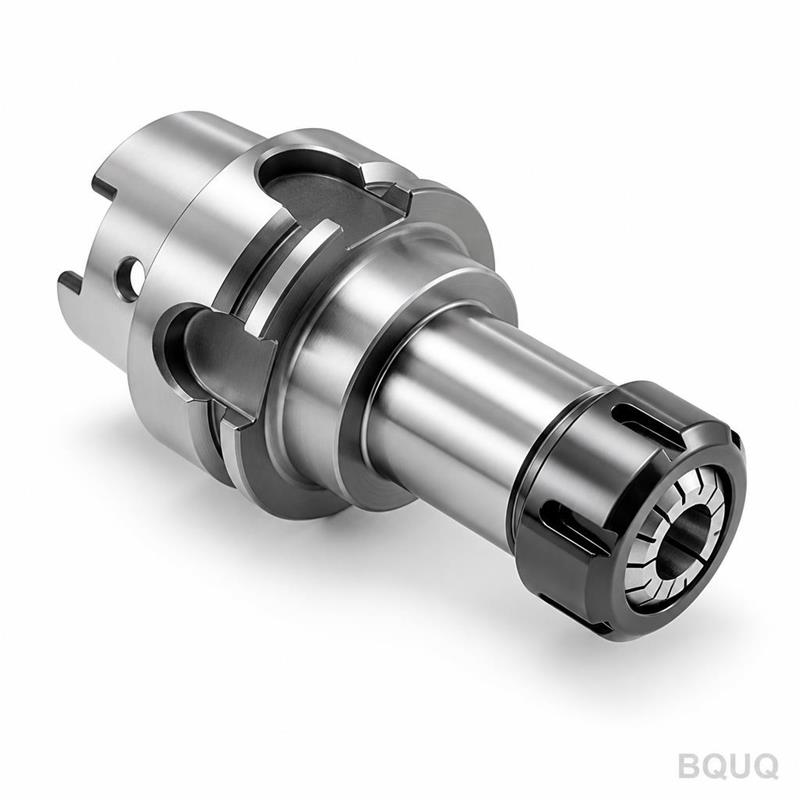
Ce mandrin porte-pince ER HSK63A usiné CNC est conçu pour une seule mission : maintenir votre outil de coupe de manière rigide afin que l’arête reste exactement là où le parcours CAM l’a définie. Nous usinons le cône et le logement de pince dans le même montage sur une machine 5 axes Mazak, ce qui maintient le faux-rond total (TIR) au nez à ≤ 0,005 mm. Le corps est trempé à 58–62 HRC, rectifié à Ra 0,4 µm sur les diamètres critiques, et nous expédions les tailles standard en 7 jours. Pour un atelier de fabrication de précision de Dongguan fort de 20 ans d’expérience, c’est un travail de routine, pas un projet spécial.
Comment le cône creux HSK63A et le logement de pince ER fonctionnent ensemble
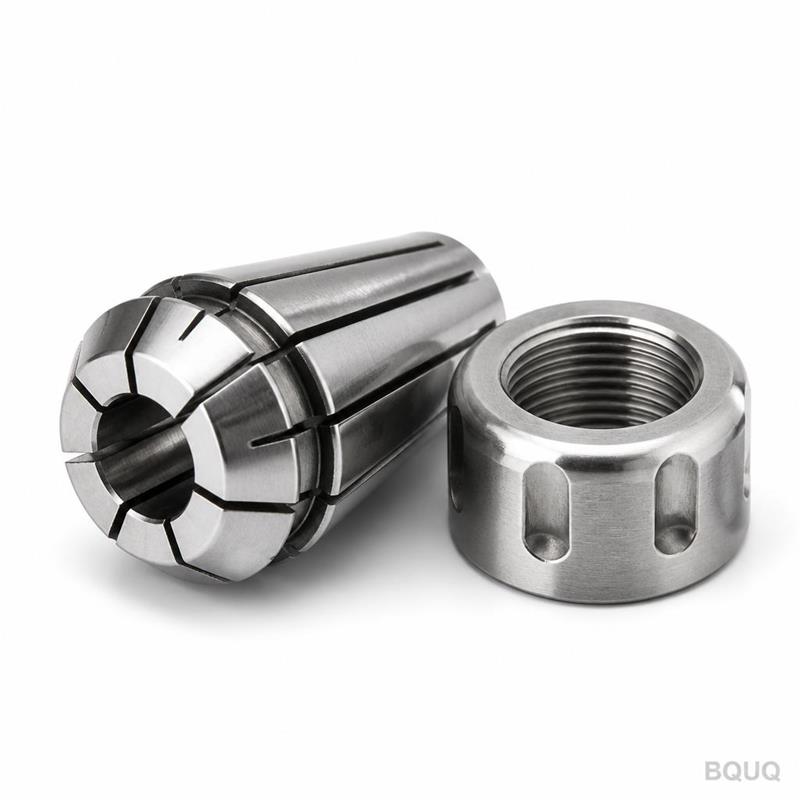
La queue HSK63A n’est pas un cône raide comme le BT ou le CAT. Elle utilise un cône creux 1/10 qui se serre contre la face de la broche avec deux points de contact. Cette conception à double contact offre une rigidité en flexion supérieure et une meilleure répétabilité à plus de 10 000 tr/min. Notre mandrin associe cette queue à un logement de pince ER usiné avec un angle inclus de 8°. La pince ER se rétracte uniformément lorsque vous serrez l’écrou, saisissant la queue d’outil sur trois lignes de contact. Nous rectifions le logement après traitement thermique, afin que la pince s’assoie sans oscillation. Si votre broche tourne au-dessus de 15 000 tr/min, demandez-nous l’option d’équilibrage G2.5—nous pouvons équilibrer à 25 g·mm ou mieux.
Matériaux et traitement thermique que nous utilisons pour une longue durée de vie du porte-outil
Nous partons d’un acier allié 8620 pour le corps, pas d’un 4140 bon marché. Le cône HSK et le logement ER nécessitent une dureté superficielle pour la résistance à l’usure, mais le cœur doit rester résilient pour absorber les vibrations. Nous cémenons l’ébauche à une profondeur de couche de 0,8–1,2 mm, puis nous durcissons et revenons à 58–62 HRC. Ensuite, nous rectifions le cône et le logement. Le filetage de l’écrou est une pièce séparée—nous utilisons du 40CrMo et une nitruration à 65 HRC de dureté superficielle pour que les filets ne se grippent pas après plus de 500 changements d’outils. La pince ER elle-même n’est pas la nôtre—vous la fournissez ou nous nous approvisionnons auprès d’une marque que vous spécifiez. Le corps du mandrin, l’écrou et la vis de retenue sont tous fabriqués en Chine par notre propre ligne de fabrication de précision.
Inspection avant chaque expédition : TIR, équilibrage et état de surface
Aucun mandrin ne quitte notre atelier de Dongguan sans un rapport d’inspection complet. Nous vérifions le cône HSK avec une MMT selon la norme DIN 69893—cela signifie que l’angle du cône est dans la tolérance AT3. Nous montons le mandrin sur un mandrin d’essai et mesurons le TIR à 3 positions : au nez, à 50 mm et à 100 mm. La lecture doit être ≤ 0,005 mm, 0,008 mm et 0,012 mm respectivement. Nous mesurons l’état de surface du cône avec un profilomètre—cible Ra 0,4 µm. Pour les unités équilibrées, nous effectuons un test d’équilibrage G2.5 à 20 000 tr/min sur une machine Schenck. Chaque unité reçoit un numéro de série marqué au laser sur la bride, et le rapport est signé en PDF.
Tailles standard et spécifications critiques pour établir votre devis
Paramètre
Valeur / Plage
Type de queue
HSK63A (DIN 69893)
Type de pince
ER16, ER20, ER25, ER32, ER40
Plage de serrage
1,0 – 26,0 mm (selon la taille ER)
Matériau du corps
Acier allié 8620, cémenté
Dureté (corps)
58 – 62 HRC
Dureté (filets d’écrou)
≥ 65 HRC (nitruré)
TIR au nez
≤ 0,005 mm
TIR à 100 mm
≤ 0,012 mm
État de surface (cône)
Ra 0,4 µm
Option d’équilibrage
G2.5 @ 20 000 tr/min (25 g·mm)
Délai de livraison (standard)
7 jours
MOQ
Sans MOQ (pièce unique acceptée)
Pays d’origine
Fabriqué en Chine (Dongguan)
Équilibrage et couple de serrage de l’écrou : deux facteurs qui ruinent la durée de vie de l’outil s’ils sont ignorés
Vous pouvez avoir un mandrin parfait avec un TIR de 0,005 mm, mais si vous serrez l’écrou avec une clé ordinaire au lieu d’une clé dynamométrique, la pince se déplace. Nous usinons une spécification de couple dans le corps de l’écrou—utilisez-la. Pour ER32, c’est 90–110 N·m. Pour ER16, c’est 35–45 N·m. Un serrage excessif déforme le logement de pince. Deuxièmement, si votre broche tourne au-dessus de 12 000 tr/min, commandez la version équilibrée. Les mandrins non équilibrés créent des vibrations synchrones qui détériorent l’état de surface et endommagent les roulements de broche. Notre mandrin standard est équilibré à G6.3 ; l’option est G2.5. Pour l’usinage à grande vitesse de l’aluminium ou du graphite, ce n’est pas facultatif.
Comment spécifier correctement votre mandrin ER HSK63A
Pour obtenir un devis précis, envoyez-nous trois chiffres : la taille ER, le diamètre de la queue d’outil et la longueur de porte-à-faux depuis la face de la broche. Si vous avez besoin d’un type d’écrou spécifique (par exemple, un écrou fin pour les poches profondes), précisez-le. Si vous avez besoin d’une version avec refroidissement traversant, nous perçons le trou central à 5 mm ou 7 mm selon la taille ER. Si vous avez besoin d’un téton de retenue ou d’un filetage différent sur la vis de traction, indiquez-nous le numéro de dessin exact. Nous fabriquons également des longueurs de porte-à-faux non standard—c’est l’avantage de l’usinage CNC. Nous facturons le même prix pour une longueur personnalisée que pour une longueur standard jusqu’à 150 mm de longueur totale. Au-delà, nous ajoutons 2 à 3 jours au délai de livraison.
FAQ : Réponses rapides avant d’envoyer un dessin
Quelle est la quantité minimale de commande pour un mandrin ER HSK63A personnalisé ?
Zéro—nous acceptons les commandes de pièce unique pour tout mandrin porte-pince ER HSK63A, et le prix reflète le coût de configuration, pas une remise de volume.
Pouvez-vous personnaliser la longueur de porte-à-faux ou ajouter un trou de refroidissement ?
Oui, toute longueur de porte-à-faux de 50 mm à 150 mm est standard, et nous perçons des trous de refroidissement axiaux jusqu’à 7 mm sur toute taille ER.
Comment vérifiez-vous le faux-rond sur le mandrin fini ?
Nous utilisons une MMT pour la géométrie du cône HSK et un mandrin d’essai avec un comparateur à cadran de 0,001 mm pour vérifier le TIR au nez et à 100 mm.
Quel est votre délai de livraison typique pour un mandrin personnalisé avec équilibrage ?
7 jours standard, 9 jours avec équilibrage G2.5 ; pour les commandes urgentes de plus de 100 pièces, nous pouvons compresser à 5 jours.
Envoyez votre dessin pour un devis ferme sous 12 heures
Arrêtez de vous demander si un porte-outil bon marché passera votre inspection. Envoyez-nous votre dessin ou une simple esquisse avec la taille ER et la longueur de porte-à-faux. Nous répondrons sous 12 heures avec un prix ferme, un délai de livraison et une note DFM si votre dessin présente des problèmes potentiels. Pour une référence rapide sur la sélection des outils de coupe, lisez notre guide de sélection des outils de coupe CNC, et pour les questions de cumul de tolérances, consultez notre guide des tolérances d’usinage CNC. Envoyez-nous un e-mail à sc@bquq.com ou un message WhatsApp au +86 13713157787. Nous expédions dans le monde entier via DHL ou FedEx, et chaque unité est fabriquée en Chine avec un rapport d’inspection complet.