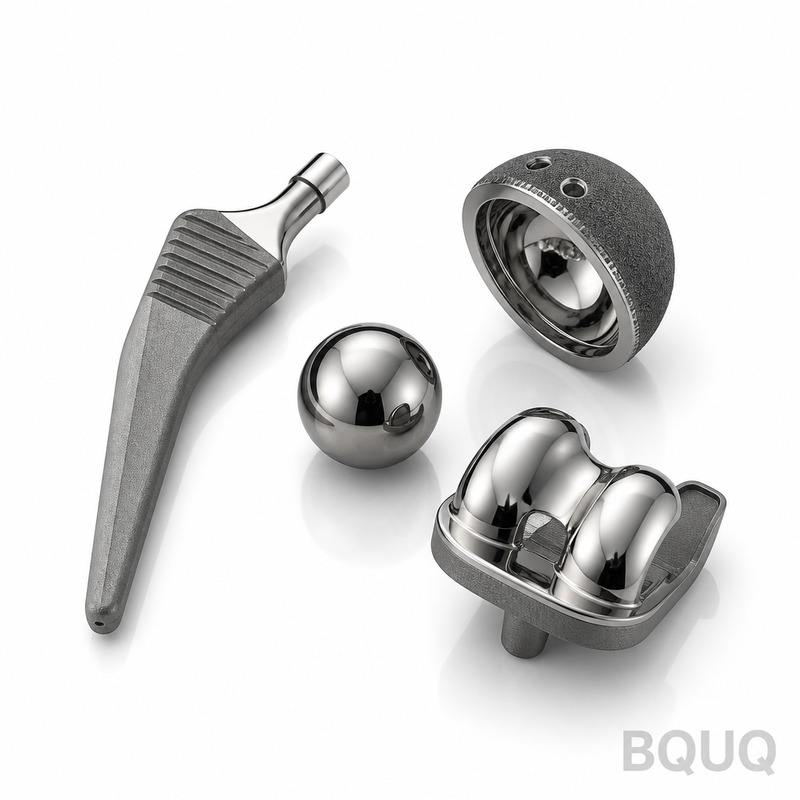
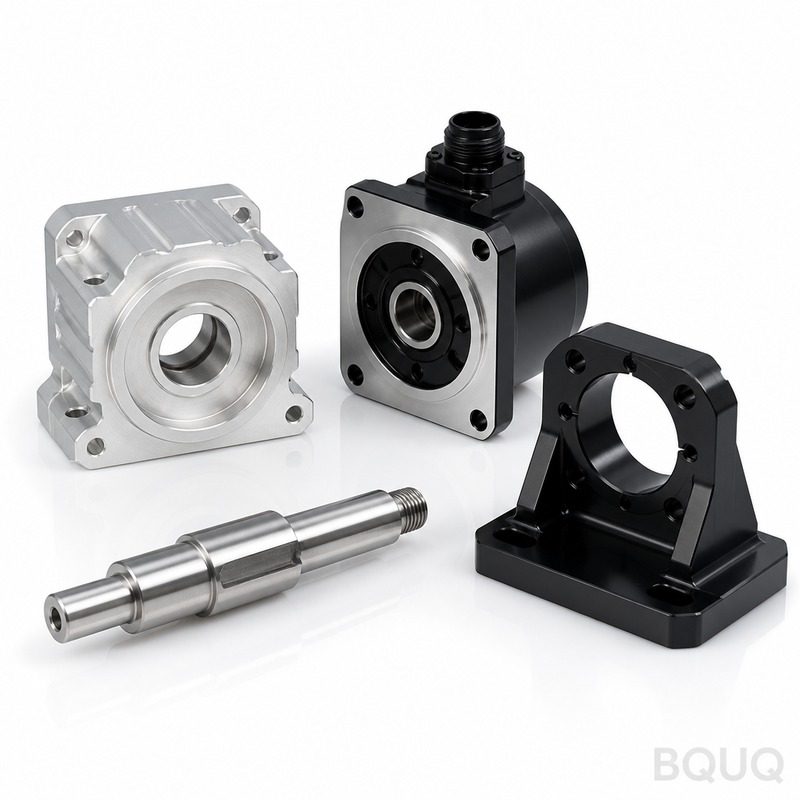
Ce sont des composants d‘articulation prothétique usinés CNC — tiges fémorales, plateaux tibiaux, coques acétabulaires et axes de charnière — découpés dans des barres médicales cer
Composants d'Articulation Prothétique Usinés CNC BQUQ – Tolérance de 5 µm, Délai de 15 Jours
Ce sont des composants d'articulation prothétique usinés CNC — tiges fémorales, plateaux tibiaux, coques acétabulaires et axes de charnière — découpés dans des barres médicales certifiées. Vous obtene
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce sont des composants d'articulation prothétique usinés CNC — tiges fémorales, plateaux tibiaux, coques acétabulaires et axes de charnière — découpés dans des barres médicales certifiées. Vous obtenez une tolérance de position de 5 µm, un faux-rond ≤ 3 µm sur les alésages d'accouplement et une finition de surface Ra 0.2 sur les surfaces portantes. Le délai typique est de 15 jours ouvrables pour une première pièce, et nous expédions depuis notre usine de Dongguan avec une traçabilité complète des matériaux.
Comment Nous Maintenons une Tolérance de 5 µm sur les Cônes de Tiges Fémorales
Le cône d'une tige fémorale est le point de défaillance s'il dévie ne serait-ce que de 10 µm. Nous usinons ces pièces sur des fraiseuses 5 axes DMG MORI avec un palpage en cours de processus à une résolution de 0,5 µm. Chaque cône est usiné en un seul serrage — pas de re-fixation, pas d'erreur d'empilement. Nous vérifions ensuite chaque cône sur une machine à mesurer tridimensionnelle (CMM) avec une répétabilité de 1 µm. C'est ainsi que nous garantissons la tolérance de position de 5 µm sur l'angle du cône, et non seulement sur le diamètre droit.
Pour la surface portante polie, nous utilisons une plaquette de finition dédiée et une passe de finition à 1 800 tr/min avec une profondeur de coupe de 0,05 mm. Cela produit une finition constante Ra 0.2 sans introduire de contraintes résiduelles. Si votre plan exige un poli miroir, nous pouvons descendre jusqu'à Ra 0.05 sur demande, mais cela ajoute 3 jours au délai.
Matériaux et Traitement Thermique que Nous Stockons pour les Pièces de Qualité Implant
Nous découpons uniquement des qualités médicales certifiées avec des certificats d'usine complets. Pour les composants d'articulation, les deux principaux matériaux sont le Ti6Al4V ELI (ASTM F136) et le 316LVM (ASTM F138). Les deux sont stockés en barres rondes et en pièces forgées quasi nettes provenant de fournisseurs certifiés en Chine et en Europe. Nous travaillons également le CoCrMo (ASTM F75) pour les surfaces articulaires à forte usure.
Le traitement thermique est effectué en interne dans un four à vide avec trempe à l'argon. Pour le Ti6Al4V ELI, nous recuisons à une résistance à la traction ultime de 950 MPa avec une dureté de 30 HRC. Pour le CoCrMo, nous effectuons une mise en solution et un vieillissement à 45 HRC. Chaque lot subit un test de dureté sur trois zones distinctes, et les résultats sont enregistrés dans la fiche de lot. Nous ne sous-traitons pas le traitement thermique — cela maintient la chaîne de traçabilité intacte, de la barre brute à la pièce finie.
Spécification
Valeur
Note
Matériaux
Ti6Al4V ELI, 316LVM, CoCrMo (ASTM F136/F138/F75)
Barres médicales certifiées
Plage de diamètres
3 mm à 200 mm
Barres rondes et pièces forgées quasi nettes
Plage de longueurs
5 mm à 400 mm
Serrage unique jusqu'à 400 mm
Tolérance (positionnelle)
± 5 µm
Vérifiée par CMM sur chaque pièce
Faux-rond (concentricité)
≤ 3 µm
Sur les alésages d'accouplement et les cônes
Finition de surface (portante)
Ra 0.2 µm
Ra 0.05 sur demande
Dureté (Ti6Al4V ELI)
30 HRC
Recuit, 950 MPa UTS
Dureté (CoCrMo)
45 HRC
Mise en solution + vieillissement
Délai (première pièce)
15 jours ouvrables
30 jours pour un lot de production complet
MOQ
Sans MOQ
1 pièce acceptée pour prototype
Inspection Avant Chaque Expédition – CMM et Profilomètre de Surface
Chaque composant d'articulation prothétique que nous expédions est accompagné d'un rapport d'inspection complet. Ce n'est pas une option — c'est standard. Nous effectuons une inspection à 100 % des dimensions critiques à l'aide d'une CMM Zeiss avec une répétabilité de 1 µm. La finition de surface est mesurée sur un profilomètre Taylor Hobson avec une longueur de coupure de 0,25 mm. La dureté est vérifiée avec un testeur Vickers à une charge de 5 kgf.
Nous effectuons également une inspection optique à 10x sur chaque pièce pour détecter les bris d'arête, les bavures et les marques d'outil. Si une pièce ne répond pas à un seul critère, elle est mise au rebut — pas retravaillée. Retravailler un composant d'implant médical risque d'altérer la microstructure du matériau. Nous préférons usiner une nouvelle pièce. C'est pourquoi notre rendement de première passe est de 98,7 % et notre taux de retour est inférieur à 0,2 %.
Pourquoi Nous Usinons en un Seul Serrage – Pas de Re-Fixation, Pas d'Erreur
Les composants d'articulation prothétique ont des géométries complexes : tiges coniques, cols incurvés et alésages décalés. Si vous déplacez la pièce entre les opérations, vous introduisez un décalage de référence. Nous évitons cela en usinant toutes les caractéristiques en un seul serrage sur une machine 5 axes. La pièce est positionnée par rapport à un alésage de référence rectifié avec précision, et toutes les autres caractéristiques sont usinées par rapport à cet alésage. Cela élimine le besoin de multiples fixations et réduit le risque de désalignement à zéro.
Pour un plateau tibial avec quatre trous de verrouillage, nous perçons, alésons et taraudons tous les trous dans le même montage. La tolérance de position entre les trous est maintenue à ± 5 µm, ce qui est plus strict que la norme ISO 1101 pour les dispositifs médicaux. Nous pouvons le faire car nos machines sont équipées d'une compensation thermique et nous surveillons la croissance de la broche en temps réel.
Finition de Surface Adaptée aux Surfaces Articulaires – Ra 0.2 à Ra 0.05
Les surfaces articulaires nécessitent un fini miroir pour réduire l'usure et le frottement. Notre finition d'usinage standard est Ra 0.2 µm, ce qui convient à la plupart des paliers métal-sur-polyéthylène. Pour les conceptions métal-sur-métal ou céramique-sur-métal, nous pouvons atteindre Ra 0.05 µm avec une passe de polissage finale. Cela est réalisé avec une pâte diamantée sur une broche de polissage contrôlée par CNC — pas de polissage manuel, qui est incohérent.
Nous mesurons la finition dans la même orientation que la direction d'articulation. Cela est important car une surface peut sembler lisse à 90 degrés mais avoir des rainures directionnelles à 0 degré. Notre profilomètre trace le long du chemin de mouvement réel. Nous rapportons les valeurs Ra, Rz et Rq dans le certificat d'inspection.
Délai et Flux de Prototypage – Du Dessin à la Première Pièce en 15 Jours
Envoyez-nous un fichier STEP ou un dessin PDF aujourd'hui. Nos ingénieurs examinent la fabricabilité dans les 4 heures et vous envoient un rapport DFM avec les modifications suggérées. Si le dessin est approuvé, nous usinons la première pièce en 15 jours ouvrables. Pour un lot de production de 100 à 500 pièces, le délai est de 30 jours ouvrables. Nous ne prenons pas de week-ends — l'usine fonctionne 6 jours par semaine, et nos machines CNC fonctionnent en équipes de nuit.
Pour les cas urgents, nous pouvons prioriser votre commande avec un délai de 10 jours moyennant un supplément de 15 %. Cela n'est possible que si nous avons le matériau en stock. Nous maintenons un stock tampon de barres Ti6Al4V ELI et 316LVM dans notre entrepôt, donc 80 % des commandes ne nécessitent pas d'approvisionnement en matériaux.
Quelle est la quantité minimale de commande (MOQ) ?
Il n'y a pas de MOQ — nous acceptons une seule pièce prototype pour validation, et les prix de production s'appliquent à partir de 50 pièces.
Pouvez-vous personnaliser l'angle du cône et la finition de surface ?
Oui, nous usinons selon votre plan exact — les angles de cône, les décalages d'alésage et la finition de surface de Ra 0.2 à Ra 0.05 sont tous programmables dans le code CNC.
Comment assurez-vous la traçabilité et le contrôle qualité ?
Chaque pièce porte un numéro de série gravé au laser, et nous fournissons une fiche de lot complète avec le certificat de matériau, les journaux de traitement thermique, les résultats CMM et les lectures du profilomètre de surface.
Quel est le délai typique pour un composant d'articulation prothétique personnalisé ?
La première pièce est expédiée en 15 jours ouvrables, et un lot de production de 500 pièces est expédié en 30 jours ouvrables à partir de l'approbation du dessin.
Choisir le Bon Outillage et la Bonne Tolérance pour Votre Composant d'Articulation
L'usinage du CoCrMo durci à 45 HRC nécessite des qualités de carbure et des revêtements spécifiques. Si vous concevez une nouvelle pièce, consultez notre guide de sélection des outils de coupe CNC pour comprendre quelle géométrie d'outil convient le mieux à votre matériau. Pour les questions de tolérance, notre guide des tolérances d'usinage CNC explique ce qui est réalisable en production par rapport au prototype.
Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC, emboutissage, ressorts et dissipateurs thermiques. Tous les composants d'articulation prothétique sont fabriqués en Chine dans notre installation certifiée ISO 13485. Sans MOQ, vous pouvez tester une seule pièce avant de vous engager dans un volume.
Obtenez un devis ferme sous 12 heures. Envoyez votre dessin à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Envoyez votre fichier STEP ou PDF, et nous répondrons avec le prix, le délai et une revue DFM.