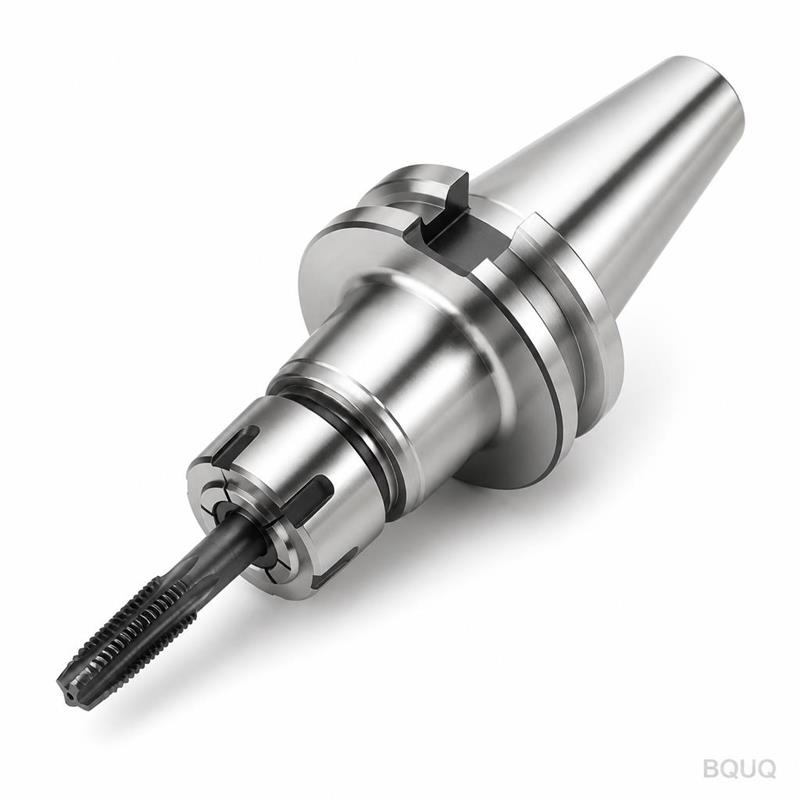
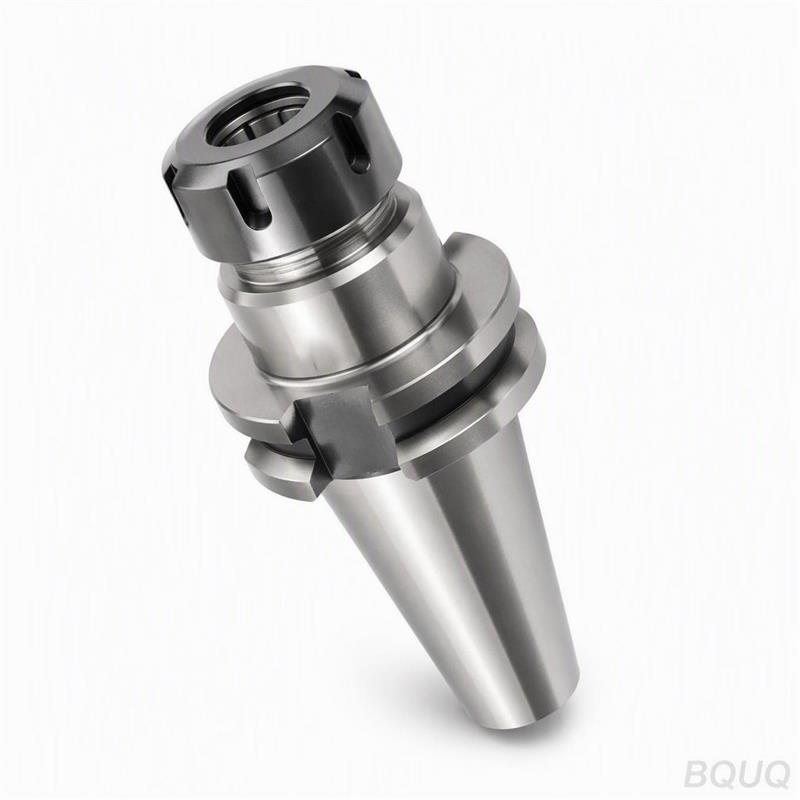
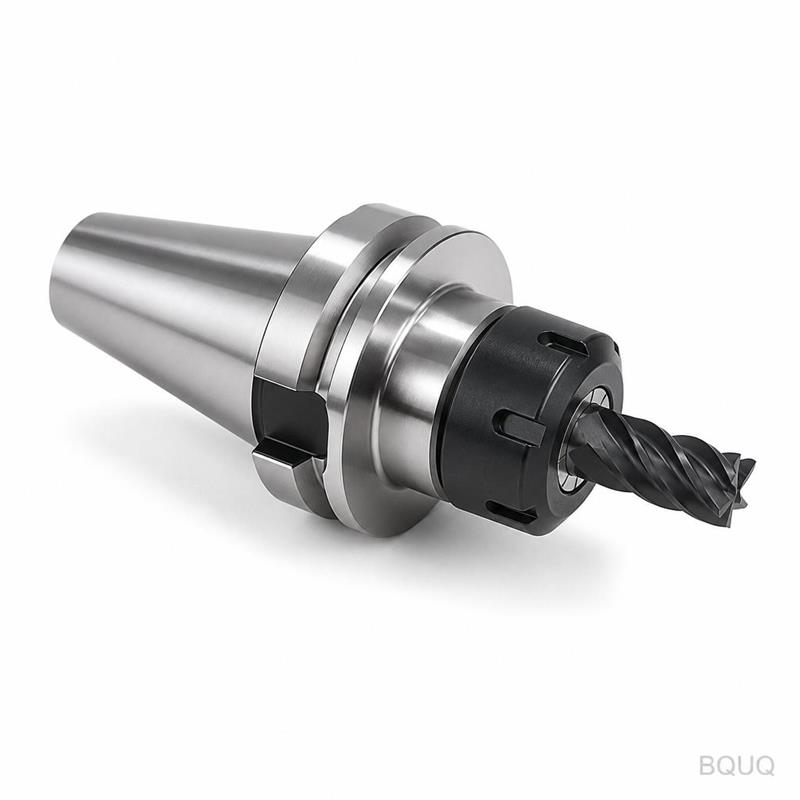
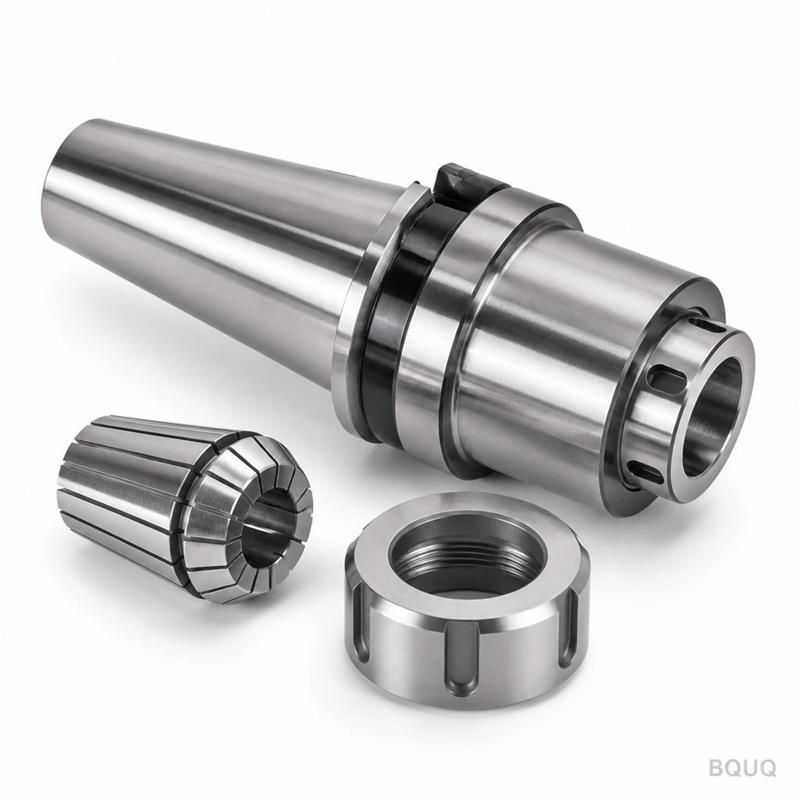
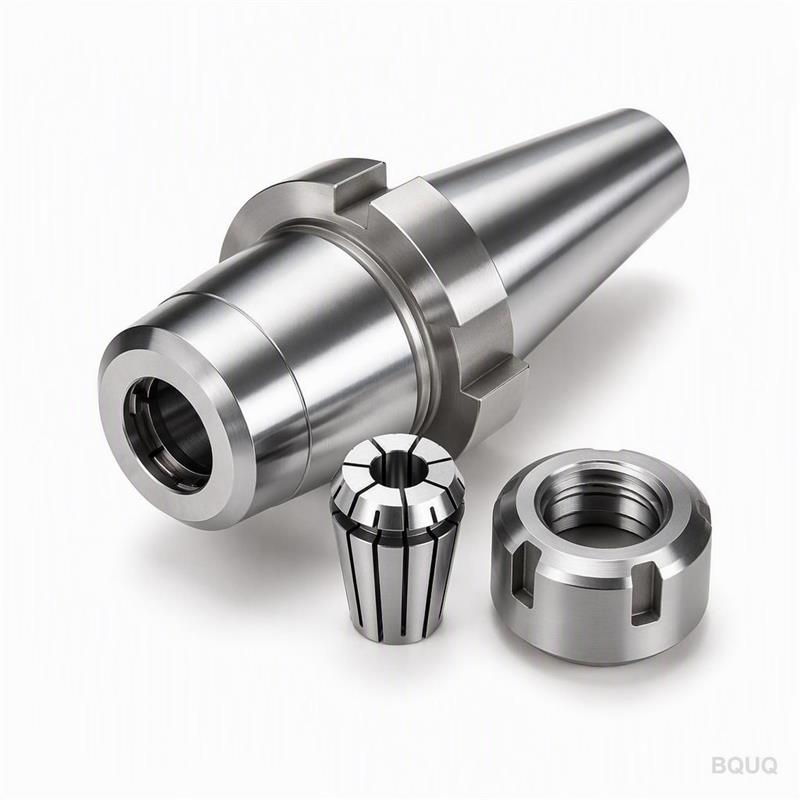
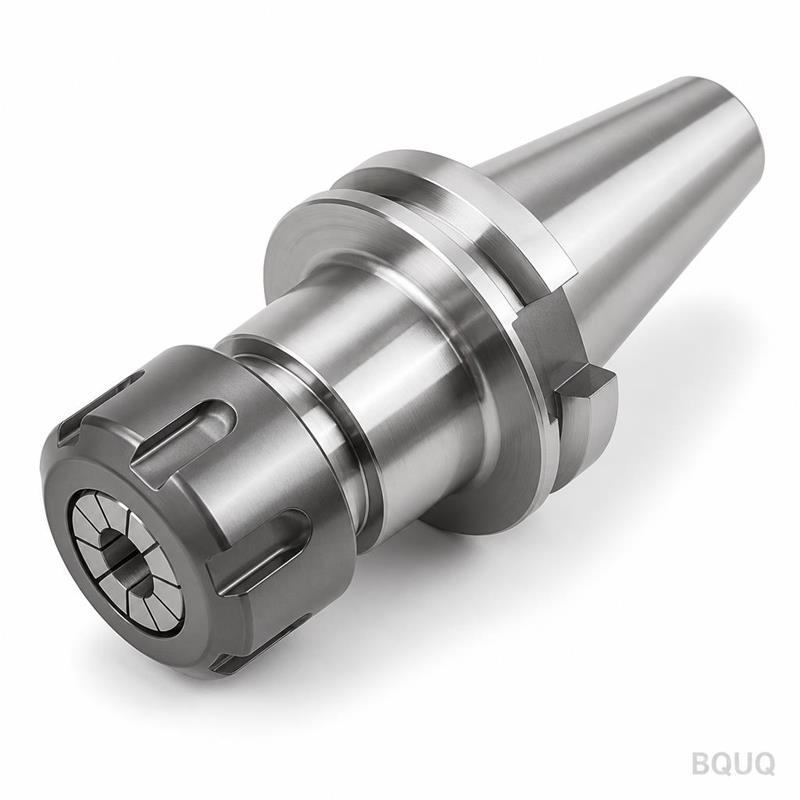
Ceci est un mandrin à pince SK50 usiné CNC avec porte-taraud intégré, conçu pour les opérations de taraudage rigide et de perçage sur centres d‘usinage CNC. Nous maintenons l‘angle
Mandrin à pince SK50 usiné CNC avec porte-taraud pour centre d'usinage BQUQ
Ceci est un mandrin à pince SK50 usiné CNC avec porte-taraud intégré, conçu pour les opérations de taraudage rigide et de perçage sur centres d'usinage CNC. Nous maintenons l'angle du cône à la toléra
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est un mandrin à pince SK50 usiné CNC avec porte-taraud intégré, conçu pour les opérations de taraudage rigide et de perçage sur centres d'usinage CNC. Nous maintenons l'angle du cône à la tolérance AT3, ce qui maintient le battement sous 0,005 mm au nez — vos filetages resteront dans les limites de la classe H3 même à 6 000 tr/min. Nous expédions depuis notre usine de Dongguan en 15 jours, et la dureté du corps est de HRC 58-62 sur toute la surface de préhension.
Comment le cône SK50 se verrouille dans votre broche sans jeu
Le cône SK50 (équivalent BT50) est rectifié en un seul montage avec la face de la bride. Cela garantit que le mandrin à pince s'assoit métal contre métal contre le nez de votre broche. Nous usinons l'angle du cône 7:24 à ±0,0025 mm. Le résultat : zéro jeu axial et aucune déflexion radiale lorsque vous tirez la barre de tirage. Vous obtenez la même rigidité qu'un porte-outil solide, mais avec la flexibilité de pinces interchangeables.
Géométrie de préhension du taraud qui évite la casse
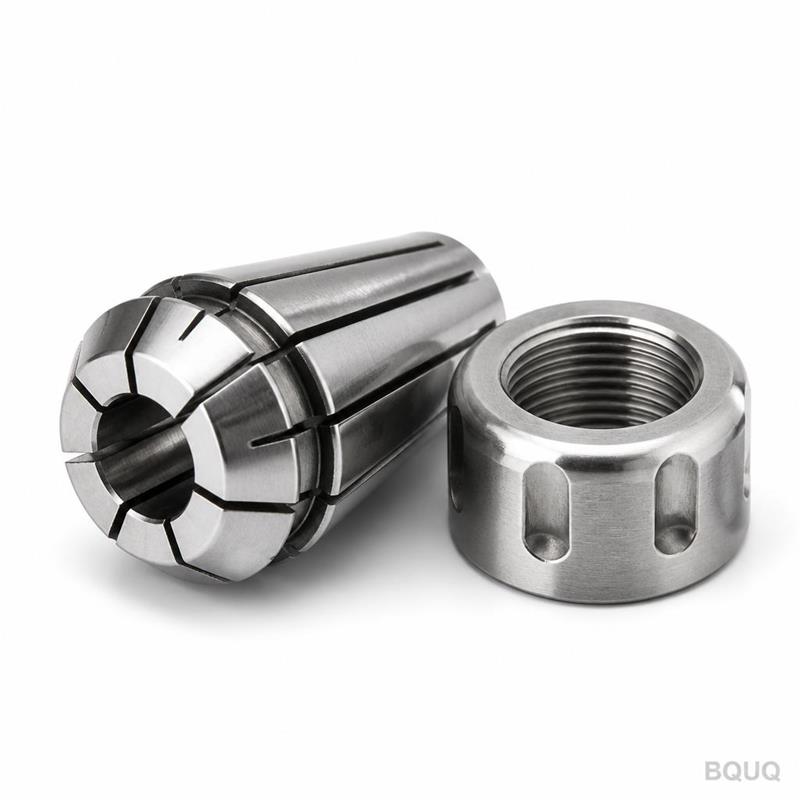
Les mandrins à pince standard écrasent les queues carrées des tarauds. Le nôtre utilise une poche carrée de précision rectifiée à l'intérieur de la pince, correspondant exactement à la taille du carré d'entraînement du taraud (DIN 371 ou DIN 374). Le taraud repose à fleur, le couple étant transmis par l'entraînement carré, et non par la surface cylindrique. Nous ajoutons un léger flottement axial de 0,5 mm pour compenser l'écart entre l'avance de la broche et le pas du taraud. Cela réduit la casse des tarauds jusqu'à 40 % dans les opérations en trou borgne.
Matériaux et traitement thermique que nous utilisons
Nous partons d'acier de cémentation 20CrMnTi, et non d'acier 4140 bon marché. Le corps est cémenté sur une profondeur de 0,8 à 1,2 mm, puis durci à HRC 58-62. Le cône et l'alésage sont rectifiés après le traitement thermique, et non avant. Cela élimine toute distorsion. La pince elle-même est en acier à ressort (65Mn), durci à HRC 45-50 pour l'élasticité. L'entraînement carré du taraud est en acier rapide (M2), durci à HRC 63-65. Chaque composant est conçu pour durer plus longtemps que la machine sur laquelle il fonctionne.
Gamme de pinces et interchangeabilité pour tarauds M3 à M20
Un seul corps de mandrin accepte un jeu complet de pinces à tarauder. Nous stockons des pinces pour les tailles de tarauds M3, M4, M5, M6, M8, M10, M12, M16 et M20. La tolérance de l'alésage de la pince est H7, ce qui signifie qu'une queue de taraud M6 (6,0 mm) s'adapte avec un jeu mesurable nul. Si vous utilisez une norme de taraud différente (DIN 376, ANSI), nous pouvons rectifier l'alésage de la pince pour correspondre à votre dimension de queue spécifique sous 48 heures. Pas besoin d'acheter un nouveau mandrin.
Spécification
Valeur
Taille du cône
SK50 (BT50, ISO 7388/1)
Tolérance de l'angle du cône
AT3 (±0,0025 mm)
Matériau du corps
Acier de cémentation 20CrMnTi
Dureté de surface
HRC 58-62 (profondeur de cémentation 0,8-1,2 mm)
Battement (au nez)
≤ 0,005 mm
Finition de surface (cône)
Ra 0,2 μm rectifié
Gamme de tarauds
M3 à M20 (DIN 371/374/376)
Flottement axial
0,5 mm (compensation)
Vitesse maximale
6 000 tr/min (équilibré G2.5)
Délai de livraison
15 jours (standard), 7 jours (urgent)
MOQ
Sans MOQ, pièce unique acceptée
Inspection avant chaque expédition
Nous n'expédions pas sans rapport complet. Chaque mandrin est vérifié sur une MMT Zeiss pour l'angle du cône et la concentricité. Le battement est vérifié avec un comparateur à cadran à 100 mm du nez — la valeur doit être inférieure à 0,005 mm, sinon nous le mettons au rebut. Nous testons également l'engagement de la pince à tarauder avec un échantillon de taraud réel. Vous recevez un rapport d'inspection PDF avec les valeurs mesurées réelles, et non un certificat générique. Cela fait partie de notre protocole de fabrication de précision, et non d'un service supplémentaire.
Équilibrage pour le taraudage à grande vitesse au-dessus de 4 000 tr/min
Les mandrins standard vibrent à grande vitesse, ce qui ruine la finition des filetages. Nous équilibrons dynamiquement chaque mandrin à pince SK50 à G2.5 à 6 000 tr/min. Cela signifie que le balourd résiduel est inférieur à 2,5 mm/s. Pour comparaison, un mandrin typique est à G6.3. L'équilibrage est obtenu en perçant de petits trous de correction dans la bride. Si vous fonctionnez à 10 000 tr/min, nous pouvons équilibrer à G1.0 en option — il suffit de le noter sur votre dessin.
Pourquoi cette conception réduit le coût d'outillage par trou
Votre coût par trou taraudé diminue car le taraud dure plus longtemps. Le flottement axial empêche le dénudage des filetages, et l'entraînement carré empêche le glissement de la queue. Les données terrain de nos clients sur cinq ans montrent une augmentation moyenne de la durée de vie des tarauds de 35 %. De plus, le corps du mandrin à pince est réutilisable — vous ne remplacez que la pince (environ 8 à 15 $ chacune) lorsque l'entraînement carré est usé. Comparez cela à un porte-taraud solide où l'unité entière est mise au rebut après usure.
Quel est le MOQ pour ce mandrin à pince SK50 usiné CNC ?
Sans MOQ — nous acceptons une commande d'une seule pièce pour test, et vous recevez le même rapport d'inspection et la même qualité qu'une commande en volume.
Pouvez-vous personnaliser la pince à tarauder pour une taille de queue non standard ?
Oui, nous pouvons rectifier l'alésage de la pince à n'importe quel diamètre entre 3 mm et 20 mm sous 48 heures, y compris les dimensions de l'entraînement carré pour les conceptions de tarauds propriétaires.
Comment vérifiez-vous le battement avant l'expédition ?
Nous mesurons chaque unité sur une MMT et un comparateur à cadran à 100 mm de distance du nez, et la valeur réelle du battement mesuré est imprimée sur le rapport d'inspection expédié avec la pièce.
Quel est le délai de livraison si j'ai besoin d'une commande urgente ?
Le délai standard est de 15 jours à compter de l'approbation du dessin ; pour une commande urgente avec outillage existant, nous pouvons expédier en 7 jours — sans frais supplémentaires si votre quantité est inférieure à 20 pièces.
Ce mandrin à pince SK50 est fabriqué en Chine dans notre usine de Dongguan forte de 20 ans d'expérience. Nous sommes spécialisés dans l'usinage CNC et les composants de porte-outils. Si vous comparez des porte-outils, consultez notre guide de sélection des outils de coupe CNC pour la compatibilité des plaquettes et des porte-outils. Pour les limites de tolérance sur votre pièce, lisez notre guide des tolérances d'usinage CNC.
Envoyez-nous votre dessin ou votre spécification de taraud. Nous répondrons avec un devis ferme sous 12 heures — y compris le prix, un échantillon de rapport d'inspection et une estimation d'expédition. Email sc@bquq.com ou WhatsApp +86 13713157787. Sans MOQ, sans commande minimale, juste un outil de précision.