pâte thermique : aluminium 6061-T6, ailettes de 0,3 mm à un pas de 2,0 mm, planéité de 0,10 mm sur 100 mm, résistance thermique de 0,48 K/W. MOQ 50 pcs, expédition en 72 heures.
Pâte thermique
heat sink grease: 6061-T6 aluminium, 0.3 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
La graisse thermique pour dissipateur en aluminium 6061-T6 offre une résistance thermique de 0,48 K/W sous ΔT = 60 K, en convection naturelle. Les ailettes estampées ont une épaisseur de 0,3 mm avec un pas de 2,0 mm sur une base de 1,5 mm, maintenues dans un intervalle de ±0,05 mm sur une série de 300 000 pièces. Une seule course de 160 T forme la pièce complète selon un cycle de 25 s, et chaque lot est livré avec un rapport CMM ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique.
Une graisse thermique pour dissipateur en aluminium 6061-T6 offre une résistance thermique de 0,48 K/W sous ΔT = 60 K, en convection naturelle. Les ailettes ont une épaisseur de 0,3 mm avec un pas de 2,0 mm sur une base de 1,5 mm, et chaque lot est livré avec un rapport CMM ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique.
Approche de conception et procédé
L'estampage permet d'obtenir un profil d'ailette de 0,3 mm reproductible que l'extrusion ne peut pas maintenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans un intervalle de ±0,05 mm sur une série de 300 000 pièces.
Une seule course de 160 T forme l'ensemble de la graisse thermique pour dissipateur, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,05 mm, et le cycle de 25 s alimente une ligne de 300 000 pièces.
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes de 0,3 mm avec un pas de 2,0 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, ce qui réduit le trajet thermique. Rien ne s'interpose entre l'aluminium 6061-T6 et le flux d'air, hormis la surface estampée elle-même.
La finition sablage + revêtement époxy en poudre RAL 9005 est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée au pied des ailettes comme c'est le cas sur les solutions usinées.
Le matériau standard est l'aluminium 6061-T6, fourni avec sablage + revêtement époxy en poudre RAL 9005. Pour les applications où l'exposition en serveur 1U et accélérateur IA est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
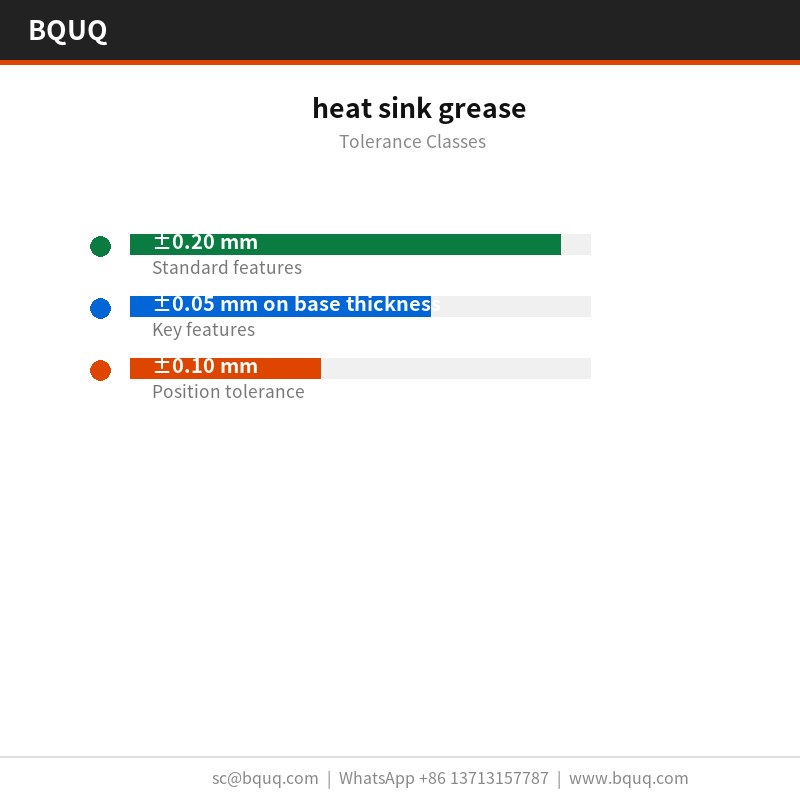
Les dimensions générales sont de ±0,20 mm, les caractéristiques critiques telles que ±0,05 mm sur l'épaisseur de base étant maintenues séparément. La géométrie formée hérite de la répétabilité de l'outillage de ±0,05 mm, et la position des trous est maintenue à ±0,10 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un marbre en granite, à 20 °C, par rapport à une limite de 0,10 mm sur 100 mm, et le pas des ailettes est vérifié optiquement à ±0,05 mm. Les rapports accompagnent chaque lot.
L'aluminium 6061-T6 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, le CMM ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique confirment 0,10 mm sur 100 mm et 2,0 mm par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec CMM ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique sur chaque première pièce. Les écarts au-delà de ±0,20 mm déclenchent un tri complet du lot.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,10 mm sur 100 mm à 20 x 20 x 10 mm ne se lit pas de la même manière sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Où cette pièce est utilisée
Les contraintes d'encombrement et de vibration des serveurs 1U et accélérateurs IA poussent vers une construction monobloc. Une graisse thermique pour dissipateur estampée n'a pas d'adhésif susceptible de fluer, ce qui constitue le mode de défaillance habituel des refroidisseurs en deux parties.
Dans les serveurs 1U et accélérateurs IA, la base sert généralement aussi d'interface de montage. 1,5 mm avec 0,10 mm sur 100 mm de planéité offre une surface stable pour le pad thermique du serveur 1U et accélérateur IA.
Les concepteurs travaillant sur serveur 1U et accélérateur IA demandent la planéité avant de demander les données thermiques, car l'assemblage du serveur 1U et accélérateur IA est automatisé et une base non plane arrête la ligne.
Les conceptions de serveurs 1U et accélérateurs IA utilisent souvent un flux d'air forcé à 2,0 m/s. 0,48 K/W sous ΔT = 60 K, en convection naturelle, signifie que le serveur 1U et accélérateur IA peut tenir sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
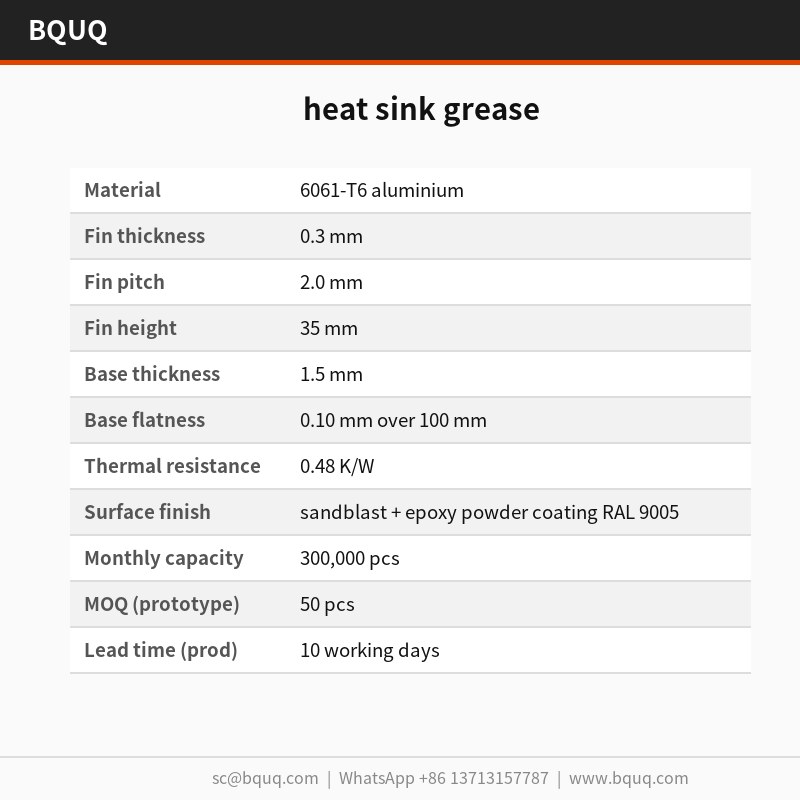
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium 6061-T6
Épaisseur d'ailette
0,3 mm
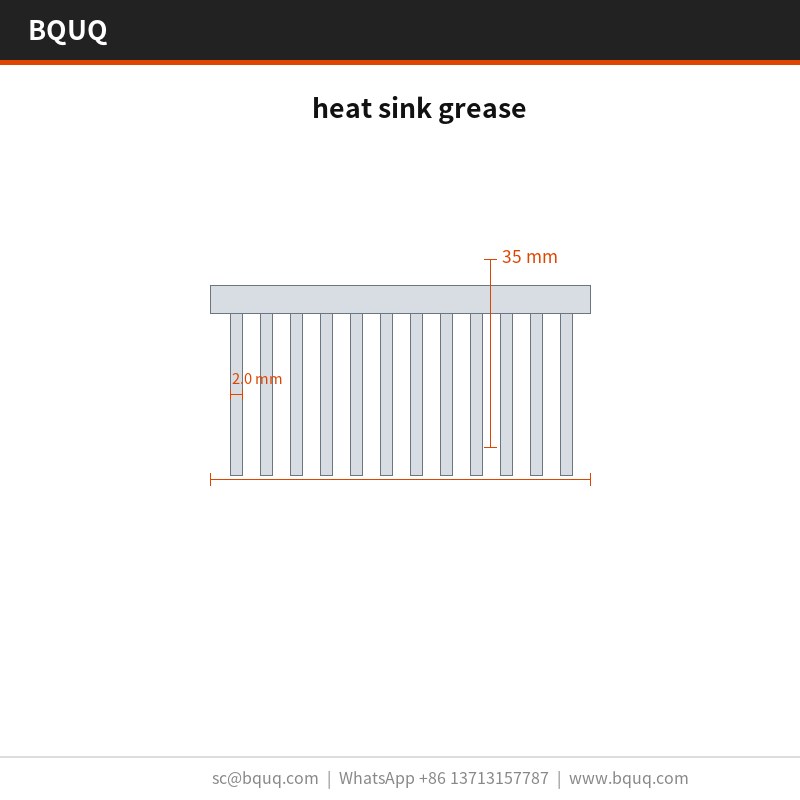
Pas d'ailette
2,0 mm
Hauteur d'ailette
35 mm
Épaisseur de base
1,5 mm
Planéité de base
0,10 mm sur 100 mm
Résistance thermique
0,48 K/W
Condition d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
sablage + revêtement époxy en poudre RAL 9005
Plage de dimensions
20 x 20 x 10 mm
FAQ : Vos questions avant commande
Quelle est la quantité minimale de commande pour cette graisse thermique pour dissipateur ?
La MOQ est de 50 pièces pour une série prototype et de 5000 pièces pour la production. En dessous de la quantité prototype, l'amortissement de l'outillage domine le coût unitaire, nous proposons donc la voie échantillon : échantillon gratuit sur plan, 5-7 jours.
Comment vérifiez-vous la qualité de chaque lot ?
Chaque lot est inspecté avec CMM ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique, et le rapport est inclus dans l'expédition. Nous vérifions 0,10 mm sur 100 mm, 2,0 mm, 1,5 mm et la position des trous par rapport à ±0,20 mm. La traçabilité du lot, de la bobine au carton, est conservée pendant 10 ans.
Quelle tolérance pouvez-vous tenir ?
Les dimensions générales sont de ±0,20 mm ; les dimensions critiques telles que ±0,05 mm sur l'épaisseur de base sont maintenues séparément. Les caractéristiques formées héritent de la répétabilité de l'outillage de ±0,05 mm. Si votre plan nécessite plus serré, indiquez-le-nous avant l'outillage afin que nous puissions planifier l'opération de presse supplémentaire.
0,10 mm sur 100 mm mesuré sur marbre en granite, à 20 °C. C'est le chiffre qui compte pour le serveur 1U et accélérateur IA, car le pad thermique nécessite un contact uniforme. Si votre assemblage nécessite mieux, signalez-le et nous pouvons ajouter une opération de surfaçage.
Quelles sont les conditions d'emballage et d'expédition ?
L'emballage standard est sachet antistatique + caisse en bois au-delà de 50 kg. Nous cotons FOB Guangzhou. Les cartons d'export sont étiquetés avec le lot, la quantité et le statut d'inspection, et la documentation complète, y compris le rapport d'inspection, voyage avec les marchandises.
Comment nous fabriquons et expédions
L'usine est certifiée ISO9001 et peut fournir la documentation RoHS et REACH avec le sachet antistatique + caisse en bois au-delà de 50 kg. Une inspection tierce SGS est organisée sur demande avant le scellement du conteneur.
La production tourne sur des cycles de 25 s avec vision en ligne sur 0,10 mm sur 100 mm. C'est ce qui rend crédible un engagement de 300 000 pièces en haute saison.
Nous cotons FOB Guangzhou et conservons 50 pièces pour l'échantillonnage. L'échantillonnage est un échantillon gratuit sur plan, 5-7 jours, de sorte qu'une première évaluation ne nécessite aucun engagement de production.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Ailettes de 0,3 mm à pas de 2,0 mm, surface élevée
Nécessite un outillage d'estampage de 160 T
Profil extrudé
Sections constantes simples
Ne peut pas tenir un profil d'ailette de 0,3 mm
Profil usiné
Faible volume ou formes 3D complexes
Surface par millimètre cube plus faible ; revêtement entaillé au pied des ailettes
Refroidisseur en deux parties
Flexibilité d'assemblage
La couche adhésive ajoute un trajet thermique
Procédé / inspection
Étape
Contrôle
Enregistrement
Formage
Une seule course de 160 T, cycle de 25 s
Outillage à ±0,05 mm
Géométrie des ailettes
Ailettes de 0,3 mm à pas de 2,0 mm sur base de 1,5 mm
Pas dans ±0,05 mm sur 300 000 pièces
Finition de surface
Sablage + revêtement époxy en poudre RAL 9005 après formage
Protection contre la corrosion intacte au pied des ailettes
Inspection
Rapport CMM
Chaque lot
Test d'étanchéité
Test d'étanchéité à 100 % sur presse hydraulique
Chaque lot
Questions fréquentes
Quelle résistance thermique cette graisse thermique pour dissipateur atteint-elle ?
Elle offre 0,48 K/W sous ΔT = 60 K, en convection naturelle. Les ailettes de 0,3 mm à pas de 2,0 mm sur une base de 1,5 mm maximisent la surface, et la géométrie monobloc estampée en 6061-T6 élimine la couche adhésive présente dans les refroidisseurs en deux parties.
Pourquoi choisir l'estampage plutôt que l'extrusion pour des ailettes de 0,3 mm ?
L'estampage maintient un profil d'ailette de 0,3 mm reproductible que l'extrusion ne peut pas obtenir. La matrice forme chaque ailette en une seule course, maintenant le pas dans ±0,05 mm sur une série de 300 000 pièces. Une seule course de 160 T forme la pièce complète sur un cycle de 25 s.
Quelles tolérances pouvez-vous tenir sur le pas et le profil des ailettes ?
L'outillage fonctionne à ±0,05 mm, et le pas reste dans ±0,05 mm sur une série de 300 000 pièces. Les ailettes de 0,3 mm à pas de 2,0 mm sur une base de 1,5 mm sont formées en une seule course de 160 T, de sorte que le profil se répète sans la dérive typique des ailettes extrudées.
Quelles inspections et quels tests d'étanchéité accompagnent chaque lot ?
Chaque lot est livré avec un rapport CMM ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique. Le CMM vérifie le profil d'ailette de 0,3 mm, le pas de 2,0 mm et la base de 1,5 mm, tandis que le test d'étanchéité sur presse hydraulique confirme chaque pièce avant expédition.
Comment le revêtement résiste-t-il au formage au pied des ailettes ?
Le sablage + revêtement époxy en poudre RAL 9005 est appliqué après formage. Cela maintient la protection contre la corrosion intacte au pied des ailettes, contrairement aux solutions usinées où le revêtement peut être entaillé. Les ailettes de 0,3 mm à pas de 2,0 mm restent entièrement couvertes.
Quel est le temps de cycle et la capacité de production ?
Le cycle de 25 s alimente une ligne de 300 000 pièces. Une seule course de 160 T forme l'ensemble de la graisse thermique pour dissipateur, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,05 mm sur toute la série de 300 000 pièces.
Le coût de la pièce augmente-t-il avec la complexité des ailettes ?
Non. Une seule course de 160 T forme l'ensemble de la graisse thermique pour dissipateur, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. Les ailettes de 0,3 mm à pas de 2,0 mm sur une base de 1,5 mm sont produites en une seule course sur un cycle de 25 s pour une ligne de 300 000 pièces.