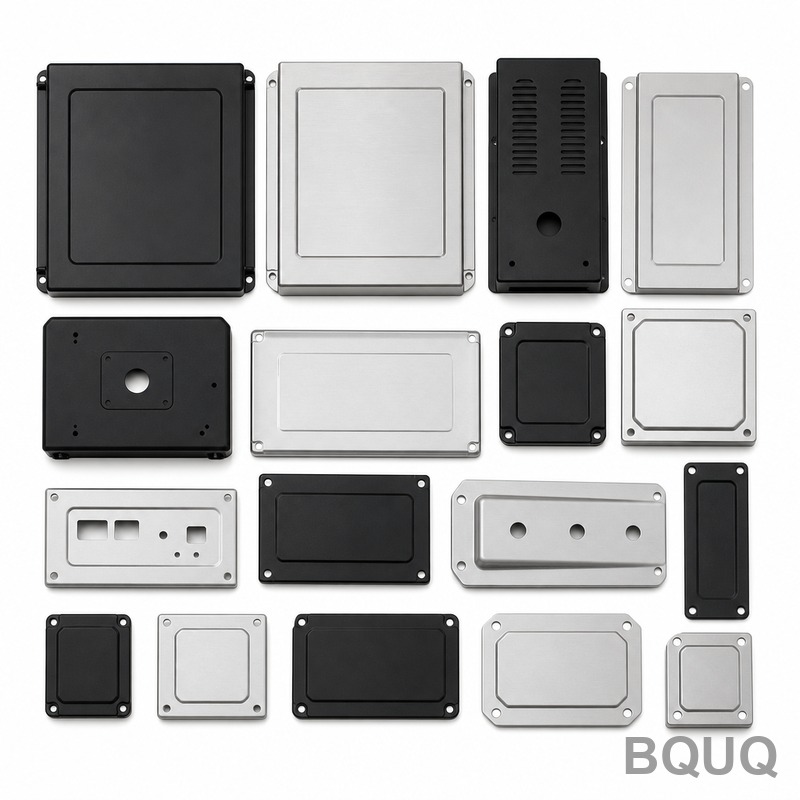
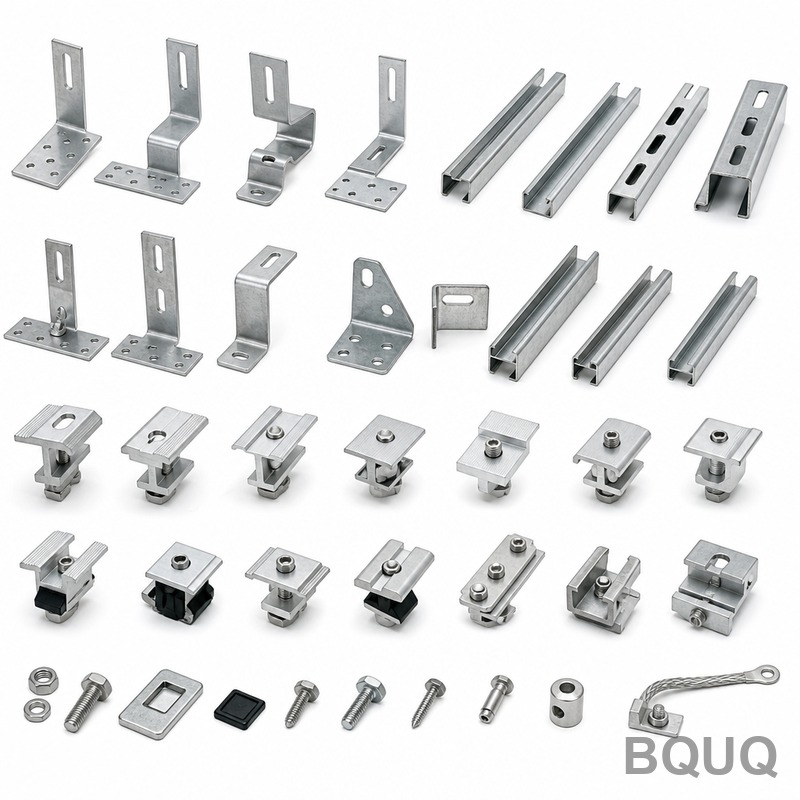
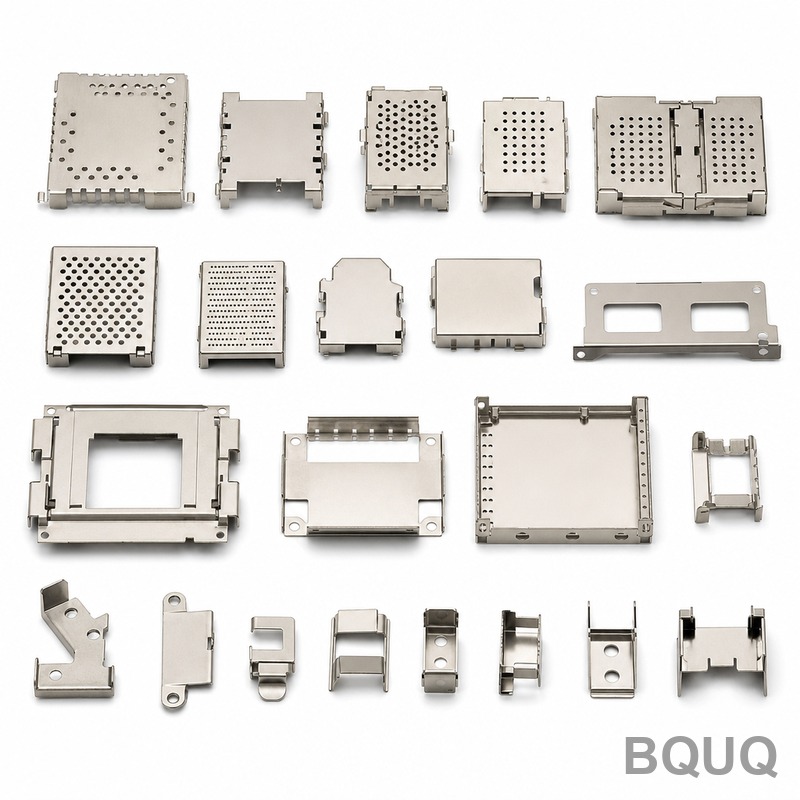
Cette collection de boîtiers et capots en tôle estampée est conçue pour des supports et fixations qui doivent maintenir leur alignement sous vibration et cycles thermiques. Vous o
Collection de Boîtiers et Capots en Tôle Estampée BQUQ | Supports et Fixations de Précision
Cette collection de boîtiers et capots en tôle estampée est conçue pour des supports et fixations qui doivent maintenir leur alignement sous vibration et cycles thermiques. Vous obtenez des pièces es
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cette collection de boîtiers et capots en tôle estampée est conçue pour des supports et fixations qui doivent maintenir leur alignement sous vibration et cycles thermiques. Vous obtenez des pièces estampées avec une tolérance de position de ±0,05 mm, une planéité de 0,1 mm par 100 mm, et un état de surface jusqu'à Ra 0,8 µm — sans attendre les cycles CNC. Le délai typique est de 7 jours pour l'outillage standard, et nous atteignons une dureté allant jusqu'à 45 HRC sur les variantes en acier à ressort.
Pourquoi les Supports Estampés Surpassent les Fixations Usinées en Volume
L'estampage est un processus de cisaillement et de formage, et non un processus de coupe. Pour les supports et fixations avec des épaisseurs de paroi de 0,3 mm à 6,0 mm, l'estampage produit des pièces identiques à raison de 40 à 60 coups par minute. Comparez cela à l'usinage CNC à 1 à 3 minutes par pièce. À 10 000 pièces, l'estampage vous fait économiser environ 80 % du coût unitaire. L'amortissement de l'outillage atteint son seuil de rentabilité à 2 000 unités pour la plupart des géométries. Nous maintenons la hauteur de bavure sous 0,05 mm sur tous les bords coupés — c'est le paramètre qui compromet l'assemblage en ligne.
Règles de Conception de Matrices pour Prévenir la Distorsion par Retour Élastique
Le retour élastique est l'ennemi des supports estampés. Après le retrait du poinçon, le métal se détend et l'angle de pliage s'ouvre de 1 à 3 degrés. Nous controns cela avec des étapes de matriçage dans la matrice — une compression secondaire qui fige la structure du grain. Pour les pliages à 90 degrés dans de l'acier laminé à froid de 1,5 mm, nous maintenons une tolérance d'angle de ±0,5 degré. Pour les alliages à haute résistance comme l'acier inoxydable 301, nous ajoutons un surpliage de 2 degrés dans l'outil. Chaque matrice est validée avec un premier article de 50 pièces avant la production. Ce premier article vous est envoyé avec un rapport CMM complet.
Matériaux et Traitements Thermiques que Nous Utilisons pour les Fixations
| Spécification | Valeur | |------|-------| | Options de matériaux | SPCC, SECC, SUS301, SUS304, aluminium 5052, acier à ressort 65Mn | | Plage d'épaisseur | 0,3 mm à 6,0 mm | | Dureté (à l'état estampé) | 80-90 HRB (SPCC), 140-180 HV (SUS301) | | Dureté (après traitement thermique) | 40-45 HRC (acier à ressort 65Mn) | | Tolérance de position | ±0,05 mm | | Planéité | 0,1 mm par 100 mm | | État de surface Ra | 0,8 µm (estampé), 0,4 µm (sur demande) | | Hauteur de bavure | ≤0,05 mm | | Délai (outillage standard) | 7 jours ouvrables | | MOQ | Sans MOQ — de 1 pièce à 1 million de pièces |
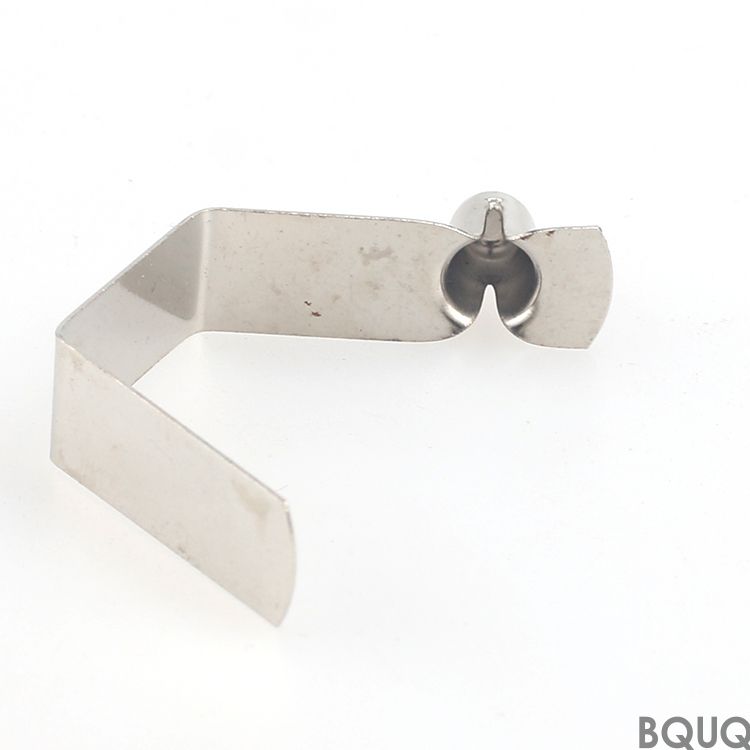
Nous stockons de la bobine d'acier en 12 calibres standard. Pour les boîtiers extérieurs, nous proposons du SECC (électro-galvanisé) avec une classification de brouillard salin de 72 heures. Pour les fixations à haute température près des moteurs, utilisez du SUS304 avec une limite de service continu de 800 °C. Si vous avez besoin d'une résistance au retour élastique dans un loquet ou une pince, le 65Mn avec trempe à l'huile atteint 45 HRC sans perdre sa ductilité.
Opérations Secondaires : Taraudage, Rivetage et Collage de Dissipateurs Thermiques
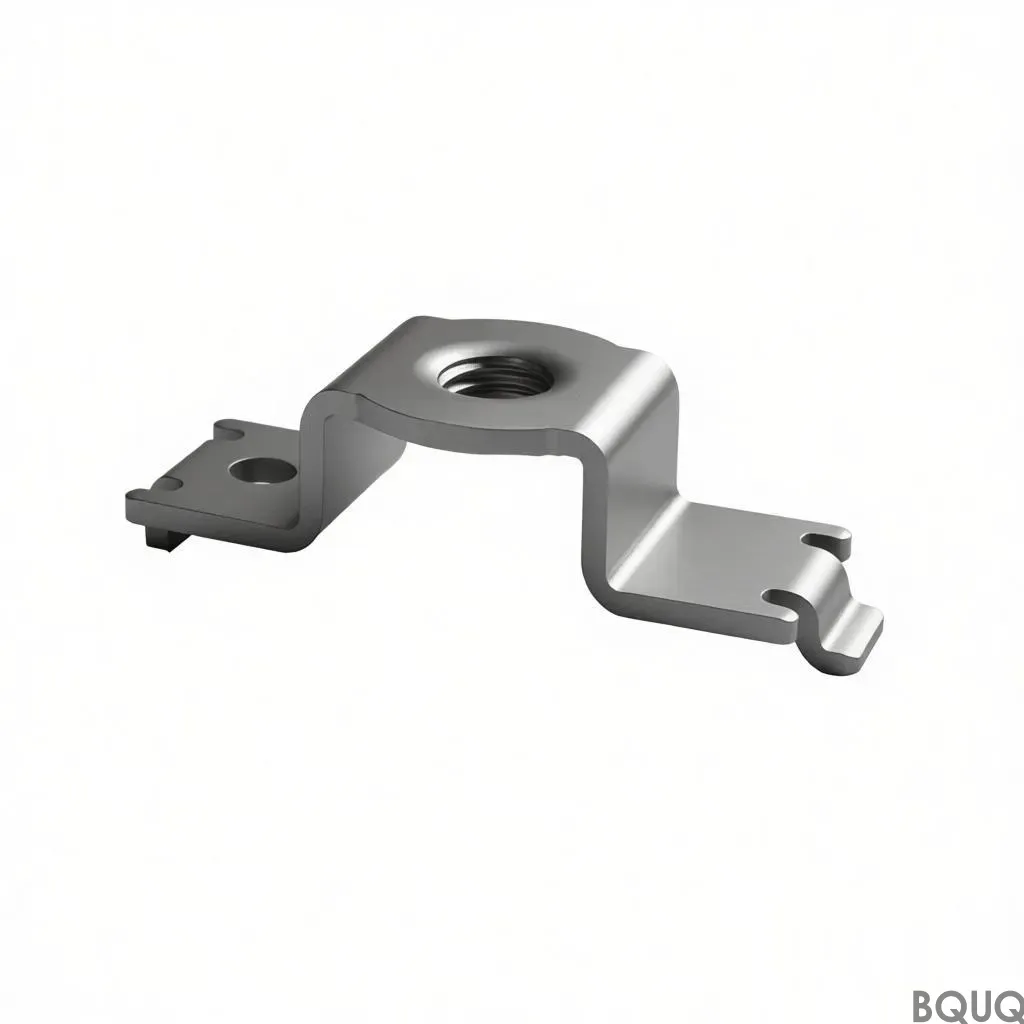
Un support estampé est rarement la pièce finale. Nous intégrons les opérations secondaires en interne pour réduire votre chaîne d'approvisionnement. Nous taraudons des trous de M2 à M12 avec une classe de filetage 6H — un ajustement serré pour les boulons standard. Nous pressons des écrous PEM à 5 000 pièces par heure avec une force d'arrachement vérifiée selon les spécifications. Pour les fixations d'électronique de puissance, nous collons des dissipateurs thermiques en aluminium sur des supports en acier estampé avec un époxy thermoconducteur, atteignant une interface thermique de 2,0 W/mK. C'est là que nos 20 ans d'expérience dans la fabrication de dissipateurs thermiques portent leurs fruits — vous obtenez un support structurel qui dissipe également 30 % de chaleur en plus qu'un support nu.
Inspection Avant Chaque Expédition : Rapports CMM et de Dureté
Chaque lot fait l'objet d'un échantillonnage selon ISO 2859-1, Niveau II. Nous mesurons les angles de pliage critiques avec un rapporteur numérique à 0,1 degré près. Nous vérifions les positions des trous avec une machine à mesurer tridimensionnelle (CMM) précise à ±0,002 mm. Pour les pièces en acier à ressort, nous effectuons un test de dureté Rockwell sur chaque 100e pièce. Vous recevez un rapport d'inspection numérique avec chaque expédition — sans frais supplémentaires. Si une dimension dérive, nous arrêtons la presse, recalons la matrice et relançons le premier article. C'est ainsi que nous maintenons un rendement de premier passage de 99,2 % sur notre ligne de produits estampés.
Emballage et Livraison des Pièces Estampées
Les petits supports de moins de 50 mm sont placés dans des sacs antistatiques, 500 pièces par sac, puis dans des cartons à double cannelure. Les fixations plus grandes de plus de 200 mm sont séparées par des séparateurs en carton ondulé pour éviter les rayures de surface. Nous marquons au laser chaque pièce avec un code de lot si vous avez besoin de traçabilité pour les audits automobiles ou médicaux. L'expédition se fait via DHL ou FedEx pour les commandes de moins de 50 kg. Pour les chargements conteneurisés, nous utilisons des caisses d'exportation palettisées d'une capacité de 500 kg. La livraison standard est de 7 jours pour les pièces outillées, 15 jours pour les nouvelles matrices. Nous facturons le fret au coût — sans marge.
Pourquoi Notre Usine de Dongguan Maintient Vos Tolérances Serrées
Nous sommes une installation de fabrication de précision à Dongguan, en Chine, avec 20 ans d'exploitation continue. Notre atelier de presse compte 16 machines de 25 tonnes à 250 tonnes. Nous fabriquons nos propres matrices en interne, donc les modifications d'outillage prennent 48 heures, pas des semaines. Parce que nous faisons aussi de l'usinage CNC et des ressorts, nous pouvons combiner des supports estampés avec des broches usinées ou des ressorts hélicoïdaux personnalisés dans un seul ensemble — un seul bon de commande, un seul système qualité. C'est la différence entre acheter une pièce estampée et acheter un problème de montage résolu.
Quelle est la quantité minimale de commande pour les supports estampés ?
Il n'y a pas de MOQ — nous prototypons une seule pièce estampée et passons à l'échelle d'un million de pièces sans changer la matrice.
Pouvez-vous estamper des pièces à partir de mon fichier CAO existant sans dessin d'usine ?
Oui — envoyez votre fichier STEP ou DXF, et nos ingénieurs d'outillage concevront la matrice et ajouteront les dégagements de pliage sous 24 heures.
Comment garantissez-vous la qualité sur les séries d'estampage à grand volume ?
Nous utilisons des capteurs intégrés à la matrice qui mesurent l'épaisseur de la bande et l'usure du poinçon à chaque coup, et nous effectuons une vérification CMM sur le premier article ainsi que des inspections de patrouille horaires.
Quel est le délai le plus rapide pour un support estampé personnalisé ?
Pour un support simple avec un outillage existant, nous expédions sous 7 jours ; pour une nouvelle matrice avec des pliages complexes, nous proposons 15 jours, y compris l'essai d'outillage.
Envoyez votre dessin dès aujourd'hui pour un devis ferme sous 12 heures. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous répondrons avec un prix unitaire, un coût d'outillage et une revue DFM (Design for Manufacturing) — gratuitement.