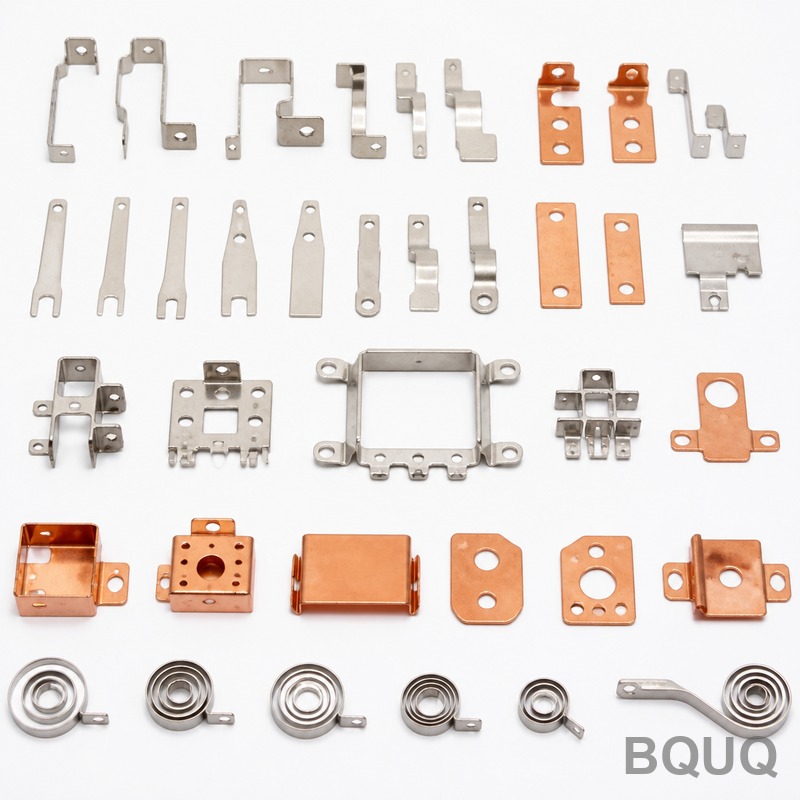
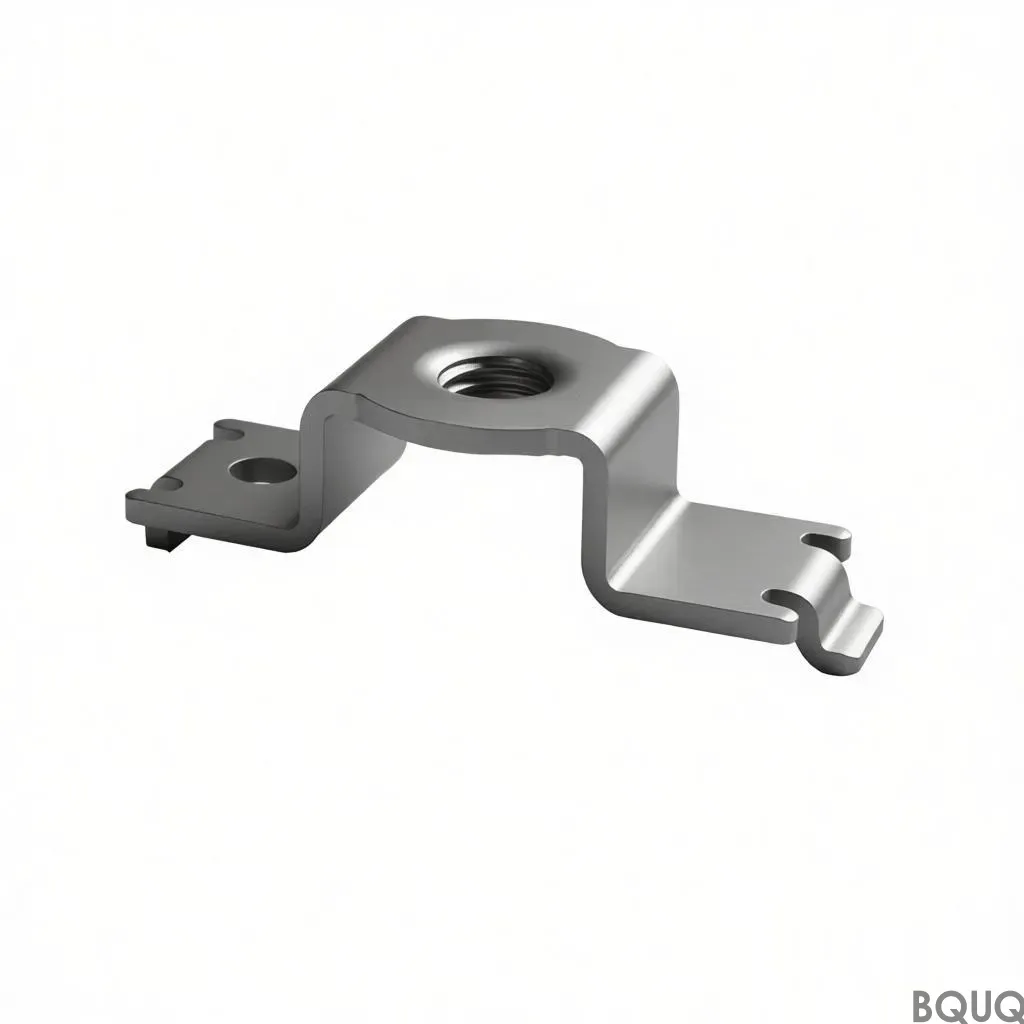
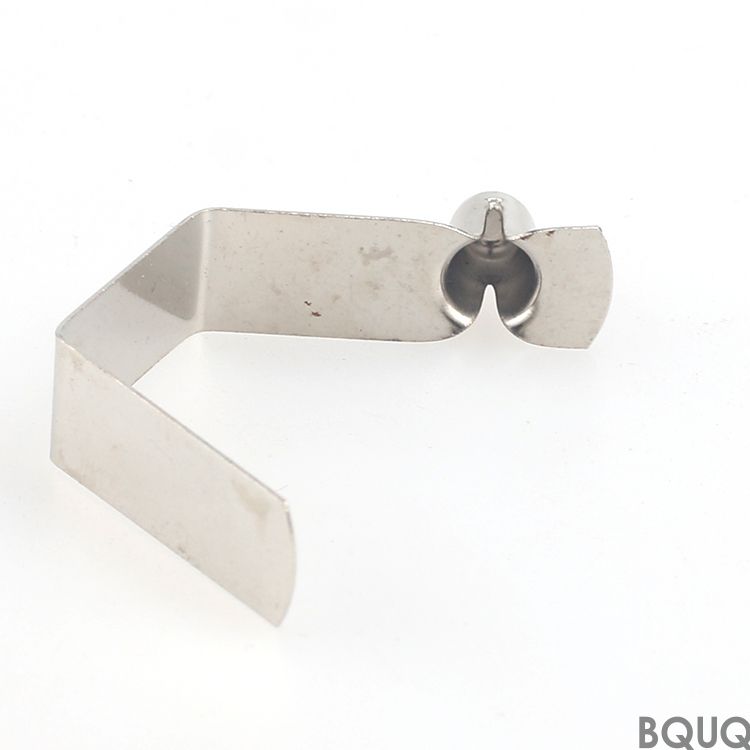
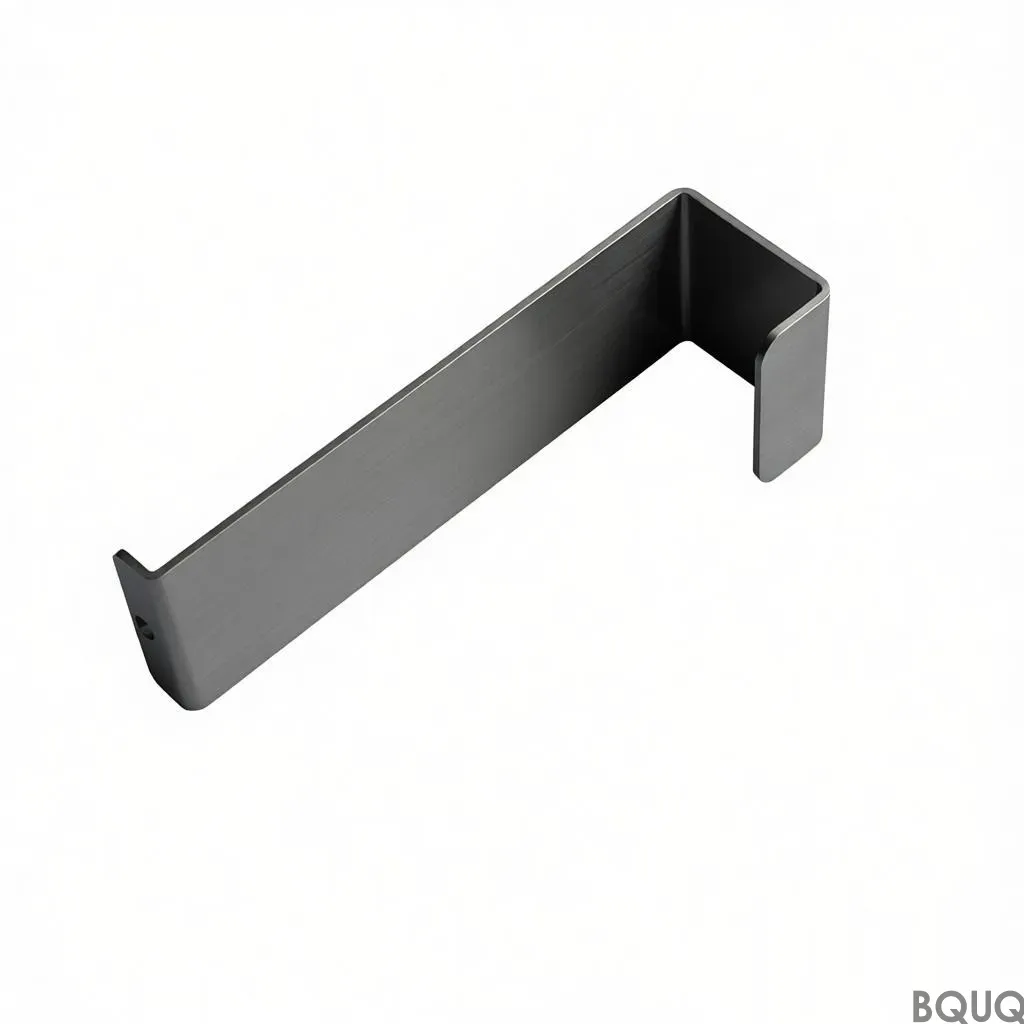
Le support de bracelet estampé est une pièce monobloc en SUS304 1,0 mm avec galvanisation à chaud 60 µm en standard. À ΔT = 60 K, l'outillage fonctionne avec une répétabilité constante, et la position des trous est conservée sur l'ensemble du lot. Un faible calibre d'ailettes au pas donné offre plus de surface par millimètre cube, de sorte que les programmes de volume de boîtiers médicaux restent reproductibles sans sacrifier la densité d'ailettes.
Fonctionnant à , ce support de bracelet estampé est embouti sur un outillage avec une répétabilité de . Le SUS304 1,0 mm offre à ΔT = 60 K, et la galvanisation à chaud 60 µm est appliquée en standard.
Approche de conception et procédé
Une seule course forme l'intégralité du support de bracelet estampé, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne , et le cycle de alimente une ligne .
Le faible calibre d'ailettes est le point fort de l'estampage : des ailettes à un pas de offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même enveloppe.
Un seul fournisseur couvre désormais des calibres d'ailettes allant de à à partir de la même famille de presses, de sorte qu'une refonte thermique devient un changement d'outillage plutôt qu'un nouveau fournisseur.
L'emboutissage du SUS304 1,0 mm maintient le support de bracelet estampé léger, de selon l'enveloppe, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Chaque course est dimensionnellement identique, de sorte que la position des trous de est conservée sur l'ensemble du lot. C'est ce qui rend les programmes de volume de boîtiers médicaux reproductibles.
Sélection des matériaux et finition de surface
Le matériau standard est le SUS304 1,0 mm, fourni avec galvanisation à chaud 60 µm. Pour les applications où l'exposition du boîtier médical est un critère, nous recommandons la voie de passivation ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont réalisées selon , avec des caractéristiques critiques telles que traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est maintenue à . Des classes plus serrées nécessitent une opération de presse supplémentaire, il est donc préférable de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
L'acier SUS304 1,0 mm entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, confirme et par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec sur chaque premier article. Les écarts au-delà de déclenchent un tri complet du lot.
La traçabilité des lots s'étend de la bobine au carton : numéro de coulée, plage de course de presse et enregistrement d'inspection restent attachés, afin qu'un problème terrain puisse être relié à une passe spécifique.
Le confinement final est . Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
L'emballage de boîtier médical et les règles de vibration poussent vers une construction monobloc. Un support de bracelet estampé n'a pas d'adhésif susceptible de fluer, ce qui est le mode de défaillance habituel dans les refroidisseurs en deux parties.
Les concepteurs travaillant sur un boîtier médical demandent la planéité avant de demander les données thermiques, car l'assemblage de boîtier médical est automatisé et une base non plane arrête la ligne.
Les conceptions de boîtier médical fonctionnent souvent avec un flux d'air forcé de 2,0 m/s. à signifie que le boîtier médical peut maintenir sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Pour les prototypes de boîtier médical, couvre la revue de plan et le premier article. Les lots de production passent à 25 jours ouvrables une fois la capacité de validée.
Spécifications
Paramètre
Valeur / Plage
Matériau
SUS304 1.0 mm
Finition de surface
galvanisation à chaud 60 µm
MOQ (prototype)
100 pcs
MOQ (production)
5000 pcs
Délai de livraison (production)
25 jours ouvrés
Délai de fabrication de l'outillage
30 jours ouvrés
FAQ : Vos questions avant de commander
Comment cela se compare-t-il à un support de bracelet estampé par extrusion ?
L'extrusion est plus économique au-delà d'environ 500 000 pièces par an et offre un profil plus lisse. L'estampage l'emporte en dessous de ce seuil et dès que l'épaisseur de l'ailette descend sous 0,5 mm, car l'extrusion ne peut pas tenir de manière constante. Pour les prototypes de boîtiers médicaux, le coût de l'outillage tranche généralement la question.
Nous testons à et rapportons . Il s'agit d'une valeur en régime permanent, non transitoire : pour le comportement à la première mise sous tension d'un boîtier médical, un test différent est nécessaire, et nous pouvons le réaliser sur demande.
Fabriquez-vous le support de bracelet estampé en différentes tailles ?
La gamme couvre , avec des poids unitaires allant de . Comme la base est emboutie, les nouvelles tailles nécessitent un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse, ce qui ramène généralement le développement à 2 semaines au lieu de 8.
La clé est d'éviter un second métal dans la zone de contact humide. Nous recommandons une galvanisation à chaud de 60 µm et, lorsque la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau en contact et nous spécifierons le revêtement en conséquence.
Pouvez-vous aider avec la simulation thermique avant l'échantillonnage ?
Oui. Envoyez-nous le débit d'air de votre boîtier, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent pour vous retourner une combinaison et suggérée. Cela permet généralement d'économiser une itération d'outillage.
L'usine est certifiée ISO9001 et peut fournir les documents RoHS et REACH avec le . L'inspection par un tiers SGS est organisée sur demande avant le scellement du conteneur.
La production fonctionne selon des cycles avec une vision en ligne sur . C'est ce qui rend un engagement crédible en pleine saison.
Le personnel qualité se tient à côté de la presse, et non dans une salle séparée. Toute déviation sur ou arrête la production au niveau de l'outil plutôt qu'à l'inspection finale.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
La position des trous est constante d'un lot à l'autre ; épaisseur et pas des ailettes selon l'outillage
Délai de livraison
Non précisé dans l'extrait ; changement d'outillage plutôt que nouveau fournisseur pour la refonte thermique
MOQ
Non précisé dans l'extrait ; programmes en volume pris en charge
Capacité
Ligne de presse à course unique ; un seul fournisseur couvre les épaisseurs d'ailettes issues de la même famille de presses
Sélection / comparaison
Option
Idéal pour
Compromis
SUS304 1,0 mm + galvanisation à chaud 60 µm
Support de bracelet estampé standard
Protection anticorrosion standard ; filière non passivée
Filière passivée
Préoccupation d'exposition en enceinte médicale
Filière de finition alternative ; peut différer de la galvanisation standard
Faible épaisseur d'ailette au pas donné
Plus de surface par millimètre cube
Nécessite un changement d'outillage pour la refonte thermique
Estampage à course unique
Le coût de la pièce cesse d'augmenter avec la complexité
L'identité dimensionnelle dépend de la répétabilité de l'outillage
Épaisseurs d'ailettes de la même famille de presses
Refonte thermique en tant que changement d'outillage
Évite un nouveau fournisseur mais nécessite tout de même un changement d'outillage
Processus / inspection
Étape
Contrôle
Enregistrement
Emboutissage
Une seule course forme l'ensemble du support de bracelet estampé
Chaque course est dimensionnellement identique
Outillage
L'outillage fonctionne avec répétabilité
La position des trous est conservée sur tout le lot
Matériau
SUS304 1,0 mm
Spécification matériau standard
Finition de surface
Galvanisation à chaud 60 µm en standard
Voie passivée pour exposition en enceinte médicale
Inspection
Inspection avant chaque expédition
Répétabilité par lot pour programmes volumiques d'enceintes médicales
Questions fréquentes
En quel matériau le support de bracelet estampé est-il fabriqué ?
Le matériau standard est le SUS304 1,0 mm. Il est fourni avec une galvanisation à chaud 60 µm en standard. Pour les problématiques d'exposition en enceinte médicale, nous recommandons la voie passivée. L'emboutissage du SUS304 1,0 mm maintient la pièce légère tout en préservant la densité d'ailettes là où la longueur du chemin d'air est fixe.
Comment le support de bracelet estampé est-il fabriqué ?
Une seule course forme l'ensemble du support de bracelet estampé sur un outillage fonctionnant avec répétabilité. Le cycle alimente une ligne, et chaque course est dimensionnellement identique, de sorte que la position des trous est conservée sur tout le lot. Un faible calibre d'ailette au pas offre plus de surface par millimètre cube que les profilés usinés ou extrudés.
Quelle tolérance puis-je attendre sur la position des trous ?
Chaque course est dimensionnellement identique, de sorte que la position des trous est constante sur l'ensemble du lot. C'est cette répétabilité qui rend les programmes volumiques de boîtiers médicaux reproductibles. Les classes de tolérance que vous pouvez spécifier sont traitées dans la section Classes de tolérance que vous pouvez spécifier. Les valeurs numériques exactes de tolérance ne sont pas indiquées dans l'extrait.
Quelles options de finition de surface sont disponibles ?
La galvanisation à chaud 60 µm est appliquée en standard. Pour les applications où l'exposition d'un boîtier médical est un critère, nous recommandons la voie passivée. Le matériau standard est le SUS304 1,0 mm. Le choix de la finition de surface dépend de l'exposition à la corrosion et de l'utilisation ou non de la pièce dans un boîtier médical.
Le support de bracelet estampé peut-il être redessiné pour différentes performances thermiques ?
Oui. Un fournisseur couvre désormais des épaisseurs d'ailettes issues de la même famille de presses, de sorte qu'une refonte thermique relève d'un changement d'outillage plutôt que d'un nouveau fournisseur. Une faible épaisseur d'ailette au pas donné offre plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement. Cela favorise une longueur de trajet d'air fixée par le boîtier.
Où ce support de bracelet estampé est-il utilisé ?
Il est utilisé là où la longueur du trajet d'air est déjà fixée par le boîtier, ainsi que dans les programmes volumiques de boîtiers médicaux. La position des trous répétable sur l'ensemble du lot le rend adapté à ces programmes volumiques. La section Où cette pièce est utilisée couvre des applications supplémentaires. La densité d'ailettes importe lorsque l'encombrement est contraint.
Comment le support de bracelet estampé est-il inspecté avant expédition ?
L'inspection avant chaque expédition est une étape standard. Chaque course est dimensionnellement identique, de sorte que la position des trous est reproductible sur l'ensemble du lot. Cela garantit la répétabilité pour les programmes de volumes de boîtiers médicaux. La section Inspection avant chaque expédition détaille les contrôles spécifiques. Les enregistrements sont conservés conformément au tableau de contrôle en cours de processus.