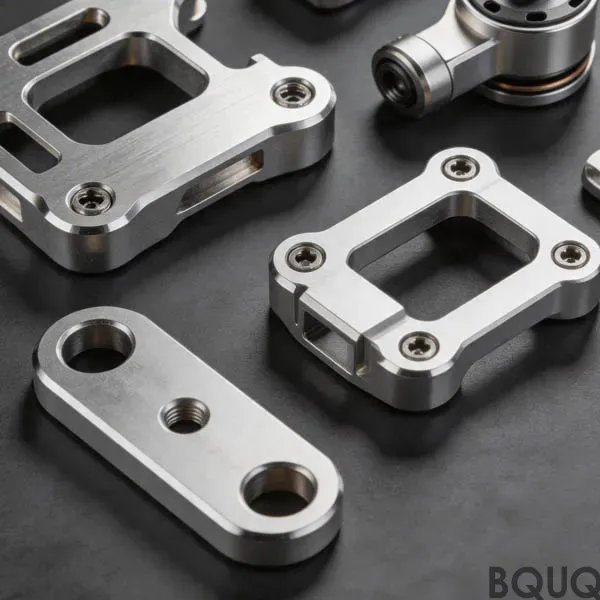
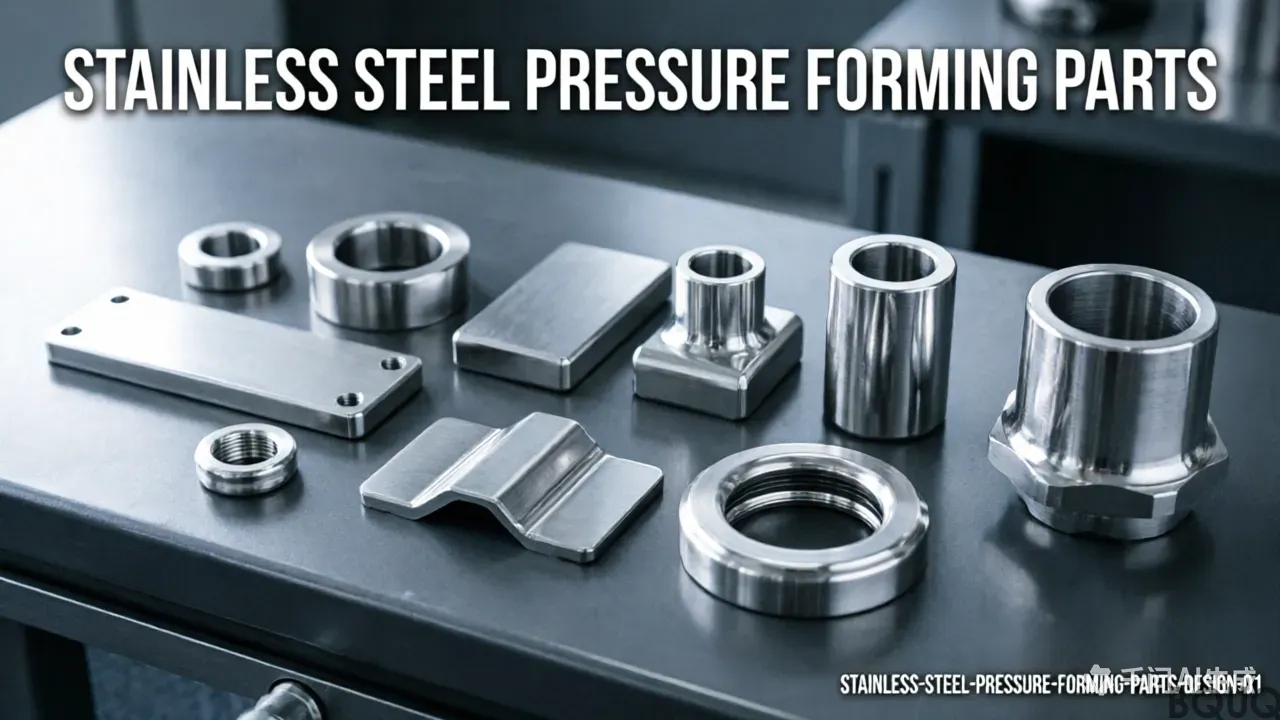
Code SH pour les pièces en tôle: Stainless 303 / 304 / 316L, tolerance 0.003 mm, surface bead blast + passivate, lead time 15 working days, MOQ 200 pcs. Capacity for aerospace. Drawing review and first-article report included.
Code SH pour les pièces en tôle
Points clés
La classification du code SH des pièces de tôlerie dépend du matériau et de la fonction, et non de la gamme d'usinage. Pour les pièces en aluminium 7075-T6 avec électropolissage Ra 0,2, la production tourne à une quantité minimale de commande de 1000 pièces et un délai de 20 jours ouvrés, avec une tolérance de ±0,005 mm maintenue sur l'ensemble des lots. Les acheteurs doivent confirmer les certificats matière, les rapports de première pièce et les enregistrements de type PPAP dès 1000 pièces, car les programmes robotiques exigent désormais une capabilité processus documentée plutôt que des résultats sur échantillon unique.
Si vous sourcez un code SH de pièces de tôlerie pour la première fois, la décision porte rarement sur la pièce elle-même. Elle porte sur la capacité du fournisseur à maintenir ±0,005 mm sur un lot de plusieurs milliers de pièces, et sur le maintien du délai de 20 jours ouvrés lorsque le plan change.
À lire également : Ressorts de traction en acier inoxydable BQUQ en gros.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 7075-T6 |
| Finition de surface | électropolissage Ra 0,2 |
| Délai (production) | 20 jours ouvrés |
| Quantité minimale de commande (production) | 1000 pièces |
Contexte marché et technique
La demande en robotique est passée de pièces standard à source unique à des pièces personnalisées qualifiées, ce qui fait remonter les exigences documentaires en amont. Les certificats matière, les rapports de première pièce et les enregistrements de type PPAP sont désormais demandés dès 1000 pièces plutôt qu'en production de masse.
Voir aussi : Matrice progressive vs estampage à simple frappe : lequel est le moins cher pour votre volume ?.
La consolidation chez les acheteurs en robotique signifie des programmes moins nombreux et plus importants. Cela récompense les fournisseurs capables de documenter la capabilité processus à plutôt que ceux qui gagnent sur un échantillon unique.
Comment nous le fabriquons
La gamme pour le code SH de pièces de tôlerie commence par une fenêtre de processus, pas par une machine. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons que ±0,005 mm est maintenu à vitesse de production plutôt que sur une pièce unique produite lentement.
L'outillage est conçu autour de la capabilité mesurée du processus, de sorte que ±0,005 mm découle de la géométrie de l'outillage plutôt que d'un filtre d'inspection. C'est pourquoi 20 jours ouvrés est réaliste et non optimiste.
Le traitement thermique et le traitement de surface sont planifiés comme des étapes contrôlées, et non comme des ajouts après coup. L'électropolissage Ra 0,2 est appliqué sur une plage d'épaisseur définie et vérifié, car la variation à ce niveau provoque plus de défaillances sur le terrain que la dérive dimensionnelle.
Matériau et finition de surface
La spécification de surface pour le code SH de pièces de tôlerie est l'électropolissage Ra 0,2, choisi pour l'environnement de service en robotique. L'épaisseur est vérifiée sur un coupon de référence issu du même lot plutôt que supposée à partir des paramètres du processus.
Lorsque le code SH de pièces de tôlerie subit des charges de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d'essai définie constitue la source la plus fréquente de litiges à la réception.
Le contenu recyclé et les déclarations RoHS/REACH sont disponibles pour le code SH de pièces de tôlerie sur demande. Si votre client en robotique audite l'origine des matériaux, demandez le certificat de laminage au stade du devis, et non à la livraison.
En savoir plus sur Bornes à sertir embouties de précision.
Tolérance et inspection
L'inspection de première pièce pour le code SH de pièces de tôlerie rapporte chaque dimension du plan, et non un échantillon de celles-ci. Ce rapport sert de référence pour le reste du lot et pour toute commande ultérieure.
La capabilité processus est suivie par caractéristique. Lorsque le Cpk descend sous le seuil convenu sur le code SH de pièces de tôlerie, nous ajustons le processus ou reclassifions la caractéristique, plutôt que de trier les pièces en fin de production.
Détail technique : Ressorts hélicoïdaux en cuivre pour antennes sur mesure.
Le matériau non conforme est mis en quarantaine physiquement, et pas seulement dans le système. Pour le code SH de pièces de tôlerie, cela signifie que le lot reste dans une zone identifiée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Où il est utilisé
L'environnement de service génère plus de reconceptions que la charge. Le code SH de pièces de tôlerie en service extérieur ou avec lavage nécessite un électropolissage Ra 0,2 et une étanchéité prise en compte dès la conception, et non ajoutée ultérieurement.
Les vibrations et les cycles sont les limiteurs de durée de vie habituels du code SH de pièces de tôlerie. Si le cycle de service est connu, nous pouvons recommander une combinaison de traitement de surface et de dureté qui prolonge la durée de vie sans modifier les dimensions.
Lecture recommandée : Pince de serrage carrée type 20 pour tour automatique usinée CNC BQUQ.
Ce qu'il faut confirmer avant de commander
Demandez le rapport de première pièce avant de demander une réduction de prix sur le code SH de pièces de tôlerie. Un fournisseur incapable de produire des données dimensionnelles à 1000 pièces ne les produira pas à .
À comparer avec : Jeu de Pinces de Serrage ER20 Usinées CNC sur Mesure.
Confirmez le circuit de réapprovisionnement. Si le code SH de pièces de tôlerie est documenté avec des plans d'outillage et un rapport de première pièce archivé, une commande répétée des années plus tard reproduit la pièce d'origine au lieu de l'approximer.
À lire également : 5 Méthodes d'Inspection Optique pour la Fabrication de Précision en 2024 : Tolérances, Coûts et Cadence.
FAQ : vos questions avant de commander
Quelle tolérance pouvez-vous tenir sur le code SH de pièces de tôlerie ?
Les dimensions générales sont tenues à ±0,005 mm. Les caractéristiques critiques sont identifiées sur le plan et tenues dans une bande plus serrée, avec la méthode de mesure indiquée afin que l'inspection à réception corresponde à la nôtre.
Quelle est la quantité minimale de commande pour le code SH de pièces de tôlerie ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord pour la fabricabilité et signalons toute caractéristique où ±0,005 mm nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Quelles finitions de surface sont disponibles pour le code SH de pièces de tôlerie ?
L'électropolissage Ra 0,2 est la norme pour le code SH de pièces de tôlerie. Les autres finitions sont chiffrées avec une plage d'épaisseur définie et vérifiées sur un coupon issu du même lot plutôt que supposées à partir des paramètres du processus.
Voir aussi : article technique.
Pouvez-vous prototyper avant l'outillage ?
Oui, et nous le recommandons. Le prototypage du code SH de pièces de tôlerie sans outillage valide l'ajustement et la fonction pour une fraction du coût d'outillage, et fait généralement apparaître une modification de conception avant la découpe de l'acier.
Comment gérez-vous une modification de conception en cours de programme ?
Les modifications sont documentées par rapport au rapport de première pièce d'origine. Nous identifions les dimensions concernées, ne re-chiffrons que les opérations affectées et vous indiquons si le stock existant de code SH de pièces de tôlerie reste utilisable.
Si le code SH de pièces de tôlerie est déjà en production ailleurs, envoyez un échantillon et le plan actuel. Nous établirons un devis sur cette base et vous dirons honnêtement si le changement améliore le coût, le délai, ou ni l'un ni l'autre.
En savoir plus sur Usinage CNC pour composants métalliques marins.
Détail technique : Tension initiale dans les ressorts de traction : bien la régler.
Lecture recommandée : Plaques de refroidissement pour batteries de VE : conception et fabrication.
À comparer avec : Usinage CNC pour composants VE : tendances et conseils.
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Aluminium 7075-T6 |
| Tolérance | ±0,005 mm |
| Finition de surface | électropolissage Ra 0,2 |
| Délai | 20 jours ouvrés |
| Quantité minimale de commande | 1000 pièces |
| Capacité | production par lots de 1000 pièces |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Pièce standard à source unique | Ensembles robotiques à faible volume ou non critiques | Documentation limitée ; peut ne pas satisfaire aux enregistrements de type PPAP à 1000 pièces |
| Pièce personnalisée qualifiée | Programmes robotiques nécessitant des certificats matière et des rapports de première pièce | Effort initial plus élevé de documentation et de validation du processus |
| Échantillon unique produit lentement | Vérification de conception uniquement | Ne prouve pas ±0,005 mm à vitesse de production |
| Lot à vitesse de production | Commandes de 1000 pièces avec délai de 20 jours ouvrés | Nécessite de fixer d'abord l'état du matériau et la géométrie de l'outillage |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Conditionnement du matériau | Fixer l'état du matériau avant usinage | Certificats matière |
| Mise en place de l'outillage | Fixer la géométrie de l'outillage autour de la fenêtre de processus | Enregistrements de conception d'outillage |
| Lancement en production | Maintenir ±0,005 mm à vitesse de production, et non sur une pièce unique produite lentement | Rapports de première pièce |
| Documentation de lot | Confirmer la capabilité processus à 1000 pièces | Enregistrements de type PPAP |
| Inspection finale | Vérifier l'électropolissage Ra 0,2 et la cohérence du lot | Enregistrements d'inspection |
Questions fréquentes
Quel code SH s'applique aux pièces de tôlerie en aluminium 7075-T6 ?
Le code SH dépend de la fonction spécifique de la pièce et de la composition du matériau, et non de la gamme d'usinage. Pour les pièces en aluminium 7075-T6 avec électropolissage Ra 0,2 et tolérance ±0,005 mm, confirmez le code avec votre courtier en douane à l'aide du certificat matière et du plan de la pièce avant de commander 1000 pièces.
Pouvez-vous tenir ±0,005 mm sur un lot de production de 1000 pièces ?
Oui, à condition de fixer d'abord l'état du matériau et la géométrie de l'outillage. Nous confirmons ±0,005 mm à vitesse de production plutôt que sur une pièce unique produite lentement. Cela est documenté par des rapports de première pièce et des enregistrements de type PPAP à la quantité minimale de commande de 1000 pièces, avec un délai de 20 jours ouvrés.
Quelle documentation est incluse à 1000 pièces ?
À 1000 pièces, la documentation comprend les certificats matière, les rapports de première pièce et les enregistrements de type PPAP. Ceux-ci sont désormais demandés dès 1000 pièces plutôt qu'en production de masse, car les acheteurs en robotique ont besoin de preuves de capabilité processus. Le délai de 20 jours ouvrés couvre la production après approbation du plan.
Quel est le délai si le plan change ?
Le délai de production standard est de 20 jours ouvrés. Si le plan change, la fenêtre de processus, l'état du matériau et la géométrie de l'outillage doivent être re-confirmés avant la reprise de la production. Nous recommandons de figer le plan avant le lancement des 1000 pièces pour protéger le calendrier de 20 jours ouvrés.
Quelle finition de surface pouvez-vous obtenir sur les pièces de tôlerie en aluminium 7075-T6 ?
Nous obtenons un électropolissage Ra 0,2 sur les pièces de tôlerie en aluminium 7075-T6. Cette finition est vérifiée en parallèle de la tolérance ±0,005 mm et documentée dans les rapports de première pièce. Pour les commandes de 1000 pièces, la cohérence de la finition de surface est contrôlée dans le cadre du jeu d'enregistrements de type PPAP.
Pourquoi les acheteurs en robotique demandent-ils des enregistrements de type PPAP dès 1000 pièces ?
La demande en robotique est passée de pièces standard à source unique à des pièces personnalisées qualifiées, ce qui fait remonter la documentation en amont. Les acheteurs demandent désormais des certificats matière, des rapports de première pièce et des enregistrements de type PPAP dès 1000 pièces plutôt qu'en production de masse. Cela récompense les fournisseurs capables de documenter la capabilité processus à ±0,005 mm sur l'ensemble des lots.
Que dois-je confirmer avant de commander des pièces de tôlerie ?
Confirmez l'état du matériau, la géométrie de l'outillage et le maintien de ±0,005 mm à vitesse de production. Vérifiez l'électropolissage Ra 0,2, le délai de 20 jours ouvrés et la quantité minimale de commande de 1000 pièces. Confirmez également que les certificats matière, les rapports de première pièce et les enregistrements de type PPAP sont disponibles à 1000 pièces avant de libérer la commande.