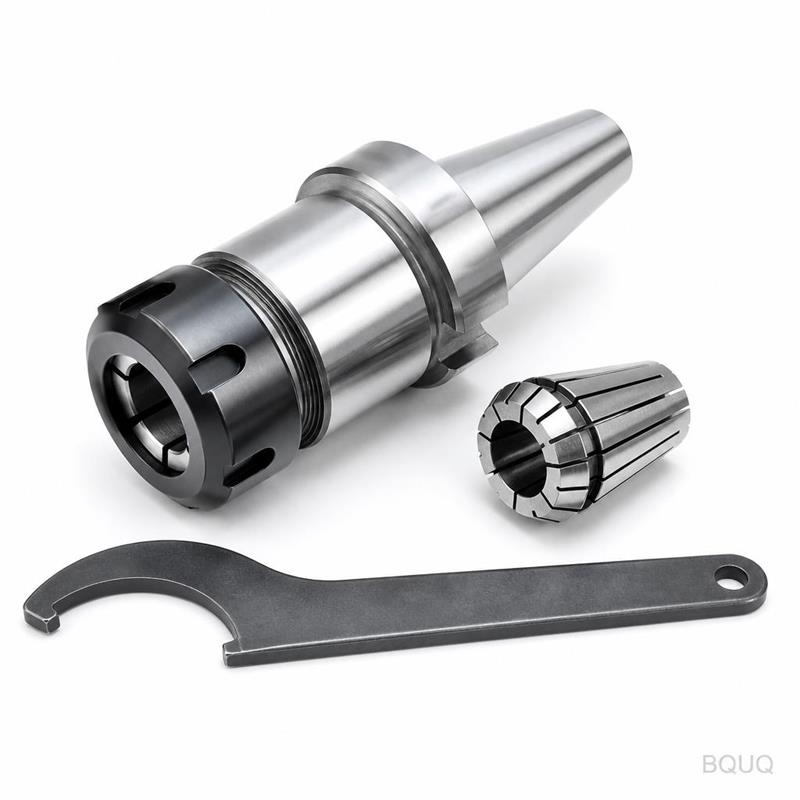
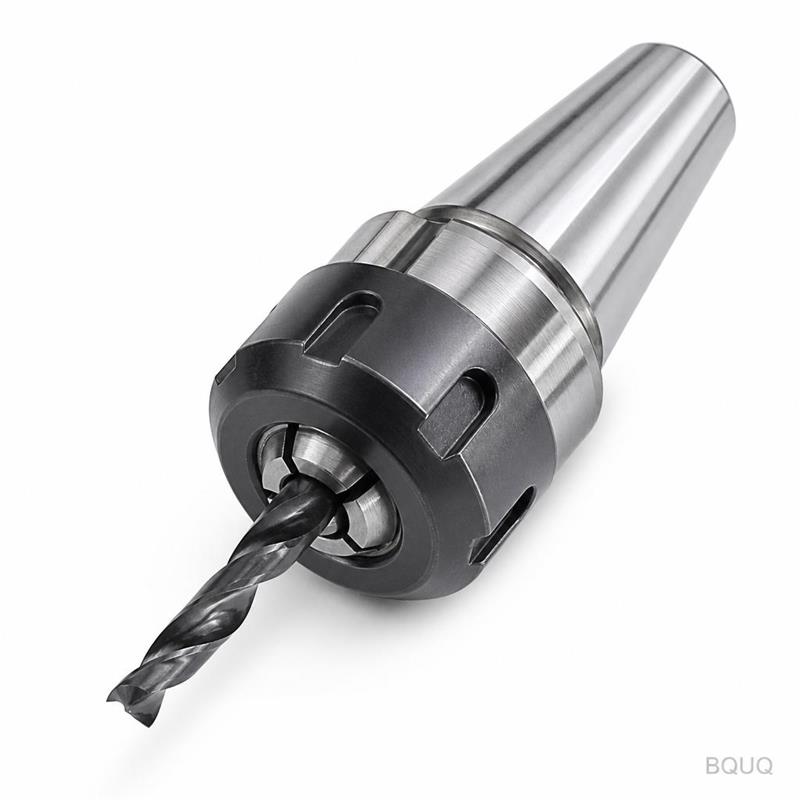
Détails du produit
## Introduction
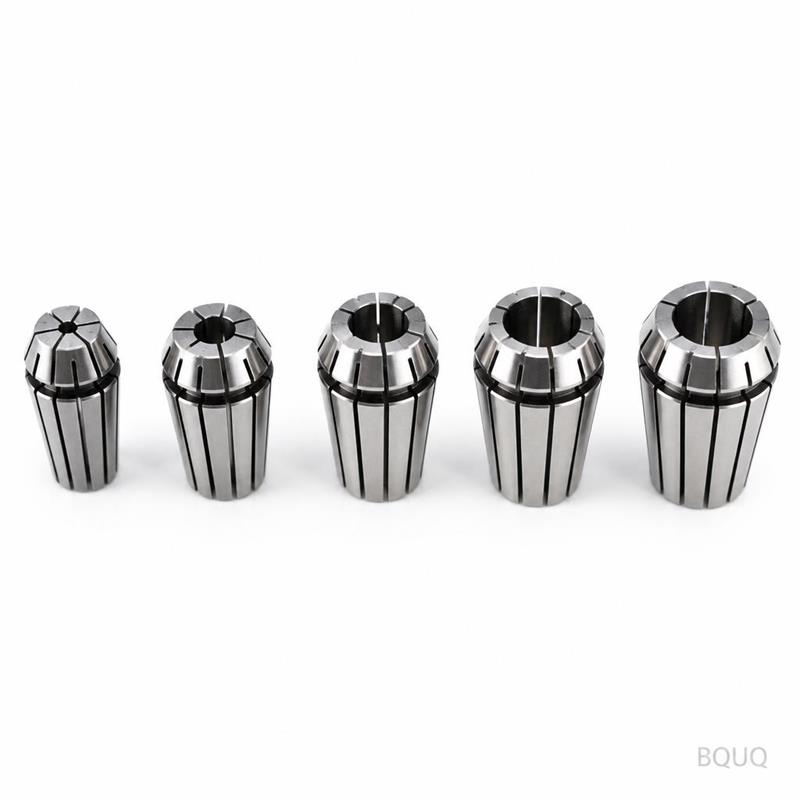
Votre jeu de pinces ER20 commence à partir de barres brutes, et non d'un ébauche de catalogue. Nous usinons chaque cône, fente et filetage selon votre plan. Avant expédition, chaque pince est contrôlée sur une MMT et un mandrin d'essai. Vous recevez des pièces qui serrent avec précision, tournent de manière concentrique et maintiennent les tolérances sous charge de production.
- Tolérance : ±0,005 mm sur le cône et l'alésage
- État de surface : Ra 0,4 µm sur les surfaces de serrage
- Délai de livraison : 7 à 12 jours pour les tailles standard, 15 jours pour les pièces sur mesure
- Sans MOQ — commandez 1 pièce ou 1 000 pièces
- Certificats matière et rapport d'inspection complet inclus avec chaque lot
## Spécifications
Nous usinons les pinces ER20 sur des centres de tournage CNC 5 axes et des rectifieuses. Chaque pièce suit le même processus : tournage, rectification, fendage, traitement thermique, rectification de finition, inspection. La dureté est vérifiée sur chaque lot, pas sur une pièce sur cent.
| Paramètre | Valeur |
|---|
| Matériau | Acier à ressort 65Mn, 20CrMnTi ou acier inoxydable 9Cr18 (selon votre spécification) |
| Dureté | HRC 45–52 (acier à ressort), HRC 50–55 (acier allié) |
| Angle du cône | 8° par côté, rectifié à ±0,002 mm |
| Tolérance d'alésage | H6 ou H7, selon le plan |
| Largeur de fente | 0,8–1,2 mm, découpe par électroérosion à fil |
| État de surface | Ra 0,4 µm sur le cône, Ra 0,8 µm sur le corps |
| Concentricité | ≤0,005 mm TIR à 3 mm du nez |
| Traitement thermique | Trempe sous vide + revenu, sans calamine |
| Processus | Tournage CNC, rectification sans centre, électroérosion à fil, traitement thermique |
| Taille de lot | 1 à 5 000 pièces, sans pénalité de mise en place pour les petits lots |
| Inspection | MMT, testeur de dureté, comparateur optique, mandrin d'essai |
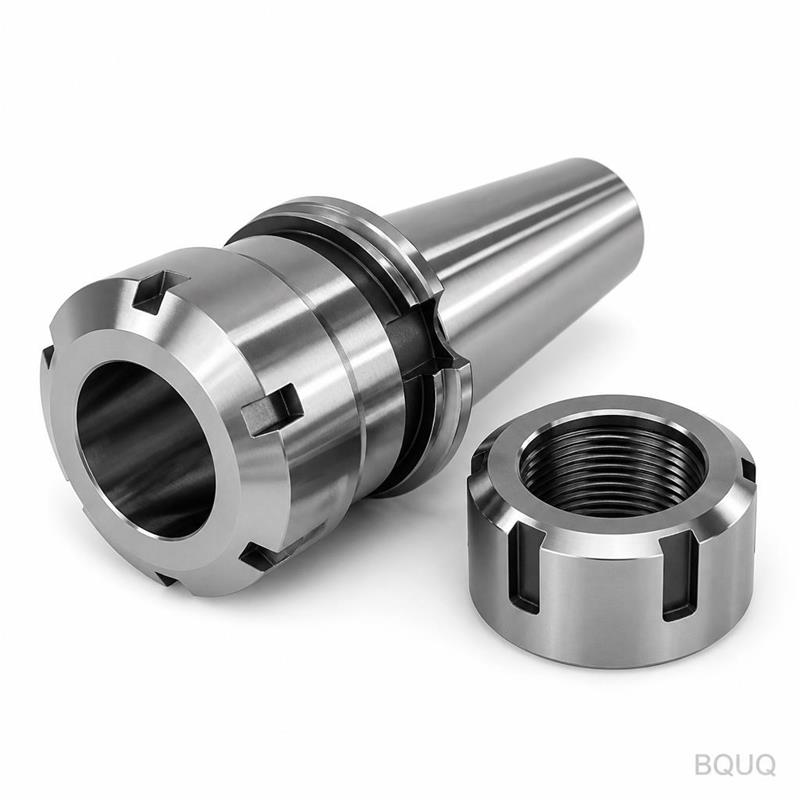
Nous ne sautons jamais l'étape de rectification. Beaucoup d'ateliers usinent le cône au tour et s'arrêtent là. Cela provoque un faux-rond à la pointe de l'outil. Nous rectifions après traitement thermique, afin que le cône reste précis même après les déformations du métal lors de la trempe.
## Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot. Chaque pince reçoit un numéro de coulée et un code de lot. Si vous constatez un problème six mois plus tard, nous consultons les archives et vous indiquons la coulée exacte, le cycle de traitement thermique et l'inspecteur. Aucune incertitude.
2. Rapport d'inspection par lot. Vous n'êtes pas obligés de nous faire confiance. Chaque expédition comprend un rapport dimensionnel avec les valeurs mesurées réelles de l'angle du cône, de la taille de l'alésage, de la largeur de fente et de la concentricité. Les relevés de dureté sont indiqués pièce par pièce, et non par moyenne de lot.
3. Une seule usine pour l'usinage CNC + l'emboutissage + les ressorts + les dissipateurs thermiques. Votre ensemble mandrin porte-pince peut nécessiter un écrou de retenue embouti, un ressort de compression pour le mécanisme de libération, ou un dissipateur thermique pour une broche motorisée. Nous fabriquons tout cela sous un même toit. Un seul bon de commande, un seul système qualité, une seule date d'expédition. Pas besoin de gérer trois fournisseurs.
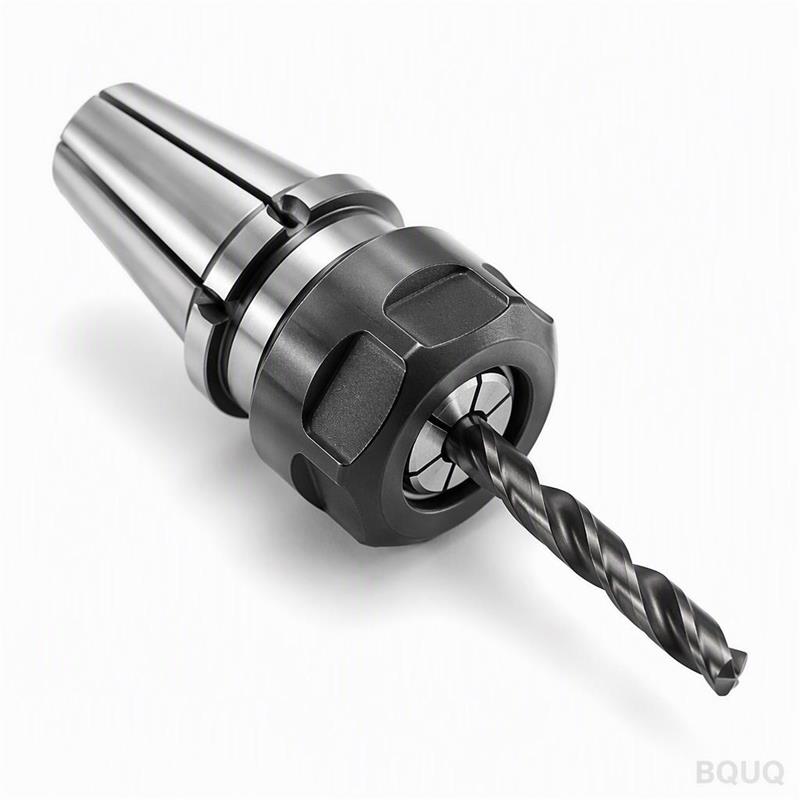
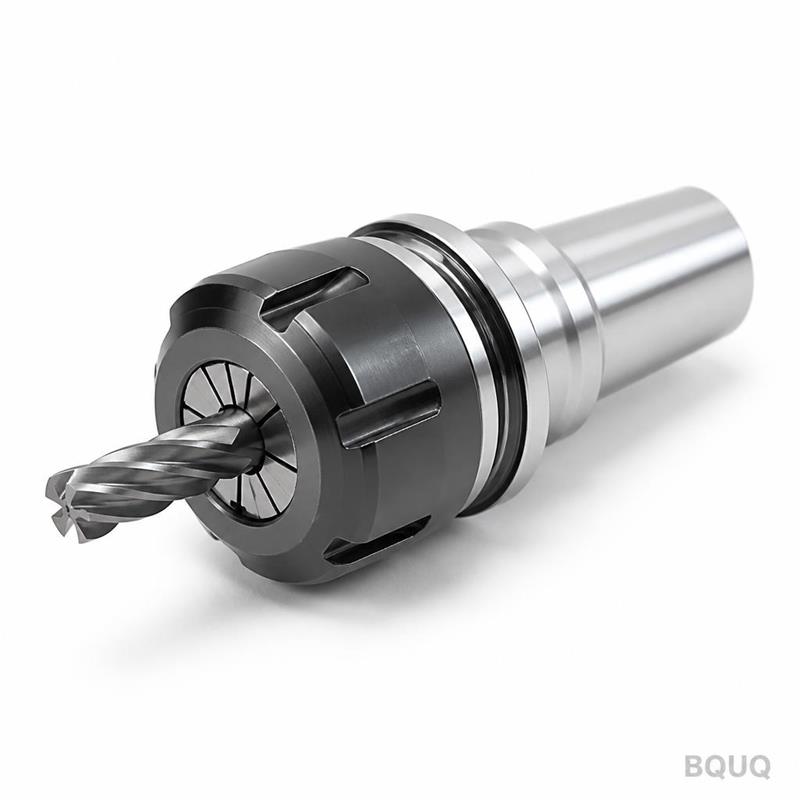
- Broches de fraisage CNC — porte-outil pour centres d'usinage 3 axes et 5 axes, en particulier lorsque les changements d'outils sont fréquents
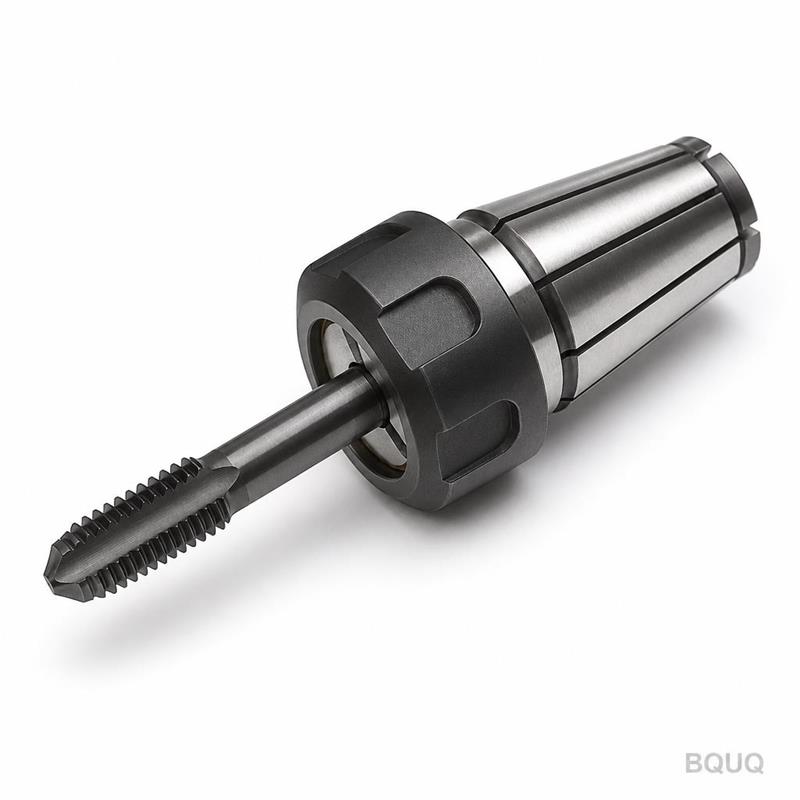
- Tours automatiques — alimentation en barres et maintien de pièce sur machines suisses et à tête mobile
- Changeurs d'outils robotisés — outillage à dégagement rapide sur cellules automatisées
- Percage et fraisage de circuits imprimés — broches haute vitesse où le faux-rond affecte directement la position des trous
- Fabrication de dispositifs médicaux — outils de coupe de petit diamètre nécessitant moins de 5 µm TIR
- Travaux de montage aérospatiaux — maintien de goupilles de positionnement et de références lors de l'inspection
Si vous construisez une broche ou modernisez une machine, envoyez-nous votre plan. Nous avons fabriqué des pinces pour des outils de 20 mm à 20 mm de queue, ainsi que des alésages sur mesure pour des ébauches non standard.
## Questions fréquentes des acheteurs avant de commander
Q : Quel est votre MOQ ?
R : Sans MOQ. Nous acceptons les commandes d'une pièce pour les prototypes et montons jusqu'à des milliers. Les coûts d'outillage ne sont facturés que si la pièce nécessite un outil de forme spécial ou un montage spécifique. Les tailles ER20 standard n'ont aucun frais d'outillage.
Q : Comment garantissez-vous la tolérance et la qualité ?
R : Nous rectifions le cône et l'alésage après traitement thermique, pas avant. Chaque pince est mesurée sur une MMT et testée sur un mandrin. Le rapport d'inspection montre les valeurs réelles, pas seulement un tampon conforme/non conforme. Si une pièce est hors spécification, elle n'est pas expédiée.
Q : Quel est votre délai de livraison pour les pinces sur mesure ?
R : Les tailles ER20 standard sont expédiées en 7 à 10 jours. Les diamètres d'alésage sur mesure ou les motifs de fentes spéciaux prennent 12 à 15 jours, traitement thermique et rectification inclus. Pour les urgences, nous pouvons diviser le lot et expédier les premières pièces en 5 jours.
Q : Pouvez-vous fournir des certificats matière ?
R : Oui. Chaque lot est accompagné d'un certificat d'usine pour la matière première, de rapports de traitement thermique avec les courbes de dureté réelles, et d'un rapport d'inspection dimensionnelle. Tous les documents sont en anglais et traçables jusqu'au code de lot.
## Envoyez votre plan
Nous établissons un devis sous 12 heures, pas la semaine suivante. Envoyez votre plan et précisez la quantité, le matériau et la dureté requise. Vous recevez un prix ferme sans frais d'outillage ou de mise en place cachés.
E-mail : sc@bquq.com
WhatsApp : +86 13713157787
Nous sommes une usine de fabrication de précision à Dongguan, en Chine, forte de 20 ans d'expérience en usinage CNC, emboutissage, ressorts et dissipateurs thermiques. Votre mandrin porte-pince CNC sur mesure est fabriqué en Chine, mais il est construit selon vos chiffres — pas selon une spécification de catalogue bon marché. Sans MOQ, sans excuses, uniquement des pièces qui tournent avec précision.
Vous cherchez une autre pièce ? Nous usinons aussi Mandrin de serrage ER32 usiné CNC sur mesure avec clé à ergots | BQUQ dans la même usine de Dongguan.
Produits associés