Dissipateur thermique pour RRU 5G : profil extrudé de 300 mm, usiné CNC, anodisé noir
Un remote radio unit 5G concentre ses amplificateurs de puissance dans un boîtier de la taille d'une boîte à chaussures, puis le suspend à un poteau en plein soleil. Le dissipateur thermique constitue le chemin thermique de l'ensemble du boîtier et doit fonctionner passivement - sans ventilateur, sans pompe - sur 300 mm de long, avec une interface usinée vers la carte RF et des éléments de fixation qui résistent au vent et aux vibrations. Les longs profilés comme celui-ci sont le terrain où la rectitude d'extrusion, la précision d'usinage et la qualité d'anodisation se heurtent les unes aux autres.
Contexte du projet & défis
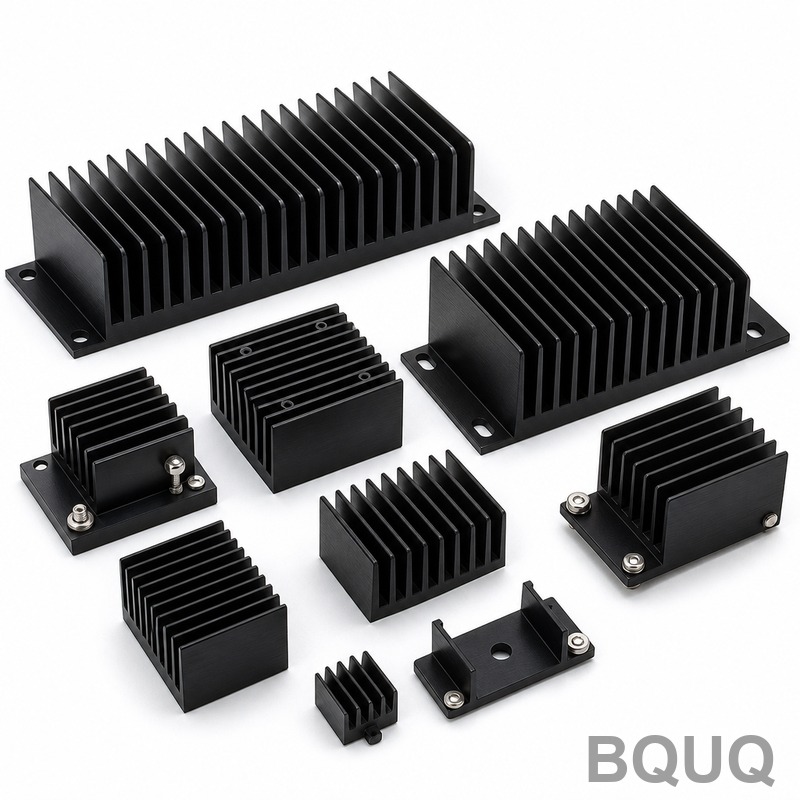
Un fournisseur d'infrastructures télécoms spécialisé dans le matériel RRU 5G nous a apporté un dissipateur thermique extrudé de 300 mm qui fait également office de partie du boîtier radio. Les volumes étaient de 10 000 pièces par mois. Le profilé est en 6063-T5 avec un champ d'ailettes dense à l'extérieur et une face interne plane sur laquelle se monte la carte de puissance RF. Cela ressemble à une simple extrusion jusqu'à ce que l'on lise les notes d'usinage et de finition.
La filière devait être correcte du premier coup, car un champ d'ailettes aux épaisseurs de paroi irrégulières s'extrude mal en grande série. Le fournisseur avait déjà vécu cela sur une révision antérieure, où les ailettes minces refroidissaient à des vitesses différentes de la base épaisse et sortaient de la presse légèrement ondulées, et le boîtier ne se fermait pas proprement contre son joint.
Le cahier des charges thermique était tout aussi précis. Aucun refroidissement actif n'étant autorisé, le champ d'ailettes devait évacuer toute la charge des amplificateurs dans l'air ambiant, et le pad thermique de la carte ne maintient le contact que si l'interface usinée reste plane par rapport à lui. Cela plaçait la planéité de la face de montage et la géométrie des ailettes sur la même courte liste de caractéristiques dont dépend la survie de cette pièce.
Trois choses rendent cette pièce difficile. Premièrement, la longueur : au-delà de 300 mm, la rectitude et la torsion d'extrusion se dégradent, et un profilé bombé ne s'applique pas contre le joint du boîtier. Deuxièmement, la face de montage et un ensemble de bossages taraudés doivent être usinés après extrusion, et ils doivent se trouver au bon endroit par rapport au champ d'ailettes, et non par rapport à une ébauche bombée. Troisièmement, l'anodisation noire : sur une pièce de 300 mm, un revêtement inégal ou trop mince se voit immédiatement, et un pad de masse masqué doit rester parfaitement propre pour que la carte soit toujours mise à la masse avec le boîtier.
Le fournisseur achetait le profilé chez un fournisseur et l'envoyait pour usinage et anodisation chez deux autres. Chaque transfert ajoutait des jours au planning, et chaque fournisseur pointait les autres du doigt dès qu'un lot sortait des tolérances. Ils voulaient un partenaire unique qui maîtrise toute la séquence, de l'extrusion à la pièce finie emballée.
Solution de processus BQUQ
Nous extrudons le profilé, le stabilisons, puis n'usinons que les surfaces qui doivent être exactes - ainsi le champ d'ailettes reste tel qu'extrudé et l'interface reste maîtrisée de bout en bout.
Extrusion du profilé et contrôle de la rectitude
Extrusion en 6063-T5 avec le champ d'ailettes sur la face externe, suivie d'un étirage-dressage pour ramener la longueur de 300 mm dans une rectitude de 0,5 mm afin qu'elle s'applique proprement contre le joint du boîtier. Les ébauches sont ensuite coupées à longueur et stabilisées en contrainte avant usinage, afin que la pièce ne fluage pas après la découpe des éléments de fixation et que la longueur reste stable pendant l'anodisation. L'épaisseur de paroi des ailettes est contrôlée sur tout le profilé pour que les longues ailettes ne déforment pas la base, et la vitesse d'extrusion et le refroidissement sont maintenus constants pour que les sommets d'ailettes restent alignés sur toute la longueur plutôt que de dériver à la sortie de la filière.
Fraisage CNC de l'interface de montage
La face de montage interne et le motif de bossages taraudés sont fraisés en une seule prise, maintenant la face plane à 0,05 mm et positionnant les bossages à 0,01 mm par rapport aux références de l'interface. Le côté ailettes est laissé intact, afin que la surface thermique formée par la filière ne soit pas perturbée par les outils ou les copeaux. Les arêtes fraisées sont ébavurées en cours de processus, car une bavure laissée sur la face de montage écarterait la carte de son pad thermique et lui ferait perdre silencieusement son contact.
Anodisation noire et pads masqués
Les pièces passent par une anodisation noire pour la résistance à la corrosion et un aspect uniforme. Le pad de masse et l'interface de la carte sont masqués afin que le revêtement ne se dépose jamais là où la conductivité est nécessaire, et l'épaisseur du revêtement est contrôlée pour qu'il ne ponte pas les espaces entre ailettes ni n'arrondisse les arêtes des ailettes. Une revérification du masquage avant emballage confirme qu'aucun anodisé n'a migré sur les pads de montage, le type de défaut qui n'apparaît que lorsque l'unité échoue à son test de masse. Le revêtement sur le champ d'ailettes est également maintenu suffisamment mince pour ne pas augmenter de manière mesurable la température de surface que les ailettes sont là pour évacuer.
Spécifications clés
| Élément | Spécification |
|---|---|
| Matériau | Aluminium extrudé 6063-T5 |
| Longueur du profilé | 300 mm |
| Planéité de la face de montage | 0,05 mm |
| Position des bossages / trous | ±0,01 mm |
| Rectitude | ≤0,5 mm sur toute la longueur |
| Épaisseur des ailettes | 1,0 mm (capacité minimale 0,3 mm) |
| Finition de surface | Anodisé noir, pad de masse et interface de carte masqués |
| Volume | 10 000 pièces/mois |
| Inspection | Relevé CMM + mesure pneumatique sur l'interface, CPK≥1,33 |
| Livraison | Échantillons en 6 jours, premier lot de 10 000 pièces en 18 jours |
Contrôle qualité & livraison
L'inspection de première pièce est un relevé CMM complet : planéité cartographiée sur toute la face de montage, positions des bossages vérifiées par rapport au dessin de la carte, rectitude contrôlée sur les 300 mm complets, et épaisseur d'anodisation plus masquage confirmés avant libération du lot. Les caractéristiques critiques de l'interface portent un objectif CPK de 1,33 ou mieux, et les données accompagnent chaque lot sous un système qualité ISO9001:2015. Les enregistrements d'inspection sont conservés par lot afin qu'une question terrain puisse être retracée jusqu'au passage d'extrusion et à la ligne de finition qui l'a produite.
Résultat : les échantillons ont été approuvés en 6 jours, le premier lot de 10 000 pièces a été expédié en 18 jours, et la pièce tourne désormais sur un planning mensuel glissant. Parce que l'extrusion, l'usinage, l'anodisation et l'inspection s'inscrivent dans une seule séquence, le fournisseur a supprimé deux fournisseurs externes ainsi que toute la logistique et les requalifications qui les accompagnaient. La planéité de la face de montage et les positions des bossages sont restées dans les tolérances sur toute la campagne de qualification, et la finition anodisée noire est sortie uniforme d'un bout à l'autre de chaque pièce de 300 mm.
Produits & ressources associés
Parcourez la collection Dissipateur thermique en aluminium extrudé sur mesure pour une gamme plus large de profilés, ou la collection Dissipateur thermique en aluminium anodisé noir pour des pièces finies comme celle-ci. Les questions courantes sur les tolérances, les finitions et les délais sont traitées dans notre Centre FAQ. Envoyez un dessin et obtenez un devis sous 12 heures.
FAQ
Quelle planéité et quelle rectitude pouvez-vous tenir sur un dissipateur thermique extrudé de 300 mm ?
Nous usinons la face de montage plane à 0,05 mm et maintenons le profilé droit à 0,5 mm sur les 300 mm complets. La rectitude est contrôlée par rapport à la référence du joint du boîtier, et la planéité est cartographiée au CMM plutôt que vérifiée en un seul point, avec un CPK maintenu à ≥1,33.
L'anodisation noire nuit-elle aux performances thermiques ?
Pas d'une manière qui compte ici. L'anodisation est une fine couche de conversion, et une surface noire rayonne en réalité légèrement mieux la chaleur que l'aluminium nu. Ce qui compte, c'est de masquer le pad de masse et de contrôler l'épaisseur du revêtement pour ne pas ponter les espaces entre ailettes, ce que nous vérifions avant l'emballage du lot.
Pouvez-vous masquer des pads spécifiques pendant l'anodisation ?
Oui. Le pad de masse et l'interface de la carte sont masqués afin que le revêtement ne se dépose jamais là où la conductivité est nécessaire. L'épaisseur sur la zone masquée est contrôlée après anodisation, et une revérification finale confirme qu'aucun revêtement n'a migré sur les pads de montage avant expédition.
Quel volume pouvez-vous produire pour un dissipateur thermique de RRU 5G ?
De 1 000 à 100 000 pièces par mois. Cette pièce tourne à 10 000 pièces par mois, avec un premier lot de 10 000 expédié en 18 jours après approbation des échantillons. Les échantillons eux-mêmes sont prêts en 6 jours à partir de la validation du dessin.