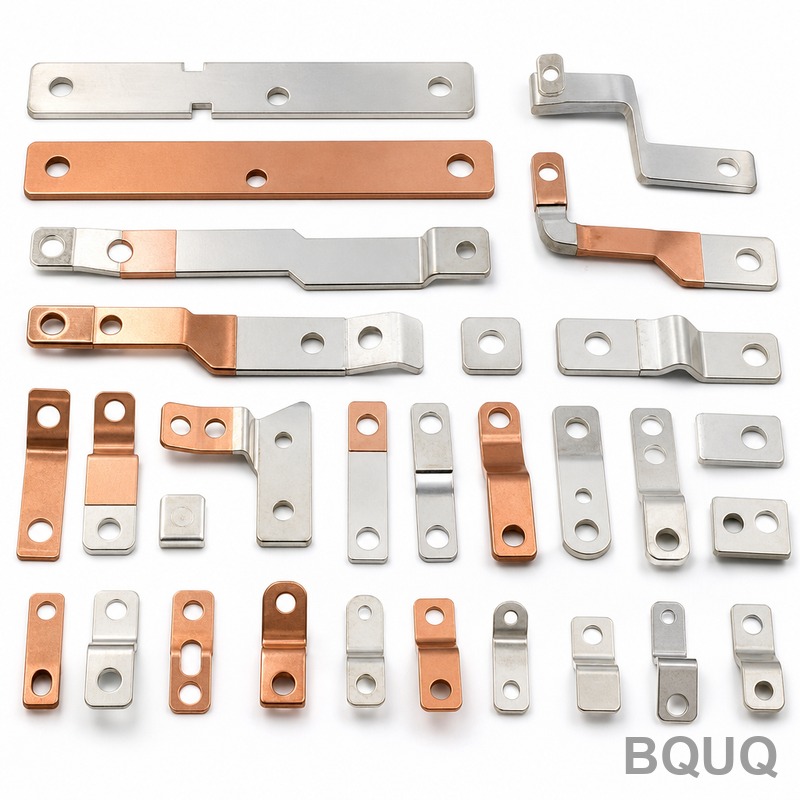
Emboutissage de plaque de connexion pour module de batterie de véhicule électrique : aluminium 1060, 0,8 mm, nickelé
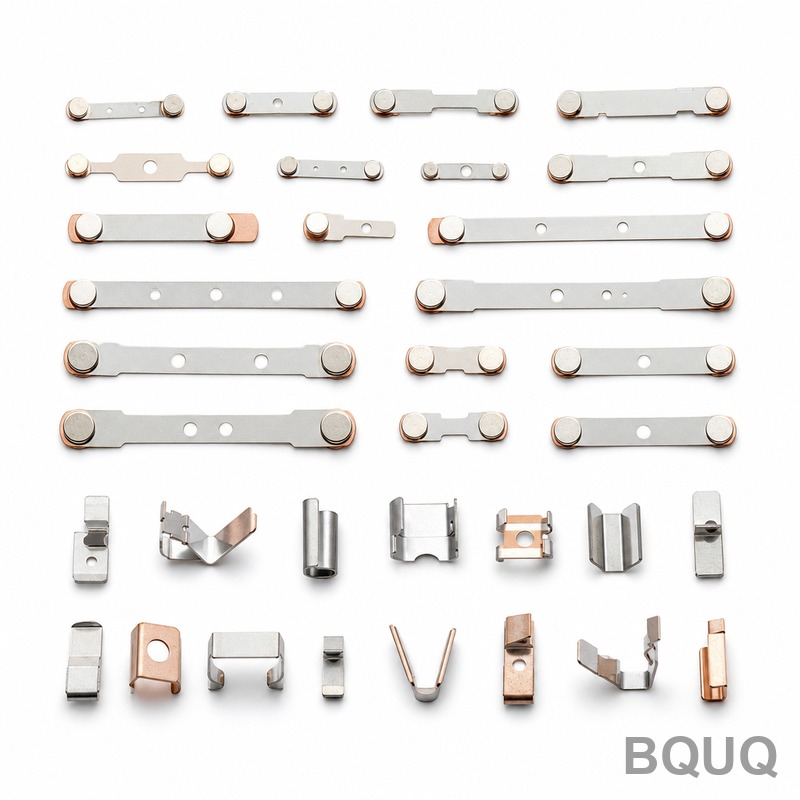
Une plaque de connexion pour module de batterie de véhicule électrique semble triviale sur un dessin : une bande plate en aluminium avec quelques trous et deux ou trois formes. En production, c'est l'une des pièces les moins tolérantes du pack. À 0,8 mm, l'aluminium n'a presque aucune rigidité propre, et dès que le nickelage entre dans le processus, c'est la planéité plutôt que le profil qui devient la spécification décisive pour l'acceptation de la pièce.
Contexte et défis du projet
Un fournisseur de modules de batterie de VE de rang 1 en Chine de l'Est nous a apporté une plaque de connexion qui relie les languettes de cellules individuelles à une barre omnibus au niveau du module. Leur source précédente pouvait produire la géométrie mais ne pouvait pas maintenir la planéité après nickelage. Les pièces mesurées dans la tolérance à la presse revenaient de la ligne de placage bombées jusqu'à 0,3 mm, et les robots d'assemblage sur la ligne de module les rejetaient. La retouche était manuelle, lente et jamais totalement fiable.
La pièce est en aluminium 1060, épaisseur 0,8 mm — un grade à haute conductivité et très ductile, idéal pour un connecteur transportant du courant, mais qui n'a presque aucune résistance au retour élastique et se marque au moindre contact. Le dessin exige des positions de trous à ±0,05 mm, une planéité globale de 0,1 mm par 100 mm après placage, un bord de coupe sans bavure et une finition nickel mat pour la résistance à la corrosion et une résistance de contact stable.
Ces quatre exigences sont contradictoires. L'emboutissage qui forme la pièce introduit des contraintes ; l'ébavurage qui nettoie le bord peut les réintroduire ; le bain de placage qui protège la surface ajoute de la chaleur et de l'hydrogène qui libèrent les contraintes restantes. Le volume a fermé la porte aux options douces : le client avait besoin de 200 000 pièces par mois, montant à 250 000 au lancement du modèle, ce qui exclut toute voie manuelle ou semi-automatique. Le processus devait être une ligne d'emboutissage en continu avec contrôle en ligne, alimentant une ligne de placage bobine à bobine plutôt qu'un placage en barillet par lots.
La planéité n'est pas cosmétique sur cette pièce. Une plaque de connexion bombée modifie la surface de contact entre la plaque et la languette de cellule, ce qui augmente la résistance du joint et peut produire une soudure inégale ou un espace que le testeur de module signale. La valeur de planéité de 0,1 mm a été inscrite au cahier des charges après un problème sur le terrain, il n'y avait donc aucune marge de négociation, et le client voulait une source capable de la tenir par le processus plutôt que par tri des bonnes pièces.
Solution de processus BQUQ
Notre approche a été de traiter la planéité comme une variable de processus de la bobine à la bobine d'expédition, et non comme un résultat inspecté à la toute fin.
Préparation de la matrice et de la bobine
Une matrice progressive avec une séquence de postes conçue pour maintenir le matériau aussi près que possible de son axe neutre. Au lieu d'un seul poste de formage lourd qui concentre les contraintes, le formage est divisé en étapes incrémentales douces, et les trous pilotes sont réutilisés comme références de datum à chaque poste afin que l'erreur de positionnement cumulée ne s'accumule jamais. La bobine 1060 entrante est contrôlée pour la dureté et la cambrure ; une bobine cambrée alimente une bande bombée même dans une matrice parfaite, donc les bobines hors spécification sont rejetées avant d'atteindre la presse. La bobine passe également par un redresseur et un contrôle de boucle pour que la bande entre dans le premier poste à une tension constante ; une tension d'entrée inégale est une source silencieuse de variation de planéité qu'aucune inspection en fin de ligne ne peut rattraper.
Emboutissage et ébavurage
L'emboutissage se fait sur une ligne continue à une cadence de course contrôlée, avec des fraisures dans la matrice aux sorties de trous et un jeu de matrice réglé pour cisailler proprement plutôt que déchirer. L'ébavurage est intégré à l'outil plutôt que réalisé plus tard dans un tonneau, ce qui déformerait la bande. Les bords sortent de la presse dans une limite de bavure de 0,05 mm, avec une planéité inférieure à 0,05 mm par 100 mm avant placage. La géométrie de coupe est adaptée à la ductilité du 1060 pour que la face de cisaillement soit lisse et la face de rupture courte, ce qui maintient le bord dans cette limite de bavure sans opération secondaire.
Nickelage bobine à bobine
Les pièces restent sur la bande porteuse tout au long d'une ligne de placage bobine à bobine. Le placage de la bande sous tension, au lieu de pièces en vrac dans un barillet, maintient chaque plaque plane à travers le bain. L'épaisseur de nickel est maintenue à 1,5-3µm et contrôlée par la densité de courant et la vitesse de ligne ; une chimie de nickel à faible contrainte et une séquence de rinçage contrôlée empêchent la distorsion induite par l'hydrogène. La planéité est vérifiée sur la bobine, pas sur une table d'échantillons. La chimie du bain et la conductance sont enregistrées quotidiennement, car un bain qui dérive est la cause la plus courante d'une pièce plate quittant la ligne bombée.
Spécifications clés
| Article | Spécification |
|---|---|
| Matériau | Aluminium 1060, bobine de 0,8 mm |
| Position des trous | ±0,05 mm |
| Planéité | 0,05 mm/100 mm avant placage, 0,1 mm/100 mm après placage |
| Hauteur de bavure | ≤0,05 mm, ébavurée dans la matrice |
| Finition de surface | Nickel mat bobine à bobine, 1,5-3µm |
| Volume | 200 000 pièces/mois, montant à 250 000, sans pression de MOQ |
| Inspection | Capteurs dans la matrice + SPC, première pièce CMM, CPK≥1,33 |
| Livraison | Première pièce 5 jours, premier lot de production 18 jours |
Contrôle qualité et livraison
L'inspection de la première pièce est une analyse CMM complète plus une vérification de planéité après placage avant que la matrice ne soit libérée en production. En ligne, des capteurs dans la matrice surveillent la position d'avance et le tonnage, tandis que la position des trous et la planéité sont suivies par SPC afin que toute dérive soit détectée au poste plutôt qu'en final. Un CPK≥1,33 est maintenu sur la position des trous et la planéité, et chaque expédition est accompagnée d'un rapport d'inspection avec les données CPK, le tout sous un système ISO9001:2015.
Résultats : échantillons 5 jours après approbation du dessin, le premier lot de 200 000 pièces en 18 jours, puis des plannings mensuels glissants. La planéité après placage s'est stabilisée à 0,06-0,08 mm par 100 mm, confortablement dans la limite de 0,1 mm, et le taux de rejet de la ligne de module est passé d'environ 4 % à moins de 0,2 %. La ligne tient maintenant environ 250 000 pièces/mois en pointe sans outillage supplémentaire.
Produits et ressources associés
Cette plaque de connexion appartient à la famille plus large des pièces énergétiques estampées que nous fabriquons. Voyez comment la même discipline de matrice continue est appliquée à travers des produits associés :
- Collection de pièces de contacteur haute tension pour VE estampées
- Collection de plaques bipolaires de pile à combustible à hydrogène estampées
Un proche parent en bronze phosphoreux, où la résistance de contact et les propriétés de ressort importent plus que la conductivité, est couvert dans notre étude de cas sur Emboutissage de borne de connecteur haute tension pour VE. D'autres questions de fabrication sont traitées dans notre Centre de FAQ.
FAQ
Pourquoi le nickelage déforme-t-il une pièce en aluminium estampée ?
Deux effets se cumulent. Le formage laisse des contraintes résiduelles dans l'aluminium de 0,8 mm, et le bain de placage ajoute de la chaleur et de l'hydrogène qui les libèrent, ce qui a bombé les pièces du fournisseur précédent jusqu'à 0,3 mm. Le placage sur la bande porteuse sous tension au lieu de pièces en vrac dans un barillet maintient la pièce contrainte à travers le bain, maintenant la planéité à 0,06-0,08 mm par 100 mm.
Quelle planéité pouvez-vous réellement tenir après placage ?
Nous tenons 0,1 mm par 100 mm après nickelage comme limite contractuelle, et en pratique nous fonctionnons à 0,06-0,08 mm par 100 mm. La planéité avant placage est maintenue sous 0,05 mm par 100 mm, ce qui nous donne une marge plutôt que de compter sur la ligne de placage pour corriger une bande bombée. La position des trous est maintenue à ±0,05 mm, et les deux caractéristiques sont suivies par SPC à un CPK≥1,33.
Pouvez-vous vraiment livrer 200 000 pièces par mois ?
Oui. La pièce tourne sur une matrice progressive continue, c'est pourquoi le volume n'a jamais été la contrainte — la planéité l'était. La première pièce est expédiée en 5 jours, le premier lot complet en 18 jours, et la ligne soutient 200 000 à 250 000 pièces/mois sur des plannings glissants sans pression de MOQ.
Comment contrôlez-vous les bavures sans opération de tonneau ?
L'ébavurage est intégré à la matrice. Des fraisures dans la matrice aux sorties de trous et un jeu de matrice contrôlé cisaillent proprement au lieu de déchirer, de sorte que les pièces quittent la presse dans une limite de bavure de 0,05 mm. Le tonneau serait plus rapide sur le papier mais déformerait une bande d'aluminium de 0,8 mm, nous l'évitons donc entièrement. C'est aussi pourquoi la planéité est vérifiée avant placage ainsi qu'après, afin qu'un problème d'ébavurage ne se cache jamais derrière le nickel.