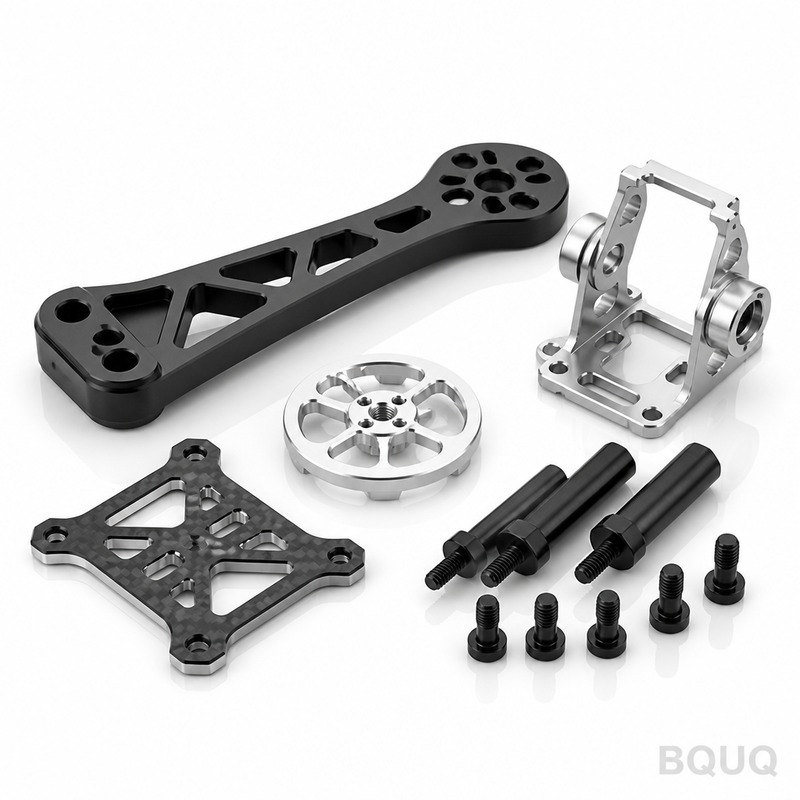
Usinage CNC de supports structurels de cellule de drone : 7075-T6, paroi de 0,8 mm, ±0,01 mm
Un support de cellule de drone vit avec une contradiction brutale : il doit être assez léger pour justifier sa propre existence et assez rigide pour maintenir un moteur ou un capteur aligné à travers chaque charge de vol et chaque cycle de vibration. L'épaisseur de paroi est le point où ces deux exigences s'affrontent, et 0,8 mm est proche du point où la plupart des procédés d'usinage cessent de se comporter de manière prévisible.
Contexte et défi du projet
Un fabricant européen de drones construit des plateformes multirotor et hybride-électrique, et un groupe de pièces récurrent est constitué des supports structurels qui relient les fixations moteur, les jambes de train d'atterrissage et les rails de charge utile à la cellule. Les volumes se situent autour de 300 pièces par mois, réparties sur quelques variantes, avec des modifications de conception fortement motivées par les essais en vol.
Le matériau est l'aluminium 7075-T6, choisi pour son rapport résistance/poids - environ le double de la limite d'élasticité du 6061-T6 - car chaque gramme retiré d'un support est un gramme de batterie ou de charge utile que l'aéronef peut emporter. Mais le 7075-T6 punit les parois minces. Il est plus rigide et plus fragile que le 6061, bien plus sujet à la distorsion lorsque la matière est enlevée de manière non uniforme, et plus sensible à la chaleur d'une coupe agressive.
La caractéristique principale est une paroi de 0,8 mm courant le long de l'âme du support, avec des positions de trous de fixation maintenues à ±0,01 mm et une interface porteuse qui doit rester plane. Ces deux exigences s'opposent. Couper une paroi de 0,8 mm exige un usinage doux et symétrique ; maintenir des positions de trous à ±0,01 mm exige une fixation stable et bien bridée. Serrez fort et l'âme mince fléchit ; serrez léger et le motif de trous dérive. En plus de cela, le support fini est anodisé dur, et l'anodisation dure ajoute une couche d'oxyde fragile qui peut décaler l'ajustement et, si le procédé est bâclé, fissurer aux angles internes vifs sur une section mince.
La réduction de poids signifie que la pièce est conçue juste à la limite de ce que le matériau permet, il n'y a donc presque aucune marge pour le filet de sécurité habituel « laisser de la matière et l'enlever à l'usinage ». La conception est ce qu'elle est, et le procédé doit s'y adapter.
Les charges ne sont pas douces. Un support près de la fixation moteur subit des vibrations à haute fréquence du rotor, et un support de train d'atterrissage encaisse une charge d'impulsion répétée à chaque atterrissage. Une âme de 0,8 mm qui mesure plane sur l'établi mais porte un déséquilibre de contraintes caché peut se fissurer en service après quelques centaines de vols, donc « ça a l'air correct » n'est pas un critère d'acceptation utile. L'état métallurgique de la pièce compte autant que ses dimensions.
Solution de procédé BQUQ
La stratégie consistait à couper le support par étapes, à maintenir l'enlèvement de matière symétrique et à utiliser le support de fixation - et non la pression de bridage - pour maintenir l'âme mince stable. Deux choses déterminent tout le reste : la séquence d'enlèvement de la matière et la manière dont la pièce est soutenue pendant cette opération.
Enlèvement de matière par étapes
La matière est réduite en plusieurs passes légères au lieu d'une coupe lourde. L'ébauche laisse 0,4 mm sur l'âme, suivie d'une pause de relaxation des contraintes, puis la semi-finition amène l'âme à 0,9 mm, et une passe finale l'amène à la valeur nominale de 0,8 mm. Enlever la matière progressivement et des deux faces de l'âme maintient l'équilibre des contraintes internes proche de la neutralité, ce qui empêche la classique déformation en banane après le retrait des brides. Travailler sur les deux faces maintient également l'axe neutre de l'âme là où la conception l'a placé, plutôt que de dériver vers le côté coupé en dernier.
Fixation pour la paroi mince
Les supports sont positionnés sur les bossages rigides et les bords de bride, jamais directement sur l'âme de 0,8 mm. Un montage sur mors doux sur mesure avec supports réglables se place sous l'âme pendant les passes finales afin qu'elle ne puisse pas vibrer ni fléchir sous charge. La pression de bridage est délibérément faible, et les positions de trous ne sont percées qu'après la finition de l'âme et la relaxation de la pièce, afin qu'un léger retour élastique ne puisse pas tirer le motif hors tolérance.
Contrôle de l'anodisation dure
Parce que l'anodisation dure forme une couche d'oxyde dure qui peut fissurer aux angles internes vifs sur une section mince, chaque angle interne usiné sur les profils est arrondi avant le revêtement. Les zones de paroi sont masquées là où l'ajustement importe, et la surépaisseur d'usinage tient compte de la croissance du revêtement afin que les ajustements finis restent dans la tolérance. Les pièces sont relaxées avant le revêtement, et une protection des bords est utilisée en transit. Lorsqu'un support est boulonné contre une autre pièce revêtue, le masquage est planifié pour qu'une seule des deux surfaces d'appui porte la couche d'oxyde complète, gardant le joint répétable en service.
Spécifications clés
| Élément | Spécification |
|---|---|
| Matériau | Aluminium 7075-T6 |
| Épaisseur de paroi de l'âme | 0,8 mm (caractéristiques à paroi mince maintenues à ±0,02-0,05 mm) |
| Positions des trous de fixation | ±0,01 mm |
| Finition de surface | Ra0,8 sur les faces de montage, Ra1,6 ailleurs |
| Traitement de surface | Anodisation dure (anodisation noire également disponible) |
| Volume | 300 pièces/mois sur plusieurs variantes |
| Inspection | Relevé CMM et contrôle d'épaisseur de paroi ; CPK≥1,33 sur les positions de trous |
| Livraison | Échantillons en 3-7 jours, premier lot en 15 jours |
Contrôle qualité et livraison
L'inspection de première pièce couvre un relevé CMM complet du support, incluant l'épaisseur de paroi à plusieurs sections ainsi que des contrôles de position de trous référencés à la cote de montage. L'épaisseur de paroi sur une âme mince est confirmée avec un gabarit de contrôle profilé plutôt qu'un pied à coulisse, car un pied à coulisse comprime exactement ce qu'il mesure. Les positions critiques des trous sont vérifiées en cours de processus, et les données CPK accompagnent chaque lot, le tout sous un système qualité ISO9001:2015.
Parce que la paroi mince est le point de défaillance, chaque lot subit également un contrôle par échantillonnage de l'épaisseur de paroi sur l'âme et un contrôle visuel des déchirures de surface ou des marques de broutage - les signes avant-coureurs d'une dérive du procédé. Si une épaisseur de paroi tend vers la limite de tolérance, le lot est mis en pause et l'outillage revérifié avant de couper d'autres pièces.
Résultat : échantillons trois à sept jours après la libération du dessin, le premier lot de 300 pièces en 15 jours, puis un planning mensuel glissant. Les pièces anodisées dures arrivent avec protection des bords, et tout changement de variante est re-devisé sous 48 heures.
Produits et ressources associés
Pour voir des pièces avec les mêmes exigences de poids et de rigidité, parcourez nos pièces de drone usinées CNC en aluminium, ou la gamme brides et accouplements de précision CNC.
Un examen plus approfondi d'un travail structurel similaire à paroi mince se trouve dans l'étude de cas sur l'usinage CNC de carter de réducteur d'articulation robotique. Plus de questions-réponses sur la fabrication, y compris les questions de paroi mince et de tolérance, se trouvent dans notre Centre FAQ.
FAQ
Pourquoi usiner un support de drone avec des parois de 0,8 mm au lieu de le couler ou de l'imprimer en 3D ?
À 300 pièces par mois, l'usinage offre la résistance du 7075-T6 sans porosité ni faiblesse directionnelle de couche et maintient ±0,01 mm sur les trous de fixation. Le moulage nécessite un outillage et tient rarement cette tolérance sur une paroi mince, et les pièces imprimées n'égalent pas encore la résistance du 7075-T6 corroyé. L'usinage est la voie médiane honnête à ce volume.
Pouvez-vous réellement tenir ±0,01 mm sur une paroi de 0,8 mm ?
Pas sur l'épaisseur de paroi elle-même - les caractéristiques de 0,8 mm sont maintenues à ±0,02-0,05 mm, ce que nous annonçons d'emblée au lieu de promettre et de rater. Le ±0,01 mm s'applique aux positions des trous de fixation et aux faces usinées sur les sections plus rigides, où le montage est suffisamment stable pour le garantir.
L'anodisation dure modifiera-t-elle mes dimensions ?
Oui, et nous le prévoyons. L'anodisation dure forme une couche d'oxyde qui peut ajouter environ 0,02-0,05 mm par surface, donc les ajustements revêtus sont usinés sous-dimensionnés pour compenser. Tous les angles internes sur les sections minces sont d'abord arrondis pour éviter les fissures, et la pièce finie est vérifiée à nouveau après le revêtement.
À quelle vitesse pouvez-vous traiter un changement de conception ?
Les échantillons pour un support révisé sont expédiés en trois à sept jours, et un premier lot de production de 300 pièces en 15 jours. Avec le CNC, l'emboutissage, les ressorts et les dissipateurs thermiques sous un même toit, les changements de variante sont routiniers. Envoyez le dessin mis à jour et un devis suit dans les 12 heures.