Contrôle numérique et programmation d‘usinage : Acier 4140 / 4340, tolérance 0,005 mm, placage dur au chrome de 0,025 mm, délai de livraison 15 jours ouvrables, quantité minimale de commande 500 pièces. Capacité pour l‘automobile. Revue de dessin et rapport de première pièce inclus.
Technologie de programmation pour l'usinage CNC
Points clés
La technologie de programmation d'usinage CNC définit la fenêtre de processus en amont de la machine : l'état du matériau et la géométrie de l'outillage sont fixés en premier, puis la capabilité est validée à vitesse de production. Pour les pièces robotiques en acier 4140/4340, l'enveloppe atteint 400 x 300 x 200 mm, les tolérances tiennent ±0,002 mm sur demande, l'état de surface d'alésage atteint Ra 0,4, et le délai de production est de 10 jours ouvrés.
La plupart des acheteurs partent d'un plan et d'un prix cible. Nous partons de 鏁版帶鍔犲伐缂栫▼鎶€鏈 et demandons à quoi la pièce doit réellement résister : cycles de charge, variations thermiques ou environnement corrosif en robotique.
À lire également : Maillons de Bracelet de Montre Usinés CNC sur Mesure.
Spécifications clés en un coup d'œil
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Acier 4140 / 4340 |
| tolerance_standard | ±0,002 mm sur demande |
| État de surface | Ra 0,4 sur alésage, Ra 0,8 en externe |
| roughness_ra | Ra 0,2 |
| Plage dimensionnelle | Enveloppe 400 x 300 x 200 mm |
| Délai (production) | 10 jours ouvrés |
Contexte marché et technique
La consolidation chez les acheteurs en robotique signifie des programmes moins nombreux et plus importants. Cela favorise les fournisseurs capables de documenter la capabilité des processus à plutôt que ceux qui gagnent sur un échantillon unique.
Voir aussi : Ressorts de contact pour porte-piles sur mesure.
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité en robotique. Les acheteurs demandent de plus en plus une seconde source qualifiée, ce qui modifie la façon dont 鏁版帶鍔犲伐缂栫▼鎶€鏈 est spécifiée et dont les tolérances sont documentées.
En savoir plus sur BQUQ Pince de Tour Automatique Type 36 Usinée CNC avec Filetage Arrière en Gros Plan.
Notre processus de fabrication
La mise en œuvre du 鏁版帶鍔犲伐缂栫▼鎶€€ commence par une fenêtre de process, pas par une machine. Nous fixons d'abord l'état du matériau et la géométrie de l'outillage, puis nous confirmons que la tolérance de ±0,002 mm sur demande est maintenue à vitesse de production, et non sur une pièce unique usinée lentement.
Détail technique : Tolérances de fabrication des ressorts : normes à connaître.
En production, le 鏁版帶鍔犲伐缂栫▼鎶€€ fonctionne avec des contrôles en cours de process à intervalles fixes. Les opérateurs enregistrent les dimensions toutes les 30 à 50 pièces, ce qui permet de détecter l'usure de l'outil avant que le lot ne dérive au-delà de ±0,002 mm sur demande.
Le contrôle final du 鏁版帶鍔犲伐缂栫▼鎶€€ est réalisé par échantillonnage pour les dimensions générales et à 100 % pour les caractéristiques critiques. Cette répartition est convenue avant l'outillage, car le passage d'une caractéristique de générale à critique modifie le coût et le délai de 10 jours ouvrables.
Matériau et état de surface
La spécification de surface pour le 鏁版帶鍔犲伐缂栫▼鎶€€ est Ra 0,4 sur l'alésage et Ra 0,8 en externe, choisie pour l'environnement de service en robotique. L'épaisseur est vérifiée sur un coupon de référence issu du même lot, plutôt que supposée à partir des paramètres de process.
Lecture recommandée : Comment l'usinage CNC répond-il aux exigences de fabrication des dispositifs médicaux ?.
Lorsque le 鏁版帶鍔犲伐缂栫▼鎶€€ est soumis à des charges de contact, la dureté du matériau est spécifiée en parallèle de la tolérance dimensionnelle. Une dureté sans méthode d'essai définie constitue la source la plus fréquente de litiges lors du contrôle à réception.
À comparer avec : Pièces de boîtier d'enceinte usinées CNC.
Les déclarations de contenu recyclé et RoHS/REACH sont disponibles pour le 鏁版帶鍔犲伐缂栫▼鎶€€ sur demande. Si votre client en robotique audite l'origine des matériaux, demandez le certificat de coulée dès le devis, et non à la livraison.
À lire également : Dissipateur thermique en aluminium.
Tolérance et inspection
La méthode de mesure fait partie de la spécification. Une caractéristique mesurée sur une MMT et la même caractéristique mesurée avec un gabarit peuvent diverger, c'est pourquoi les plans de 数控加工编程技术 précisent comment chaque cote critique est vérifiée.
La traçabilité est assurée par lot de coulée et date de production. En cas de problème terrain avec 数控加工编程技术, nous pouvons identifier quel lot, quel jeu d'outillage et quel enregistrement d'inspection s'appliquent.
Voir aussi : Précision des férules de fibre optique en 2024 : tolérances, coûts et fabrication CNC.
Le matériel non conforme est mis en quarantaine physiquement, pas seulement dans le système. Pour 数控加工编程技术, cela signifie que le lot reste dans une zone balisée jusqu'à ce que la décision soit documentée, ce qui évite l'erreur d'expédition la plus courante.
Domaines d'utilisation
L'environnement de service génère plus de reconceptions que la charge. Le 数控加工编程技术 en service extérieur ou avec lavage nécessite un Ra 0,4 sur l'alésage, un Ra 0,8 en externe et une étanchéité prise en compte dès la conception, pas ajoutée après coup.
L'accès pour la maintenance est important. Lorsque le 数控加工编程技术 est une pièce d'usure, nous recommandons de le spécifier comme pièce de rechange avec son propre numéro de pièce afin que le réapprovisionnement ne nécessite pas une revue complète du plan.
Points à confirmer avant commande
Définissez les caractéristiques critiques au stade du devis. Faire passer une caractéristique d'une tolérance générale de ±0,002 mm sur demande à critique après l'outillage ajoute des coûts et prolonge le délai de 10 jours ouvrables, ce qui constitue le retard le plus évitable en approvisionnement sur mesure.
Comparez les devis sur la même base : nuance de matériau, Ra 0,4 sur l'alésage, Ra 0,8 en externe, étendue de l'inspection et emballage. Un prix unitaire inférieur qui supprime l'inspection à 100 % n'est pas un coût total inférieur.
FAQ : Vos questions avant de commander
Quelle est la quantité minimale de commande pour 鏁版帶鍔犲伐缂栫▼鎶€鏈 ?
Les dimensions générales sont tenues à ±0,002 mm sur demande. Les caractéristiques critiques sont identifiées sur le plan et maintenues dans une plage plus serrée, avec la méthode de mesure précisée afin que le contrôle à réception corresponde au nôtre.
En savoir plus sur Ressorts pour l'isolation des vibrations : raideur et fréquence propre.
Quel est le délai de production pour 鏁版帶鍔犲伐缂栫▼鎶€鏈 ?
Le délai standard pour 鏁版帶鍔犲伐缂栫▼鎶€鏈 est de 10 jours ouvrés après validation du plan et approbation de l'outillage. Les prototypes sont généralement plus rapides car ils ne nécessitent pas d'outillage, et les commandes répétées le sont encore davantage puisque l'outillage existe déjà.
Pouvez-vous travailler à partir de notre plan existant ?
Oui. Envoyez le plan dans n'importe quel format courant. Nous l'examinons d'abord sous l'angle de la fabricabilité et signalons toute caractéristique pour laquelle ±0,002 mm sur demande nécessiterait une opération supplémentaire, afin que vous puissiez décider avant l'outillage.
Fournissez-vous les certificats de matière et de contrôle ?
Ra 0,4 sur l'alésage, Ra 0,8 en externe est la norme pour 鏁版帶鍔犲伐缂栫▼鎶€鏈. Les autres finitions sont chiffrées avec une plage d'épaisseur définie et vérifiées sur une éprouvette issue du même lot plutôt que supposées à partir des paramètres de process.
Quelles finitions de surface sont disponibles pour 鏁版帶鍔犲伐缂栫▼鎶€鏈 ?
Les modifications sont documentées par rapport au rapport de première pièce d'origine. Nous identifions les dimensions concernées, ne re-chiffrons que les opérations affectées et vous indiquons si le stock existant de 鏁版帶鍔犲伐缂栫▼鎶€鏈 reste utilisable.
Envoyez le plan et le volume annuel. Vous recevrez une revue de fabricabilité, une gamme de fabrication et un devis qui mentionne explicitement ±0,002 mm sur demande, 10 jours ouvrés et 1000 pcs plutôt que par déduction.
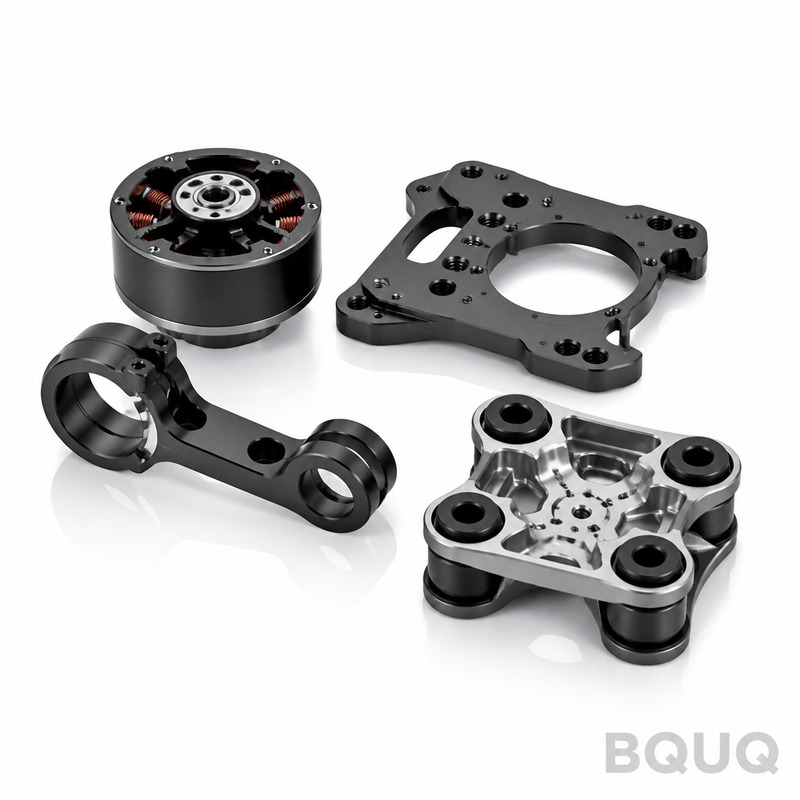
Spécifications clés et guide de sélection
Comparaison des spécifications
| Paramètre | Valeur / Plage |
|---|---|
| Matériau | Acier 4140 / 4340 |
| Tolérance | ±0,002 mm sur demande |
| Délai de livraison | 10 jours ouvrables (production) |
| Quantité minimale de commande | Non précisée dans l'extrait ; à confirmer avec le fournisseur |
| Capacité | Enveloppe de 400 x 300 x 200 mm |
Sélection / comparaison
| Option | Idéal pour | Compromis |
|---|---|---|
| Programmation à tolérance serrée (±0,002 mm) | Pièces robotiques soumises à des cycles de charge ou à des variations thermiques | Nécessite des contrôles en cours de process à intervalles fixes et une discipline de cycle plus lente |
| Programmation à tolérance standard | Caractéristiques non critiques et passes d'ébauche | Documentation moindre de la capabilité process à vitesse de production |
| Finition d'alésage Ra 0,4 | Alésages nécessitant un faible frottement ou une étanchéité | Ajoute du temps de finition et des coûts d'outillage |
| Finition extérieure Ra 0,8 | Surfaces extérieures générales | Plus grossière que la finition d'alésage ; peut nécessiter une opération secondaire pour Ra 0,2 |
| Qualification d'une seconde source régionale | Acheteurs confrontés à l'incertitude tarifaire et logistique | Duplique la documentation et les preuves de capabilité process |
Processus / inspection
| Étape | Contrôle | Enregistrement |
|---|---|---|
| Définition de la fenêtre de processus | Fixer l'état du matériau et la géométrie de l'outillage avant l'usinage | Fiche de fenêtre de processus |
| Programmation | Définir les avances, les vitesses et les trajectoires d'outil pour la vitesse de production | Programme CNC et fiche de réglage |
| Contrôles en cours de processus | Mesurer à intervalles fixes pendant la production | Journal d'inspection en cours de processus |
| Vérification des tolérances | Confirmer ±0,002 mm sur demande à la vitesse de production, et non sur une pièce unique en mode lent | Données de capabilité |
| Vérification de l'état de surface | Contrôler l'alésage Ra 0,4 et l'extérieur Ra 0,8 | Rapport d'état de surface |
Questions fréquentes
Qu'est-ce que la technologie de programmation d'usinage CNC ?
Il s'agit du processus de définition de la fenêtre d'usinage avant la coupe du métal : état du matériau, géométrie de l'outillage, avances, vitesses et trajectoires d'outil. Pour les pièces de robotique, elle doit tenir ±0,002 mm sur demande à la vitesse de production, et non uniquement sur un échantillon unique en mode lent, avec des contrôles en cours de processus à intervalles fixes.
Quelles tolérances la programmation d'usinage CNC peut-elle tenir ?
L'article spécifie ±0,002 mm sur demande. Cette tolérance est confirmée à la vitesse de production plutôt que sur une pièce unique en mode lent. Pour une enveloppe de 400 x 300 x 200 mm en acier 4140/4340, cela nécessite des contrôles en cours de processus fixes et une capabilité de processus documentée.
Détail technique : Sélection des porte-outils pour CNC : couple, faux-rond et accès.
Quel état de surface peut-on obtenir sur les alésages et les surfaces externes ?
La finition des alésages atteint Ra 0,4, les surfaces externes atteignent Ra 0,8, et la rugosité peut descendre à Ra 0,2 lorsque cela est spécifié. Ces valeurs sont liées à la fenêtre de programmation, de sorte que les passes de finition et la géométrie des outils doivent être fixées avant la production.
Lecture recommandée : Dissipateurs thermiques en aluminium extrudé ou usinés par CNC : lequel choisir ?.
Quel délai de production dois-je prévoir ?
Le délai de production est de 10 jours ouvrables. Cela suppose que la fenêtre de processus est fixée et que les contrôles en cours de fabrication sont planifiés à intervalles fixes. Si une tolérance de ±0,002 mm sur demande est requise sur une enveloppe de 400 x 300 x 200 mm, confirmez la capacité avant de libérer la commande.
Pourquoi la qualification régionale est-elle importante pour la programmation de l'usinage CNC ?
L'incertitude tarifaire et logistique a fait de la qualification régionale une priorité dans la robotique. Les acheteurs demandent de plus en plus une seconde source qualifiée, ce qui modifie la façon dont la technologie de programmation est spécifiée et dont les tolérances sont documentées. Cela signifie que les preuves de capacité doivent accompagner le processus, et pas seulement l'échantillon.
Comment prouvez-vous la capabilité du processus à vitesse de production ?
Nous fixons d'abord l'état du matériau et la géométrie des outils, puis nous effectuons des contrôles en cours de fabrication à intervalles fixes. L'objectif est de ±0,002 mm sur demande à vitesse de production, et non sur une seule pièce produite lentement. Les enregistrements comprennent la fiche de fenêtre de processus, le programme CNC et le journal d'inspection en cours de fabrication.
Que dois-je confirmer avant de commander des pièces usinées CNC ?
Confirmez la nuance de matériau 4140 ou 4340, la tolérance ±0,002 mm sur demande, la finition des alésages Ra 0,4, la finition externe Ra 0,8 et l'enveloppe de 400 x 300 x 200 mm. Confirmez également le délai de 10 jours ouvrables et si une seconde source qualifiée est requise pour la qualification régionale.
À comparer avec : Ressort de compression vs ressort de torsion vs ressort d'extension : quelle est la différence ?.