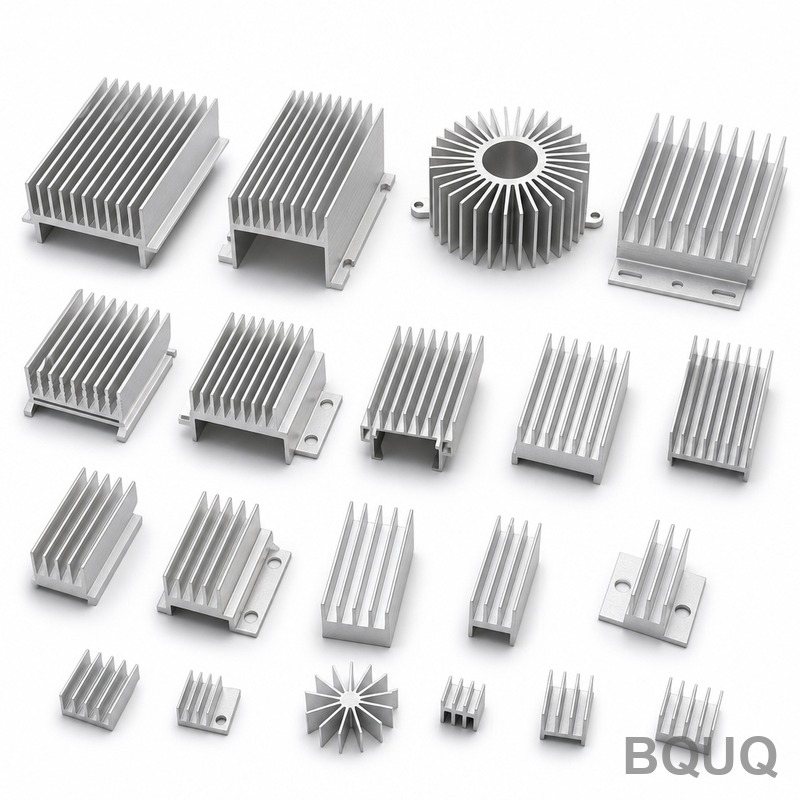
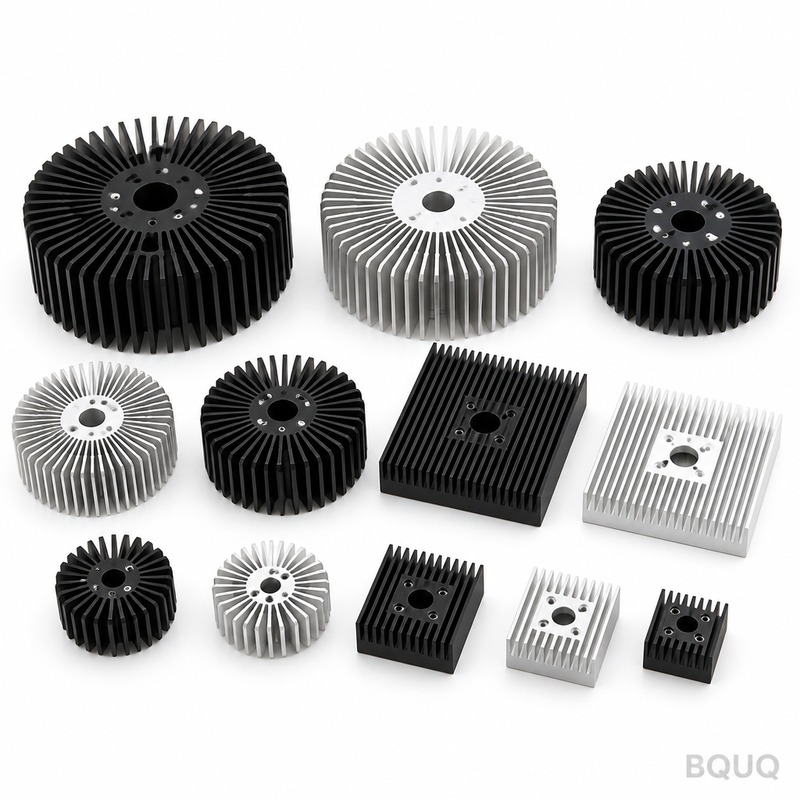
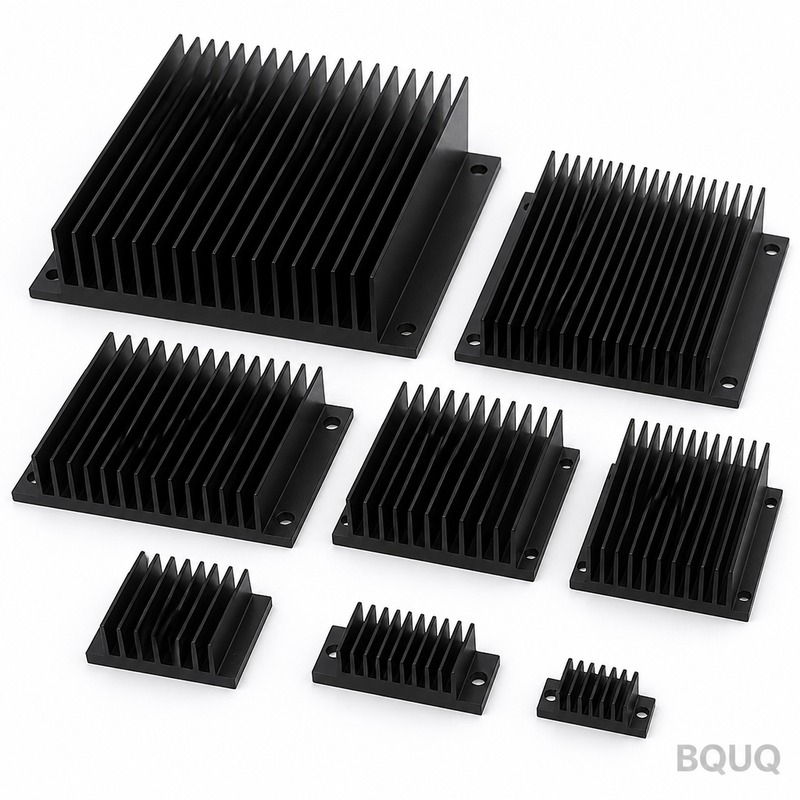
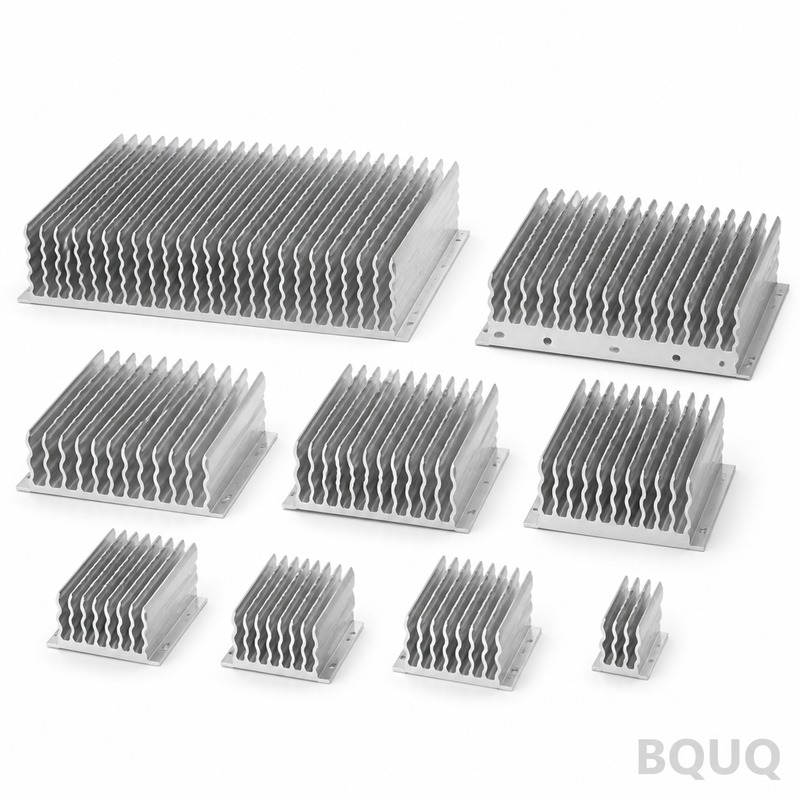
dissipateur thermique en aluminium : aluminium 6063-T5, ailettes de 0,4 mm à un pas de 2,5 mm, planéité de 0,05 mm sur 100 mm, résistance thermique de 0,48 K/W. MOQ 100 pcs, expédition en 7 jours ouv...
dissipateur thermique en aluminium
aluminum heat sink: 6063-T5 aluminium, 0.4 mm fins at 2.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 100 pcs, ships in 7 workin...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Le dissipateur thermique en aluminium utilise un pas d'ailette de 2,5 mm et une épaisseur de 0,4 mm en aluminium 6063-T5, maintenant une planéité de 0,05 mm sur 100 mm sur la face de montage. La résistance thermique est de 0,48 K/W, vérifiée par MMT et marbre de planéité à chaque lot. L'estampage garantit un pas de ±0,05 mm sur une série de 120 000 pièces avec un cycle de 25 s sur une presse de 250 T.
Le dissipateur thermique en aluminium associe un pas d'ailette de 2,5 mm à une épaisseur de 0,4 mm en aluminium 6063-T5, permettant aux pièces de 120 x 80 x 50 mm de conserver 0,05 mm sur 100 mm sur la face de montage. La résistance thermique est de 0,48 K/W, mesurée par MMT et marbre de planéité à chaque lot.
L'estampage produit un profil d'ailette reproductible de 0,4 mm que l'extrusion ne peut pas maintenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans une tolérance de ±0,05 mm sur une série de 120 000 pièces.
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a aucun joint brasé susceptible de défaillir. La planéité de 0,05 mm sur 100 mm sur la face de montage est obtenue directement par l'outillage, ce qui assure un contact uniforme à l'interface thermique.
Une seule course de 250 T forme l'ensemble du dissipateur thermique en aluminium, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tient ±0,05 mm, et le cycle de 25 s alimente une ligne de 120 000 pièces.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le trajet thermique. Rien ne se trouve entre l'aluminium 6063-T5 et le flux d'air, hormis la surface estampée elle-même.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailette, que l'inspection détecte par MMT et marbre de planéité plutôt que sur le terrain.
Le matériau standard est l'aluminium 6063-T5, fourni avec un anodisage noir Type II, 10-15 µm. Pour les applications où l'exposition à un serveur 1U et à un accélérateur d'IA est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont tenues à ±0,15 mm, avec des caractéristiques critiques telles que ±0,05 mm sur l'épaisseur de base traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,05 mm, et la position des trous est tenue à ±0,10 mm. Des classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est vérifiée sur un marbre en granite, à 20 °C, contre une limite de 0,05 mm sur 100 mm, et le pas des ailettes est vérifié optiquement à ±0,05 mm. Les rapports sont émis avec chaque lot.
Chaque lot est accompagné d'un rapport CMM issu de la CMM plus le marbre de planéité en granite. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart au-delà de ±0,15 mm avant que le lot ne quitte la ligne.
L'aluminium 6063-T5 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, la CMM plus le marbre de planéité en granite confirment 0,05 mm sur 100 mm et 2,5 mm par rapport au plan.
Le confinement final est un sac PE + carton alvéolaire, 15 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans dans le dossier ISO9001.
Domaines d'application de cette pièce
Lorsqu'un dissipateur thermique en aluminium fonctionne dans des volumes de serveurs 1U et d'accélérateurs IA, la constance pièce à pièce détermine les retours terrain. ±0,05 mm sur une série de 120 000 pièces maintient la courbe thermique dans une seule bande.
Dans un serveur 1U et un accélérateur IA, la base sert généralement aussi d'interface de montage. 1,0 mm avec 0,05 mm sur 100 mm de planéité offre une surface stable pour le pad thermique du serveur 1U et de l'accélérateur IA.
Les concepteurs travaillant sur des serveurs 1U et des accélérateurs IA demandent la planéité avant de demander les données thermiques, car l'assemblage des serveurs 1U et des accélérateurs IA est automatisé et une base non plane arrête la ligne.
Les conceptions de serveurs 1U et d'accélérateurs IA utilisent souvent un flux d'air forcé à 2,0 m/s. 0,48 K/W à ΔT = 60 K, en convection naturelle, signifie que le serveur 1U et l'accélérateur IA peuvent atteindre leur objectif avec une puissance de ventilateur inférieure à la limite acoustique.
Spécifications
Paramètre
Valeur / Plage
Matériau
aluminium 6063-T5
Épaisseur des ailettes
0,4 mm
Pas des ailettes
2,5 mm
Hauteur des ailettes
50 mm
Épaisseur de la base
1,0 mm
Planéité de la base
0,05 mm sur 100 mm
Résistance thermique
0,48 K/W
Conditions d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
anodisation noire Type II, 10-15 µm
Plage de dimensions
120 x 80 x 50 mm
FAQ : Vos questions avant de commander
Comment vérifiez-vous la qualité sur chaque lot ?
Chaque lot est inspecté avec une MMT ainsi qu'un marbre de planéité en granite, et le rapport est inclus dans l'expédition. Nous contrôlons 0,05 mm sur 100 mm, 2,5 mm, 1,0 mm et la position des trous par rapport à ±0,15 mm. La traçabilité des lots, de la bobine au carton, est conservée pendant 10 ans.
Quels matériaux recommandez-vous ?
L'aluminium 6063-T5 est le choix standard. Pour un serveur 1U et un accélérateur IA en environnement corrosif, nous spécifions le 6063-T5 avec anodisation noire Type II, 10-15 µm ; pour la conductivité la plus élevée, nous passons au cuivre C110, ce qui augmente le coût et le poids mais réduit la résistance thermique de moitié environ à encombrement identique.
Les dimensions générales sont à ±0,15 mm ; les dimensions critiques, telles que ±0,05 mm sur l'épaisseur de base, sont tenues séparément. Les formes embouties héritent d'une répétabilité d'outillage de ±0,05 mm. Si votre plan nécessite plus serré, indiquez-le-nous avant l'outillage afin que nous puissions prévoir l'opération de presse supplémentaire.
Combien de temps l'outillage dure-t-il avant remplacement ?
Sur aluminium 6063-T5 à tonnage de presse normal, comptez une durée de vie d'outillage d'environ . À 120 000 pièces, cela représente 6 à 12 mois. Nous conservons des jeux de matrices de rechange sur site pour les programmes de serveur 1U et d'accélérateur IA, ce qui élimine l'attente si une usure apparaît dans le relevé de planéité.
Pouvez-vous aider avec la simulation thermique avant l'échantillonnage ?
Oui. Envoyez-nous le flux d'air de votre boîtier, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent et reviendrons avec une combinaison suggérée de 0,4 mm et 2,5 mm. Cela permet généralement d'économiser une itération d'outillage.
Notre processus de fabrication et d'expédition
Notre expérience dans le domaine des serveurs 1U et des accélérateurs d'IA remonte au premier programme d'outillage en 2015. C'est cette histoire qui explique pourquoi l'anodisation noire standard de type II, 10-15 µm et ±0,15 mm relève du conservatisme plutôt que de l'optimisme.
L'outillage est fabriqué en interne, ce qui permet de maintenir ±0,05 mm sur un programme de 120 000 pièces plutôt que de dériver pièce après pièce.
La production tourne sur des cycles de 25 s avec une vision en ligne à 0,05 mm sur 100 mm. C'est ce qui rend crédible un engagement de 120 000 pièces en pleine saison.
±0,05 mm de pas d'ailette ; 0,05 mm de planéité sur 100 mm
Délai de livraison
Non spécifié dans l'extrait
MOQ
Non spécifié dans l'extrait
Capacité
Série de 120 000 pièces ; cycle de 25 s sur presse 250 T
Sélection / comparaison
Option
Idéal pour
Compromis
Dissipateur thermique monobloc estampé
Profil d'ailettes de 0,4 mm reproductible, grandes séries
L'usure de l'outillage modifie le pas des ailettes, détectée par inspection CMM
Dissipateur thermique extrudé
Sections transversales constantes simples
Ne peut pas maintenir un profil d'ailettes de 0,4 mm ; variation de lot due à l'usure de la filière
Refroidisseur assemblé en deux parties
Géométries complexes nécessitant une base et des ailettes séparées
La couche d'adhésif ajoute une résistance thermique et un joint susceptible de défaillir
Processus / inspection
Étape
Contrôle
Enregistrement
Estampage
Une course unique de 250 T forme la pièce complète ; outillage à ±0,05 mm
Cycle de 25 s ; ligne de 120 000 pièces
Profil d'ailettes
La matrice forme chaque ailette en une seule course ; pas dans ±0,05 mm
Mesuré sur toute la série
Planéité
0,05 mm sur 100 mm sur la face de montage maintenue par l'outillage
CMM plus plaque de planéité en granit par lot
Performance thermique
Résistance thermique de 0,48 K/W
CMM plus plaque de planéité en granit par lot
Variation de lot
L'usure de la matrice se manifeste par un décalage mesurable du pas des ailettes
L'inspection détecte sur CMM plus plaque de planéité en granit
Questions fréquentes
Quelle est la résistance thermique de ce dissipateur thermique en aluminium ?
La résistance thermique est de 0,48 K/W, mesurée sur MMT avec plaque de planéité en granit par lot. Cette valeur s'applique à la pièce de 120 x 80 x 50 mm avec un pas d'ailettes de 2,5 mm et une épaisseur de 0,4 mm en aluminium 6063-T5.
Quelle est la planéité de la face de montage ?
La face de montage présente une planéité de 0,05 mm sur 100 mm directement issue de l'outillage. Cela garantit un contact uniforme de l'interface thermique. La pièce de 120 x 80 x 50 mm maintient cette tolérance sans usinage secondaire.
Quel pas d'ailettes et quelle épaisseur l'emboutissage peut-il atteindre ?
L'emboutissage permet d'obtenir un pas d'ailettes de 2,5 mm avec une épaisseur de 0,4 mm en aluminium 6063-T5. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans une tolérance de ±0,05 mm sur une série de 120 000 pièces. L'extrusion ne peut pas maintenir ce profil d'ailette de 0,4 mm.
Pourquoi choisir une construction emboutie plutôt qu'extrudée pour ce dissipateur thermique ?
L'emboutissage offre un profil d'ailette reproductible de 0,4 mm que l'extrusion ne peut pas maintenir. La base et les ailettes monobloc éliminent les joints brasés, et l'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte sur MMT avec plaque de planéité en granit par lot.
Quelle est la capacité de production et le temps de cycle ?
Une seule course de 250 T forme l'ensemble du dissipateur thermique en aluminium en un cycle de 25 s. L'outillage fonctionne à ±0,05 mm, alimentant une ligne de 120 000 pièces. Le coût de la pièce cesse d'augmenter avec la complexité, car la géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties.
La conception monobloc affecte-t-elle les performances thermiques ?
Oui. La géométrie emboutie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le trajet thermique. Rien ne se trouve entre l'aluminium 6063-T5 et le flux d'air, hormis la surface emboutie elle-même, ce qui contribue à la résistance thermique de 0,48 K/W.
Comment la variation entre lots est-elle contrôlée en production ?
L'estampage tolère mieux les variations entre lots que l'extrusion. L'usure de la matrice se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte sur MMT avec plaque de planéité en granite pour chaque lot. Cela permet de maintenir un pas de ±0,05 mm sur une série de 120 000 pièces.