IntroductionNous usinons votre mandrin de serrage ER20 à ressort selon votre plan, et non selon un catalogue standard. Chaque mandrin est vérifié pour le faux-rond et l‘ajustement
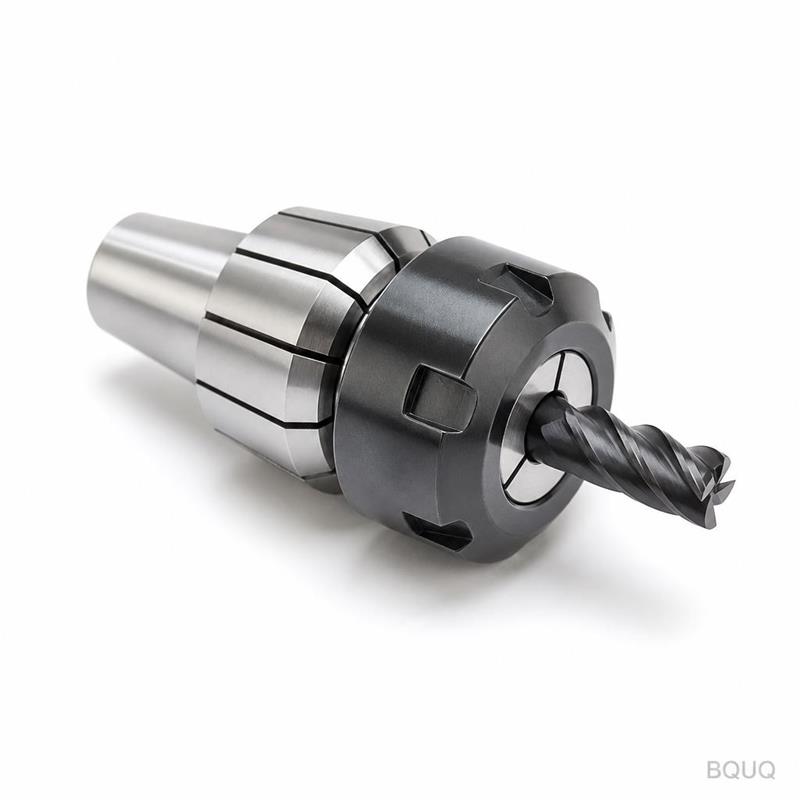
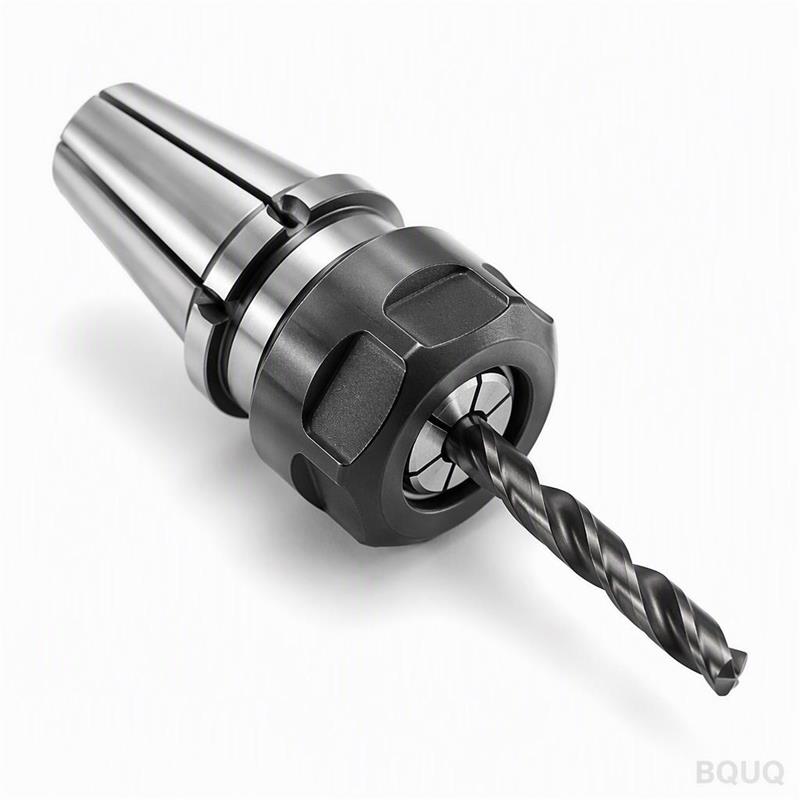
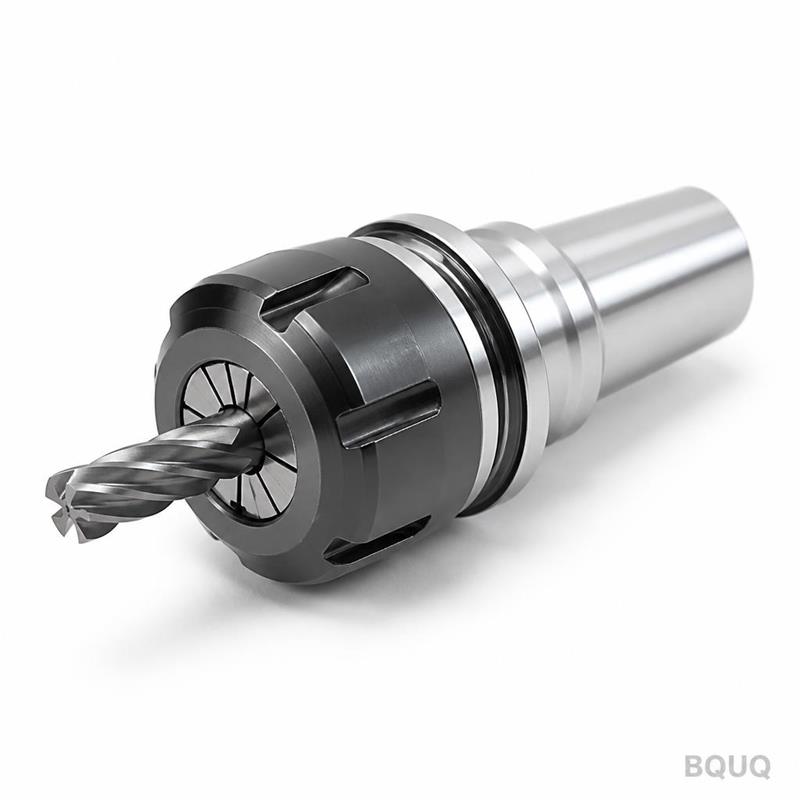
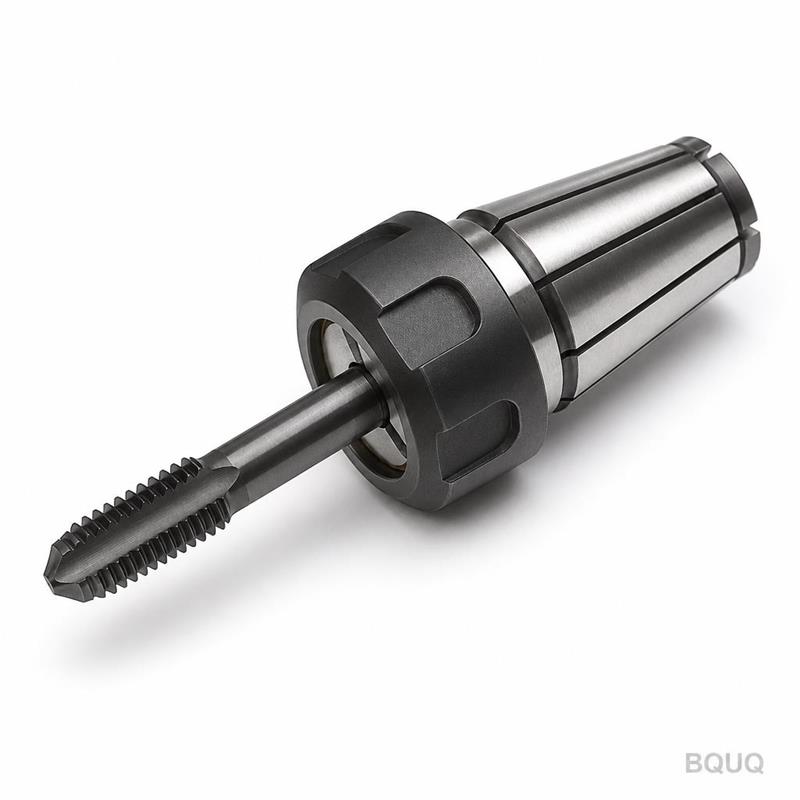
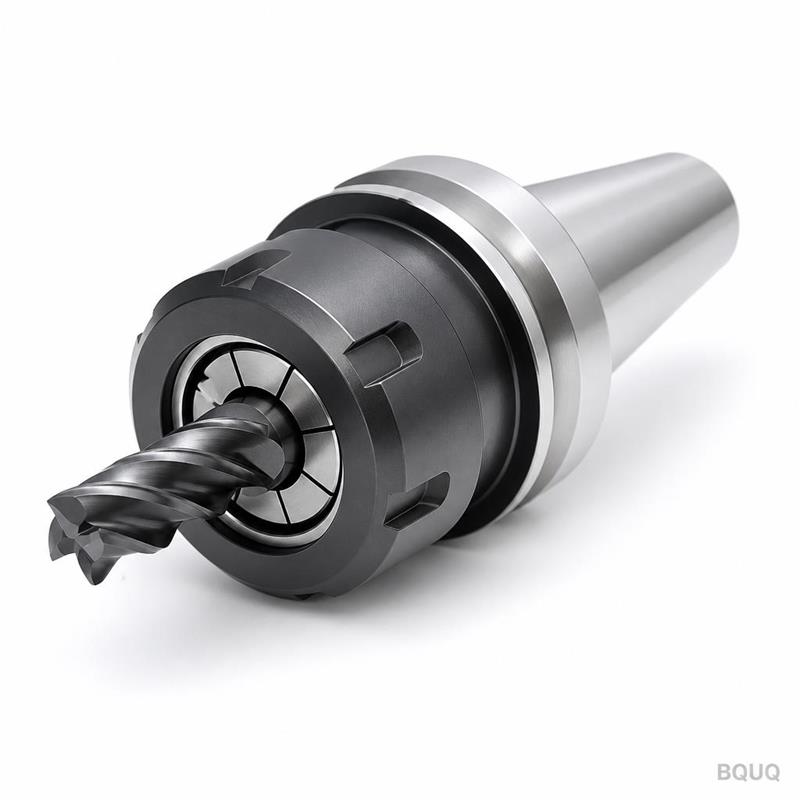
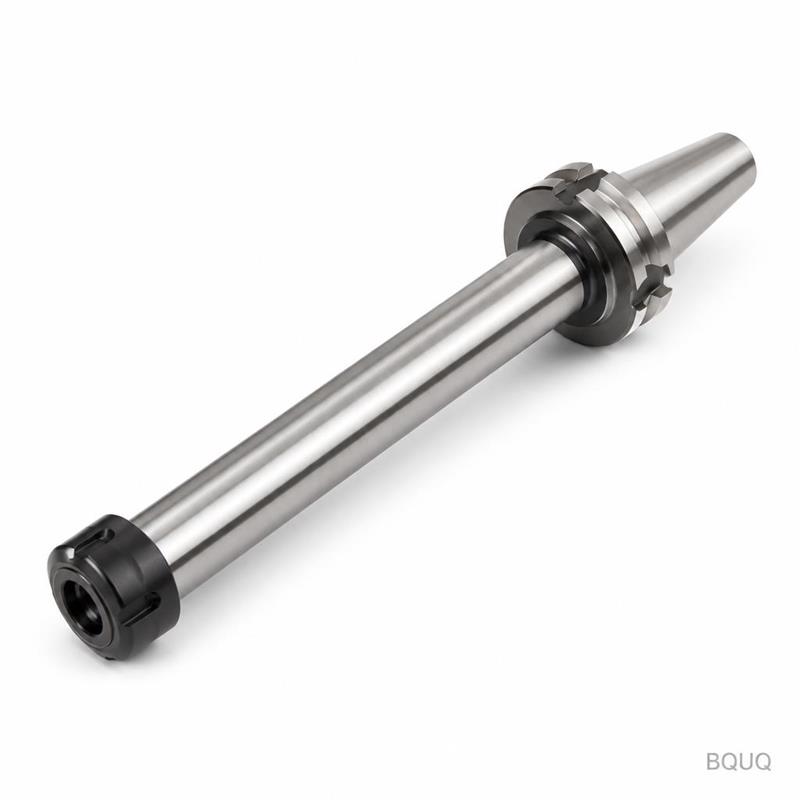
Mandrin de serrage ER20 usiné CNC sur mesure avec fraise en carbure monobloc
IntroductionNous usinons votre mandrin de serrage ER20 à ressort selon votre plan, et non selon un catalogue standard. Chaque mandrin est vérifié pour le faux-rond et l'ajustement du cône avant de qui
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Nous usinons votre mandrin de serrage ER20 à ressort selon votre plan, et non selon un catalogue standard. Chaque mandrin est vérifié pour le faux-rond et l'ajustement du cône avant de quitter notre atelier. Vous envoyez le plan, nous nous occupons du reste.
En bref : Tolérance du cône ER20 à 0,005 mm près, concentricité ≤ 0,01 mm TIR, délai de 7 à 12 jours, sans MOQ, fabriqué en Chine.
Contrôle au calibre de cône à 100 %, contrôle du faux-rond à 100 %, échantillon de lot pour MMT
Taille de lot
De 1 pièce à 10 000 pièces, sans MOQ
Délai
7 jours pour les prototypes, 12 jours pour la production
Marquage
Gravure laser selon vos spécifications (numéro de pièce, code date, logo)
Nous utilisons des centres d'usinage CNC 5 axes et des rectifieuses cylindriques pour le siège du cône. Le traitement thermique est effectué en interne avec un four sous vide pour une dureté constante. Chaque lot est livré avec un rapport dimensionnel complet, et non un simple contrôle d'échantillon.
Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot. Chaque mandrin reçoit un numéro de lot unique. Nous conservons les certificats matière, les relevés de traitement thermique et les données d'inspection pendant 5 ans. Si un problème apparaît sur votre ligne d'assemblage, nous remontons jusqu'à la coulée exacte et l'équipe machine concernée.
2. Rapport d'inspection par lot. Vous recevez un PDF avec les valeurs mesurées réelles pour l'angle du cône, le faux-rond, la dureté et l'état de surface. Nous n'envoyons pas de simple fiche « conforme ». Le rapport affiche les chiffres, et vous pouvez les vérifier avec votre propre calibre.
3. Une seule usine pour l'usinage CNC + l'emboutissage + les ressorts + les dissipateurs thermiques. Votre mandrin de serrage n'est pas une pièce orpheline. Si votre assemblage nécessite un ressort, une bague de retenue emboutie ou un dissipateur thermique pour le moteur de broche, nous usinons tout sous un même toit. Un seul bon de commande, un seul système qualité, un seul point d'expédition. Aucune coordination avec des tiers.
Applications de ces pièces
Les mandrins de serrage CNC sur mesure avec cône ER20 sont utilisés pour :
Broches de fraisage CNC – maintien de fraises en carbure monobloc pour l'usinage de l'aluminium et de l'acier, où le faux-rond affecte directement la durée de vie de l'outil et l'état de surface.
Changeurs d'outils automatiques – sur les centres d'usinage nécessitant une force de serrage reproductible pour les changements d'outils à grande vitesse.
Machines de gravure et de perçage de circuits imprimés – où le petit format ER20 s'adapte aux nez de broche compacts et nécessite de faibles vibrations à plus de 20 000 tr/min.
Cellules d'ébavurage robotisées – maintien de fraises-limes en carbure avec une projection courte et rigide pour réduire la déflexion.
Montages d'inspection – comme référence de précision pour maintenir des pièces rondes lors de mesures sur MMT.
Le format ER20 est courant car il offre un bon équilibre entre la plage de serrage (1–13 mm) et un corps compact. Lorsqu'il est associé à une fraise en carbure monobloc, la concentricité du mandrin détermine si votre outil coupe vrai ou oscille.
Questions fréquentes des acheteurs avant de commander
Q : Quel est votre MOQ ?
R : Aucun MOQ. Nous fabriquons une seule pièce pour la validation du prototype et nous montons en cadence jusqu'à des milliers. Le prix unitaire diminue avec la quantité, mais le niveau de qualité reste identique.
Q : Comment garantissez-vous les tolérances du cône et du faux-rond ?
R : Nous rectifions le cône après le traitement thermique, et non avant. Ensuite, nous contrôlons chaque mandrin avec un calibre de cône étalonné et un comparateur à cadran au niveau du siège de pince. Le rapport d'inspection indique le faux-rond réel mesuré, généralement inférieur à 0,01 mm TIR.
Q : Quel est le délai pour une conception sur mesure ?
R : 7 jours pour un prototype après approbation du plan. Les lots de production prennent 12 jours. Si vous avez besoin d'un délai plus court, indiquez-nous votre échéance et nous planifierons votre commande sur la machine appropriée.
Q : Fournissez-vous des certificats matière ?
R : Oui. Chaque lot est livré avec un certificat d'usine pour la matière première, le rapport de traitement thermique et notre rapport d'inspection dimensionnelle. Tous les documents sont en anglais et traçables par numéro de lot.
Envoyez votre plan
Envoyez votre fichier PDF ou STEP par e-mail à sc@bquq.com. Nous répondons avec un devis ferme sous 12 heures, incluant le prix unitaire, les coûts d'outillage (le cas échéant) et la date de livraison. Pour les questions urgentes, WhatsApp +86 13713157787. Nous sommes une usine de fabrication de précision à Dongguan, en Chine, forte de 20 ans d'expérience en usinage CNC. Vos plans sont en sécurité avec nous – nous signons des accords de confidentialité sur demande.