IntroductionNous usinons des collets ER20 selon votre plan exact. Pas à partir de pièces brutes standard. Pas de modifications de tailles standards. Nous partons de barres et usino
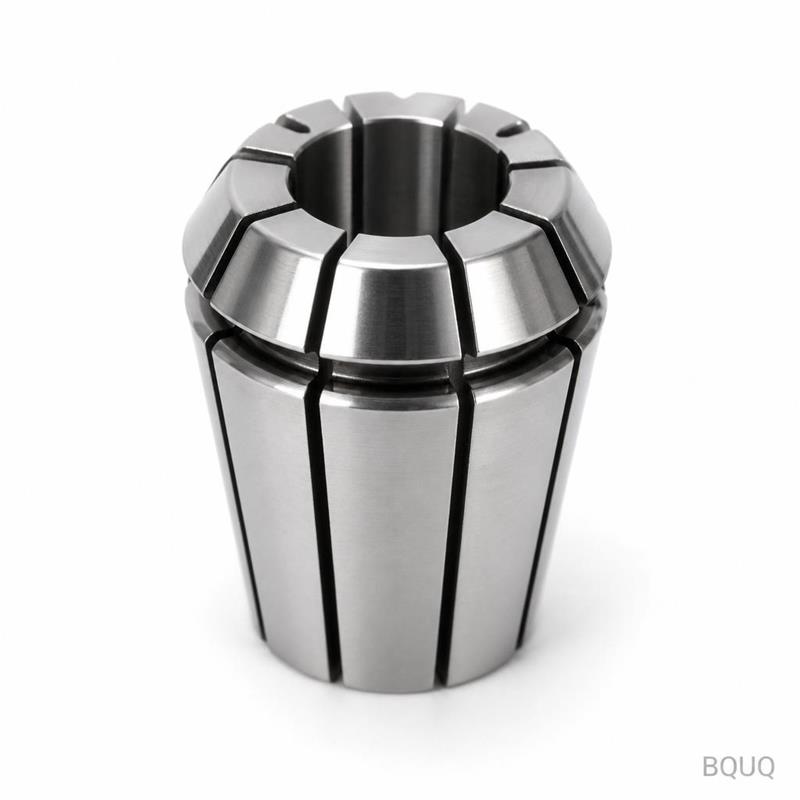
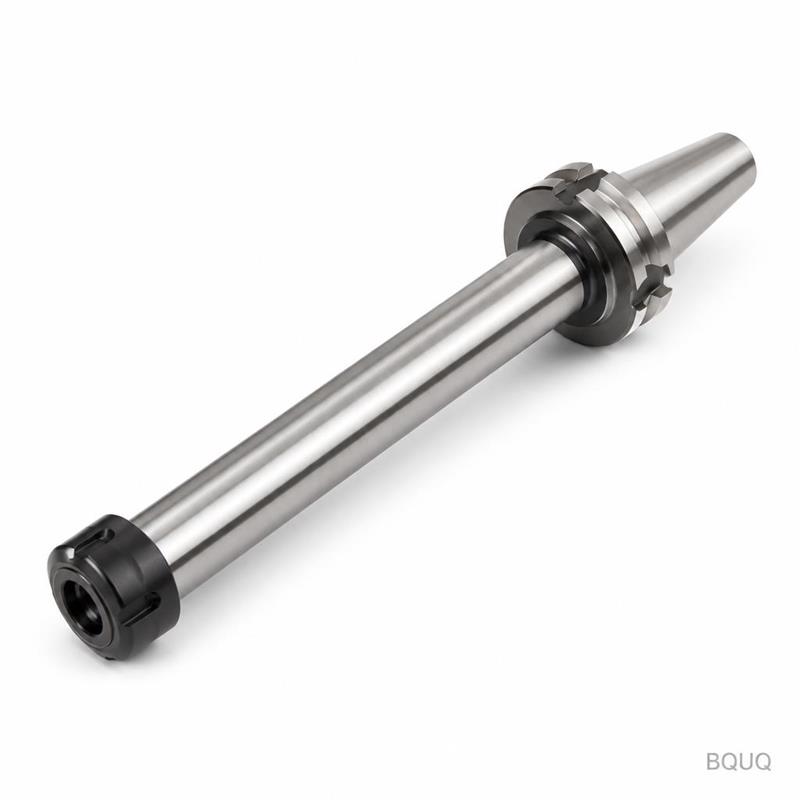
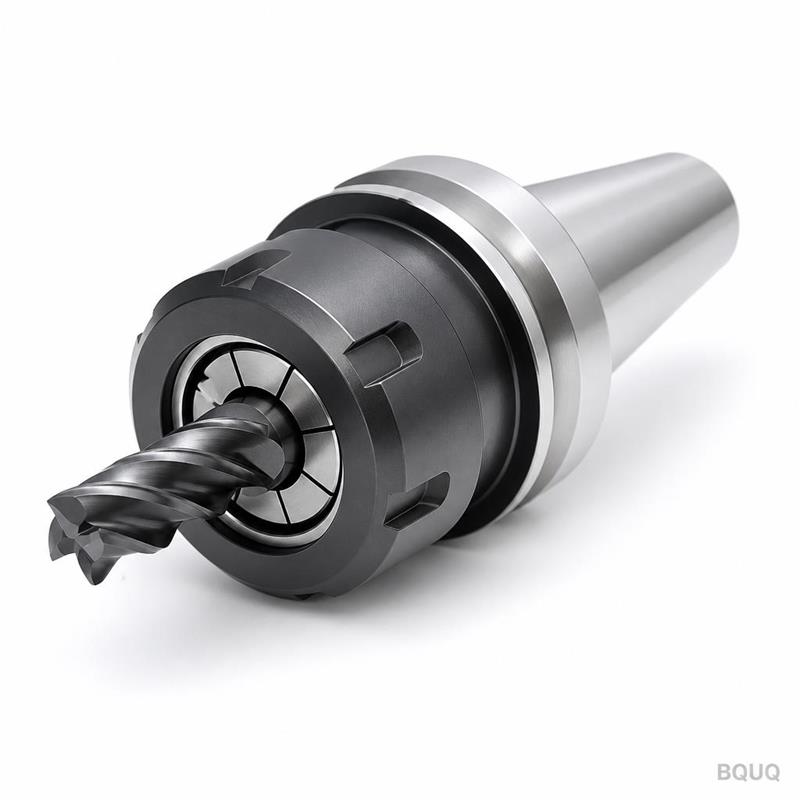
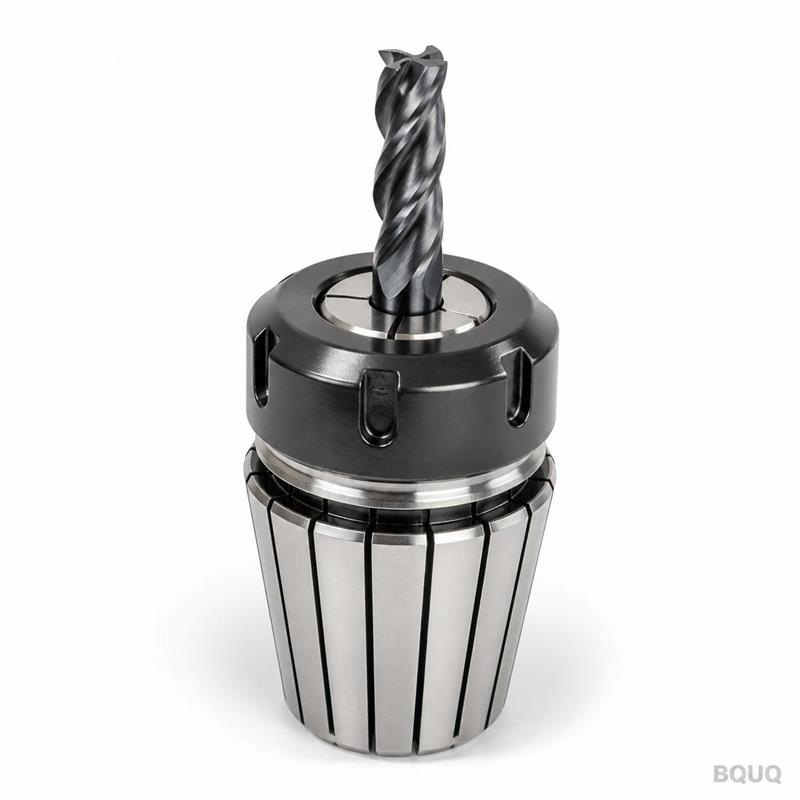
Mandrin de serrage ER20 à collet CNC personnalisé, outillage de précision, sans MOQ
IntroductionNous usinons des collets ER20 selon votre plan exact. Pas à partir de pièces brutes standard. Pas de modifications de tailles standards. Nous partons de barres et usinons chaque profil, ch
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Nous usinons des collets ER20 selon votre plan exact. Pas à partir de pièces brutes standard. Pas de modifications de tailles standards. Nous partons de barres et usinons chaque profil, chaque fente et chaque cône selon vos dimensions spécifiées.
Chaque collet est vérifié avant expédition. Nous contrôlons l'angle du cône critique, la largeur des fentes et la concentricité sur une MMT. Vous recevez les chiffres, pas seulement un tampon « conforme ».
En bref : Tolérance ±0,005 mm sur l'alésage, finition de surface Ra 0,4, délai de 7 à 12 jours, sans MOQ. Un collet ou mille, même processus.
Spécifications
Paramètre
Valeur
Options de matériaux
Acier à ressort 65Mn, 60Si2MnA, inoxydable 9Cr18, ou selon plan
Dureté
HRC 45–52 (trempé à cœur, pas cémenté)
Angle du cône
8° par côté, vérifié au calibre à air
Tolérance d'alésage
H5 (+0,008 / 0) ou plus serré selon plan
Concentricité
≤ 0,005 mm TIR au nez
Finition de surface
Ra 0,4 sur le cône, Ra 0,8 sur les fentes
Largeur des fentes
±0,02 mm, arêtes ébavurées
Processus
Tournage CNC, fraisage CNC, électroérosion à fil pour les fentes, traitement thermique
Traitement thermique
Trempe sous vide, sans couche décarburée
Taille de lot
1 à 10 000 pièces
Contrôle
Vérification du cône à 100 %, rapport dimensionnel complet sur 30 % par lot
Délai
7 jours pour les prototypes, 12 jours pour la production
Nous utilisons des centres de tournage CNC 5 axes pour le cône et l'alésage. Les fentes sont découpées par électroérosion à fil pour éviter la déflexion d'outil. Le traitement thermique est réalisé en interne dans un four à vide, ce qui nous permet de maîtriser la courbe de dureté, sans sous-traitant.
Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot. Chaque collet reçoit un numéro de lot de traitement thermique. Nous enregistrons le cycle du four, le numéro de coulée du matériau et la mesure de dureté finale. Si vous rencontrez un problème sur l'outil n°47, nous pouvons extraire l'enregistrement exact du lot et vous indiquer la dureté, la mesure du cône et l'opérateur. Aucune supposition.
2. Rapport d'inspection par lot. Vous n'avez pas à le demander. Chaque expédition comprend un rapport dimensionnel avec les valeurs mesurées réelles de l'angle du cône, du diamètre d'alésage, de la largeur des fentes et de la concentricité. Nous utilisons une MMT Zeiss et un calibre à air calibré. Le rapport est signé par le contrôle qualité, pas généré par un logiciel.
3. Une seule usine pour l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques. C'est de la fabrication de précision sans intermédiaires. Votre ensemble de mandrin à collet peut nécessiter un ressort, une bague de retenue emboutie ou un dissipateur thermique pour l'entraînement de broche. Nous fabriquons tout cela sous un même toit. Vous envoyez un seul dossier de plans, vous obtenez un seul devis, un seul ensemble de rapports qualité et une seule expédition. Moins de fournisseurs, moins d'accumulations de tolérances, moins de litiges.
Où ces pièces sont utilisées
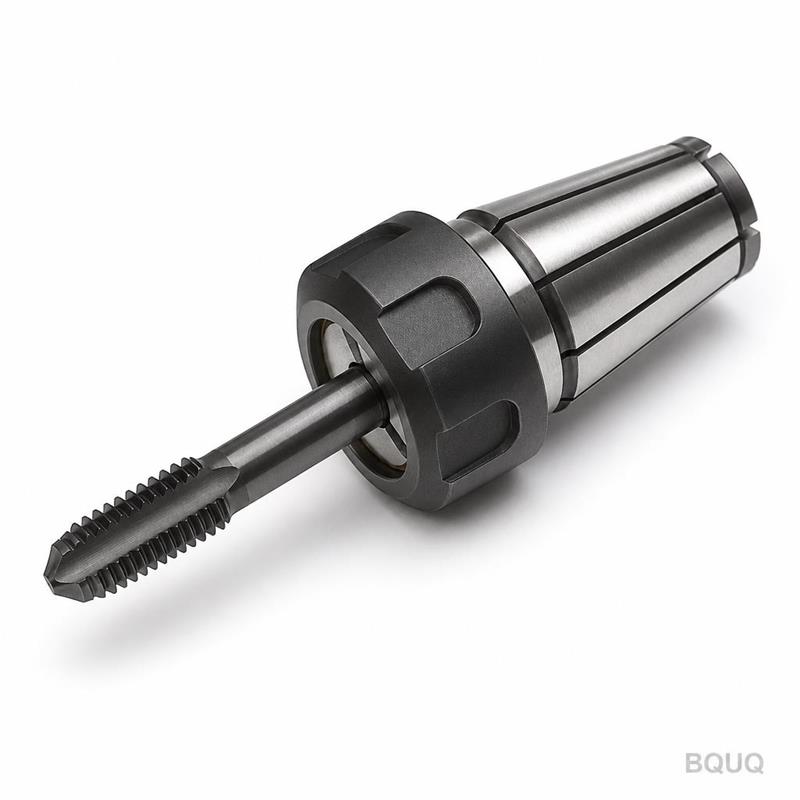
Les collets ER20 sont les chevaux de trait des centres d'usinage à grande vitesse et des tours CNC. Applications typiques :
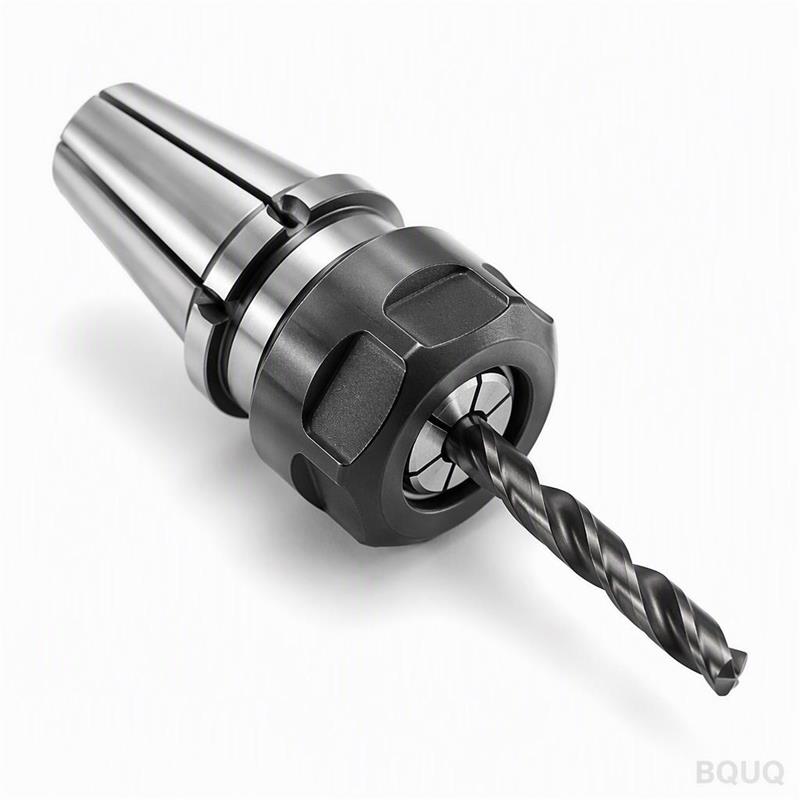
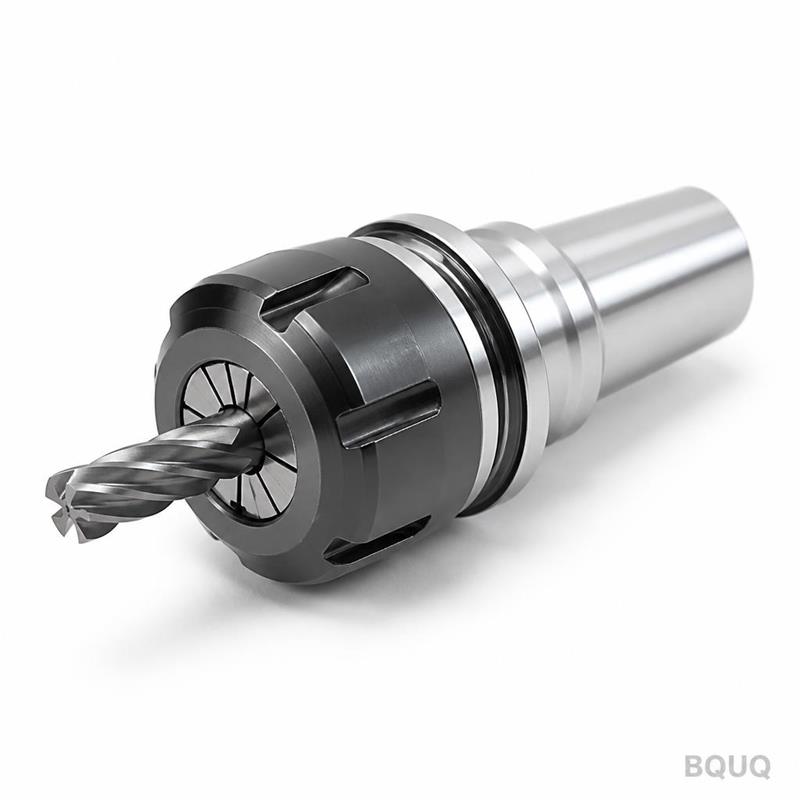
Porte-outil sur broches de fraisage – outils à queue de 1 à 13 mm, opérations de finition sensibles au faux-rond.
Percage et alésage – lorsqu'un mandrin hydraulique est superflu mais qu'un mandrin de perçage standard ne peut pas maintenir la concentricité.
Tours à poupée mobile (Swiss-type) – douilles de guidage et collets de broche principale pour barres jusqu'à 20 mm de diamètre.
Usinage de sièges de soupapes automobiles – lignes de production en fonctionnement 24h/24 et 7j/7 nécessitant des changements d'outils reproductibles sans reprise des décalages.
Aluminium et titane aérospatiaux – où l'arrachement d'outil sous forte charge radiale n'est pas acceptable.
Nous fabriquons également des variantes ER20 personnalisées : nez allongés pour une portée profonde, versions fendues pour arrosage traversant, et versions en acier trempé pour les applications à forte force de serrage. Si votre plan indique « ER20 mais différent », nous pouvons le fabriquer.
Questions posées par les acheteurs avant de commander
Q : Quel est le MOQ ?
R : Pas de MOQ. Nous chiffrons et fabriquons une seule pièce. Le prix unitaire d'un collet unique est plus élevé que pour 100 pièces, mais le processus est identique. Nous ne regroupons pas les petites commandes avec le travail d'autres clients.
Q : Comment garantissez-vous la tolérance et la qualité ?
R : L'angle du cône est mesuré avec un calibre à air, pas un comparateur. L'alésage est mesuré avec un alésomètre calibré selon les normes NIST. Chaque lot reçoit un rapport d'inspection écrit. Si une dimension est hors spécification, nous rebutons la pièce, nous ne l'expédions pas.
Q : Quel est le délai pour un mandrin à collet CNC personnalisé ?
R : Prototype (1 à 5 pièces) : 7 jours. Production (50 pièces et plus) : 10 à 12 jours. Le traitement thermique ajoute 2 jours, mais cela est inclus dans ces chiffres. Nous n'annonçons pas « jusqu'à 4 semaines » par précaution. Nous annonçons ce que nous pouvons livrer.
Q : Pouvez-vous fournir des certificats de matériaux ?
R : Oui. Nous fournissons les certificats d'aciérie pour la matière première, les rapports de traitement thermique avec les courbes de dureté réelles, et un certificat de conformité. Tous les documents sont en anglais. Nous pouvons également organiser une inspection par un tiers (SGS ou BV) à vos frais.
Envoyez votre plan
Envoyez votre fichier PDF ou STEP par e-mail à sc@bquq.com. Indiquez le matériau, la dureté et la quantité si vous les connaissez. Si ce n'est pas le cas, nous ferons une recommandation en fonction de votre application.
Nous répondons avec un devis ferme sous 12 heures. Pas une « fourchette budgétaire ». Un prix fixe par pièce, les coûts d'outillage (le cas échéant) et la date de livraison.
Pour les projets urgents, contactez-nous sur WhatsApp au +86 13713157787. Nous répondons 7 jours sur 7, de 8h00 à 22h00, heure de Beijing.
Mandrin à collet CNC personnalisé, fabriqué en Chine, sans MOQ et sans surprises. Envoyez le plan. Recevez le devis.