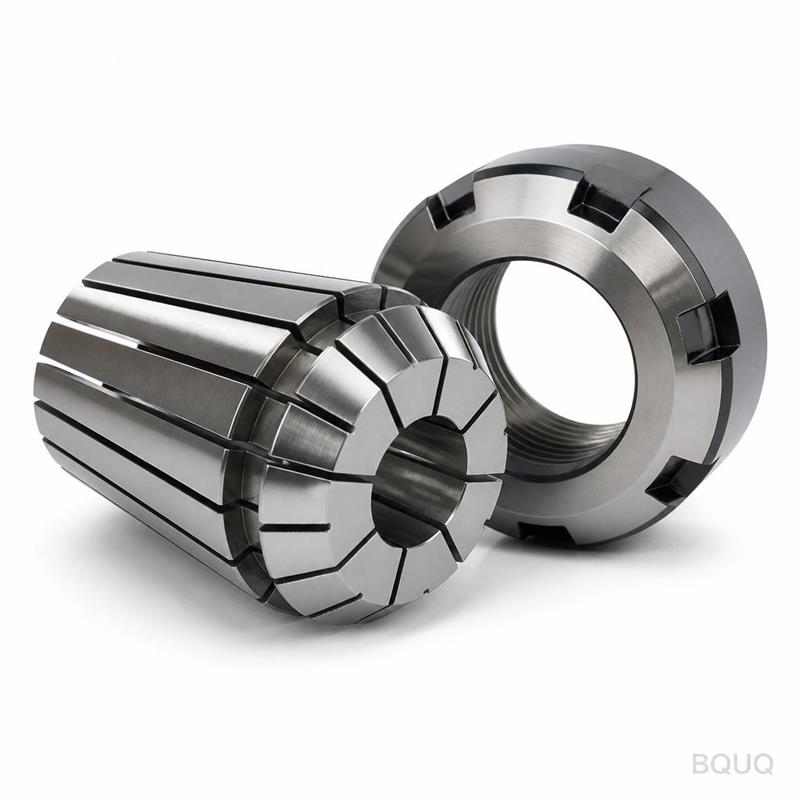
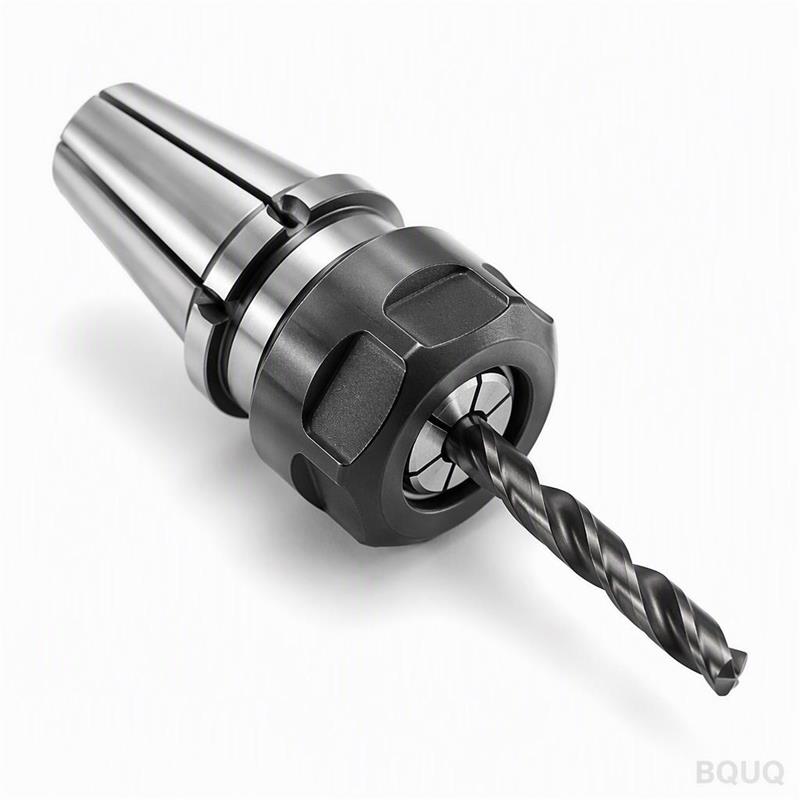
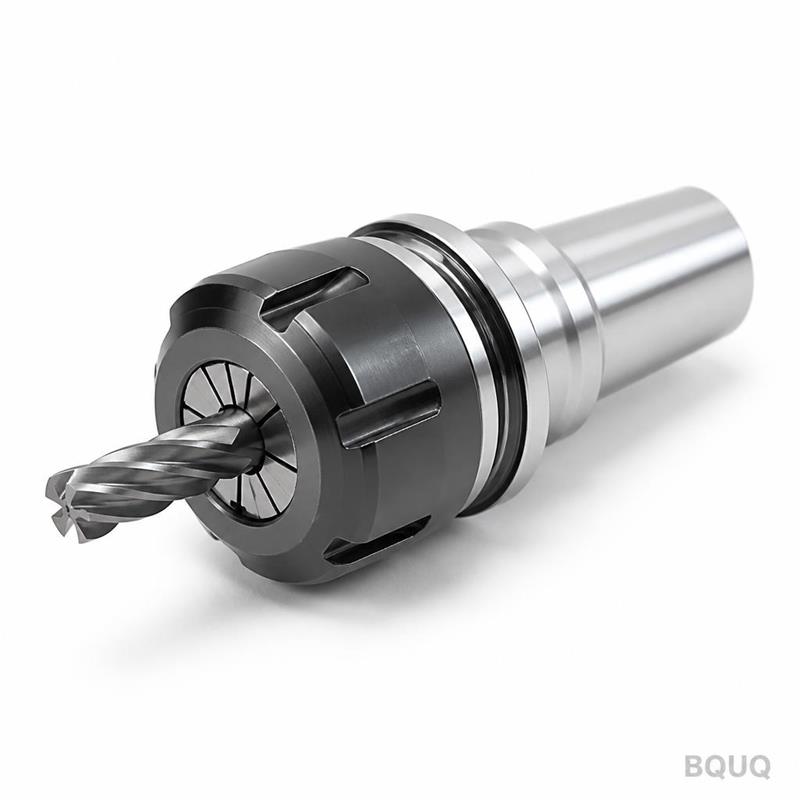
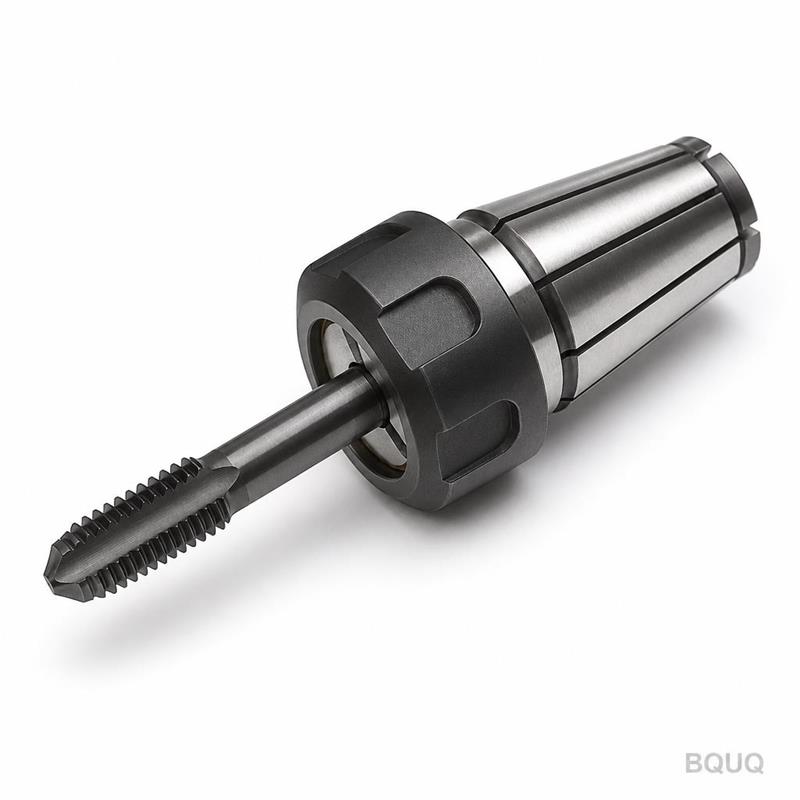
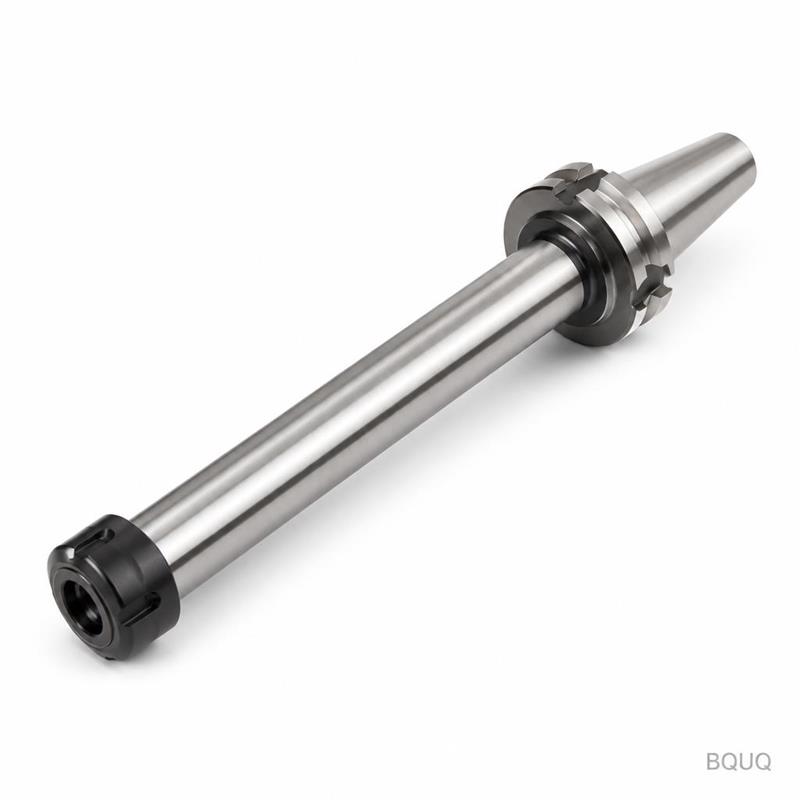
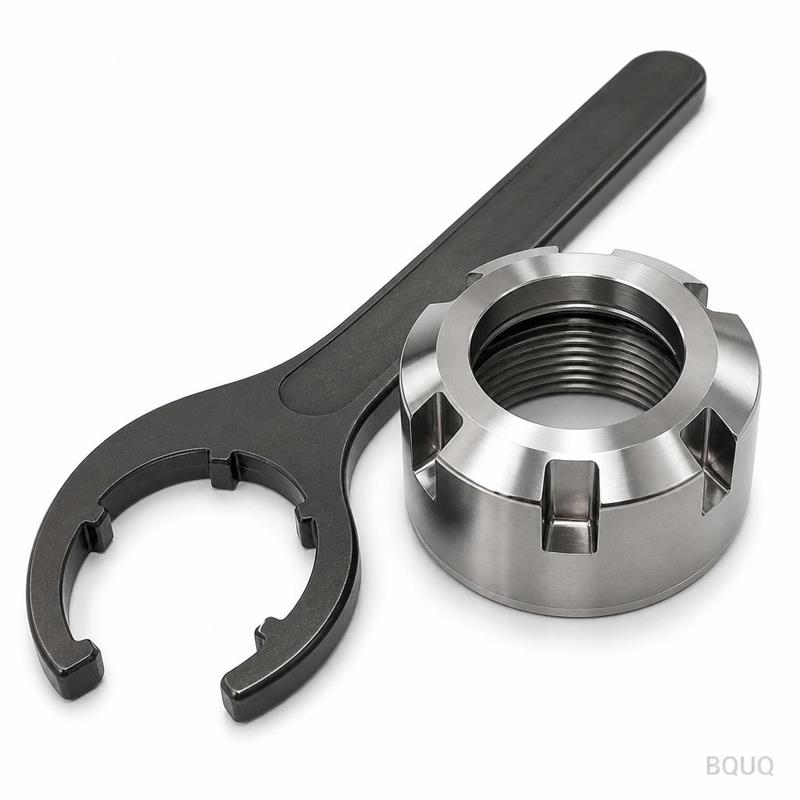
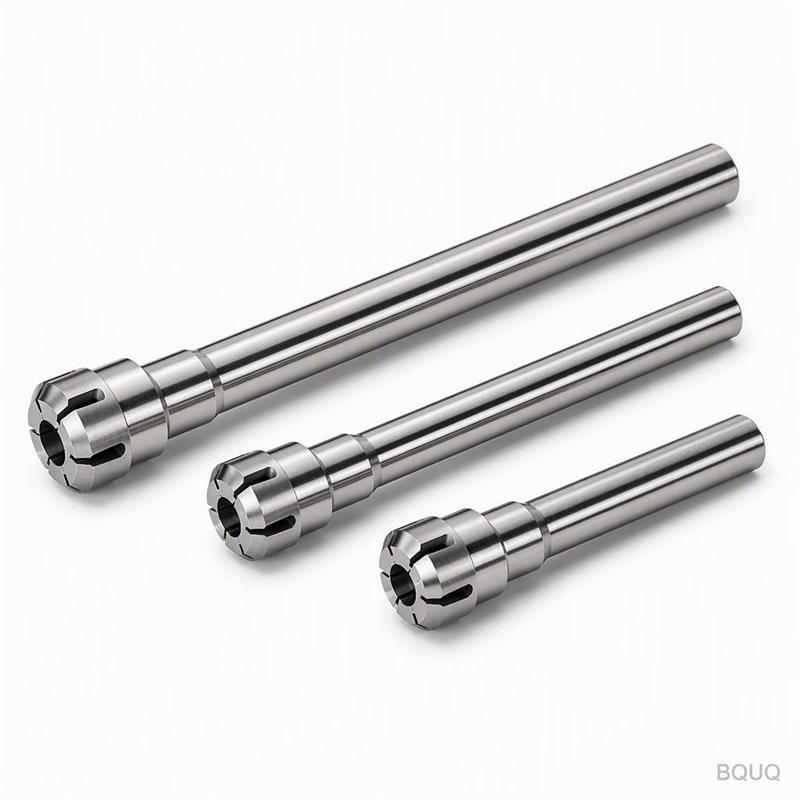
IntroductionVotre dessin définit la pièce. Nous l‘usinons. Chaque mandrin de serrage ER40 est fabriqué selon votre géométrie exacte, votre traitement thermique et votre spécificati
Mandrin de serrage ER40 de précision pour tour CNC, fabrication sur mesure en Chine
IntroductionVotre dessin définit la pièce. Nous l'usinons. Chaque mandrin de serrage ER40 est fabriqué selon votre géométrie exacte, votre traitement thermique et votre spécification de faux-rond. Ava
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Votre dessin définit la pièce. Nous l'usinons. Chaque mandrin de serrage ER40 est fabriqué selon votre géométrie exacte, votre traitement thermique et votre spécification de faux-rond. Avant expédition, chaque unité est contrôlée sur un mandrin d'essai étalonné. Le faux-rond est vérifié, pas supposé.
Tolérance : 0,005 mm sur le diamètre extérieur et la conicité
Faux-rond : ≤ 0,008 mm TIR au nez
Matériau : 20CrMnTi ou 8620, cémenté à 58–62 HRC
Délai : 15–20 jours ouvrés pour les lots sur mesure
Sans MOQ : commandez 1 pièce ou 1 000 pièces
Nous sommes une usine de fabrication de précision à Dongguan, en Chine, forte de 20 ans d'expérience en usinage CNC. Vous envoyez le dessin. Nous vous retournons un devis ferme et une pièce qui s'adapte à votre broche.
Spécifications
Paramètre
Valeur
Options de matériaux
20CrMnTi, 8620, 42CrMo, 9Cr18
Dureté
Cémenté 58–62 HRC, cœur 30–40 HRC
Précision de la conicité
AT3 selon DIN 55026 ou meilleure
Faux-rond (TIR)
≤ 0,008 mm au nez, ≤ 0,005 mm à 10 mm du nez
État de surface
Ra 0,4 µm sur la conicité, Ra 0,8 µm sur le diamètre extérieur
Rainures de clavette / entraînement
Fraisées ou découpées au fil, ± 0,01 mm
Filetages
M16, M20 ou sur mesure selon le dessin
Fentes
6 fentes ou 8 fentes, largeur ± 0,02 mm
Équilibrage
G2,5 ou meilleur pour usage à haute vitesse
Procédé
Tournage CNC, rectification, électroérosion au fil, traitement thermique
Contrôle
Vérification dimensionnelle à 100 %, rapport CMM par lot
Taille de lot
1 à 5 000 pièces, sans MOQ
Délai
15 jours pour les prototypes, 20 jours pour la production
Tous les mandrins de serrage CNC sur mesure sont usinés à partir de barres pleines ou d'ébauches forgées, puis rectifiés sur la conicité et l'alésage. Le traitement thermique est réalisé en interne avec traçabilité des lots. La dureté est testée sur chaque lot, pas sur une pièce sur dix.
Trois raisons pour lesquelles les acheteurs nous envoient leurs dessins
1. Qualité traçable par lot.
Chaque lot de traitement reçoit un code unique. Nous enregistrons le certificat matière, la courbe de traitement thermique et les données d'inspection finale. Si un problème apparaît sur votre ligne, nous le traçons jusqu'au lot et à la date exacts. Pas de conjectures.
2. Rapport d'inspection par lot.
Vous recevez un rapport dimensionnel pour chaque lot, pas un échantillon. Données CMM pour l'angle de conicité, le faux-rond et la largeur des fentes. Résultats des tests de dureté. Certificats matière de l'aciérie. C'est standard, pas une option payante.
3. Une seule usine pour l'usinage CNC + l'emboutissage + les ressorts + les dissipateurs thermiques.
Votre mandrin de serrage n'est pas la seule pièce que vous achetez. Si votre assemblage nécessite également un ressort, une bague de retenue emboutie ou un dissipateur thermique, nous les fabriquons sous un même toit. Moins de fournisseurs, moins de casse-tête logistiques, un seul standard de qualité.
Applications de ces pièces
Les mandrins de serrage ER40 ne servent pas uniquement aux porte-outils. Nos clients les utilisent pour :
Tours CNC et centres de tournage – travail sur barre, opérations secondaires et pièces de précision en petites séries.
Machines à poupée mobile (type suisse) – où le faux-rond et la concentricité affectent directement la qualité des pièces.
Rectifieuses – maintien de pièces cylindriques pour la rectification extérieure ou intérieure.
Machines de transfert rotatif – production à grand volume de petits composants métalliques.
Automobile et aérospatiale – tiges de soupape, corps d'injecteurs de carburant et raccords hydrauliques.
Fabrication de dispositifs médicaux – petites pièces en titane et en acier inoxydable nécessitant un serrage répétable.
Dans tous les cas, le mandrin est le dernier élément entre votre broche et votre pièce. S'il est décalé d'un micron, votre pièce est décalée d'un micron. Nous ne laissons pas cela arriver.
Q : Y a-t-il vraiment un MOQ minimum ?
R : Non, aucun MOQ. Nous usinons un prototype pour test ou 5 000 pièces pour la production. Le prix unitaire d'une pièce est plus élevé, mais le standard de qualité est identique.
Q : Quelle tolérance et quel faux-rond pouvez-vous garantir ?
R : Le standard est de 0,005 mm sur la conicité et 0,008 mm TIR au nez. Pour les applications haute précision, nous pouvons tenir 0,003 mm sur la conicité et 0,005 mm TIR. Ceci est vérifié sur un mandrin d'essai avant expédition.
Q : Quel est le délai pour un mandrin de serrage sur mesure ?
R : 15 jours ouvrés pour les prototypes, 20 jours ouvrés pour les lots de production. Si vous avez besoin de plus rapide, nous pouvons scinder le lot et expédier la première pièce en 10 jours.
Q : Fournissez-vous des certificats matière ?
R : Oui. Chaque lot est livré avec les certificats d'essai de l'aciérie, les rapports de traitement thermique et les données de test de dureté. Nous conservons les enregistrements pendant 5 ans.
Envoyez votre dessin
Envoyez-nous votre fichier PDF, STEP ou IGES. Nous vérifierons la géométrie, confirmerons le matériau et vous donnerons un devis ferme sous 12 heures. Pas d'estimations vagues. Pas de coûts cachés.
E-mail : sc@bquq.com
WhatsApp : +86 13713157787
Votre mandrin de serrage CNC sur mesure, fabriqué en Chine, usiné selon votre dessin, vérifié avant expédition. Sans MOQ, sans excuses.