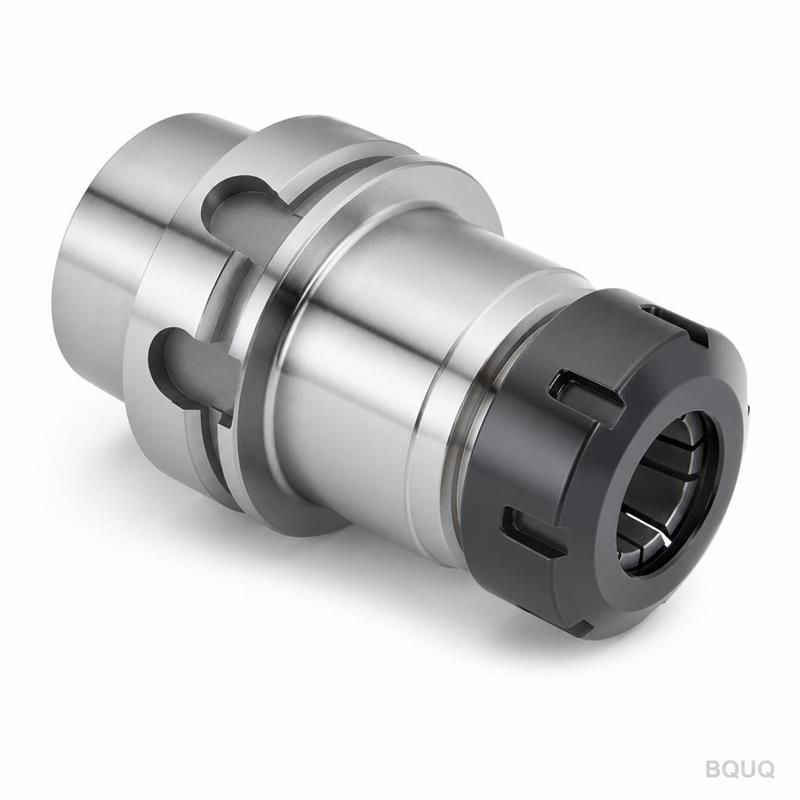
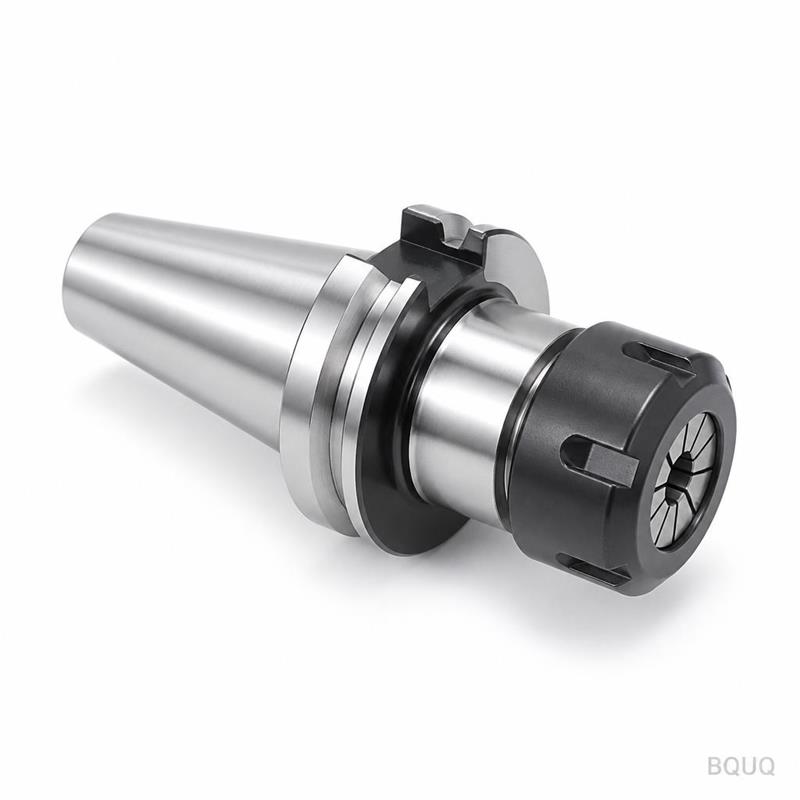
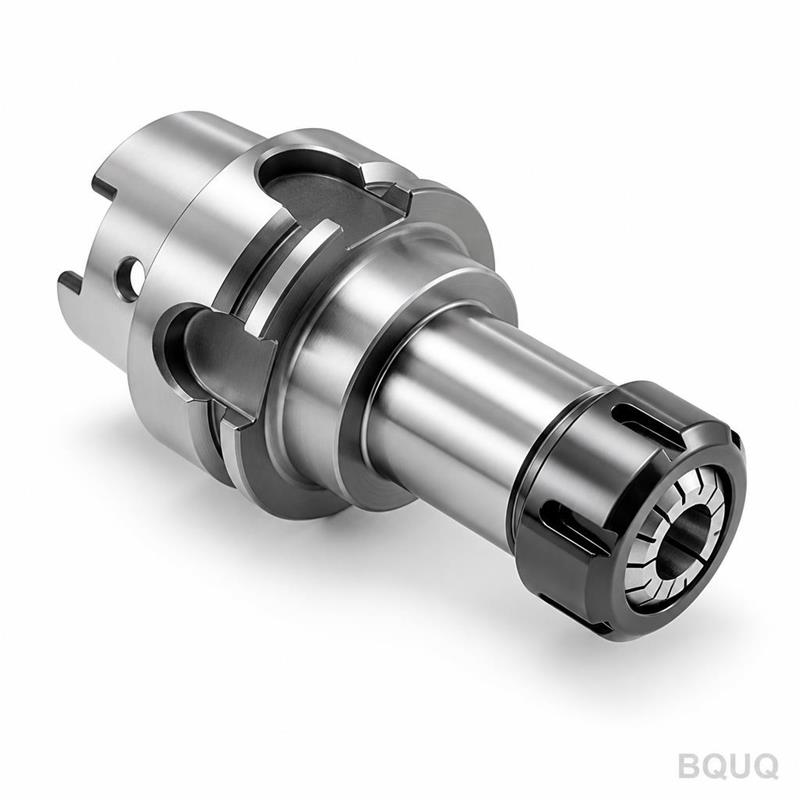
IntroductionVotre plan devient un mandrin de serrage HSK50 ER20 fini. Nous l‘usinons à partir d‘acier massif, rectifions les surfaces critiques et vérifions la conicité et le faux-
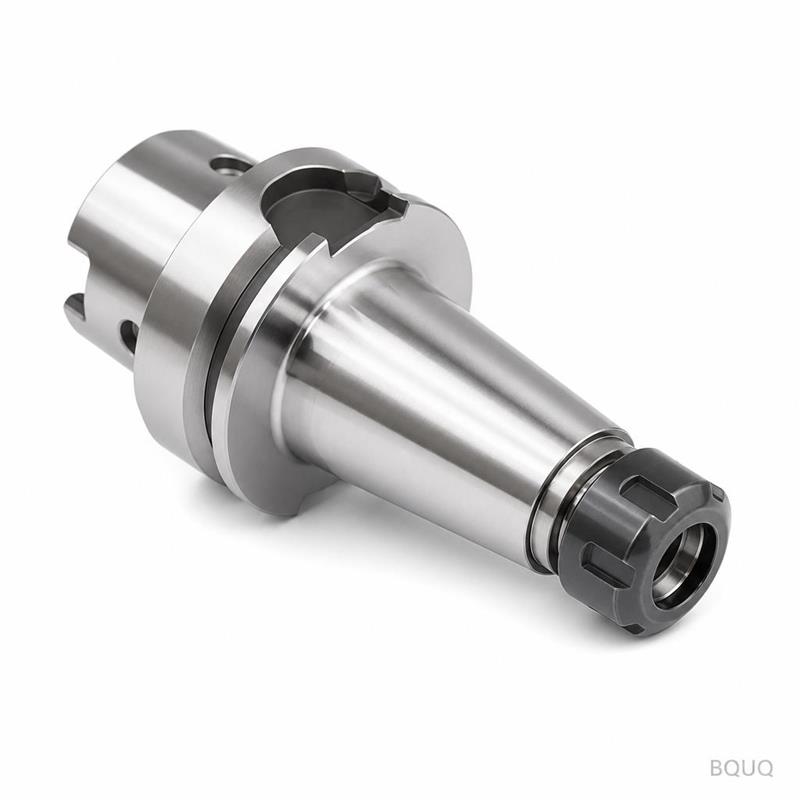
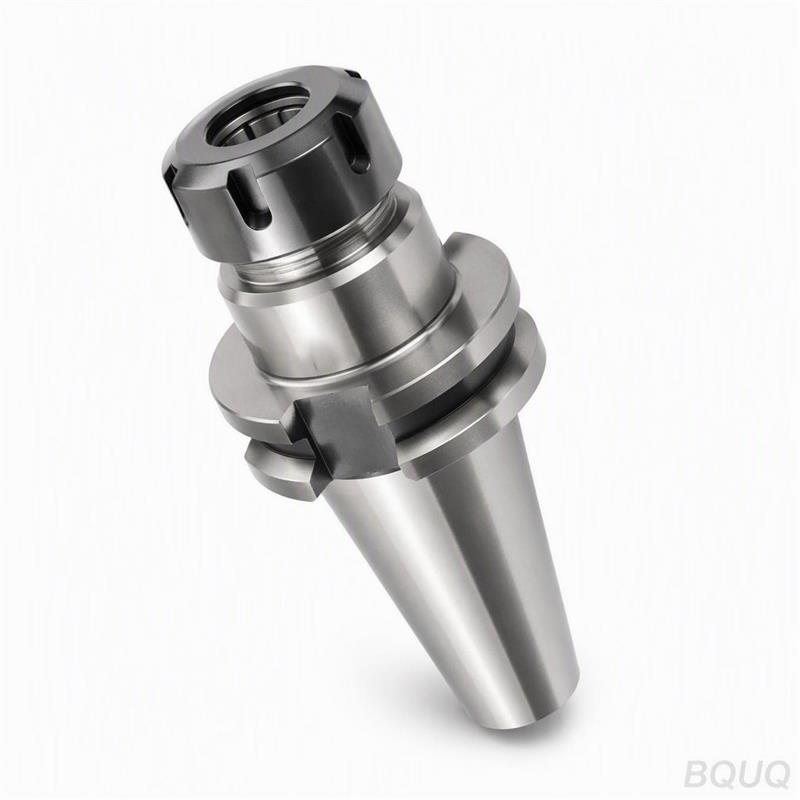
Mandrin de serrage CNC personnalisé HSK50 ER20 - Fabrication de précision
IntroductionVotre plan devient un mandrin de serrage HSK50 ER20 fini. Nous l'usinons à partir d'acier massif, rectifions les surfaces critiques et vérifions la conicité et le faux-rond avant expéditio
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Votre plan devient un mandrin de serrage HSK50 ER20 fini. Nous l'usinons à partir d'acier massif, rectifions les surfaces critiques et vérifions la conicité et le faux-rond avant expédition. Sans surprise.
Tolérance : 0,005 mm sur la concentricité de la conicité et de l'alésage
État de surface : Ra 0,4 sur la conicité, Ra 0,8 ailleurs
Délai : 10 à 15 jours ouvrables pour les lots standard
Sans MOQ : commandez une pièce ou mille
Matériau : 20CrMnTi ou 8620, cémenté et trempé à 58–62 HRC
0,005 mm TIR sur la conicité, 0,01 mm sur le siège de pince
État de surface
Ra 0,4 conicité, Ra 0,8 bride et corps
Équilibrage
G2,5 à 20 000 tr/min (G1,0 en option)
Revêtement
TiN, TiAlN ou oxyde noir (en option)
Contrôle
Vérification au calibre conique à 100 %, rapport de faux-rond par lot
Taille de lot
1 à 5 000 pièces, sans MOQ
Délai
10 jours pour les échantillons, 15 jours pour la production
Pays
Fabriqué en Chine, usine de Dongguan
Nous utilisons des fraiseuses CNC 5 axes pour la conicité HSK50 complexe et les rainures d'entraînement. Les rectifieuses cylindriques finissent la conicité et le siège de pince. Chaque mandrin est vérifié avec un calibre conique de précision et un comparateur à cadran pour le faux-rond. Nous n'expédions pas de pièces qui échouent à notre contrôle qualité interne.
Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot.
Chaque lot reçoit un numéro de travail unique. Nous enregistrons les numéros de coulée des matériaux, les réglages machine et les identifiants des opérateurs. Si vous devez retracer une pièce jusqu'à son acier d'origine, nous avons la documentation. Cela compte pour l'outillage aérospatial et médical.
2. Rapport d'inspection par lot.
Vous recevez un rapport dimensionnel avec chaque expédition. Il indique l'angle de conicité, le faux-rond, la dureté et l'état de surface. Pas de « certificat de conformité » générique. Vous obtenez des valeurs réelles, mesurées sur des pièces réelles. Si vous avez besoin d'une inspection par un tiers, nous nous en chargeons également.
3. Une seule usine pour l'usinage CNC + l'estampage + les ressorts + les dissipateurs thermiques.
Nous ne sommes pas une société de négoce. Notre installation de 5 000 m² comprend l'usinage CNC, l'estampage de métal, l'enroulement de ressorts et les lignes d'extrusion de dissipateurs thermiques. Vous nous envoyez un plan pour un mandrin de serrage, et nous pouvons également chiffrer les boutons de retenue, les ressorts ou les buses de liquide de refroidissement dans le même e-mail. Moins de fournisseurs, des délais plus courts, un seul interlocuteur responsable.
Où ces pièces sont utilisées
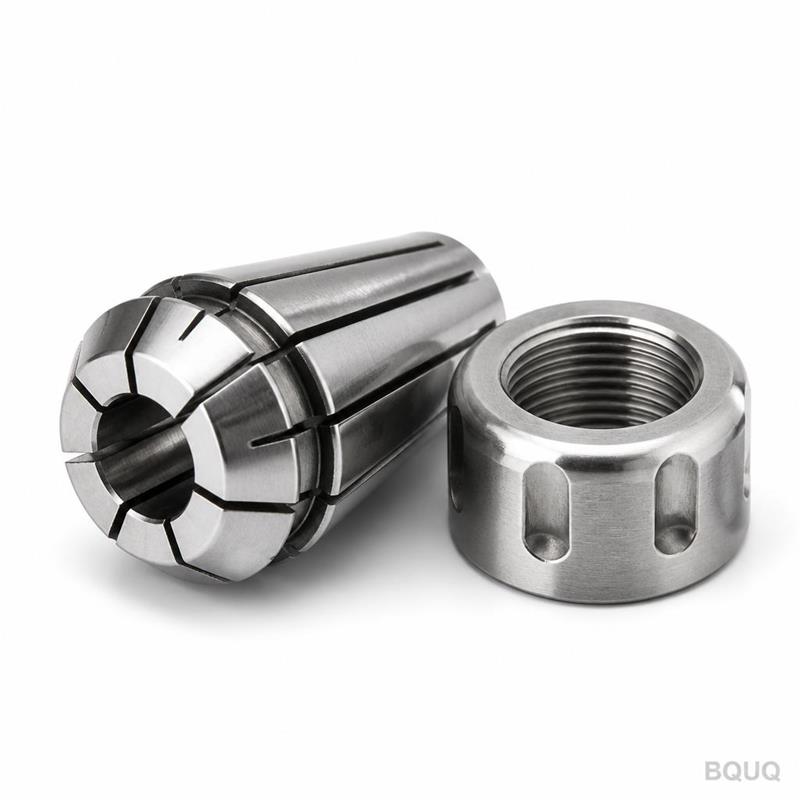
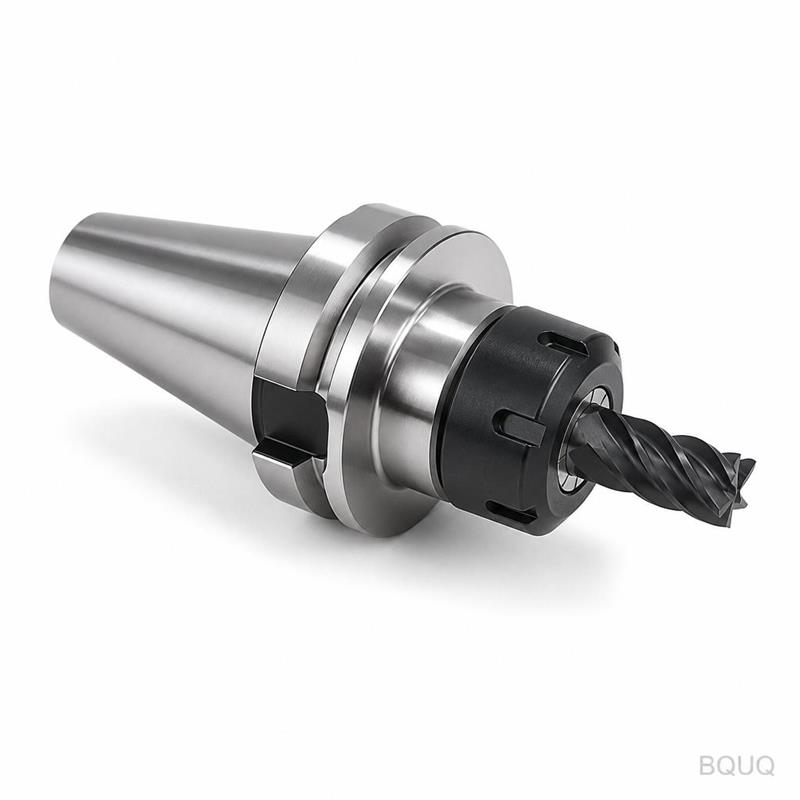
Les mandrins de serrage HSK50 ER20 sont standards dans les centres d'usinage à grande vitesse. Ils maintiennent les outils de coupe avec des pinces ER20, généralement pour les forets, les fraises et les alésoirs jusqu'à 13 mm de diamètre de queue.
Ateliers de moules et matrices : Finition à grande vitesse des cavités en acier trempé. La conicité HSK50 courte et rigide réduit les vibrations à 15 000–20 000 tr/min.
Lignes de production automobile : Opérations de perçage et de taraudage sur composants en aluminium et en fonte. Les changements d'outils rapides et le faux-rond reproductible maintiennent des temps de cycle réduits.
Pièces structurelles aérospatiales : Usinage du titane et de l'aluminium où la rigidité du porte-outil affecte directement l'état de surface et la durée de vie de l'outil.
Fabrication de dispositifs médicaux : Perçage et fraisage de petits diamètres sur implants en acier inoxydable. Le système de pinces ER20 permet des changements d'outils rapides sans retirer le mandrin de la broche.
Ateliers de prototypage et de pièces unitaires : Pièces uniques nécessitant une longueur personnalisée, un alésage spécial ou une bride modifiée. Nous usinons selon votre plan, pas seulement selon un standard catalogue.
Q : Quel est votre MOQ ?
R : Sans MOQ. Nous fabriquons une pièce pour la validation d'échantillon ou 5 000 pièces pour la production. Le prix unitaire diminue avec la quantité, mais nous ne vous forçons pas à acheter plus que nécessaire.
Q : Comment garantissez-vous la tolérance et la qualité ?
R : Nous rectifions la conicité HSK50 et le siège ER20 dans le même montage pour maintenir 0,005 mm TIR. Chaque pièce est vérifiée avec un calibre conique. Nous envoyons un rapport de faux-rond avec chaque lot. Si une pièce échoue à votre contrôle à réception, nous la remplaçons gratuitement.
Q : Quel est votre délai pour les mandrins de serrage CNC personnalisés ?
R : Les échantillons prennent 10 jours ouvrables. Les séries de production prennent 15 jours ouvrables après approbation du plan. Pour les commandes urgentes, nous pouvons accélérer à 5 jours moyennant des frais supplémentaires.
Q : Pouvez-vous fournir des certificats de matériaux ?
R : Oui. Nous fournissons les certificats d'aciérie pour l'acier brut, les rapports de traitement thermique et notre propre rapport d'inspection dimensionnelle. Tous les documents sont traçables au numéro de lot.
Envoyez votre plan
Envoyez-nous votre fichier PDF ou STEP. Nous examinerons la géométrie, le matériau et les tolérances. Vous recevez un devis ferme sous 12 heures, incluant le prix unitaire, le délai et les frais d'expédition. Sans engagement, sans frais cachés.
E-mail : sc@bquq.com
WhatsApp : +86 13713157787
Fabrication de précision, fabriqué en Chine, sans MOQ. Votre mandrin de serrage CNC personnalisé, vérifié avant expédition.