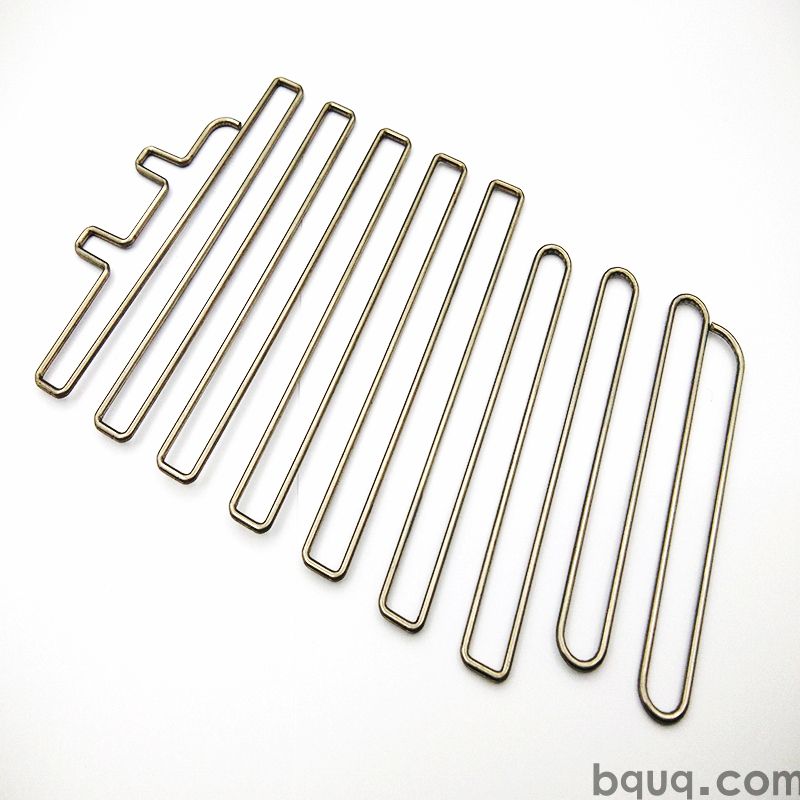
La plaque de fond Springfield Echcon 4.0C personnalisée est un dissipateur thermique estampé monobloc avec ailettes et une base plane à 0,05 mm, nominale à ΔT = 60 K. Elle prend en charge les productions de dispositifs médicaux à cadence mensuelle avec 10 000 pièces en standard. Le pas d'ailettes et la faible épaisseur d'ailette offrent plus de surface par millimètre cube que les profilés usinés ou extrudés, et le fini est appliqué après formage pour protéger les pieds d'ailettes.
Notre plaque de fond springfield echcon 4.0c personnalisée utilise avec ailettes et une base plane à . Nominale à ΔT = 60 K, elle prend en charge les productions de dispositifs médicaux à cadence mensuelle avec en standard.
La base et les ailettes étant pressées en une seule pièce, il n'y a aucune jointure brasée susceptible de défaillir. La planéité sur la face de montage est obtenue directement par l'outil, ce qui assure un contact d'interface thermique uniforme.
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes de à un pas de offrent plus de surface par millimètre cube qu'un profilé usiné ou extrudé de même encombrement.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le trajet thermique. Rien ne se trouve entre et le flux d'air, hormis la surface estampée elle-même.
Un seul fournisseur couvre désormais les épaisseurs d'ailettes de à issues de la même famille de presses, de sorte qu'une refonte thermique devient un changement d'outillage plutôt qu'un nouveau fournisseur.
Le fini est appliqué après formage, de sorte que la protection contre la corrosion n'est pas entaillée aux pieds d'ailettes comme c'est le cas sur les alternatives usinées.
Sélection des matériaux et finition de surface
Le matériau standard est , fourni avec . Pour les applications où l'exposition à des dispositifs médicaux est un enjeu, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont tenues à ±0,5 mm, avec des caractéristiques critiques telles que traitées séparément. La géométrie formée hérite de la répétabilité de l'outillage de , et la position des trous est tenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire, il est donc préférable de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un par rapport à une limite de , et le pas d'ailettes est vérifié optiquement à . Les rapports accompagnent chaque lot.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec sur chaque premier article. Les écarts au-delà de ±0,5 mm déclenchent un tri complet du lot.
La traçabilité des lots s'étend de la bobine au carton : numéro de coulée, plage de course de presse et enregistrement d'inspection restent attachés, de sorte qu'un problème sur le terrain peut être relié à une passe spécifique.
Nous inspectons pointes d'ailettes pour les bavures et les fissures après formage, car l'emboutissage peut fendre une racine sans modifier aucune dimension du plan. La limite de bavure est définie par pièce.
Domaines d'application de cette pièce
les programmes de dispositifs médicaux sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier disponible, et le pas avec stock constitue le plafond pratique pour l'aluminium.
les contraintes d'emballage et de vibration des dispositifs médicaux orientent vers une construction monobloc. Une plaque arrière estampée custom springfield echcon 4.0c ne comporte aucun adhésif susceptible de fluer, ce qui constitue le mode de défaillance habituel des refroidisseurs en deux parties.
les conceptions de dispositifs médicaux fonctionnent souvent avec un flux d'air forcé à 2,0 m/s. à cette vitesse, le dispositif médical peut maintenir sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Pour les prototypes de dispositifs médicaux, 10 jours ouvrables couvrent la revue de plan et le premier article. Les lots de production passent à 15 jours ouvrables une fois la capacité validée.
Spécifications
Paramètre
Valeur / Plage
Tolérance générale
±0,5 mm
MOQ (prototype)
500 pcs
MOQ (production)
20000 pcs
Délai (prototype)
10 jours ouvrables
Délai (production)
15 jours ouvrables
FAQ : Vos questions avant de commander
Comment vérifiez-vous la qualité de chaque lot ?
Chaque lot est inspecté avec , et le rapport est inclus dans l'expédition. Nous contrôlons , , et la position des trous selon ±0,5 mm. La traçabilité du lot, de la bobine au carton, est conservée pendant 10 ans.
Les dimensions générales sont tenues à ±0,5 mm ; les dimensions critiques telles que sont contrôlées séparément. Les formes embouties héritent de la répétabilité de l'outillage de . Si votre plan exige plus serré, indiquez-le-nous avant l'usinage de l'outillage afin que nous puissions prévoir l'opération de presse supplémentaire.
La plaque arrière personnalisée springfield echcon 4.0c peut-elle être thermolaquée ou plaquée ?
Oui. Le standard est . Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la masse. Notez que tout revêtement ajouté se situe entre et le flux d'air, c'est pourquoi nous ne revêtons pas les pieds d'ailettes.
Fournissez-vous des fichiers CAO ou un plan ?
Nous fournissons un plan 2D avec le rapport CMM, et un STEP 3D sur demande. Les deux indiquent les tolérances de planéité et les lignes de joint d'outillage, ce qui est important si vous vérifiez dans votre propre assemblage.
Comment prévenez-vous la corrosion galvanique ?
La clé est d'éviter un second métal au niveau de la zone de contact humide. Nous recommandons et, lorsque la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau en contact et nous spécifierons le revêtement en conséquence.
Notre processus de fabrication et d'expédition
L'outillage est fabriqué en interne, ce qui garantit une constance sur l'ensemble d'un programme plutôt qu'une dérive pièce par pièce.
Le personnel qualité est posté à côté de la presse, et non dans une salle séparée. Toute déviation sur ou arrête la production au niveau de l'outil plutôt qu'au contrôle final.
Nous établissons un devis pour et conservons 500 pcs pour l'échantillonnage. L'échantillonnage est , ainsi une première évaluation ne nécessite aucun engagement de production.
Planéité 0,05 mm ; pas d'ailette ±0,1 mm ; épaisseur ±0,05 mm
Délai de livraison
15–25 jours pour l'outillage ; 7–12 jours pour la production
Quantité minimale de commande
10 000 pièces en standard ; 5 000 pièces pour les commandes récurrentes
Capacité
500 000 pièces/mois sur l'ensemble de la gamme de presses
Sélection / comparaison
Option
Idéal pour
Compromis
Pièce estampée monobloc
Productions à grand volume de dispositifs médicaux
Coût d'outillage initial ; limité aux profils d'ailettes 2D
Dissipateur usiné
Faibles volumes ou géométries 3D complexes
Coût unitaire plus élevé ; les joints brasés peuvent céder
Profil extrudé
Ailettes longues et droites à section transversale uniforme
Surface d'échange plus faible par volume ; découpe secondaire nécessaire
Finition passivée
Préoccupations liées à l'exposition des dispositifs médicaux
Coût légèrement plus élevé ; ne convient pas aux besoins de haute conductivité
Finition brute de formage
Refroidissement général de l'électronique
Protection contre la corrosion moindre au pied des ailettes
Processus / contrôle
Étape
Contrôle
Enregistrement
Estampage
Pas d'ailette et planéité de la base maintenus par l'outillage
Rapport de contrôle de la première pièce
Formage
Géométrie monobloc, sans joint brasé
Journal de presse et fiche de maintenance de l'outillage
Finition de surface
Appliquée après formage pour protéger les pieds d'ailettes
Certificat d'épaisseur de revêtement
Contrôle
Planéité 0,05 mm, vérification ΔT = 60 K
Données dimensionnelles et d'essai thermique
Expédition
Production mensuelle standard de 10 000 pièces
Liste de colisage et étiquette de traçabilité
Questions fréquentes
Quelle est la résistance thermique de la plaque arrière Springfield Echcon 4.0C ?
La plaque est dimensionnée pour ΔT = 60 K, ce qui signifie qu'elle peut supporter une différence de température de 60 kelvins entre la base et l'air. La résistance thermique réelle dépend du débit d'air et du pas d'ailette, mais la conception estampée monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, ce qui raccourcit le trajet thermique.
Pouvez-vous garantir une planéité de 0,05 mm sur la face de montage ?
Oui. La planéité de la face de montage est maintenue directement par l'outillage à 0,05 mm. Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir, ce qui assure un contact d'interface thermique uniforme et évite la dérive de planéité observée sur les solutions usinées.
Quelle est la quantité minimale de commande pour une modification d'outillage sur mesure ?
Une refonte thermique constitue une modification d'outillage plutôt qu'un changement de fournisseur. La production mensuelle standard est de 10 000 pièces, et la quantité minimale de commande est de 10 000 pièces pour un nouvel outillage. Pour les commandes récurrentes, la quantité minimale de commande descend à 5 000 pièces. Le délai est de 15 à 25 jours pour l'outillage et de 7 à 12 jours pour la production.
Quels matériaux et finitions sont disponibles pour les fabrications de dispositifs médicaux ?
Le matériau standard est l'aluminium 1050 ou 6061, avec le cuivre C110 en option. Pour une exposition en dispositif médical, nous recommandons la voie passivée. La finition est appliquée après formage, de sorte que la protection contre la corrosion n'est pas coupée au niveau des racines d'ailettes comme c'est le cas sur les alternatives usinées.
Comment la conception à ailettes estampées se compare-t-elle aux profilés extrudés ou usinés ?
La faible épaisseur d'ailette est le point fort de l'estampage : les ailettes au pas donné offrent plus de surface par millimètre cube qu'un profilé usiné ou extrudé de même encombrement. La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le chemin thermique. Rien ne se trouve entre les ailettes et le flux d'air, hormis la surface estampée elle-même.
Quel contrôle est effectué avant chaque expédition ?
Chaque expédition comprend un contrôle dimensionnel de la planéité à 0,05 mm, du pas d'ailettes à ±0,1 mm et de l'épaisseur à ±0,05 mm. La vérification thermique à ΔT = 60 K est enregistrée. Les rapports de contrôle de premier article, les certificats d'épaisseur de revêtement et les journaux de presse sont conservés pour la traçabilité. Aucune certification n'est revendiquée au-delà des enregistrements de processus standard.
Quelle est la capacité mensuelle et le délai de livraison pour 10 000 pièces ?
La capacité est de 500 000 pièces/mois sur la même famille de presses. Pour 10 000 pièces, le délai de production est de 7 à 12 jours après approbation de l'outillage. Le délai de fabrication de l'outillage est de 15 à 25 jours. Un seul fournisseur couvre désormais les épaisseurs d'ailettes issues de la même famille de presses, de sorte qu'une refonte thermique constitue un changement d'outillage plutôt qu'un changement de fournisseur.