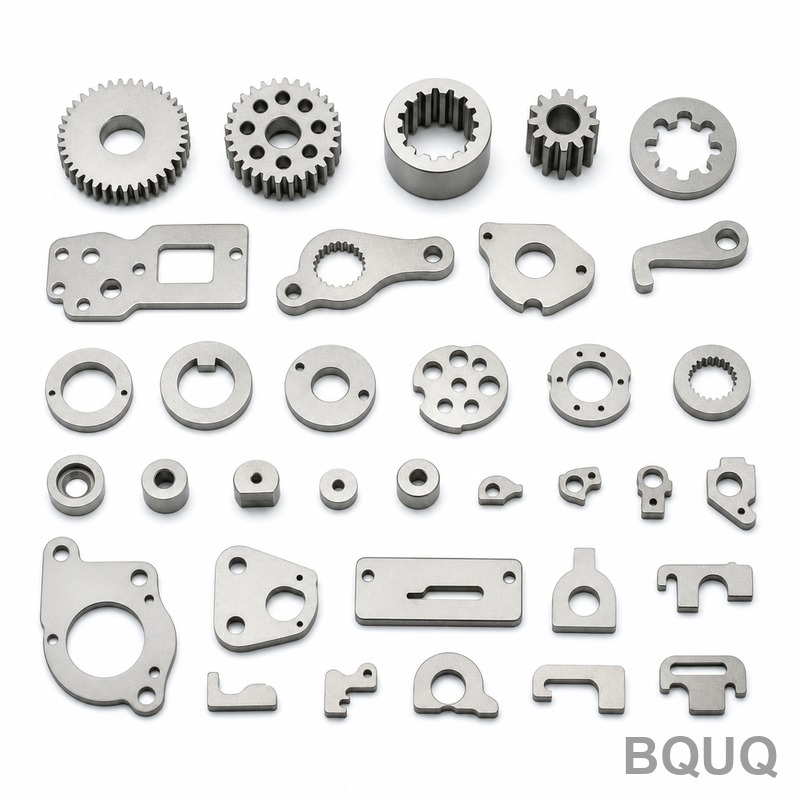
Pièces de précision d’emboutissage de tôle BQUQ fabriquées en Chine, sans MOQ
L’emboutissage de tôle est un processus de formage à froid où une bande de métal enroulée est alimentée dans une matrice de presse pour découper, plier et embosser des pièces en une seule course conti
Devis rapide pour cette pièce
Envoyez plan / quantité / matériau — réponse sous 24 h.
L’emboutissage de tôle est un processus de formage à froid où une bande de métal enroulée est alimentée dans une matrice de presse pour découper, plier et embosser des pièces en une seule course continue. À l’usine BQUQ de Dongguan, nous maintenons des tolérances d’emboutissage à ±0,01 mm sur les dimensions critiques, avec une hauteur de bavure inférieure à 0,05 mm et une planéité dans les 0,1 mm par 100 mm — obtenues grâce à 20 ans d’affinage de conception de matrices et au contrôle des presses servo. Les prototypes typiques sont expédiés en 7 jours, les pièces de production en 15 jours, et la dureté des emboutis traités thermiquement atteint 58 HRC sans fissuration.
Le choix de l’acier de matrice qui détermine le coût réel de votre pièce
Votre matrice d’emboutissage est le cœur de chaque pièce. Nous utilisons des aciers à outils D2, DC53 et SKD11 pour les matrices dépassant 500 000 frappes. Pour les séries de grande volume au-delà d’un million de pièces, nous passons à des inserts en carbure sur les arêtes de coupe — cela réduit l’usure de la matrice de 70 % et maintient la tolérance de votre pièce stable sur tout le lot. Nous analysons également votre volume annuel avant de soumettre un devis : si vous avez besoin de 5 000 pièces par an, nous recommandons une matrice en acier trempé ; si vous en avez besoin de 5 millions, nous construisons une matrice progressive à 8 à 12 postes. Cette décision d’ingénierie en amont réduit à elle seule votre coût par pièce de 30 à 40 % par rapport à une approche de matrice générique.
Matrice progressive ou à un seul poste : ce que nous utilisons pour la géométrie de votre pièce
Nous utilisons quotidiennement trois types de presses : des presses servo de 25 à 400 tonnes, des presses à grande vitesse jusqu’à 600 frappes par minute, et des presses hydrauliques pour les godets emboutis profonds. Pour les pièces plates avec trous, nous utilisons des matrices progressives qui réalisent le découpage, le poinçonnage, le pliage et le frappage en une seule passe — éliminant les opérations secondaires. Pour les pièces avec des emboutissages profonds ou des rebords complexes à 90 degrés, nous passons à des matrices de transfert sur presses hydrauliques pour contrôler l’écoulement du matériau et éviter les déchirures. Chaque matrice est simulée dans le logiciel AutoForm avant la coupe de l’acier, afin que vous ne payiez jamais pour une construction de matrice par essais et erreurs. Nous garantissons une inspection du premier article dans les 24 heures suivant la production de l’échantillon.
Matériaux et traitement thermique que nous utilisons pour l’emboutissage
Nous stockons du SPCC, SECC, SUS301, SUS304, de l’aluminium 5052 et du cuivre C1100 dans des épaisseurs de 0,1 mm à 6,0 mm. Pour les emboutis durcis, nous utilisons de l’acier martensitique pré-trempé (par exemple, SK5, SK7) qui atteint 48-52 HRC après formage, ou nous traitons thermiquement les pièces en post-opération dans des fours sous vide jusqu’à 58 HRC avec une distorsion minimale. Les options de finition de surface incluent le recuit brillant, l’électro-zinguage et le galvanisation à chaud. Nous offrons également un durcissement sélectif par induction pour les zones d’usure — votre pièce obtient des bords durs et un noyau ductile. Tous les certificats de matériaux sont traçables jusqu’au numéro de coulée de l’usine, et nous conservons du stock en bobine pour 95 % des alliages courants, afin que votre délai ne dépende jamais de l’approvisionnement en matériaux.
Contrôle des bavures et qualité des arêtes sur chaque flan embouti
La hauteur de bavure est la raison de rejet la plus courante en emboutissage. Nous la contrôlons en maintenant un jeu de matrice de 5 à 8 % de l’épaisseur du matériau par côté — pour de l’acier de 1,0 mm, cela représente un jeu de 0,05 à 0,08 mm. Nos presses disposent d’un réglage automatique de hauteur de matrice qui compense la dilatation thermique lors des longues séries, maintenant la bavure sous 0,05 mm même après 100 000 frappes. Pour les arêtes qui entrent en contact avec des joints ou des surfaces d’accouplement, nous ajoutons une étape secondaire de finition fine qui atteint une surface de cisaillement de 100 % — sans zone de rupture, sans bavure. Nous mesurons la bavure avec un comparateur optique sur chaque premier article et toutes les 2 heures pendant la production. Si votre dessin indique une flèche de direction de bavure, nous orientons la matrice en conséquence — sans frais supplémentaires.
Inspection avant chaque expédition : rapports CMM et de dureté
Chaque lot reçoit un rapport dimensionnel d’une MMT (machine à mesurer tridimensionnelle) Zeiss avec une résolution de 0,5 µm. Nous mesurons toutes les dimensions critiques, les positions de trous et les tolérances de profil par rapport à votre dessin 2D ou modèle 3D. La dureté est vérifiée avec un testeur Rockwell pour l’acier et un testeur Vickers pour les tôles minces. La rugosité de surface est contrôlée avec un profilomètre — nous maintenons Ra 0,8 µm sur les surfaces embouties et Ra 0,2 µm sur les zones frappées. Nous effectuons également une inspection visuelle à 100 % pour les rayures, les bosses et la décoloration sous un grossissement de 2x. Le rapport d’inspection vous est envoyé par e-mail dans les 24 heures suivant la fin de l’échantillon et avec chaque expédition de production. Si nous manquons une tolérance, nous refaisons la pièce sans frais — c’est écrit dans notre contrat.
Paramètre
Spécification
Notes
Épaisseur du matériau
0,1 – 6,0 mm
Acier, inoxydable, aluminium, cuivre
Tolérance (poinçonnage)
±0,01 mm
Sur les positions critiques de trous
Tolérance (pliage)
±0,05 mm
Sur une longueur de pliage de 100 mm
Rugosité de surface
Ra 0,8 µm
Tel qu’embouti ; Ra 0,2 µm frappé
Hauteur de bavure
≤0,05 mm
Standard ; finition fine = 0
Planéité
0,1 mm / 100 mm
Après détensionnement
Dureté (post-traitement thermique)
48 – 58 HRC
Traitement thermique sous vide
Taille maximale de pièce
600 mm x 400 mm
Plus grande via presses en tandem
Durée de vie de la matrice
500k – 5M frappes
Carbure pour grand volume
Délai
7 jours (prototype), 15 jours (production)
À partir de l’approbation du dessin
Sans MOQ : d’un prototype unique aux séries d’un million de pièces
La plupart des usines d’emboutissage exigent un minimum de 10 000 pièces pour amortir le coût de la matrice. Pas nous. Notre politique sans MOQ signifie que vous pouvez commander 1 prototype pour un test d’ajustement, 500 pièces pour une construction pilote, ou 500 000 pièces pour une production complète. Pour les faibles quantités, nous utilisons des matrices modulaires qui réduisent le temps de configuration et le coût d’outillage de 60 %. Pour les grandes quantités, nous utilisons des presses à grande vitesse à 400-600 frappes par minute pour maintenir un prix unitaire compétitif. Nous comprenons que le développement de produits est itératif — votre première commande pourrait être de 50 pièces, votre deuxième de 5 000. Nous conservons votre matrice en stock gratuitement pendant 2 ans, donc une réapprovisionnement est à un appel téléphonique. Pas de minimum, pas de frais de stockage, pas de frais de configuration cachés.
Comment nous assurons une précision reproductible entre les lots
La précision de l’emboutissage dérive avec le temps en raison de l’usure de la matrice et des variations de température de la presse. Nous controns cela avec des capteurs dans la matrice qui mesurent l’épaisseur de la bande et la force de poinçonnage à chaque cycle. Si la force dévie de plus de 3 % par rapport à la référence, la presse s’arrête automatiquement et un opérateur ajuste la matrice. Ce contrôle en boucle fermée maintient vos pièces identiques de la première à la 100 000e. Nous utilisons également un système de points de référence fixes — chaque matrice est enregistrée sur une plaque maîtresse, donc la réinstallation d’une matrice après maintenance reproduit le même alignement à 0,005 mm près. Pour les matrices multi-empreintes, nous équilibrons l’écoulement du matériau à l’aide de broches de contrôle de flux, garantissant que chaque empreinte produit la même épaisseur de paroi. C’est pourquoi nos commandes répétées montrent un Cpk (indice de capacité processus) supérieur à 1,67, ce qui signifie que moins de 0,6 pièce par million est hors tolérance.
Opérations secondaires : taraudage, rivetage et soudage en interne
Votre flan embouti nécessite souvent plus qu’un simple formage. Nous avons 12 machines de taraudage CNC pour des filetages M1,6 à M12, avec une précision de profondeur de filetage de ±0,1 mm. Nous réalisons également du rivetage auto-perceur pour les assemblages multicouches, du soudage par points pour l’acier et l’inoxydable, et du rivetage orbital pour les articulations. Cela élimine le besoin de trouver des fournisseurs secondaires — nous contrôlons tout le processus sous un même toit. Pour les pièces nécessitant un insert fileté, nous utilisons des inserts thermiques qui atteignent une force d’arrachement de 500 N sur une tôle d’acier de 1,0 mm. Toutes les opérations secondaires sont documentées dans le même rapport d’inspection, afin que vous receviez un certificat de conformité unique pour la pièce complète. Cela raccourcit votre chaîne d’approvisionnement et réduit votre temps d’inspection à réception.
Conseils de conception pour réduire les coûts que nous appliquons à votre dessin
Avant de soumettre un devis, nos ingénieurs examinent votre dessin pour des modifications favorables à l’emboutissage. Par exemple, nous suggérons d’ajouter un rayon de 0,5 mm aux coins internes au lieu de pliages nets à 90 degrés — cela réduit les fissures de contrainte et prolonge la durée de vie de la matrice. Nous recommandons des diamètres de trous d’au moins 1,5 fois l’épaisseur du matériau pour éviter la rupture du poinçon. Nous conseillons également sur les dégagements de pliage : une fente de dégagement de 2 mm de large à l’extrémité d’un pliage évite les déchirures. Ces modifications ne changent pas la fonction de votre pièce, mais elles réduisent votre coût par pièce de 15 à 25 %. Nous vous envoyons un dessin annoté avec nos suggestions avant toute construction d’outillage — sans frais. Pour les géométries complexes, nous pouvons également recommander de passer de l’emboutissage à l’usinage CNC ; notre guide sur le guide de sélection des outils de coupe CNC vous aide à comparer les options. Par ailleurs, notre guide des tolérances d’usinage CNC explique quand l’usinage surpasse l’emboutissage pour les caractéristiques serrées.
Quel est le MOQ pour les pièces d’emboutissage de tôle ?
Aucun MOQ — commandez 1 prototype ou 1 million de pièces au même prix unitaire, avec stockage gratuit de la matrice pendant 2 ans.
Pouvez-vous personnaliser la conception de la matrice pour
FAQ fournisseur — ce que les acheteurs demandent avant commande
Des réponses d'usine, pas une plaquette commerciale.
Comment obtenir un devis pour cette pièce ?
Envoyez votre plan (STEP, IGES, DWG, DXF ou PDF) avec quantité et matière à sc@bquq.com ou WhatsApp +86 137 1315 7787. Nos ingénieurs étudient le plan et répondent avec prix, délai et coût d'outillage.
Quel est votre minimum de commande ?
Nous n'appliquons pas de minimum fixe. Le minimum est défini par pièce et par procédé : indiquez votre quantité cible, nous chiffrons dessus. Les petits lots d'essai sont acceptés pour les nouvelles pièces.
Quel est le délai de livraison ?
Le délai est convenu par commande, selon la date souhaitée, la quantité, la matière et la nécessité d'outillage. Envoyez votre date cible avec le plan : nous confirmons la faisabilité avant le devis.
Quelle tolérance pouvez-vous tenir ?
Usinage CNC : ±0,005 mm. Les pièces embouties, ressorts et profilés sont fabriqués selon les tolérances indiquées sur votre plan ; nous confirmons les valeurs atteignables au devis.
Fabriquez-vous des pièces selon mon plan ?
Oui. Chaque commande est réalisée selon le plan ou l'échantillon du client. Notre usine de Dongguan réunit usinage CNC, emboutissage, fabrication de ressorts et filage de dissipateurs aluminium : un seul fournisseur pour la pièce complète.
Quelles matières travaillez-vous ?
Aluminium (6061, 6063, 7075), inox (301, 304, 316), acier au carbone (SPCC, SGCC), laiton, cuivre, bronze phosphoreux, cuivre au béryllium et acier à ressorts (fil musical, trempé à l'huile).
Quels formats de plans acceptez-vous ?
STEP, IGES, DWG, DXF et PDF. Les plans 2D avec tolérances et exigences de finition sont préférés en complément du modèle 3D. Les croquis à main levée sont chiffrés après redessin par nos ingénieurs.
Comment la qualité est-elle contrôlée ?
Le contrôle accompagne la production, pas seulement la fin : validation de la première pièce, contrôles en cours et un rapport par lot, mesuré au CMM et en optique. Certificats matière sur demande.
Où est l'usine et livrez-vous dans le monde entier ?
Notre usine se trouve à Dongguan, Guangdong, Chine, en activité depuis 2005. Nous expédions par express, aérien et maritime dans le monde entier, avec le transitaire désigné par l'acheteur.