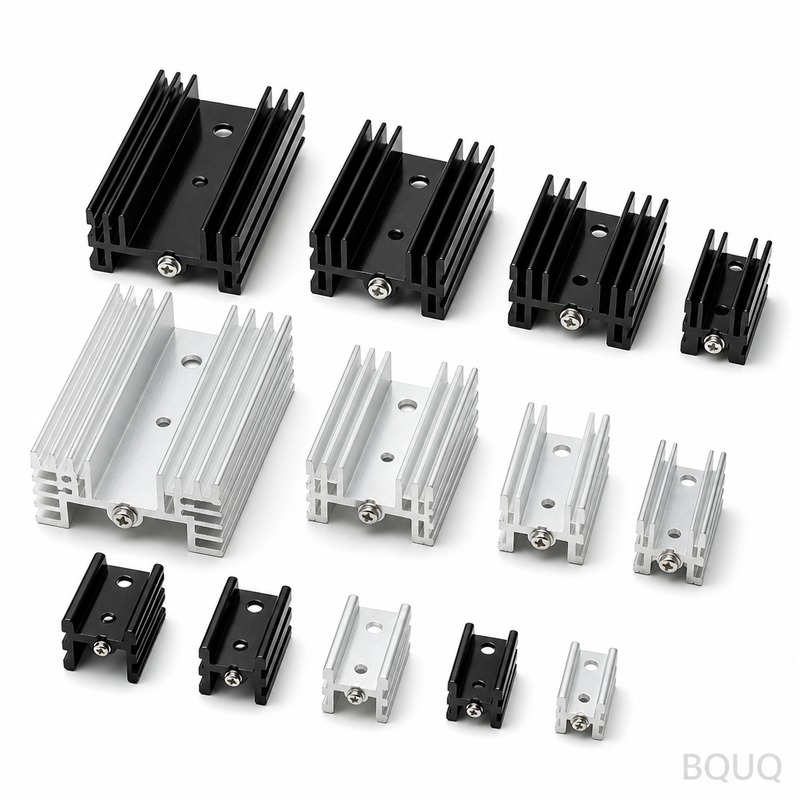
dissipateur thermique pour SSD m.2 : alliage de cuivre CuZn37, ailettes de 1,0 mm au pas de 1,5 mm, planéité de 0,10 mm sur 100 mm, résistance thermique de 1,10 K/W. Quantité minimale de commande 100 pièces, expédition en 72 ...
Dissipateur thermique pour SSD M.2
heat sink for m.2 ssd: copper-alloy CuZn37, 1.0 mm fins at 1.5 mm pitch, 0.10 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 100 pcs, ships in 72 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Un dissipateur thermique pour SSD M.2 est embouti en une seule pièce à partir d'alliage de cuivre CuZn37 sur outillage de 25 T, avec une répétabilité de ±0,03 mm et une planéité de 0,10 mm sur 100 mm. Il offre 1,10 K/W à ΔT = 60 K avec un anodisage transparent Type II, 5-10 µm, et prend en charge des programmes de 300 000 pièces à un cycle de 18 s.
Produit à 300 000 pièces, ce dissipateur thermique pour SSD M.2 est embouti sur outillage de 25 T avec une répétabilité de ±0,03 mm. L'alliage de cuivre CuZn37 offre 1,10 K/W à ΔT = 60 K, et un anodisage transparent Type II, 5-10 µm, est appliqué en standard.
La base et les ailettes étant embouties en une seule pièce, il n'existe aucun joint brasé susceptible de défaillir. La planéité de 0,10 mm sur 100 mm sur la face de montage est obtenue directement par l'outillage, ce qui assure un contact uniforme à l'interface thermique.
Une seule course de 25 T forme l'ensemble du dissipateur thermique pour SSD M.2, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,03 mm, et le cycle de 18 s alimente une ligne de 300 000 pièces.
Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 1,0 mm à 1,0 mm à partir de la même famille de presses de 25 T, de sorte qu'une refonte thermique se traduit par un changement d'outillage plutôt que par un nouveau fournisseur.
L'emboutissage de l'alliage de cuivre CuZn37 maintient le dissipateur thermique pour SSD M.2 léger, à partir de 280 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,10 mm est reproductible sur tout le lot. C'est ce qui rend répétables les programmes volumiques pour automates industriels et armoires de commande.
Sélection des matériaux et finition de surface
Le matériau standard est l'alliage de cuivre CuZn37, fourni avec un anodisage transparent Type II, 5-10 µm. Pour les applications où l'exposition aux automates industriels et aux armoires de commande est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
Les dimensions générales sont tenues à ±0,15 mm, les caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage étant maintenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,03 mm, et la position des trous est tenue à ±0,10 mm. Les classes plus serrées nécessitent une opération d'emboutissage supplémentaire ; il vaut donc mieux décider avant l'outillage plutôt qu'après.
L'alliage de cuivre CuZn37 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, la MMT ainsi qu'un test d'étanchéité à 100 % sur presse hydraulique confirment 0,10 mm sur 100 mm et 1,5 mm par rapport au plan.
La traçabilité des lots s'étend de la bobine au carton : numéro de coulée, plage de course de presse et enregistrement d'inspection restent attachés, de sorte qu'un problème sur le terrain peut être relié à une campagne spécifique.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,10 mm sur 100 mm à 200 x 100 x 80 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Le conditionnement final est un sachet antistatique + caisse en bois au-delà de 50 kg. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans dans le dossier ISO9001.
Où cette pièce est utilisée
Les clients des secteurs de l'automatisation industrielle (PLC) et des armoires de commande spécifient généralement un alliage de cuivre CuZn37 pour des raisons de corrosion, puis maintiennent le plan à ±0,15 mm. La ligne de 300 000 pièces absorbe le volume sans second fournisseur.
Lorsqu'un dissipateur thermique pour m.2 ssd fonctionne aux volumes de l'automatisation industrielle (PLC) et des armoires de commande, la constance pièce à pièce détermine les retours terrain. ±0,03 mm sur une série de 300 000 pièces maintient la courbe thermique dans une seule bande.
Les concepteurs travaillant sur l'automatisation industrielle (PLC) et les armoires de commande demandent la planéité avant de demander les données thermiques, car l'assemblage de l'automatisation industrielle (PLC) et des armoires de commande est automatisé et une base non plane arrête la ligne.
Pour les prototypes d'automatisation industrielle (PLC) et d'armoires de commande, 72 heures couvrent la revue du plan et le premier article. Les lots de production passent à 15 jours ouvrables une fois la capabilité de ±0,03 mm validée.
Chaque lot est inspecté avec une MMT plus un test d'étanchéité à 100 % sur presse hydraulique, et le rapport est inclus dans l'expédition. Nous contrôlons 0,10 mm sur 100 mm, 1,5 mm, 3,0 mm et la position des trous à ±0,15 mm. La traçabilité du lot, de la bobine au carton, est conservée pendant 10 ans.
Comment cela se compare-t-il à un dissipateur thermique extrudé pour m.2 ssd ?
L'extrusion est moins chère au-delà d'environ 500 000 pièces par an et offre un profil plus lisse. L'estampage l'emporte en dessous de ce seuil et partout où l'épaisseur des ailettes descend sous 0,5 mm, car l'extrusion ne peut pas tenir 1,0 mm de manière constante. Pour les prototypes d'automates industriels et d'armoires de commande, le coût de l'outillage décide généralement.
Le dissipateur thermique pour m.2 ssd peut-il être thermolaqué ou plaqué ?
Oui. Le standard est l'anodisation transparente Type II, 5-10 µm. Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la terre. Notez que tout revêtement ajouté se situe entre l'alliage de cuivre CuZn37 et le flux d'air, c'est pourquoi nous ne revêtons pas les pieds d'ailettes.
Fournissez-vous des fichiers CAO ou un plan ?
Nous fournissons un plan 2D avec le rapport MMT, et un STEP 3D sur demande. Les deux indiquent les tolérances de planéité et les lignes de joint d'outillage, ce qui compte si vous vérifiez 0,10 mm sur 100 mm dans votre propre assemblage.
Quelle est la différence entre votre dissipateur thermique pour m.2 ssd et un dissipateur thermique à ailettes rabotées pour m.2 ssd ?
Les ailettes rabotées sont usinées, ce qui permet d'obtenir des ailettes fines et hautes avec une densité plus élevée pour une hauteur donnée, mais le coût évolue directement avec la surface d'ailettes. L'estampage donne le même résultat en une seule frappe à un coût unitaire bien inférieur en dessous de 300 000 pièces. Pour un automate industriel et une armoire de commande dans un boîtier à hauteur fixe, l'estampage est normalement la bonne réponse.
Notre expérience dans le domaine des automates industriels et des armoires de commande remonte au premier programme d'outillage en 2015. C'est pourquoi l'anodisation claire standard Type II, 5-10 µm et ±0,15 mm sont des valeurs prudentes plutôt qu'optimistes.
L'usine est certifiée ISO9001 et peut fournir la documentation RoHS et REACH avec un emballage sous sachet antistatique + caisse en bois pour les expéditions de plus de 50 kg. Une inspection par un organisme tiers SGS est organisée sur demande avant le scellement du conteneur.
L'outillage est fabriqué en interne, ce qui permet de maintenir ±0,03 mm sur un programme de 300 000 pièces sans dérive pièce par pièce.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
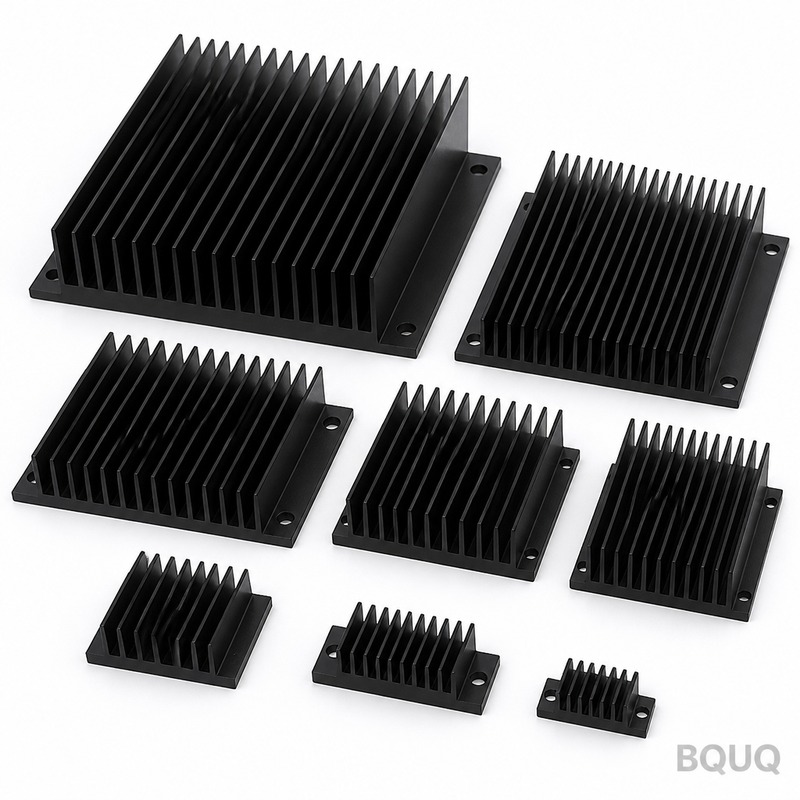
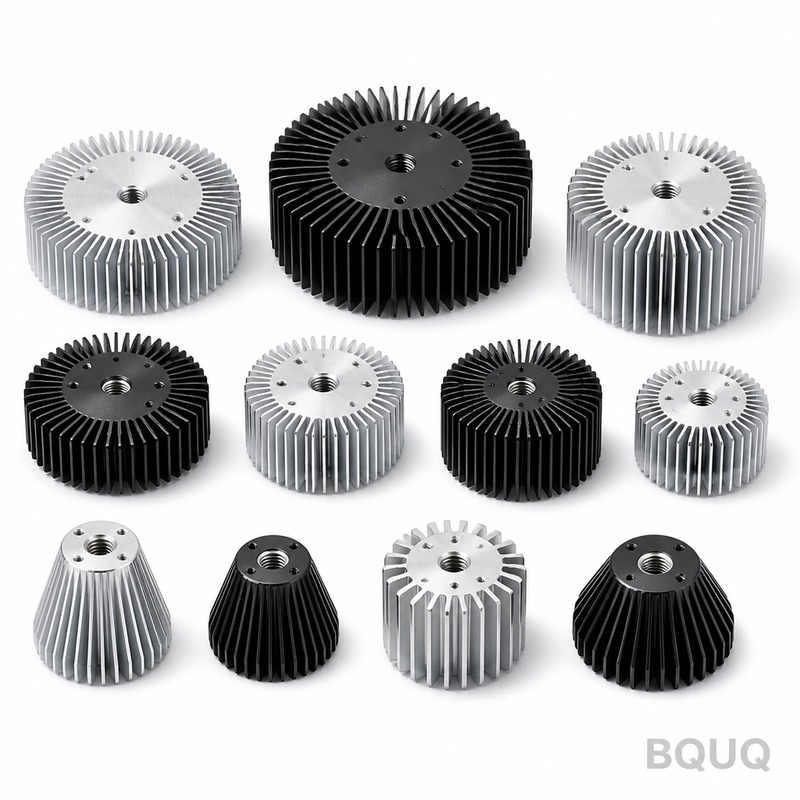
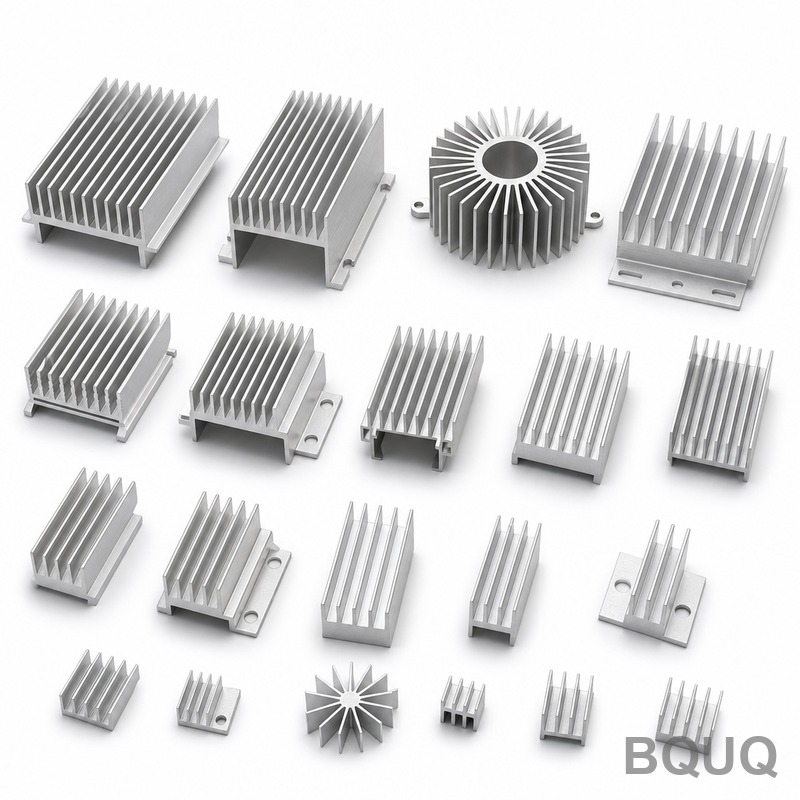
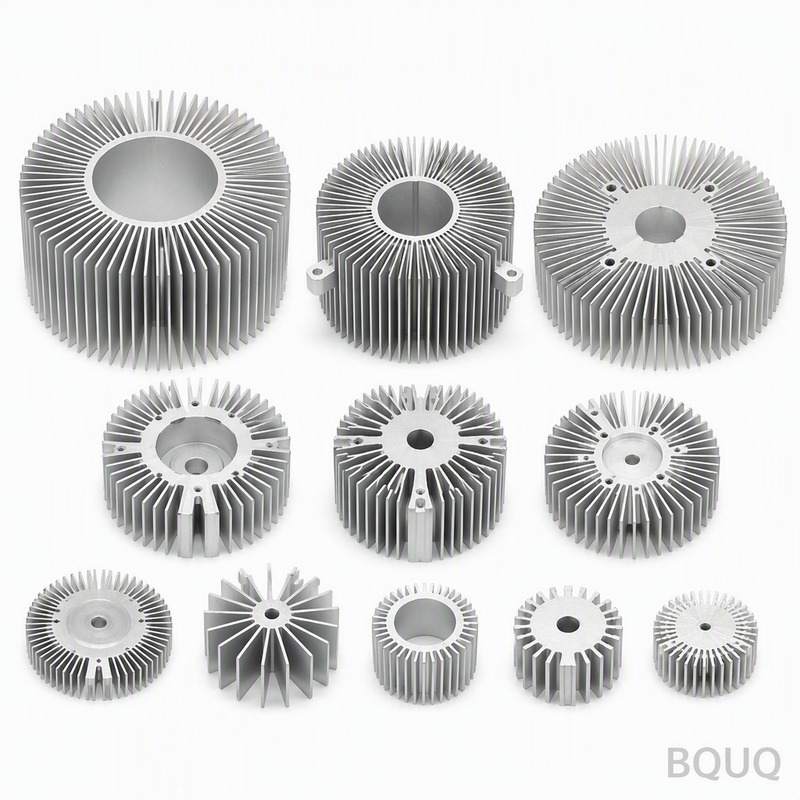
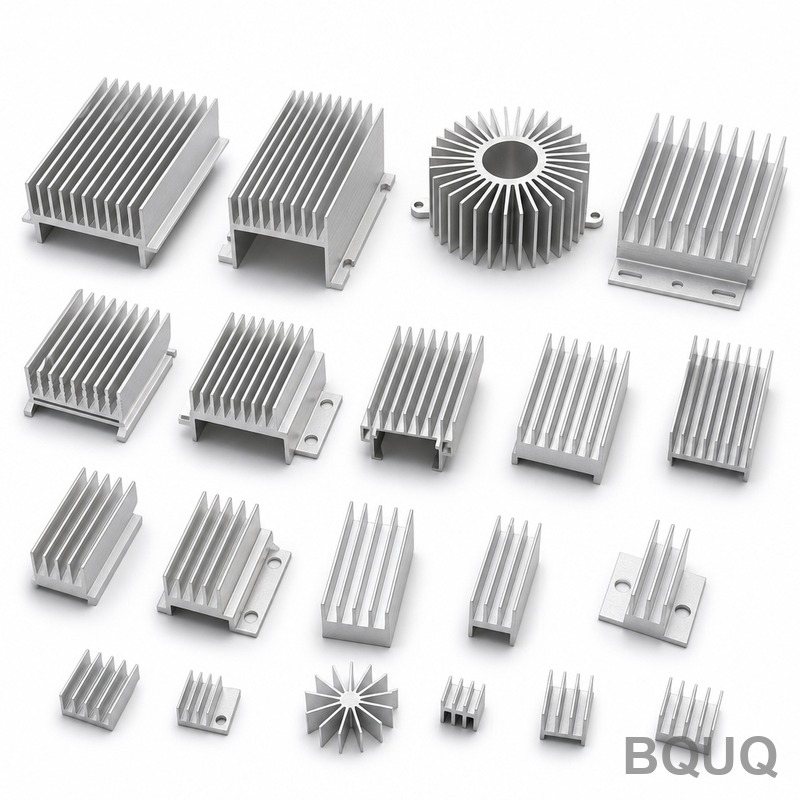
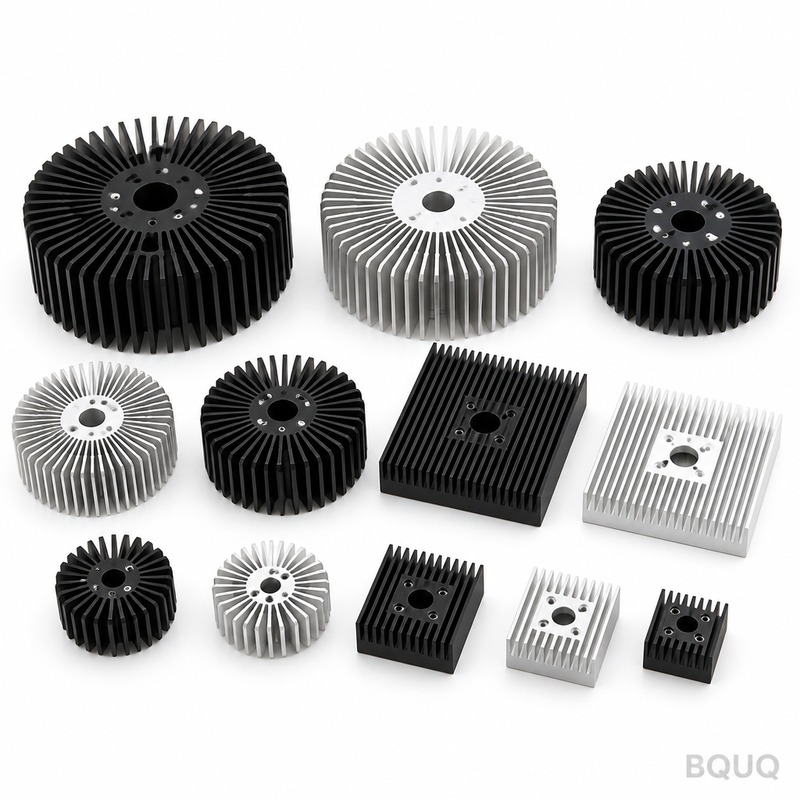
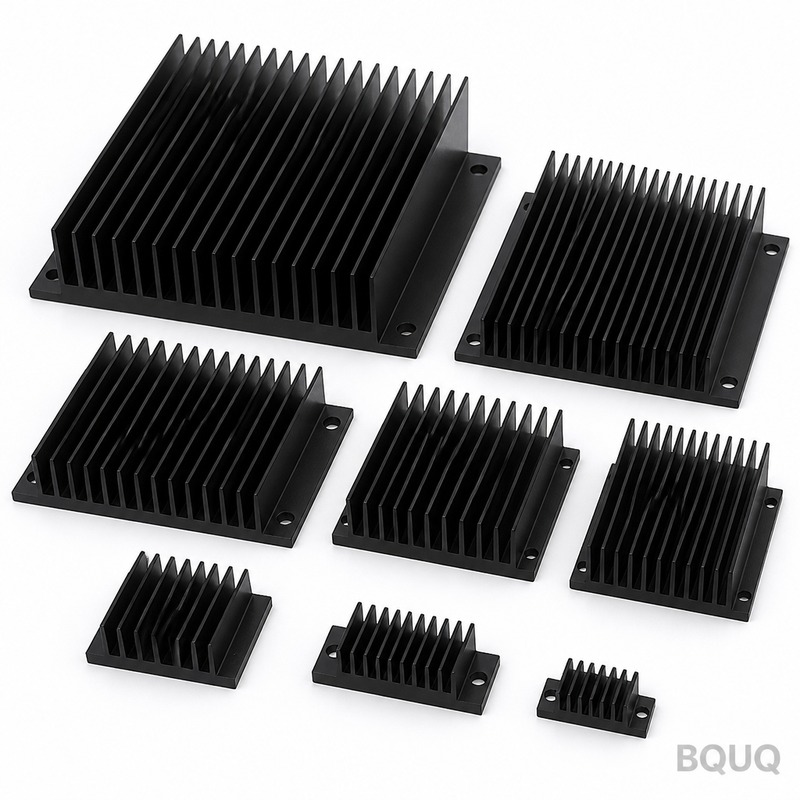
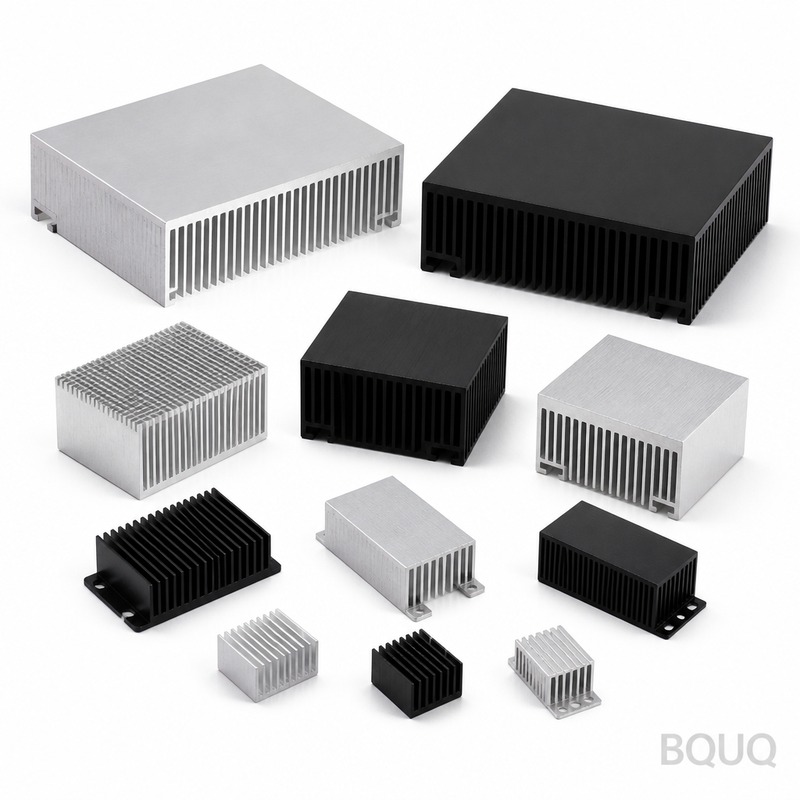
Galerie produits
Spécifications clés et guide de sélection
Comparaison des spécifications
Paramètre
Valeur / Plage
Matériau
Alliage de cuivre CuZn37
Tolérance
±0,03 mm outillage ; ±0,10 mm position des trous
Délai de livraison
Non spécifié dans l'extrait
MOQ
Non spécifié dans l'extrait
Capacité
Ligne de 300 000 pièces ; cycle de 18 s
Sélection / comparaison
Option
Idéal pour
Compromis
CuZn37 monobloc embouti
Programmes de SSD M.2 en volume ne nécessitant aucun joint brasé
Changement d'outillage requis pour une refonte thermique
Anodisation transparente Type II, 5-10 µm
Exigence standard de corrosion et de finition
Limité à la plage d'épaisseur d'anodisation standard
Épaisseurs d'ailettes de 1,0 mm à 1,0 mm
Longueur fixe du trajet d'air de l'enceinte
Plage d'épaisseur d'ailettes contrainte par la famille de presse
Position de perçage ±0,10 mm
Lots d'automates industriels et d'armoires de commande
Répétabilité dimensionnelle liée à l'outillage
Process / inspection
Étape
Contrôle
Enregistrement
Emboutissage
25 T course unique ; cycle de 18 s
Répétabilité ±0,03 mm
Planéité
0,10 mm sur 100 mm sur la face de montage
Maintenue directement par l'outil
Position de perçage
±0,10 mm sur l'ensemble du lot
Conservée sur toute la production
État de surface
Anodisation transparente Type II, 5-10 µm
Appliquée en standard
Expédition
Inspection avant chaque expédition
Non spécifié dans l'extrait
Questions fréquentes
Quelles sont les performances thermiques de ce dissipateur thermique pour SSD M.2 ?
Le dissipateur thermique en CuZn37 embouti pour SSD M.2 offre 1,10 K/W à ΔT = 60 K. Il est formé en une seule course de 25 T avec une répétabilité de ±0,03 mm, et la planéité de 0,10 mm sur 100 mm sur la face de montage assure un contact d'interface thermique uniforme.
Comment le dissipateur thermique pour SSD M.2 est-il fabriqué ?
Il est embouti d'une seule pièce en alliage de cuivre CuZn37 sur un outillage de 25 T. La base et les ailettes étant formées en une seule course, il n'y a aucune jointure brasée susceptible de défaillir. Le cycle de 18 s alimente une ligne de 300 000 pièces avec une répétabilité de ±0,03 mm.
Quels sont le matériau et le fini de surface standard ?
Le matériau standard est l'alliage de cuivre CuZn37, et le fini standard est une anodisation transparente Type II de 5 à 10 µm. La construction emboutie maintient la pièce légère, à partir de 280 g selon l'encombrement, sans sacrifier la densité d'ailettes lorsque la longueur du trajet d'air est fixe.
Quelles tolérances puis-je spécifier pour ce dissipateur thermique pour SSD M.2 ?
L'outillage fonctionne à ±0,03 mm, et la position des trous à ±0,10 mm s'applique à l'ensemble du lot. La face de montage conserve une planéité de 0,10 mm sur 100 mm directement issue de l'outil. Ces valeurs soutiennent des programmes volumiques répétables pour automates industriels PLC et armoires de commande.
L'épaisseur des ailettes peut-elle être modifiée pour une refonte thermique ?
Oui. Un seul fournisseur couvre des épaisseurs d'ailettes de 1,0 mm à 1,0 mm issues de la même famille de presses 25 T, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur. Le procédé en une seule course signifie que le coût de la pièce cesse d'augmenter avec la complexité.
Quelle est la capacité de production et le temps de cycle ?
La presse de 25 T fonctionne avec un cycle de 18 s et alimente une ligne de 300 000 pièces. Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,10 mm est conservée sur tout le lot. Cela rend les programmes volumiques d'automates industriels et d'armoires de commande reproductibles.
Où ce dissipateur thermique pour SSD M.2 est-il généralement utilisé ?
Il est utilisé dans les programmes volumiques d'automates industriels et d'armoires de commande où la longueur du trajet d'air est déjà fixée par l'enceinte. La conception emboutie en CuZn37, à partir de 280 g selon l'enveloppe, maintient une densité d'ailettes élevée tout en assurant une répétabilité d'outillage de ±0,03 mm.