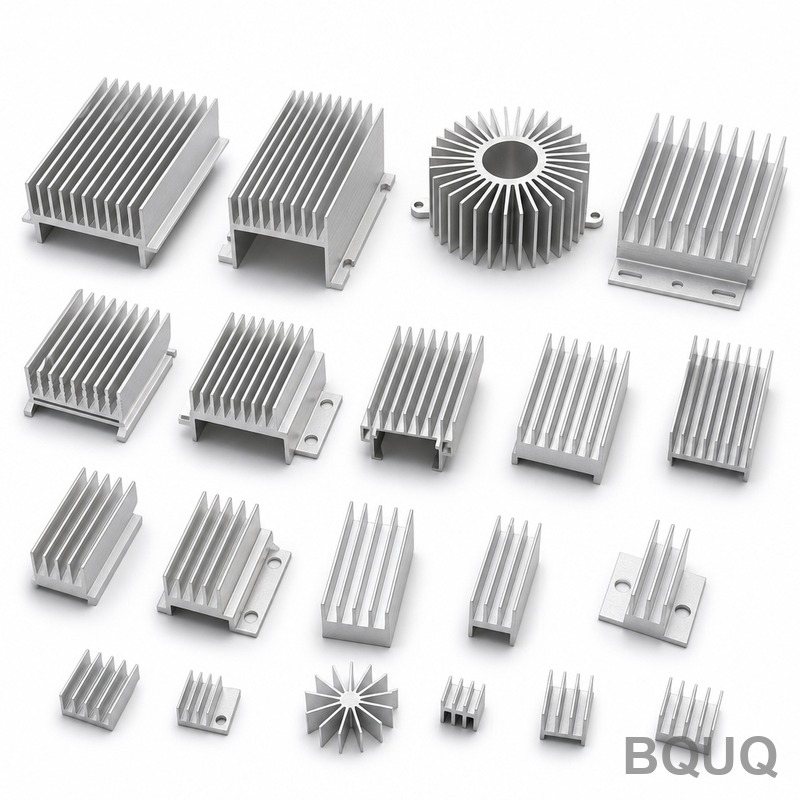
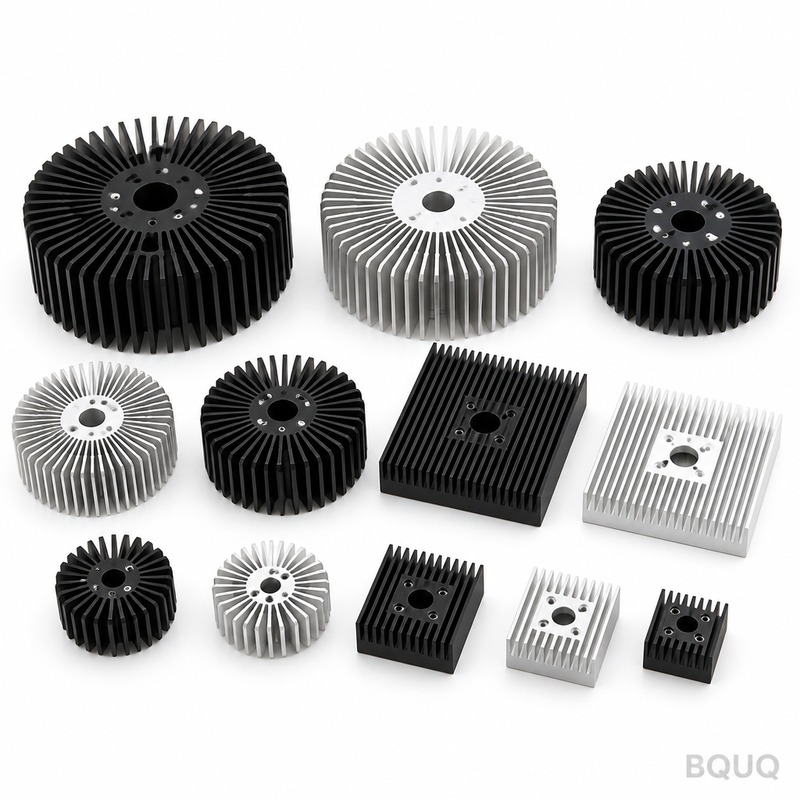
dissipateur thermique de haute précision: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 ...
dissipateur thermique de haute précision
dissipateur thermique de haute précision: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
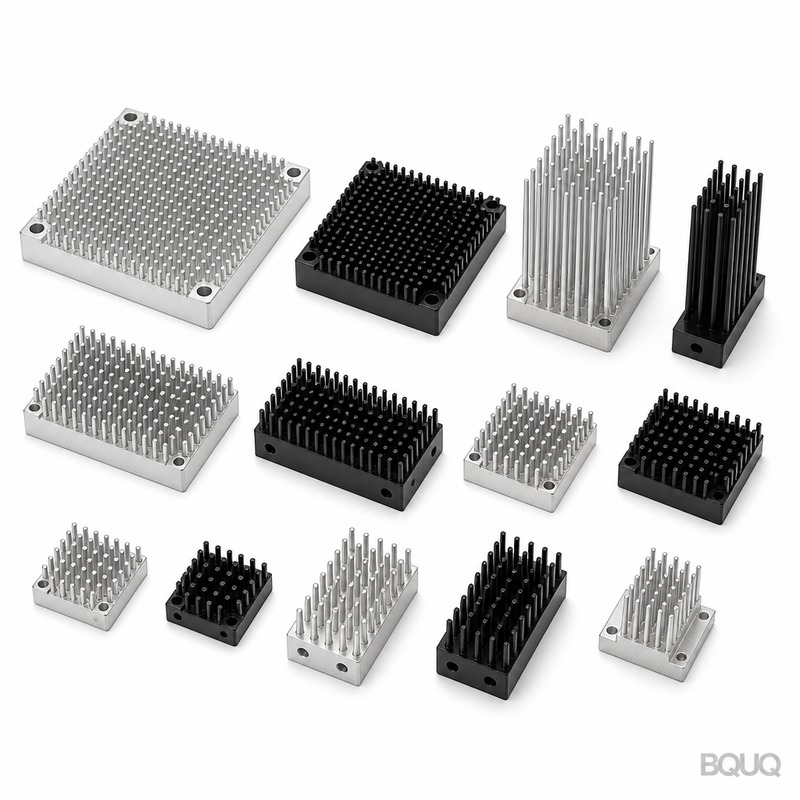
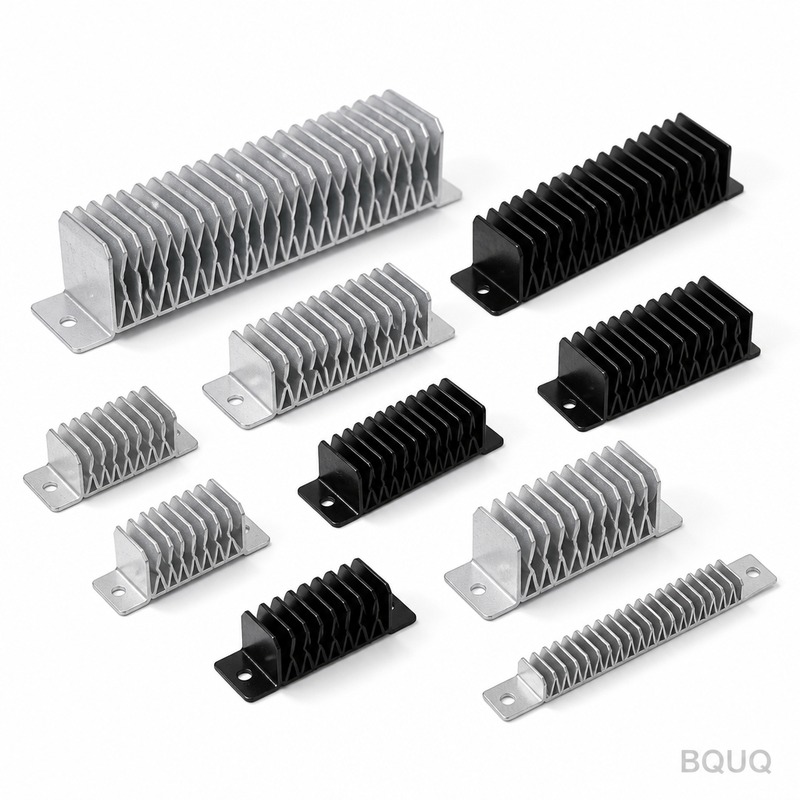
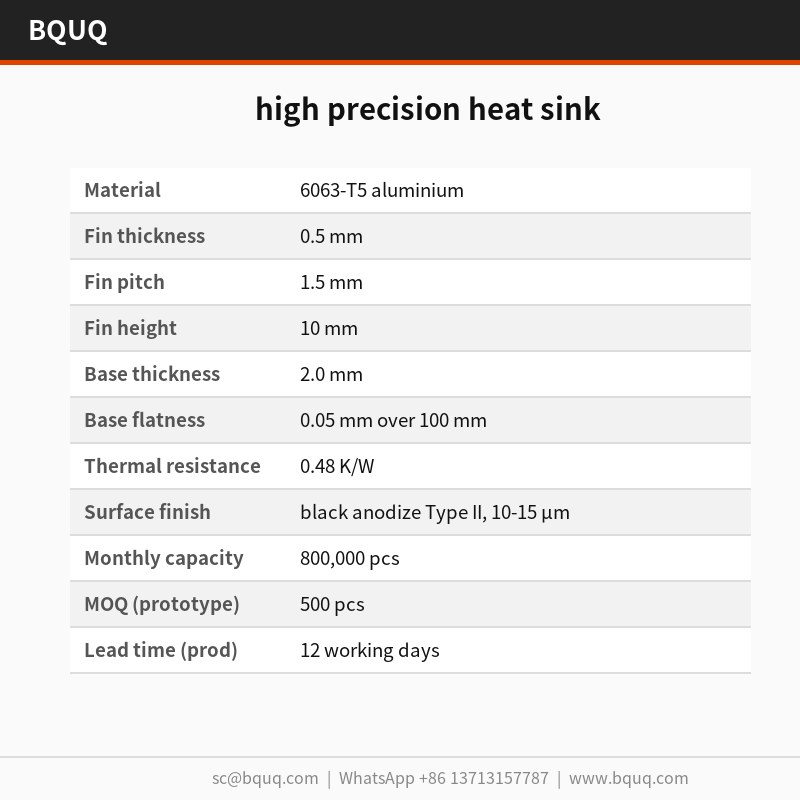
Les dissipateurs thermiques de haute précision sont emboutis en aluminium 6063-T5 sur outillage de 250 T, avec une planéité de 0,05 mm sur 100 mm et un pas d'ailettes de 0,5 mm à ±0,03 mm près. Ils offrent 0,48 K/W à ΔT = 60 K en convection naturelle, avec un cycle de 25 s et une production mensuelle de 800 000 pièces. L'anodisation noire Type II, 10-15 µm, protège les pieds d'ailettes après formage.
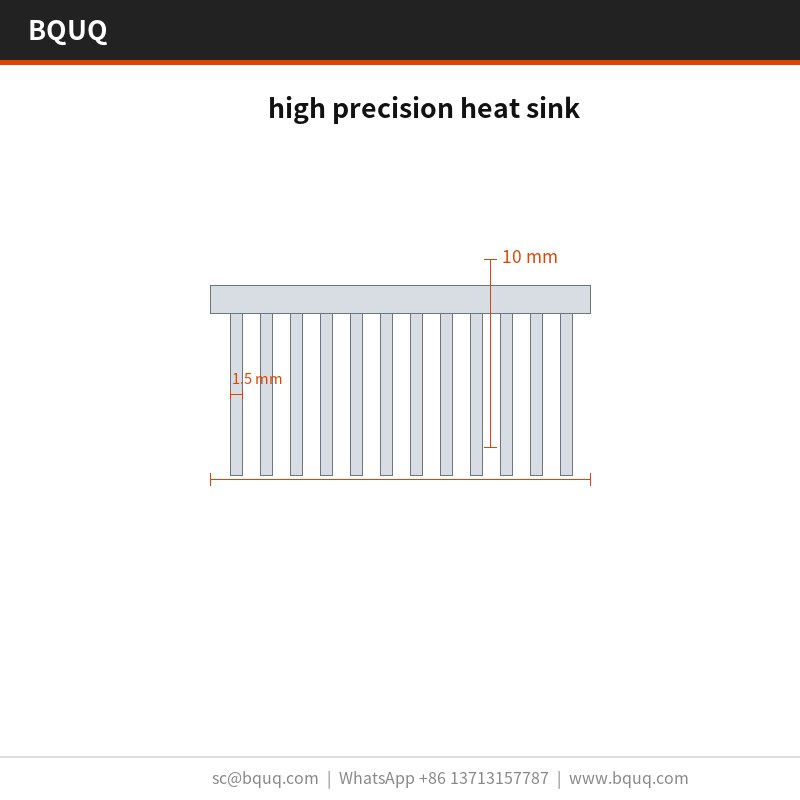
Une base de 2,0 mm et des ailettes de 0,5 mm définissent ce dissipateur thermique de haute précision. Embouti en aluminium 6063-T5 sur outillage de 250 T, il tient 0,05 mm sur 100 mm et restitue 0,48 K/W à ΔT = 60 K, en convection naturelle. La production mensuelle atteint 800 000 pièces.
Approche de conception et procédé
L'emboutissage permet un profil d'ailette de 0,5 mm reproductible que l'extrusion ne peut pas tenir : la matrice forme chaque ailette en une seule course, si bien que le pas reste dans ±0,03 mm sur une série de 800 000 pièces.
Comme la base et les ailettes sont embouties en une seule pièce, il n'y a aucun joint brasé susceptible de céder. La planéité de 0,05 mm sur 100 mm sur la face de montage est obtenue directement par l'outillage, ce qui assure un contact d'interface thermique uniforme.
Une seule course de 250 T forme l'ensemble du dissipateur thermique de haute précision, si bien que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tient ±0,03 mm, et le cycle de 25 s alimente une ligne de 800 000 pièces.
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm se reproduit sur tout le lot. C'est ce qui rend les programmes volumiques d'alimentations à découpage reproductibles.
La finition d'anodisation noire Type II, 10-15 µm, est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entaillée aux pieds d'ailettes comme c'est le cas sur les solutions usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium 6063-T5, fourni avec anodisation noire Type II, 10-15 µm. Pour les applications où l'exposition des alimentations à découpage est préoccupante, nous recommandons la voie passivée ; lorsque la conductivité compte plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
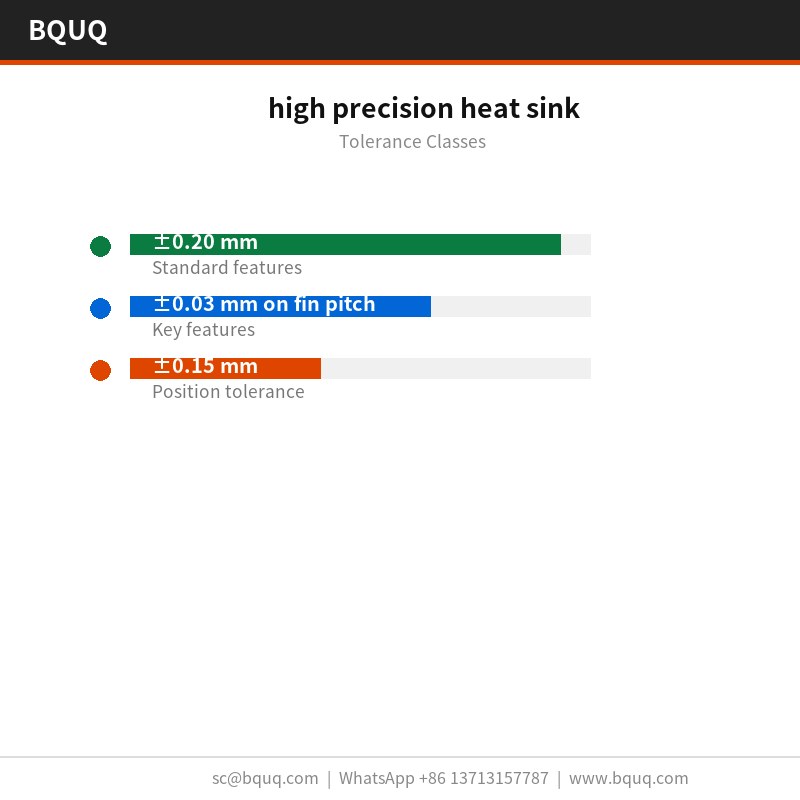
Les dimensions générales sont tenues à ±0,20 mm, les caractéristiques critiques telles que le pas d'ailettes étant tenues séparément à ±0,03 mm. La géométrie formée hérite de la répétabilité de l'outillage de ±0,03 mm, et la position des trous est tenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un marbre en granite à 25 °C par rapport à une limite de 0,05 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,03 mm. Les rapports accompagnent chaque lot.
Chaque lot est accompagné d'un rapport CMM issu de la CMM et du marbre de planéité en granite. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart hors ±0,20 mm avant que la pièce ne quitte la ligne.
L'aluminium 6063-T5 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, la CMM et le marbre de planéité en granite confirment 0,05 mm sur 100 mm et 1,5 mm par rapport au plan.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,05 mm sur 100 mm à 40 x 40 x 22 mm ne se lit pas de la même façon sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Dans les alimentations à découpage, la valeur de 0,48 K/W détermine le débit d'air encore nécessaire au boîtier. Aux températures de jonction des alimentations à découpage, des ailettes de 0,5 mm à un pas de 1,5 mm maintiennent le delta-T dans le budget du capteur.
Lorsqu'un dissipateur thermique de haute précision fonctionne aux volumes des alimentations à découpage, la constance pièce à pièce décide des retours terrain. ±0,03 mm sur une série de 800 000 pièces maintient la courbe thermique dans une seule bande.
Dans les alimentations à découpage, la base sert généralement aussi d'interface de montage. 2,0 mm avec 0,05 mm sur 100 mm de planéité offrent une surface stable pour le pad thermique de l'alimentation à découpage.
Les conceptions d'alimentations à découpage prévoient souvent un flux d'air forcé de 2,0 m/s. 0,48 K/W à ΔT = 60 K, en convection naturelle, signifie que l'alimentation à découpage peut tenir sa cible avec une puissance de ventilateur sous la limite acoustique.
Quel est le délai de livraison du dissipateur thermique de haute précision ?
Le prototype est à 5 jours ouvrés après approbation du plan ; la production est à 12 jours ouvrés après validation du premier article. L'outillage d'une nouvelle pièce prend . Nous cotons CIF Rotterdam, et le fret maritime vers l'Europe prend environ 25 à 30 jours après réservation.
Le dissipateur thermique de haute précision peut-il être thermolaqué ou plaqué ?
Oui. Le standard est l'anodisation noire Type II, 10-15 µm. Le thermolaquage RAL 9005 ajoute environ 0,1 mm à la base ; le zinc-nickel est préférable pour la mise à la terre. Notez que tout revêtement ajouté se place entre l'aluminium 6063-T5 et le flux d'air, nous ne revêtons donc pas les pieds d'ailettes.
Nous testons à ΔT = 60 K, en convection naturelle, et déclarons 0,48 K/W. C'est une valeur en régime permanent, non transitoire : pour le comportement à la première mise sous tension d'une alimentation à découpage, un autre essai est nécessaire, et nous pouvons le réaliser sur demande.
Pouvez-vous livrer sans traitement de surface ?
Oui, nous expédions brut d'emboutissage pour les clients qui réalisent leur propre finition. Le risque réside dans les marques de manipulation sur des ailettes de 0,5 mm, nous emballons donc ces pièces avec des feuilles intercalaires dans un sachet antistatique + caisse en bois au-delà de 50 kg.
Pouvez-vous fournir le dissipateur thermique de haute précision pré-assemblé ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'ensemble en kit, les pièces étant ensachées et étiquetées par jeu. C'est courant dans les programmes d'alimentations à découpage et cela ajoute environ 3 jours ouvrés.
La ligne se situe à Dongguan dans une usine unique certifiée ISO9001. Les presses de 250 T couvrent la famille des dissipateurs thermiques de haute précision, et 800 000 pièces par mois constituent la production engagée actuelle.
L'outillage est fabriqué en interne, ce qui permet de tenir ±0,03 mm sur un programme de 800 000 pièces plutôt que de dériver pièce après pièce.
Nous cotons CIF Rotterdam et conservons 500 pièces pour l'échantillonnage. L'échantillonnage est un échantillon payant remboursable avec commande, de sorte qu'une première évaluation n'exige aucun engagement de production.
0,05 mm sur 100 mm ; ±0,03 mm pas d'ailettes ; ±0,15 mm position des trous
Délai de livraison
Non précisé dans l'article
MOQ
Non précisé dans l'article
Capacité
800 000 pièces par mois ; cycle de 25 s
Sélection / comparaison
Option
Idéal pour
Compromis
Dissipateur thermique embouti 6063-T5
Programmes d'alimentations à découpage à grand volume
Nécessite un outillage de 250 T ; limité à un profil d'ailette de 0,5 mm
Dissipateur thermique extrudé
Volumes plus faibles ou géométries d'ailettes plus simples
Ne peut pas tenir un profil d'ailette de 0,5 mm ; pas variant de plus de ±0,03 mm
Dissipateur thermique usiné
Prototype ou formes complexes à faible volume
Coût pièce plus élevé ; l'anodisation peut être entaillée aux pieds d'ailettes
Dissipateur thermique à ailettes brasées
Applications nécessitant des matériaux mixtes
Le joint brasé peut céder ; pas de construction monobloc
Procédé / inspection
Étape
Contrôle
Enregistrement
Emboutissage
La course de 250 T forme la base et les ailettes en une seule pièce ; cycle de 25 s
±0,03 mm pas d'ailettes ; ±0,15 mm position des trous
Planéité
Face de montage tenue directement par l'outillage
0,05 mm sur 100 mm
Finition de surface
Anodisation noire Type II appliquée après formage
épaisseur 10-15 µm
Inspection
Avant chaque expédition
Contrôles dimensionnels et visuels par lot
Performance thermique
Convection naturelle à ΔT = 60 K
0,48 K/W
Questions fréquentes
Quelle est la résistance thermique de ce dissipateur thermique de haute précision ?
Il restitue 0,48 K/W à ΔT = 60 K en convection naturelle. Ce résultat est obtenu avec une base de 2,0 mm et des ailettes de 0,5 mm embouties en aluminium 6063-T5 sur outillage de 250 T, tenant une planéité de 0,05 mm sur 100 mm pour un contact d'interface thermique uniforme.
Quelle est la tolérance de pas d'ailettes sur votre dissipateur thermique embouti ?
Le pas d'ailettes reste dans ±0,03 mm sur une série de 800 000 pièces. La matrice de 250 T forme chaque ailette en une seule course, le pas est donc reproductible. C'est plus serré que ce que l'extrusion peut tenir pour un profil d'ailette de 0,5 mm, ce qui garantit un flux d'air et des performances thermiques constants.
Pouvez-vous tenir 0,05 mm de planéité sur la face de montage ?
Oui. La planéité de 0,05 mm sur 100 mm est tenue directement par l'outillage sur la face de montage. Comme la base et les ailettes sont embouties en une seule pièce, aucun joint brasé ne vient la déformer. Cela maintient un contact d'interface thermique uniforme et reproductible.
Quelle est la capacité de production mensuelle de ce dissipateur thermique ?
La production mensuelle atteint 800 000 pièces. Le cycle de 25 s sur une ligne de 250 T alimente ce volume. Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm se reproduit sur tout le lot. Cela rend les programmes volumiques d'alimentations à découpage reproductibles.
Quelle finition de surface appliquez-vous et pourquoi ?
Nous appliquons une anodisation noire Type II, 10-15 µm, après formage. Cela préserve la résistance à la corrosion sans entailler les pieds d'ailettes, contrairement aux solutions usinées. La finition est uniforme car la pièce est emboutie en une seule pièce, sans joints brasés à masquer ou à dégrader.
Le dissipateur thermique est-il monobloc ou assemblé ?
Il est embouti en une seule pièce en aluminium 6063-T5. La base et les ailettes sont formées en une seule course de 250 T, il n'y a donc aucun joint brasé susceptible de céder. Cette construction monobloc élimine également la résistance thermique de joint et maintient la répétabilité du profil d'ailette de 0,5 mm.
Quel est le temps de cycle et comment influence-t-il le délai de livraison ?
Le temps de cycle est de 25 s par course sur une ligne de 250 T. Cela alimente une production mensuelle de 800 000 pièces. Le délai de livraison dépend de la quantité commandée et de la disponibilité de l'outillage, mais le procédé d'emboutissage à grande vitesse prend en charge les programmes volumiques avec un pas d'ailettes reproductible à ±0,03 mm et une position des trous à ±0,15 mm.