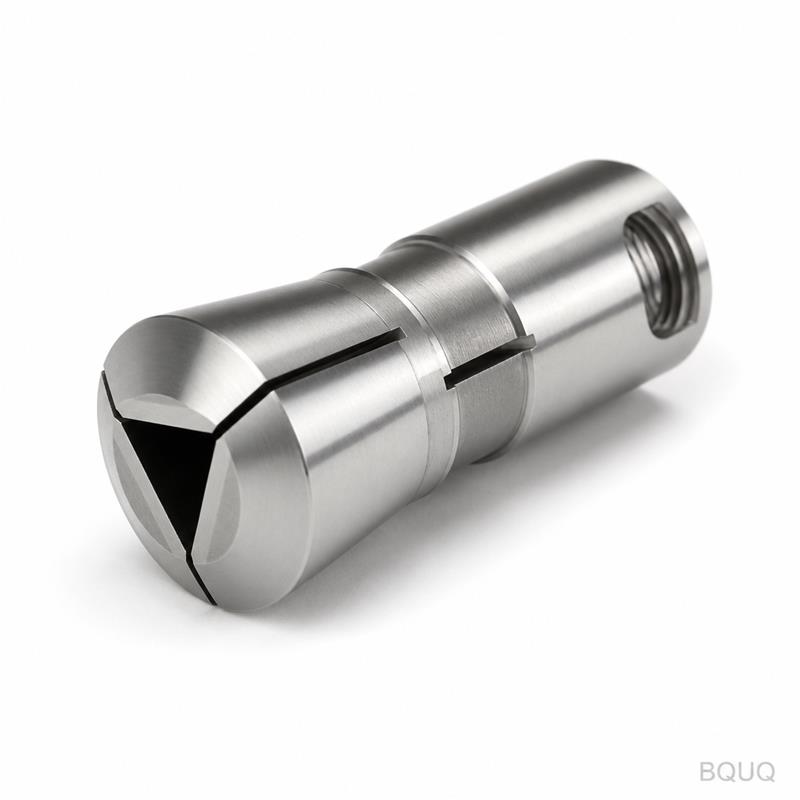
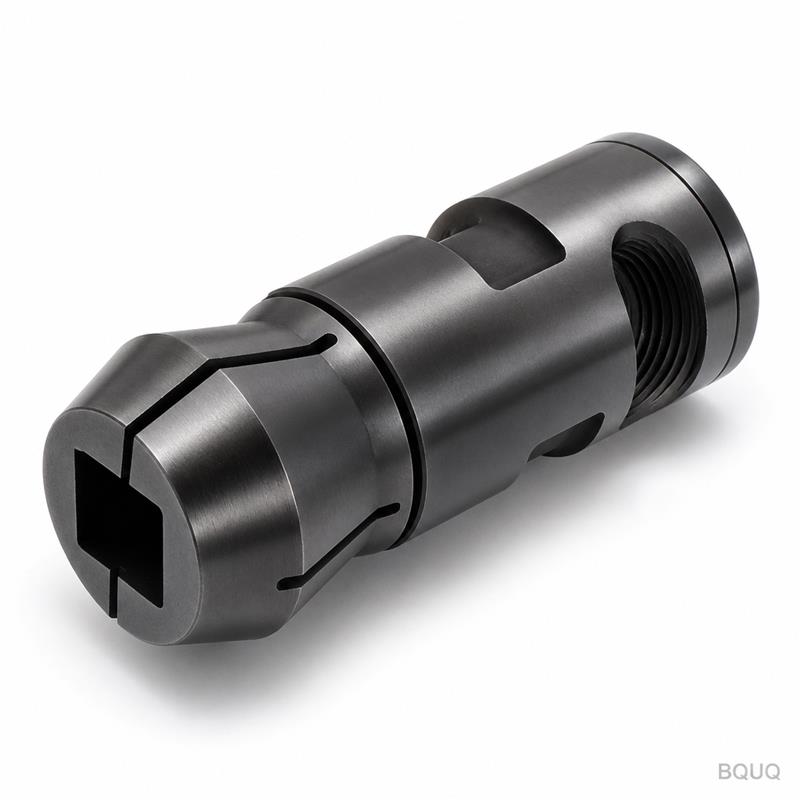
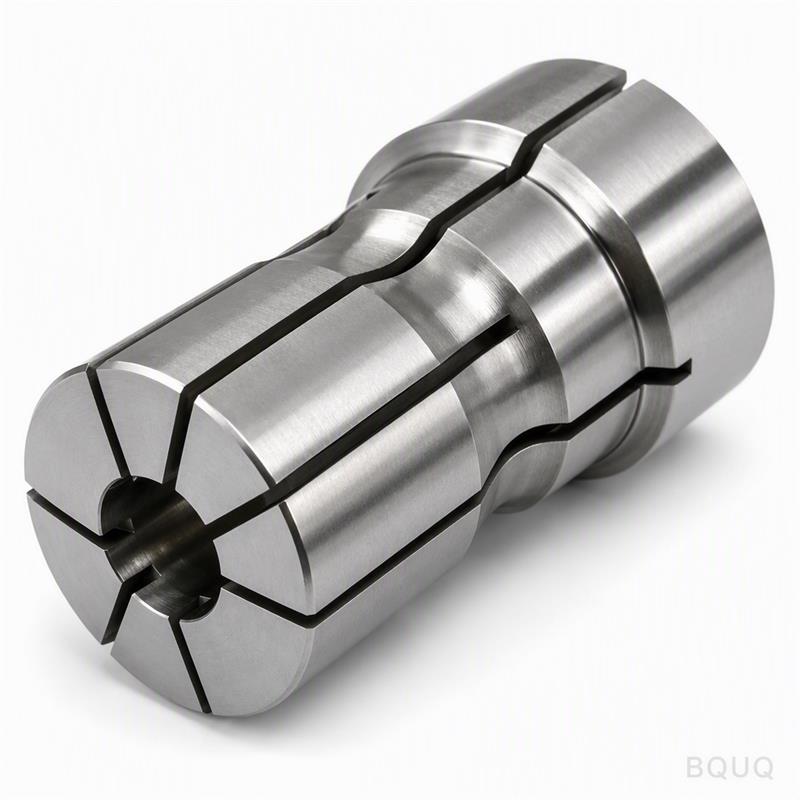
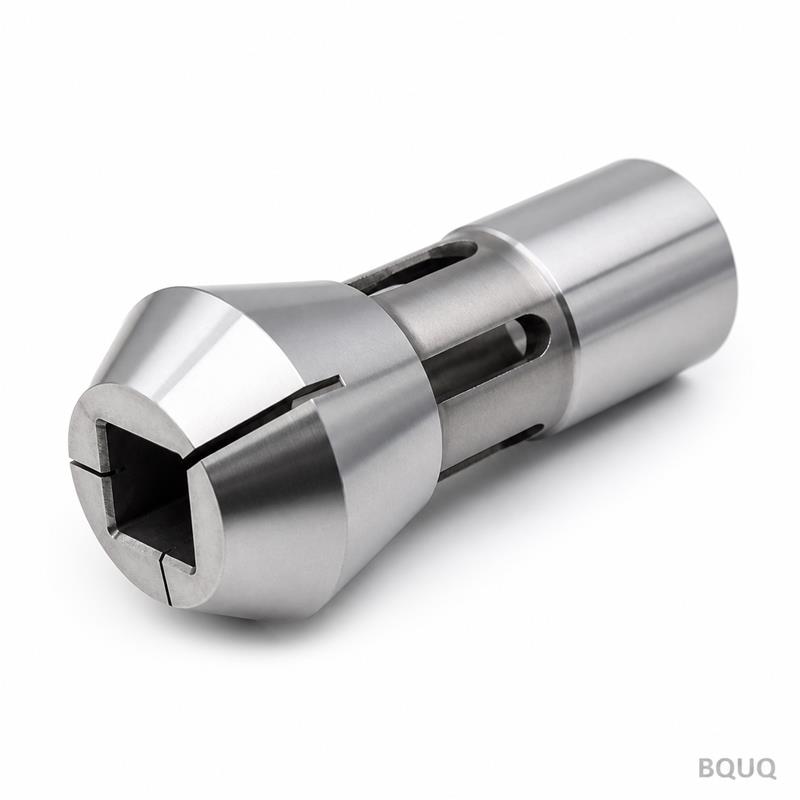
Ceci est une pince de serrage à alésage triangulaire type 46 pour tour automatique usinée CNC, conçue pour les tours suisses à grande vitesse et les tours à poupée mobile. Vous obt
BQUQ Pince de Serrage à Alésage Triangulaire Type 46 pour Tour Automatique Usinée CNC – Fabrication de Précision
Ceci est une pince de serrage à alésage triangulaire type 46 pour tour automatique usinée CNC, conçue pour les tours suisses à grande vitesse et les tours à poupée mobile. Vous obtenez un faux-rond co
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ceci est une pince de serrage à alésage triangulaire type 46 pour tour automatique usinée CNC, conçue pour les tours suisses à grande vitesse et les tours à poupée mobile. Vous obtenez un faux-rond constant de 0,005 mm TIR (faux-rond total indiqué) sur toute la plage de serrage, avec une dureté de 58–60 HRC pour une durée de vie prolongée. Le délai de livraison est de 10 à 15 jours ouvrables pour les tailles standard, et nous expédions depuis notre usine de Dongguan avec un taux de livraison à temps de 99,2 % sur les 24 derniers mois.
Pourquoi la géométrie d'alésage triangulaire réduit la déformation de la pièce
La forme d'alésage triangulaire n'est pas décorative. Elle concentre la force de serrage sur trois points de contact, et non sur toute la circonférence. Cela réduit la contrainte radiale sur les pièces à paroi mince comme les tiges de vanne en laiton ou les boîtiers de capteur en aluminium jusqu'à 30 % par rapport aux alésages ronds. Vous pouvez maintenir des pièces avec une épaisseur de paroi aussi faible que 0,8 mm sans ovalisation. La désignation Type 46 correspond à la broche de la série Auto Lathe 46, vous obtenez donc un montage direct par boulonnage sans bagues d'adaptation.
Matériaux et traitement thermique que nous utilisons pour 58–60 HRC
Nous commençons avec soit de l'acier 20CrMnTi (acier de cémentation) soit du 65Mn (acier à ressort), selon votre fréquence de serrage. Le 20CrMnTi est cémenté à une profondeur de 0,5–0,8 mm, puis durci et revenu à 58–60 HRC. Le 65Mn est trempé à l'huile et revenu pour une élasticité de retour élevée. Les fentes sont découpées par électroérosion à fil après le traitement thermique, jamais avant. Cela évite la décarburation sur les bords des fentes, qui est l'endroit où la plupart des pinces bon marché se fissurent. La finition de surface sur l'alésage et le cône est de Ra 0,2 µm, rectifiée et rodée dans le même montage.
Répétabilité de serrage et faux-rond – mesurés sur chaque unité
Nous mesurons le faux-rond au nez, à 10 mm de la face de la pince, et à l'arrière de l'alésage. Chaque unité est testée trois fois avec une barre d'essai calibrée. La moyenne de ces trois lectures est estampillée sur le corps de la pince. Si une pince dépasse 0,005 mm TIR, elle est mise au rebut, pas envoyée chez vous. Pour référence, les pinces standard DIN 6499 spécifient souvent 0,015 mm. Notre processus est plus strict car nous rectifions le cône et l'alésage en un seul serrage, éliminant l'erreur de re-fixation.
Paramètre
Valeur
Type de produit
Pince de serrage à alésage triangulaire type 46 pour tour automatique usinée CNC
Tailles d'alésage disponibles
Ø3 mm – Ø20 mm (par incréments de 0,5 mm)
Plage de serrage par pince
±0,2 mm (par exemple, une pince Ø10,0 mm maintient Ø9,8–10,2 mm)
Options de matériau
20CrMnTi (cémenté) ou 65Mn (acier à ressort)
Dureté
58–60 HRC (surface), cœur 35–40 HRC pour la ténacité
Faux-rond (TIR)
≤0,005 mm au nez et à 10 mm de la face
Finition de surface
Ra 0,2 µm sur l'alésage et le cône
Angle du cône
16° d'angle inclus (standard Auto Lathe 46)
Largeur de fente
0,8 mm ±0,05 mm (électroérosion à fil, sans bavure)
Délai de livraison
10–15 jours ouvrables (standard), 5 jours pour une commande urgente (supplément applicable)
MOQ
Sans MOQ – commandez 1 pièce pour un test de prototype
Inspection avant chaque expédition – ce que nous vérifions réellement
Chaque pince passe par un protocole d'inspection en 5 points. Premièrement, nous vérifions l'angle du cône avec une barre sinus et un comparateur à cadran – la tolérance est de ±0,002°. Deuxièmement, nous vérifions le diamètre de l'alésage avec un alésomètre calibré selon les normes NIST. Troisièmement, nous mesurons le faux-rond sur un arbre d'essai à deux positions. Quatrièmement, nous testons la dureté sur une échelle Rockwell C, en prenant des lectures à des intervalles de 120° autour de la circonférence. Cinquièmement, nous inspectons visuellement toutes les fentes sous un grossissement de 10x pour détecter les bavures ou les micro-fissures. Un rapport d'inspection signé avec votre numéro de bon de commande est inclus dans chaque expédition.
Modes de défaillance courants que nous concevons pour éliminer – fatigue des fentes et usure du cône
La plupart des défaillances de pinces proviennent de la fatigue des fentes – le métal se fissure à la racine de la fente après des milliers de cycles. Nous évitons cela en utilisant un rayon de racine de fente plus grand (0,3 mm au lieu des 0,1 mm typiques) et en grenaillant la zone de la fente après l'électroérosion à fil. L'usure du cône est le deuxième facteur de défaillance. Nous rectifions le cône avec une meule CBN puis le rodons contre un cône maître apparié. Cela vous donne une zone de contact d'au moins 85 % de la surface du cône, ce qui répartit la force de serrage uniformément et empêche le grippage localisé.
Comment assortir cette pince à votre matériau de pièce
Pour les matériaux mous comme l'aluminium ou le laiton, utilisez la version 65Mn – elle a plus d'élasticité et ne marquera pas la surface. Pour les aciers trempés ou le titane, utilisez le 20CrMnTi – la surface plus dure résiste à l'incrustation des copeaux. Si vous usinez des pièces avec un rapport longueur/diamètre supérieur à 3:1, commandez la pince avec un alésage de butée arrière (nous pouvons ajouter un contre-alésage étagé sans frais supplémentaires). Cela empêche le refoulement pendant le perçage. Pour les tubes à paroi mince de moins de 1 mm d'épaisseur, nous recommandons de réduire la force de serrage de 15 % – la géométrie triangulaire maintient toujours de manière sécurisée grâce au contact en trois points.
CFC et commande – sans MOQ, délai de prototype rapide
Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC, emboutissage et fabrication de ressorts. Cette pince est fabriquée sur nos propres tours et rectifieuses CNC – nous ne sous-traitons pas. C'est pourquoi nous pouvons offrir sans MOQ. Commandez une pince pour un prototype, testez-la sur votre machine, puis passez à l'échelle supérieure. Pour les tailles d'alésage personnalisées (par exemple, Ø10,3 mm), nous avons seulement besoin d'un dessin ou d'un échantillon. Des angles de cône personnalisés (par exemple, 20°) sont également possibles avec un délai d'outillage de 3 jours.
Quel est le MOQ pour cette pince ?
Sans MOQ – nous acceptons les commandes d'une seule pièce pour le prototypage, et les prix de volume commencent à 50 pièces.
Pouvez-vous personnaliser la taille de l'alésage ou l'angle du cône ?
Oui, nous pouvons usiner toute taille d'alésage de Ø3 mm à Ø20 mm par incréments de 0,01 mm, et nous pouvons modifier l'angle du cône pour correspondre à des broches non standard – envoyez simplement votre dessin ou un échantillon.
Comment assurez-vous le contrôle qualité sur chaque lot ?
Nous utilisons un protocole d'inspection en 5 points (angle du cône, taille de l'alésage, faux-rond, dureté, intégrité des fentes) et incluons un rapport d'inspection signé avec chaque expédition, même pour les commandes d'une seule pièce.
Quel est votre délai de livraison pour les commandes personnalisées ?
Les tailles standard sont expédiées en 10–15 jours ouvrables ; les tailles d'alésage personnalisées prennent 12–18 jours ouvrables ; les commandes urgentes (5 jours) sont disponibles avec un supplément de 20 %.
Avant de spécifier une pince, consultez notre guide de sélection des outils de coupe CNC pour comprendre comment la force de préhension de la pince interagit avec la géométrie de l'outil. Et si vous êtes préoccupé par les tolérances dimensionnelles sur la pince elle-même, notre guide des tolérances d'usinage CNC explique ce que ±0,005 mm signifie en pratique pour votre assemblage.
Envoyez-nous votre dessin ou votre spécification de broche pour un devis ferme sous 12 heures. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous confirmerons la taille de l'alésage, l'angle du cône, le matériau et le délai de livraison avant de facturer. Sans MOQ. Fabrication de précision, fabriqué en Chine, avec une garantie de 12 mois contre les défauts de matériau ou de fabrication.