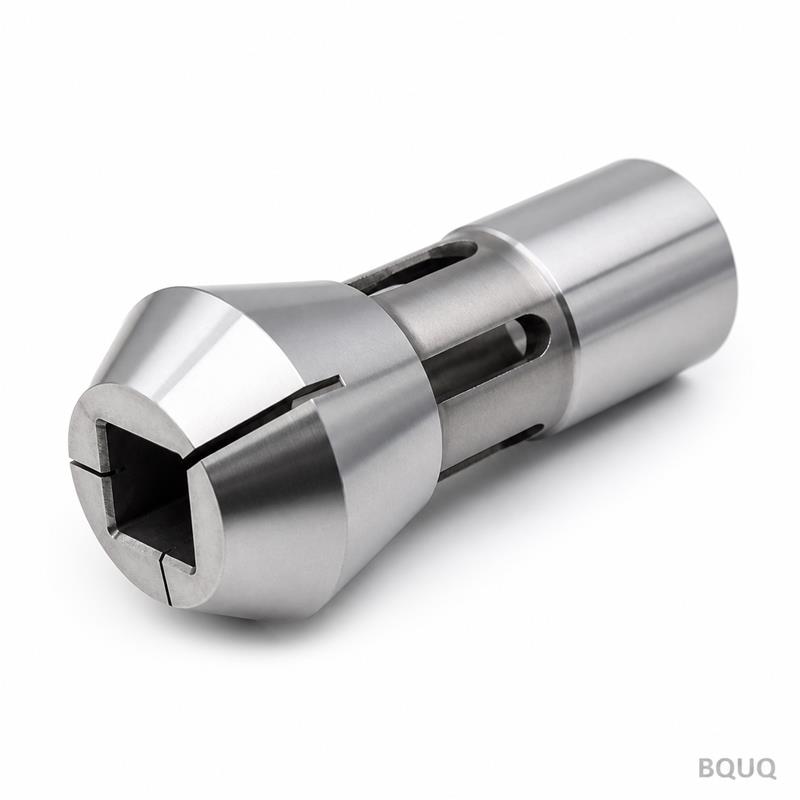
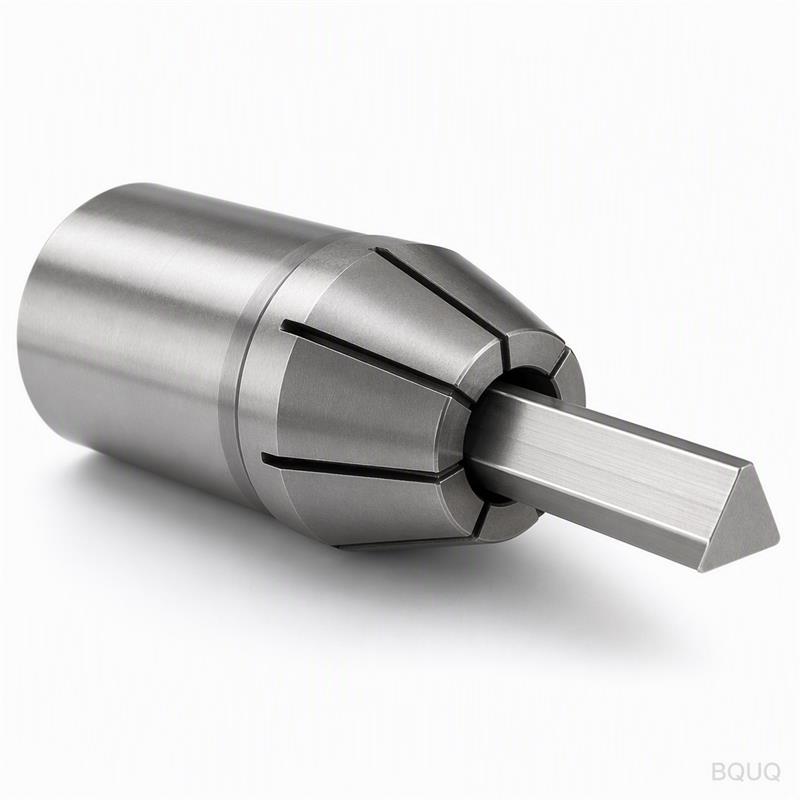
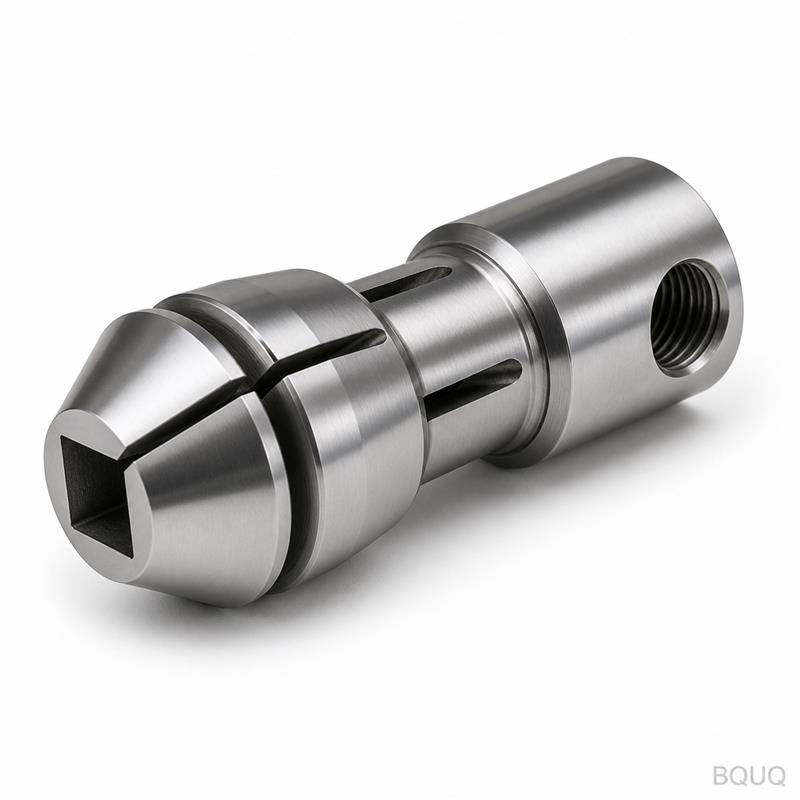
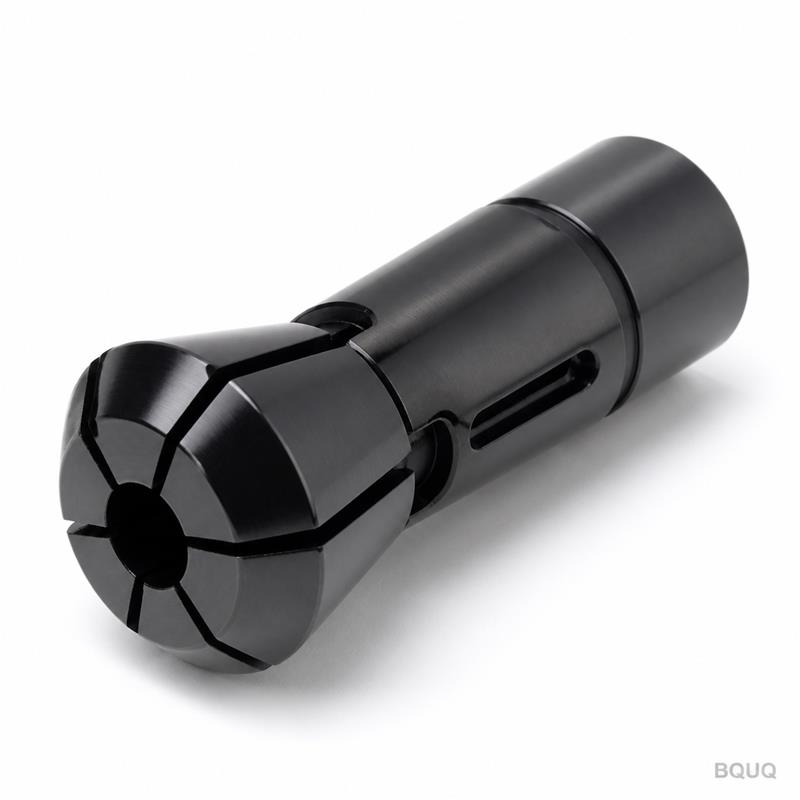
Ce mandrin de serrage à alésage carré type 46 pour tour automatique, usiné CNC, est conçu pour maintenir des pièces carrées, hexagonales ou rectangulaires dans les tours automatiqu
Mandrin de serrage à alésage carré type 46 pour tour automatique, usiné CNC BQUQ
Ce mandrin de serrage à alésage carré type 46 pour tour automatique, usiné CNC, est conçu pour maintenir des pièces carrées, hexagonales ou rectangulaires dans les tours automatiques à tête mobile et
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce mandrin de serrage à alésage carré type 46 pour tour automatique, usiné CNC, est conçu pour maintenir des pièces carrées, hexagonales ou rectangulaires dans les tours automatiques à tête mobile et à tête fixe. Il garantit un battement radial (TIR) de 0,005 mm au nez, une dureté de travail de 58 HRC pour une durée de vie prolongée, et un délai standard de 5 jours entre l'approbation du plan et l'expédition. Ce mandrin transforme la barre brute en pièces de précision finies sans opérations secondaires.
Pourquoi un alésage carré plutôt que rond : la géométrie de préhension expliquée
Un mandrin à alésage carré ne signifie pas que la pièce est carrée. Cela signifie que la surface de préhension interne est usinée avec quatre faces planes formant une section carrée. Cette conception offre un contact en 4 points sur une barre ronde, ce qui est supérieur à une pince ronde à 3 mors ou à 6 fentes pour le couple anti-rotation. Lorsque votre pièce nécessite un perçage transversal, un fraisage ou un brochage plat, l'alésage carré empêche la barre de se tordre sous les forces de coupe tangentielles.
Notre type 46 fait référence au diamètre du corps de la pince – 46 mm – qui est la norme pour les tours à tête mobile Citizen, Star et Tsugami avec une capacité de barre de 32 mm. L'alésage carré est découpé par électroérosion à fil puis rodé à la main pour obtenir un état de surface de Ra 0,2 µm. Cette étape de rodage est cruciale : elle élimine la couche de recast de l'électroérosion et crée une finition miroir qui réduit la friction lors du retrait de la barre.
Sélection des matériaux et cycle de traitement thermique que nous utilisons
Nous commençons avec de l'acier allié 8620 ou du 9CrSi (équivalent AISI L6). Pour les séries de production standard, le 8620 est cémenté à une profondeur de 0,8 à 1,0 mm, puis durci à 58-60 HRC. Pour les commandes de production élevée dépassant 500 pièces, nous passons au 9CrSi, qui est trempé à l'huile et revenu deux fois pour atteindre une dureté de cœur de 52 HRC et une dureté de surface de 60 HRC. Le double revenu élimine l'austénite résiduelle, empêchant toute dérive dimensionnelle lors d'une opération à haute vitesse.
Chaque mandrin est soumis à un traitement de relaxation des contraintes avant la rectification finale. Nous ne sautons jamais cette étape. Si vous usinez une pince à partir d'acier pré-durci, vous risquez une déformation lors du fraisage des doigts de préhension. Notre processus : tournage brut, traitement thermique, relaxation des contraintes, rectification du diamètre extérieur, électroérosion à fil de l'alésage carré, rodage, puis rectification finale du diamètre extérieur. Cette séquence maintient la concentricité entre le diamètre extérieur et l'alésage à 0,003 mm.
Contrôle du battement : comment nous maintenons un TIR de 0,005 mm au nez
Le battement est mesuré à trois points : le nez de la pince, la section de préhension et le siège conique. Notre mandrin type 46 est rectifié en une seule prise entre pointes sur une rectifieuse cylindrique Studer S33. Le siège conique (angle inclus de 16°) est rectifié en premier, puis le diamètre du nez est rectifié en utilisant la même ligne de centre. Cela élimine l'accumulation d'erreurs que l'on voit avec une rectification multi-montages.
Nous testons chaque mandrin avec une barre d'essai certifiée avant expédition. La barre d'essai est rectifiée à une rondeur de 0,002 mm et insérée à une profondeur de 20 mm. Nous mesurons le TIR avec un comparateur à cadran d'une résolution de 0,001 mm. Si la lecture dépasse 0,005 mm, la pince est rejetée et rectifiée à nouveau. Notre taux de rejet à cette étape est inférieur à 2 % – ces pièces sont retravaillées, non mises au rebut.
Spécifications du mandrin à alésage carré type 46 pour tour automatique
Paramètre
Valeur
Diamètre du corps de la pince
46 mm (type 46)
Plage de tailles d'alésage carré
3 mm à 25 mm (tailles personnalisées disponibles)
Compatibilité des formes de pièces
Rond, carré, hexagonal, rectangulaire
Matériau
Acier allié 8620 ou 9CrSi (AISI L6)
Dureté
58-60 HRC en surface, 52 HRC au cœur
Battement (TIR au nez)
0,005 mm max
Concentricité (alésage par rapport au diamètre extérieur)
0,003 mm
État de surface (alésage)
Ra 0,2 µm (rodé)
Angle du cône
16° inclus
Délai de livraison
5 jours pour les tailles standard, 10 jours pour les alésages personnalisés
MOQ
Sans MOQ – commande d'une seule pièce acceptée
Réglage de la force de serrage élastique et du mécanisme de libération
Le terme « élastique » dans une pince de serrage fait référence aux doigts fendus qui fléchissent sous la force axiale de la barre de tirage. Nous usinons 6 fentes pour les alésages jusqu'à 12 mm, et 8 fentes pour les alésages plus grands. La largeur des fentes est de 0,5 mm, coupée avec une scie à refendre au carbure de 0,4 mm. La profondeur des fentes est calculée pour laisser une épaisseur de charnière de 1,5 mm – cela donne une raideur d'environ 80 N/mm par doigt. Trop épais, la pince ne se fermera pas complètement ; trop fin, elle se fissurera par fatigue.
Nous contrôlons également le rayon à la base des fentes. Un angle vif ici crée une concentration de contraintes qui mène à une fissuration prématurée à 100 000 cycles. Nous utilisons un rayon de 0,2 mm à la base, ce qui prolonge la durée de vie en fatigue à plus de 500 000 cycles. Si vous avez besoin d'une force de serrage plus élevée pour des coupes interrompues lourdes, nous pouvons ajuster l'épaisseur de la charnière à 1,8 mm, mais cela réduit la plage de serrage de 0,1 mm.
Inspection avant chaque expédition : pas seulement un certificat sur papier
Chaque mandrin est numéroté individuellement et est livré avec un rapport d'inspection complet. Nous mesurons et enregistrons : le diamètre extérieur, la taille de l'alésage, l'angle du cône (à l'aide d'une règle sinus et de cales à billes), le TIR à trois positions, l'état de surface (avec un profilomètre Mitutoyo SJ-210) et la dureté (avec un duromètre Rockwell sur la face du nez). Nous effectuons également un test fonctionnel – la pince est montée sur un montage d'essai et cyclée 50 fois pour vérifier la constance de la force de serrage.
Le rapport d'inspection vous est envoyé par e-mail avec le numéro de suivi. Si vous demandez une inspection par un tiers (SGS, TUV ou Bureau Veritas), nous retiendrons l'expédition et coordonnerons la visite. Cela ajoute 2 jours au délai, mais le coût est nul – nous ne majorons pas les frais d'inspection par un tiers.
Recommandations sur la durée de vie de l'outil et la lubrification pour une utilisation prolongée
Pour maximiser la durée de vie de votre mandrin type 46, utilisez une huile de coupe sans chlore avec une viscosité de 32 à 46 cSt à 40 °C. N'utilisez pas de liquide de refroidissement soluble dans l'alésage de la pince – cela éliminerait le film protecteur et provoquerait une micro-soudure entre les doigts et la pièce. Pour les barres en acier inoxydable (304, 316), appliquez une pâte au bisulfure de molybdène sur l'alésage avant chaque changement de barre. Cela réduit la friction de 40 % et empêche le grippage.
Vous devez également vérifier la force de traction de la barre de tirage. Nos mandrins sont conçus pour une force de traction maximale de 15 kN. Si votre machine applique plus que cela, les doigts fléchiront excessivement et prendront une déformation permanente. Nous recommandons une force de traction de 8 à 12 kN pour la plupart des applications. La force de traction correcte garantit une libération propre de la pince – sinon, la barre traînera lors de la rétraction.
Profils d'alésage carré personnalisés et configurations de fentes spéciales
Nous pouvons usiner votre alésage carré avec une tolérance de +0,005 / -0,000 mm. C'est un jeu de frettage pour une barre ronde pré-rectifiée à la taille. Si vous avez besoin d'un jeu pour une barre laminée à chaud, nous pouvons ouvrir l'alésage à +0,02 mm. Pour une barre hexagonale, nous usinons un alésage hexagonal avec la même configuration de 4 fentes – les fentes sont alignées avec les plats, pas avec les angles.
Nous proposons également une conception de fentes modifiée pour le perçage profond. La pince standard à 6 fentes a des fentes qui courent sur toute la longueur. Pour le perçage profond, nous arrêtons les fentes à 5 mm de la face arrière. Cela crée un anneau solide à l'arrière qui empêche le liquide de refroidissement de fuir par l'arrière. C'est une modification courante pour les tours de type suisse utilisant des barres de 20 mm de diamètre avec un perçage de profondeur 10D.
FAQ : les questions que les ingénieurs posent avant de commander
Quelle est la quantité minimale de commande ?
Sans MOQ – nous acceptons les commandes d'une seule pièce, mais le prix unitaire pour une pièce est 15 % plus élevé que pour 10 pièces en raison des coûts de mise en place.
Pouvez-vous usiner une taille d'alésage carré personnalisée qui n'est pas répertoriée ?
Oui, toute taille d'alésage de 3 mm à 25 mm est usinable, et nous maintiendrons une tolérance de +0,005 mm sur la largeur de l'alésage.
Comment vérifiez-vous la qualité avant l'expédition ?
Chaque mandrin est inspecté à 100 % avec un rapport dimensionnel complet, un test de battement avec une barre d'essai certifiée et un test fonctionnel de serrage sur 50 cycles.
Quel est le délai typique pour une commande personnalisée ?
Les tailles standard sont expédiées en 5 jours, les alésages personnalisés et les configurations de fentes spéciales en 10 jours à partir de l'approbation du plan.
Lectures connexes pour votre configuration d'usinage de précision
Avant de finaliser votre outillage, consultez notre guide de sélection des outils de coupe CNC pour assortir le mandrin avec les porte-outils et les plaquettes appropriés. Pour définir des tolérances réalistes sur votre pièce, notre guide des tolérances d'usinage CNC explique ce qui est réalisable en production par rapport aux séries de prototypage.
Ce mandrin est fabriqué selon des techniques de fabrication de précision dans notre usine de Dongguan, made in China, avec une traçabilité complète des matériaux. Nous exportons vers plus de 40 pays et expédions via DHL, FedEx ou UPS. Envoyez-nous votre plan et nous confirmerons la taille de l'alésage, la configuration des fentes et le prix dans