Ce que fait cette pince et pourquoi elle réduit votre taux de rebut Il s‘agit d‘une pince de serrage trempée à alésage carré type 46 pour tour automatique usinée CNC, conçue pour l
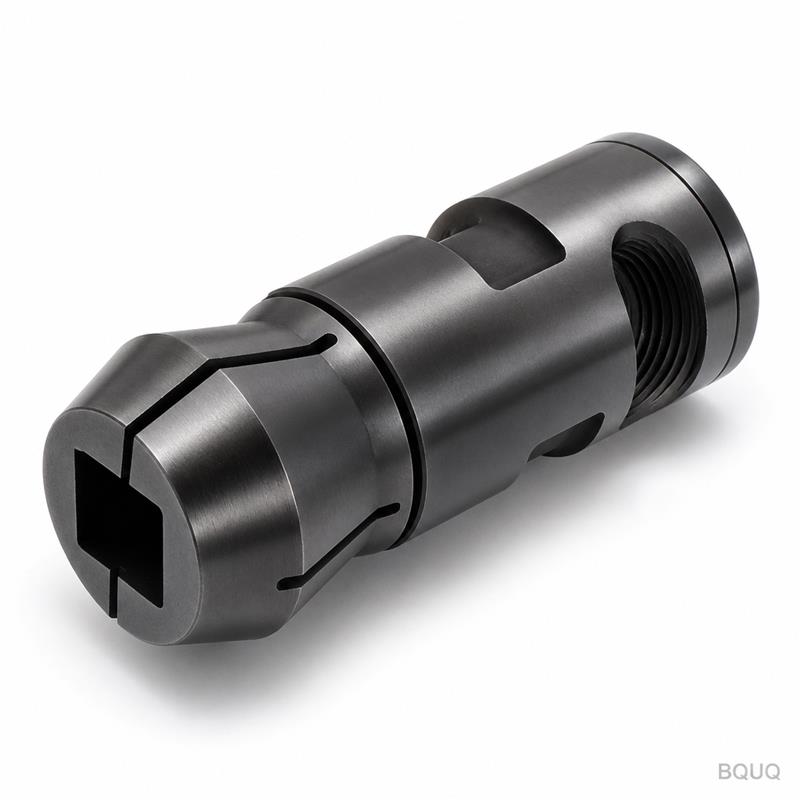
BQUQ Pince de serrage trempée à alésage carré type 46 pour tour automatique usinée CNC
Ce que fait cette pince et pourquoi elle réduit votre taux de rebut Il s'agit d'une pince de serrage trempée à alésage carré type 46 pour tour automatique usinée CNC, conçue pour les tours automatique
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que fait cette pince et pourquoi elle réduit votre taux de rebut
Il s'agit d'une pince de serrage trempée à alésage carré type 46 pour tour automatique usinée CNC, conçue pour les tours automatiques à grande vitesse et les machines de type suisse qui maintiennent des barres carrées ou rectangulaires. L'avantage concret est simple : vous obtenez un faux-rond total indiqué (TIR) de 0,003 mm au nez, une dureté de travail de 58 à 60 HRC et un état de surface de Ra 0,4 µm sur l'alésage. Cela signifie que vos pièces sortent de la machine avec une épaisseur de paroi constante, moins de bavures et moins de rebuts. Nous expédions depuis notre usine de Dongguan en 7 jours pour les tailles standard, et nous n'imposons pas de MOQ—commandez une pièce pour un prototype ou 5 000 pour la production.
Pourquoi la géométrie d'alésage carré surpasse les grips ronds pour le tour automatique 46
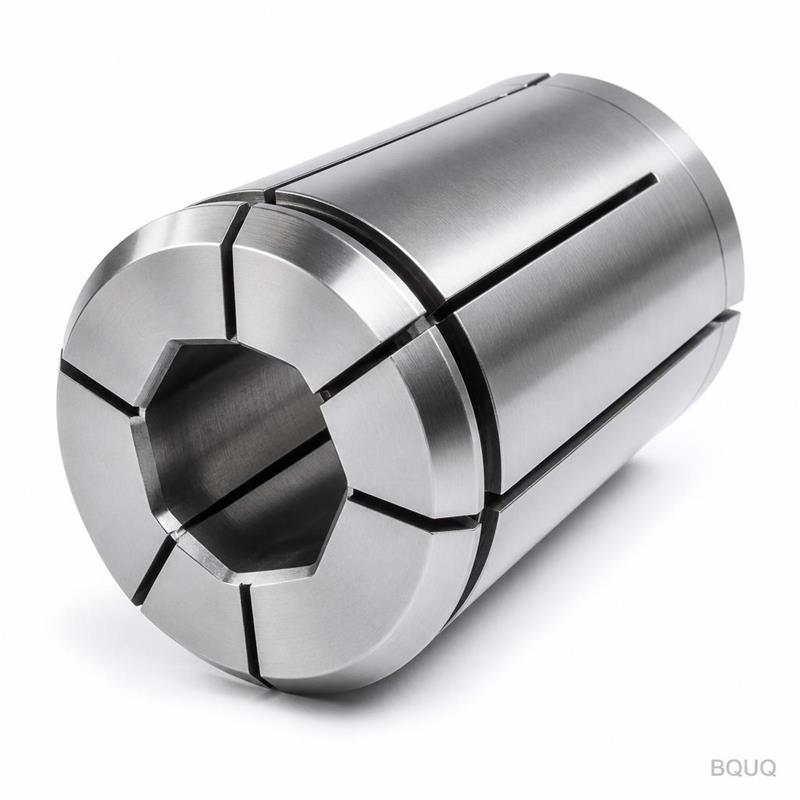
Les machines de type tour automatique 46 poussent souvent des barres carrées ou hexagonales à travers une douille de guidage. Une pince à alésage rond déforme les coins de la barre carrée, provoquant des vibrations et une force de serrage inégale. Notre alésage carré est brochée après le traitement thermique, pas avant. Cette séquence est importante. Si vous brochez avant la trempe, l'alésage se déforme pendant la trempe. Nous usinons l'alésage à 0,005 mm de surépaisseur, nous durcissons, puis nous finissons par brochage à la dimension finale. Le résultat est une véritable poche carrée avec quatre faces de contact planes, chacune maintenant la barre avec une pression égale. Vous obtenez un TIR de 0,003 mm sur le diamètre de préhension, pas seulement sur le corps extérieur. C'est la différence entre une pince qui maintient la barre et une qui la maintient droite.
Matériaux et traitement thermique que nous utilisons pour le corps trempé
Nous partons de l'acier de cémentation 20CrMnTi, et non de l'acier au carbone ordinaire 45#. Le noyau reste résistant à 30–35 HRC pour absorber les chocs des coupes interrompues, tandis que la couche superficielle atteint 58–60 HRC après cémentation et trempe à l'huile. La profondeur de cémentation est de 0,8–1,2 mm, vérifiée par test micro-Vickers sur chaque lot. Les fentes de ressort sont découpées par fil après la trempe, et non fraisées avant. La découpe par fil évite les concentrateurs de contraintes et laisse un fini de Ra 0,8 µm sur les parois des fentes. L'alésage carré lui-même est rectifié à la tolérance H7 pour la taille de la barre. Si vous utilisez une barre carrée de 10 mm, l'alésage est de 10,000 à 10,015 mm. C'est un ajustement réel, pas une dimension nominale sur plan.
Contrôle du faux-rond : comment nous mesurons et ce que vous obtenez réellement
Nous ne prétendons pas à un faux-rond basé sur un seul échantillon. Chaque pince est montée sur un mandrin de précision avec un TIR de 0,002 mm, puis nous mesurons le faux-rond de l'alésage avec un comparateur à cadran à trois profondeurs : avant, milieu et arrière. La lecture maximale est inscrite sur le rapport d'inspection. Si elle dépasse 0,003 mm, la pince est mise au rebut—pas retravaillée. Retravailler une pince trempée par un re-brochage modifie la tension du ressort et ruine la préhension. Nous testons également la force de serrage sur un extracteur hydraulique : à une longueur de serrage de 60 mm, la pince doit maintenir une force axiale de 2 500 N avant de glisser. Ce test est effectué sur 10 % de chaque lot, et nous pouvons envoyer la vidéo si vous le demandez.
Fiche technique de la pince de serrage trempée à alésage carré type 46 pour tour automatique usinée CNC
Paramètre
Valeur
Matériau
Acier de cémentation 20CrMnTi
Dureté (couche superficielle)
58–60 HRC
Dureté (noyau)
30–35 HRC
Profondeur de cémentation
0,8–1,2 mm
Tolérance de l'alésage carré
H7 (par ex., 10,000–10,015 mm pour une barre de 10 mm)
Faux-rond (TIR au nez)
0,003 mm max
État de surface de l'alésage
Ra 0,4 µm
État de surface des fentes
Ra 0,8 µm
Force de serrage à 60 mm de longueur
2 500 N minimum
Tailles standard
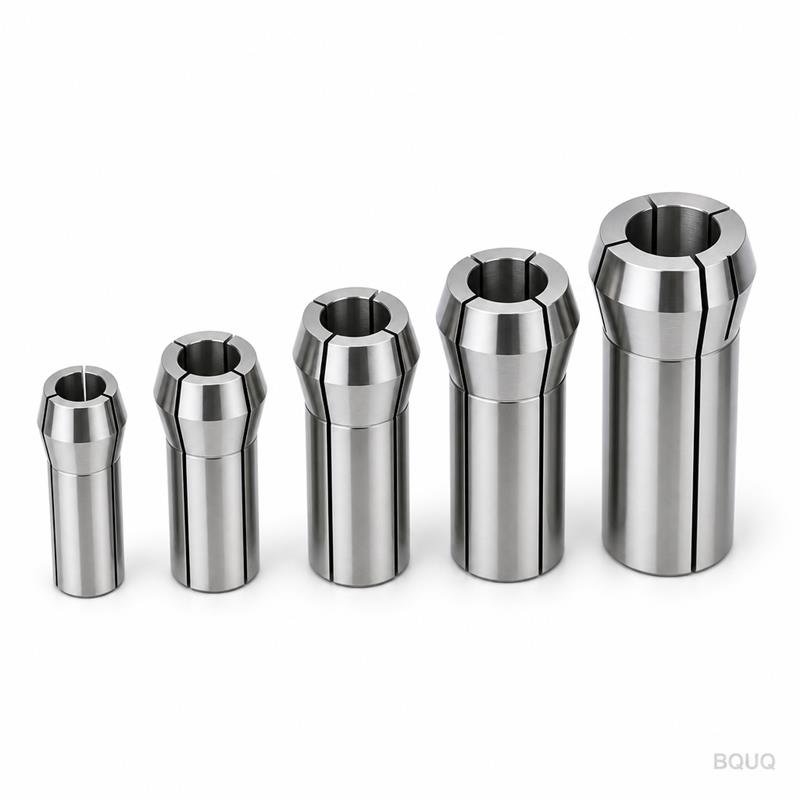
Barres carrées de 6, 8, 10, 12, 14, 16 mm
Délai de livraison (standard)
7 jours après approbation du plan
MOQ
Aucun minimum (1 pièce acceptée)
Inspection avant chaque expédition : pas seulement un tampon sur papier
Chaque pince reçoit un numéro de série gravé au laser sur la bride. Le rapport d'inspection fait référence à ce numéro. Nous mesurons la taille de l'alésage avec un micromètre interne à trois points (résolution 0,001 mm), le faux-rond avec un comparateur à cadran sur un mandrin rectifié, et la dureté avec un duromètre Rockwell portable. Le rapport inclut les valeurs mesurées réelles, pas seulement « PASS » ou « FAIL ». Vous verrez des chiffres comme « 10,008 mm » et « 0,002 mm TIR ». Si vous avez besoin d'un rapport CMM complet pour les dimensions critiques, nous pouvons le faire sur demande avec un délai supplémentaire de 24 heures. Mais pour les commandes standard, le rapport manuel est inclus gratuitement. Nous faisons cela parce que nous savons que vous installez cette pince dans une machine qui fonctionne 20 heures par jour, et une erreur de 0,01 mm signifie des milliers de pièces rejetées.
Comment commander des tailles personnalisées sans pénalité de MOQ
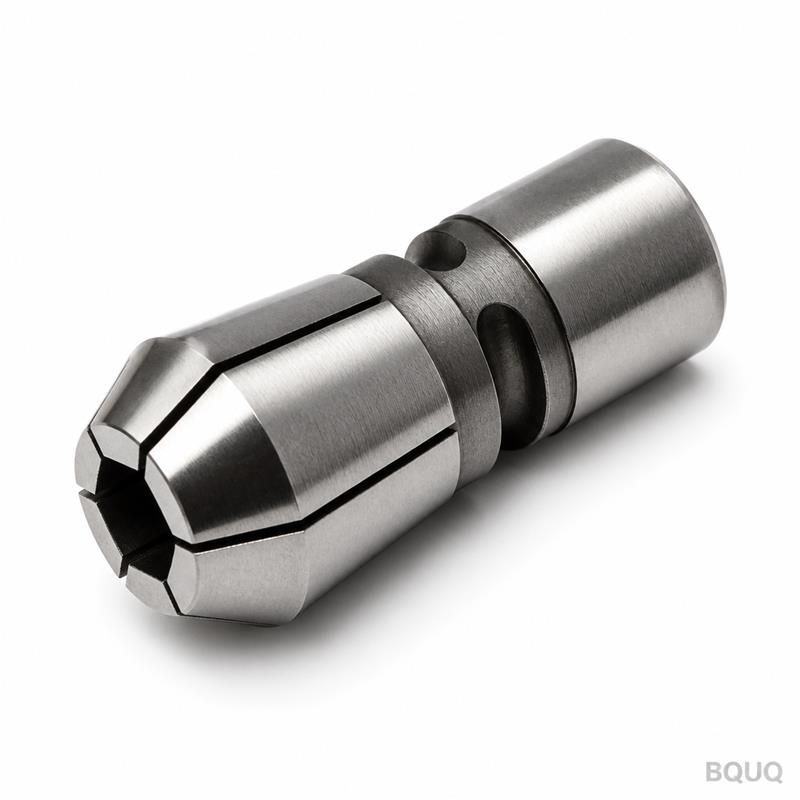
Nous acceptons des tailles d'alésage carré personnalisées de 4 mm à 20 mm. Le corps extérieur est un cône standard de tour automatique 46 (1:10), donc il s'adapte à votre broche existante. Vous devez uniquement spécifier la taille de la barre et la longueur de serrage. Si vous avez un plan, envoyez-le. Sinon, indiquez-nous la dimension de la barre et nous proposerons une tolérance d'alésage. Les tailles personnalisées prennent 10 jours car nous devons commander l'outil de brochage spécifiquement pour votre dimension. Mais l'outil est un coût unique—nous ne l'amortissons pas dans votre première commande. Vous payez pour la pince, pas pour l'outil. C'est ainsi que nous maintenons le MOQ à zéro. Pour des formes inhabituelles comme des barres hexagonales ou avec rainures de clavette, nous pouvons également usiner l'alésage pour correspondre, mais attendez-vous à un délai plus long de 14 jours.
Avez-vous vraiment aucun MOQ pour cette pince ?
Oui, zéro MOQ. Vous pouvez commander une pièce pour un essai ou un remplacement, et le prix unitaire reste le même que pour une commande de 10 pièces. Nous faisons cela parce que nous sommes une usine de fabrication de précision en Chine, pas une société de négoce, et nous voulons que les ingénieurs testent notre qualité sans s'engager sur un grand lot.
Pouvez-vous correspondre exactement aux dimensions de ma pince existante de tour automatique 46 ?
Oui, envoyez-nous un plan ou un échantillon, et nous reproduirons le cône extérieur, l'épaisseur de la bride et le motif des fentes. Nous offrons également un service de rétro-ingénierie—nous mesurons votre pince usée et produisons un remplacement en 10 jours.
Quel est votre processus de contrôle qualité pour un lot de 100 pièces ou plus ?
Nous inspectons 100 % des pinces pour la taille de l'alésage et le faux-rond, et nous effectuons des tests destructifs de force de serrage sur 2 pièces de chaque lot. Si une pièce échoue, tout le lot est mis en quarantaine et ré-inspecté. Vous recevez un rapport d'inspection complet avec chaque expédition.
Et si j'ai besoin de 50 pièces en urgence pour un redémarrage de ligne de production ?
Nous gardons des ébauches de matière première pour le type 46 en stock, donc nous pouvons livrer 50 pièces en 5 jours. Pour les commandes de plus de 200 pièces, nous avons besoin de 10 jours. L'expédition de nuit depuis Dongguan vers la plupart des hubs asiatiques est disponible, et nous utilisons DHL ou FedEx pour la livraison mondiale.
Obtenez un devis ferme en 12 heures—Envoyez votre plan
Envoyez-nous votre plan ou simplement la taille de la barre et la longueur de serrage. Nous répondrons en 12 heures avec un prix unitaire ferme, un délai de livraison confirmé et une tolérance d'alésage suggérée. Pas d'estimations vagues, pas de frais d'outillage cachés. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Si vous hésitez encore entre les matériaux d'outil ou les classes de tolérance, lisez notre guide de sélection des outils de coupe CNC et notre guide des tolérances d'usinage CNC—tous deux écrits pour les ingénieurs qui ont besoin de chiffres réels, pas de blabla. BQUQ est une usine de 20 ans à Dongguan, et nous avons expédié plus de 2 millions de pinces dans 40 pays. Votre prochaine pince peut être sur notre établi demain.