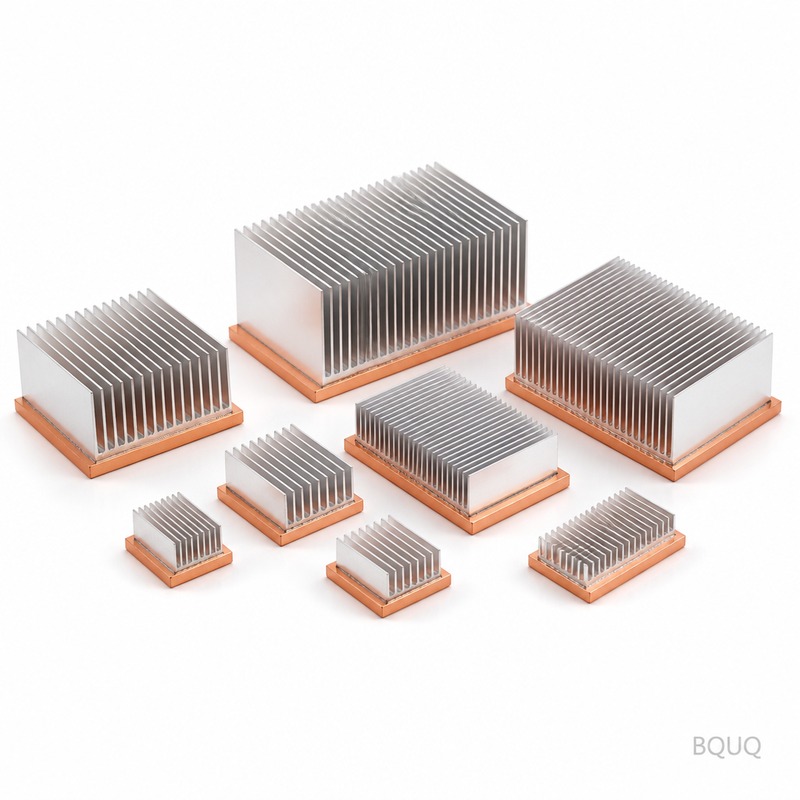
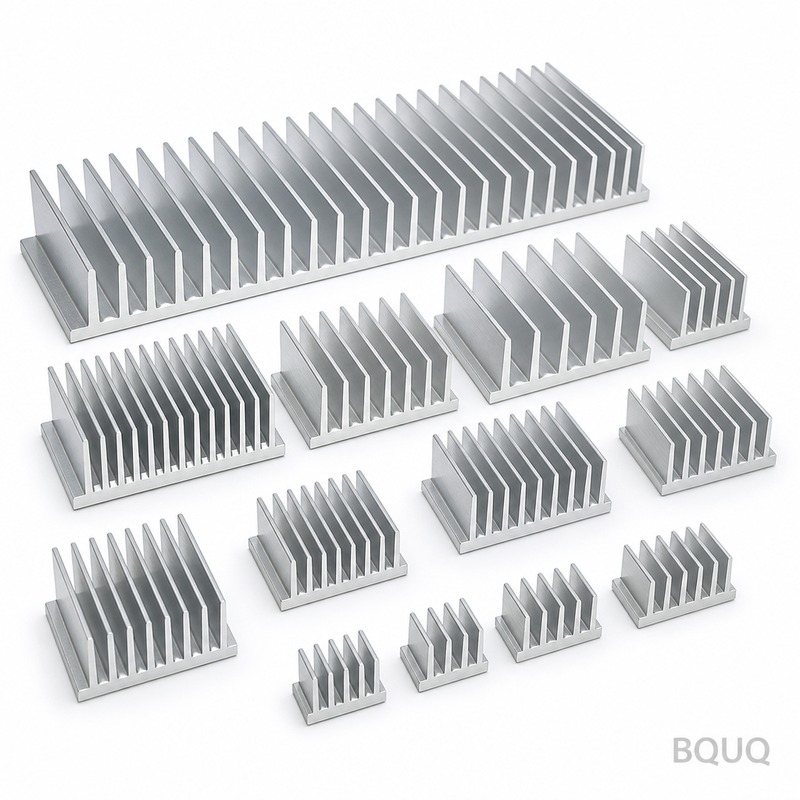
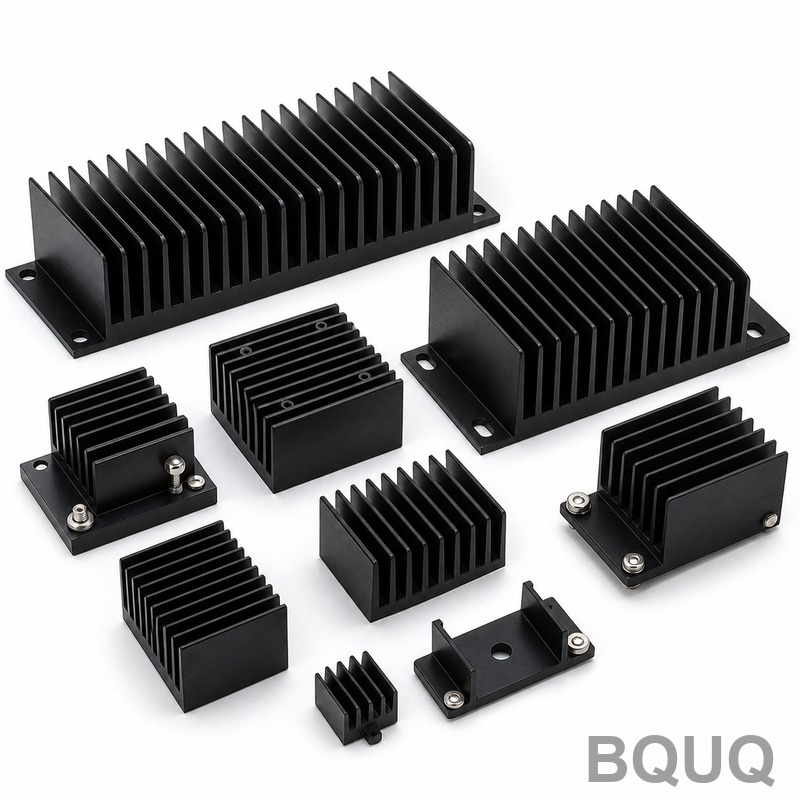
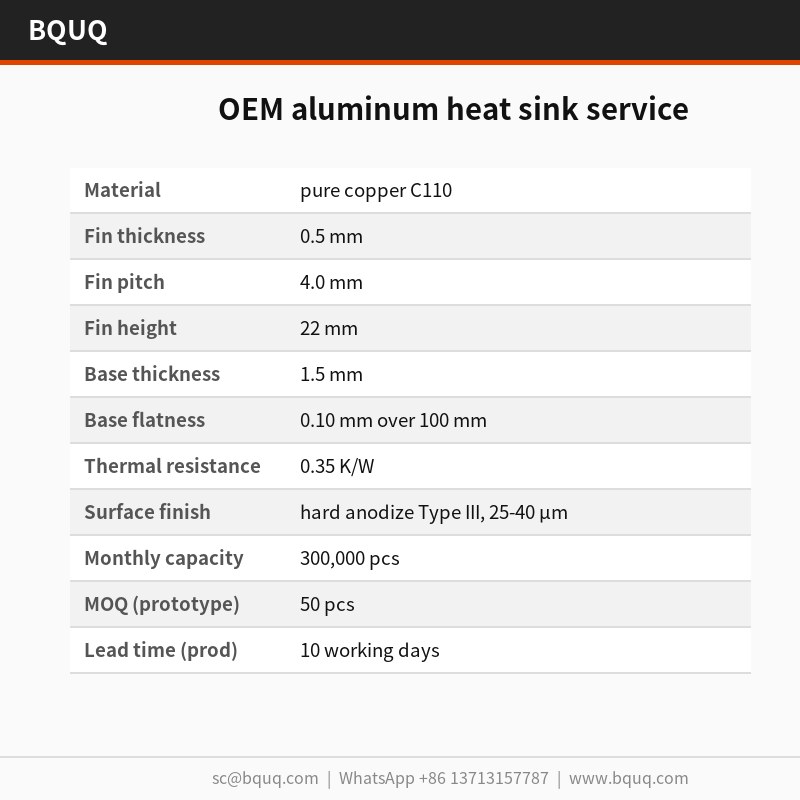
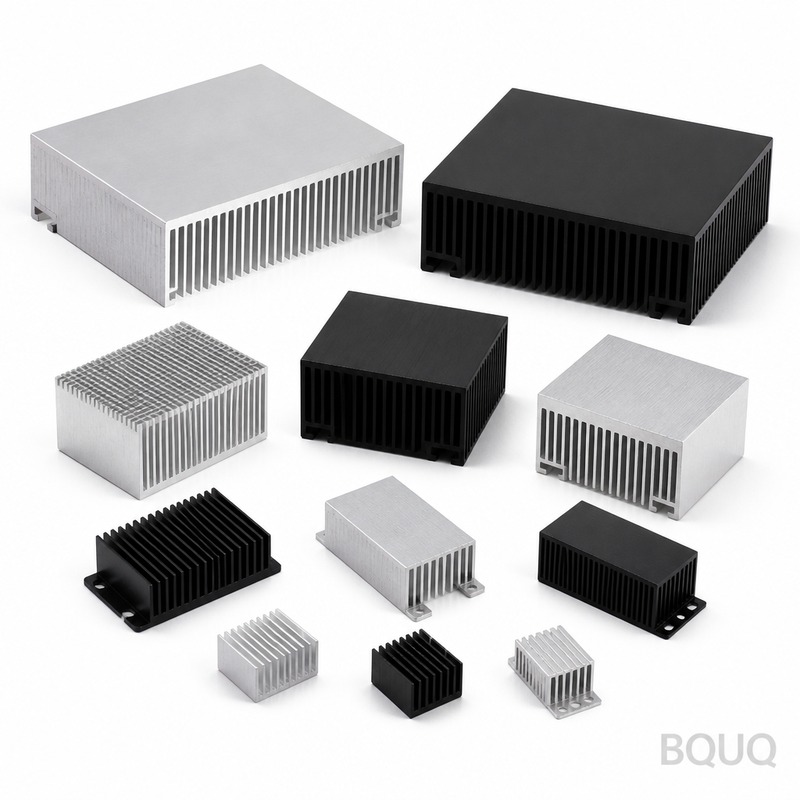
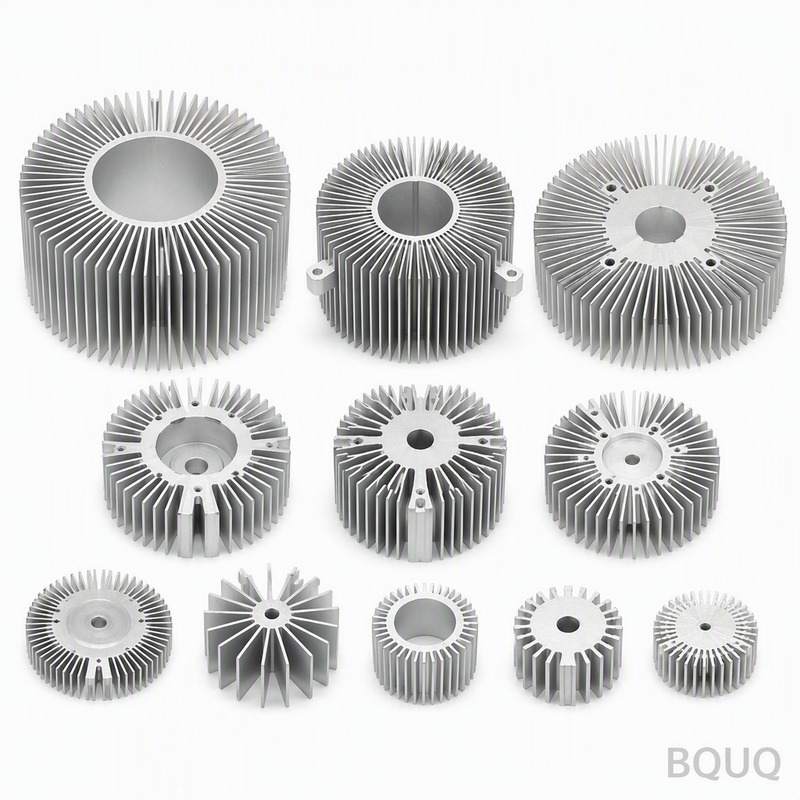
Service de dissipateur thermique en aluminium OEM : cuivre pur C110, ailettes de 0,5 mm à un pas de 4,0 mm, planéité de 0,10 mm sur 100 mm, résistance thermique de 0,35 K/W. Quantité minimale de commande 50 pièces, expédition i...
Service OEM de dissipateurs thermiques en aluminium
Service OEM de dissipateurs thermiques en aluminium: pure copper C110, 0.5 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
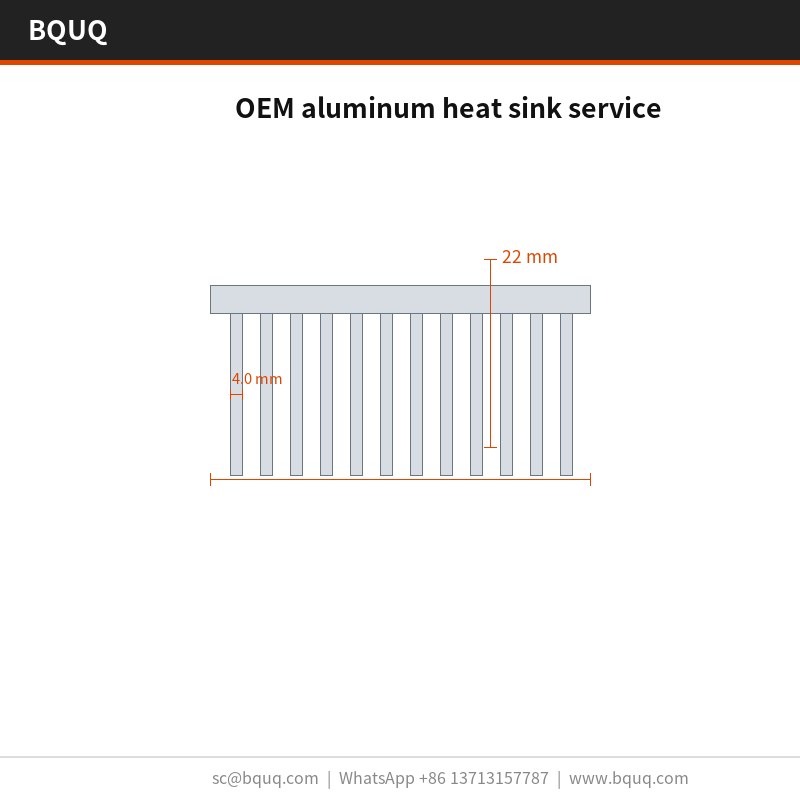
Ce service de dissipateur thermique en aluminium OEM couvre 120 x 80 x 50 mm avec des ailettes de 22 mm à un pas de 4,0 mm, offrant 0,35 K/W à ΔT = 60 K. L'emboutissage maintient le pas des ailettes dans une tolérance de ±0,03 mm sur une série de 300 000 pièces, avec une planéité de 0,10 mm sur 100 mm sur la face de montage. Une seule course de 250 T forme la pièce complète en un cycle de 12 s, et l'anodisation dure Type III, 25-40 µm est disponible.
Ce service de dissipateur thermique en aluminium OEM couvre 120 x 80 x 50 mm en cuivre pur C110, avec des ailettes de 22 mm à un pas de 4,0 mm. La performance thermique est de 0,35 K/W à ΔT = 60 K, confirmée par comparateur optique 0,002 mm, avec anodisation dure Type III, 25-40 µm disponible.
Approche de conception et processus
L'emboutissage offre un profil d'ailette reproductible de 0,5 mm que l'extrusion ne peut pas maintenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans une tolérance de ±0,03 mm sur une série de 300 000 pièces.
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir. Une planéité de 0,10 mm sur 100 mm sur la face de montage est maintenue directement par l'outillage, ce qui assure un contact uniforme de l'interface thermique.
Une seule course de 250 T forme l'ensemble du service de dissipateur thermique en aluminium OEM, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,03 mm, et le cycle de 12 s alimente une ligne de 300 000 pièces.
Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,5 mm à 0,5 mm à partir de la même famille de presses de 250 T, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur.
Le pressage du cuivre pur C110 maintient le service de dissipateur thermique en aluminium OEM léger, à partir de 280 g selon l'enveloppe, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Le matériau standard est le cuivre pur C110, fourni avec anodisation dure Type III, 25-40 µm. Pour les applications où l'exposition des télécommunications et des stations de base est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité compte plus que le poids, le cuivre C110 améliore la performance thermique et double approximativement la masse unitaire.
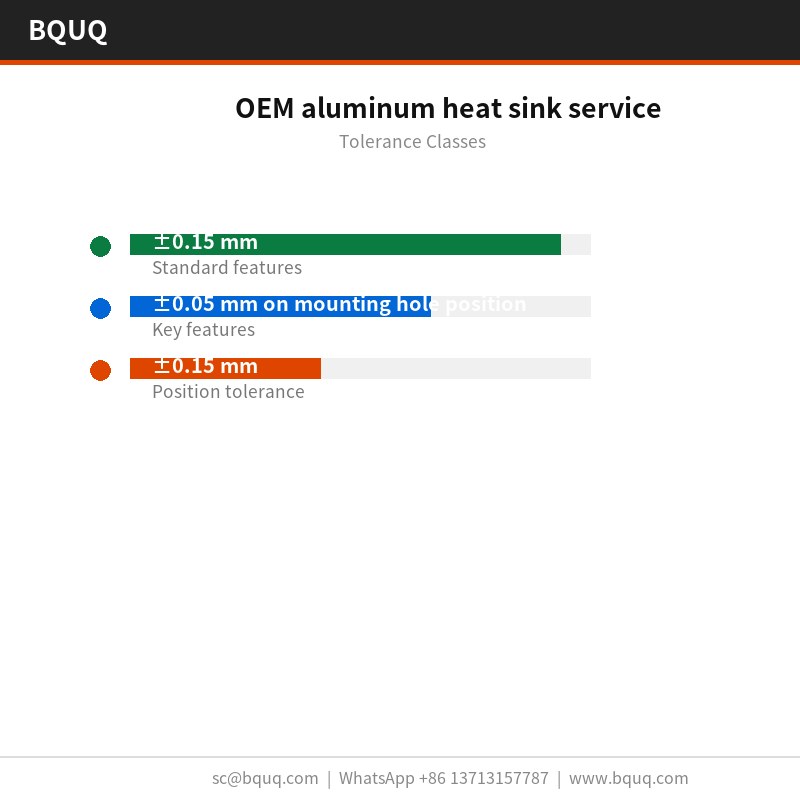
Les dimensions générales sont de ±0,15 mm, avec des caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage maintenues séparément. La géométrie formée hérite de la répétabilité de l'outillage de ±0,03 mm, et la position des trous est maintenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est vérifiée sur un marbre en granite, à 25 °C contre une limite de 0,10 mm sur 100 mm, et le pas des ailettes est vérifié optiquement à ±0,03 mm. Les rapports accompagnent chaque lot.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec comparateur optique 0,002 mm sur chaque première pièce. Les écarts au-delà de ±0,15 mm déclenchent un tri complet du lot.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,10 mm sur 100 mm à 120 x 80 x 50 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux lectures.
Le confinement final est sachet PE + carton d'exportation, 20 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Lorsqu'un service de dissipateur thermique en aluminium OEM fonctionne à des volumes de télécommunications et de stations de base, la cohérence pièce à pièce détermine les retours terrain. ±0,03 mm sur une série de 300 000 pièces maintient la courbe thermique dans une seule bande.
Les règles d'emballage et de vibration des télécommunications et des stations de base poussent vers une construction monobloc. Un service de dissipateur thermique en aluminium OEM embouti n'a pas d'adhésif susceptible de fluer, ce qui est le mode de défaillance habituel dans les refroidisseurs en deux parties.
Les concepteurs travaillant sur les télécommunications et les stations de base demandent la planéité avant de demander les données thermiques, car l'assemblage des télécommunications et des stations de base est automatisé et une base non plane arrête la ligne.
Les conceptions de télécommunications et de stations de base fonctionnent souvent avec un trajet d'air forcé de 2,0 m/s. 0,35 K/W à ΔT = 60 K, la convection naturelle signifie que les télécommunications et les stations de base peuvent atteindre leur cible avec une puissance de ventilateur inférieure à la limite acoustique.
Quelle est la quantité minimale de commande pour ce service de dissipateur thermique en aluminium OEM ?
La MOQ est de 50 pièces pour une série prototype et de 5000 pièces pour la production. En dessous de la quantité prototype, l'amortissement de l'outillage domine le coût unitaire, nous proposons donc plutôt la voie échantillon : échantillon gratuit avec plan, 5-7 jours.
Comment cela se compare-t-il à un service de dissipateur thermique en aluminium OEM extrudé ?
L'extrusion est moins chère au-delà d'environ 500 000 pièces par an et donne un profil plus lisse. L'emboutissage l'emporte en dessous de ce seuil et partout où l'épaisseur d'ailette descend en dessous de 0,5 mm, car l'extrusion ne peut pas maintenir 0,5 mm de manière constante. Pour les prototypes de télécommunications et de stations de base, le coût de l'outillage décide généralement.
Testez-vous la résistance thermique ?
Nous testons à ΔT = 60 K, convection naturelle et rapportons 0,35 K/W. C'est une valeur en régime permanent, pas en transitoire : pour le comportement de première mise sous tension des télécommunications et des stations de base, vous avez besoin d'un test différent, et nous pouvons le réaliser sur demande.
Quelle est la planéité sur la face de montage ?
0,10 mm sur 100 mm mesurée sur marbre en granite, à 25 °C. C'est le chiffre qui compte pour les télécommunications et les stations de base, car le pad thermique nécessite un contact uniforme. Si votre assemblage nécessite mieux, dites-le et nous pouvons ajouter une opération de surfaçage.
Quelles sont les conditions d'emballage et d'expédition ?
L'emballage standard est sachet PE + carton d'exportation, 20 kg par carton. Nous cotons CIF Rotterdam. Les cartons d'exportation sont étiquetés avec le lot, la quantité et le statut d'inspection, et la documentation complète, y compris le rapport d'inspection, voyage avec les marchandises.
Comment nous fabriquons et expédions
Approvisionnement direct depuis Dongguan : bobine de matière, formage, traitement de surface et inspection ont lieu dans un seul bâtiment, de sorte que la planéité de 0,10 mm sur 100 mm est vérifiée avant que la pièce ne soit emballée.
Notre expérience dans les télécommunications et les stations de base remonte au premier programme d'outillage en 2015. Cet historique explique pourquoi l'anodisation dure Type III standard, 25-40 µm et ±0,15 mm sont conservateurs plutôt qu'optimistes.
Le personnel qualité est assis à côté de la presse, pas dans une salle séparée. Les écarts sur 4,0 mm ou 0,10 mm sur 100 mm arrêtent la production au niveau de l'outillage plutôt qu'à l'inspection finale.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Cuivre pur C110 (service de dissipateur thermique en aluminium)
Tolérance
±0,03 mm pas d'ailette ; 0,10 mm sur 100 mm planéité
Délai de livraison
Cycle de 12 s ; ligne de 300 000 pièces
MOQ
Série de 300 000 pièces
Capacité
Presse de 250 T ; épaisseurs d'ailettes de 0,5 mm à 0,5 mm
Sélection / comparaison
Option
Idéal pour
Compromis
Profil d'ailette embouti
Profil d'ailette reproductible de 0,5 mm
L'extrusion ne peut pas maintenir un profil d'ailette de 0,5 mm
Conception à joint brasé
Base et ailettes séparées
Le joint peut défaillir ; base et ailettes embouties sont monobloc
Processus d'extrusion
Profils simples
Ne peut pas maintenir ±0,03 mm de pas sur 300 000 pièces
Anodisation dure Type III
Résistance à l'usure de surface
Ajoute 25-40 µm d'épaisseur
Cuivre pur C110
Léger à partir de 280 g
Coût matériau plus élevé que l'aluminium
Processus / inspection
Étape
Contrôle
Enregistrement
Emboutissage
Course de 250 T forme la pièce complète en 12 s
Fonctionnement de l'outillage à ±0,03 mm
Formage des ailettes
La matrice forme chaque ailette en une seule course
Pas dans ±0,03 mm sur 300 000 pièces
Planéité
Maintenue directement par l'outillage
0,10 mm sur 100 mm sur la face de montage
Performance thermique
Confirmée par comparateur optique 0,002 mm
0,35 K/W à ΔT = 60 K
Finition de surface
Anodisation dure Type III
25-40 µm disponible
Questions fréquemment posées
Quelle est la performance thermique de ce service de dissipateur thermique en aluminium OEM ?
La performance thermique est de 0,35 K/W à ΔT = 60 K, confirmée par comparateur optique 0,002 mm. L'enveloppe de 120 x 80 x 50 mm avec des ailettes de 22 mm à un pas de 4,0 mm soutient cette cote, et l'anodisation dure Type III, 25-40 µm est disponible.
Quel matériau est utilisé et pourquoi ?
Le cuivre pur C110 est utilisé, gardant la pièce légère à partir de 280 g selon l'enveloppe sans sacrifier la densité d'ailettes. Cela compte lorsque la longueur du trajet d'air est déjà fixée. La base et les ailettes sont pressées en une seule pièce, il n'y a donc pas de joint brasé susceptible de défaillir.
Quelles tolérances pouvez-vous maintenir sur le pas des ailettes et la planéité ?
L'emboutissage maintient le pas des ailettes dans ±0,03 mm sur une série de 300 000 pièces. La planéité sur la face de montage est de 0,10 mm sur 100 mm, maintenue directement par l'outillage. L'outillage fonctionne à ±0,03 mm, et le cycle de 12 s alimente une ligne de 300 000 pièces.
Comment l'emboutissage se compare-t-il à l'extrusion pour ce dissipateur thermique ?
L'emboutissage offre un profil d'ailette reproductible de 0,5 mm que l'extrusion ne peut pas maintenir. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,03 mm sur une série de 300 000 pièces. Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir.
Quelle est la capacité de production et le temps de cycle ?
Une seule course de 250 T forme l'ensemble du service de dissipateur thermique en aluminium OEM, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. Le cycle de 12 s alimente une ligne de 300 000 pièces. Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,5 mm à 0,5 mm à partir de la même famille de presses de 250 T.
Quelles finitions de surface sont disponibles ?
L'anodisation dure Type III, 25-40 µm est disponible. Cette finition soutient la performance thermique de 0,35 K/W à ΔT = 60 K. La pièce de 120 x 80 x 50 mm avec des ailettes de 22 mm à un pas de 4,0 mm peut être finie selon cette spécification.
Puis-je changer l'épaisseur d'ailette sans changer de fournisseur ?
Oui. Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,5 mm à 0,5 mm à partir de la même famille de presses de 250 T, de sorte qu'une refonte thermique est un changement d'outillage plutôt qu'un nouveau fournisseur. L'outillage fonctionne à ±0,03 mm, et le cycle de 12 s alimente une ligne de 300 000 pièces.