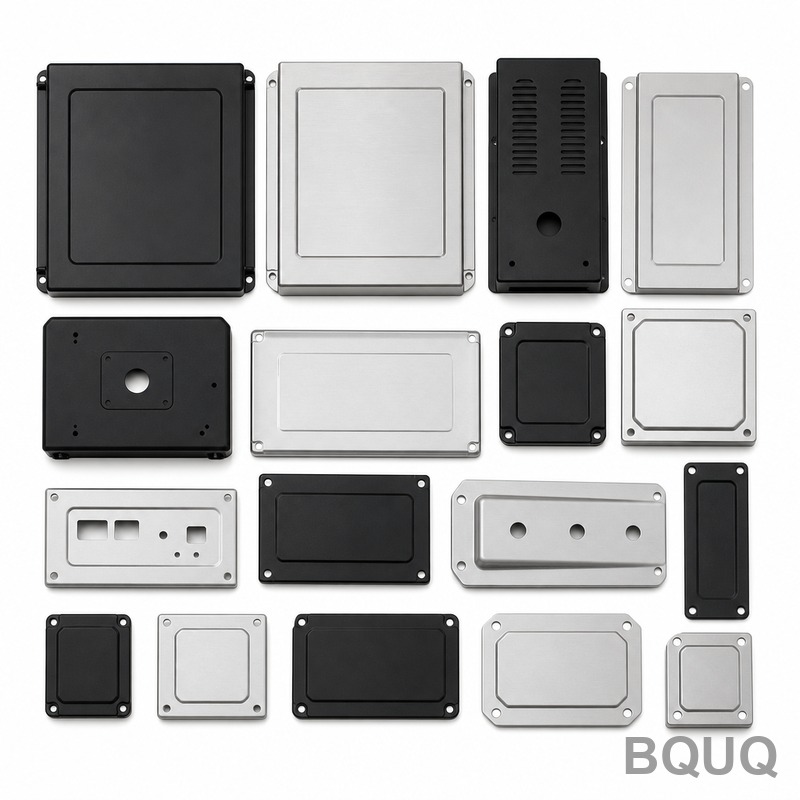
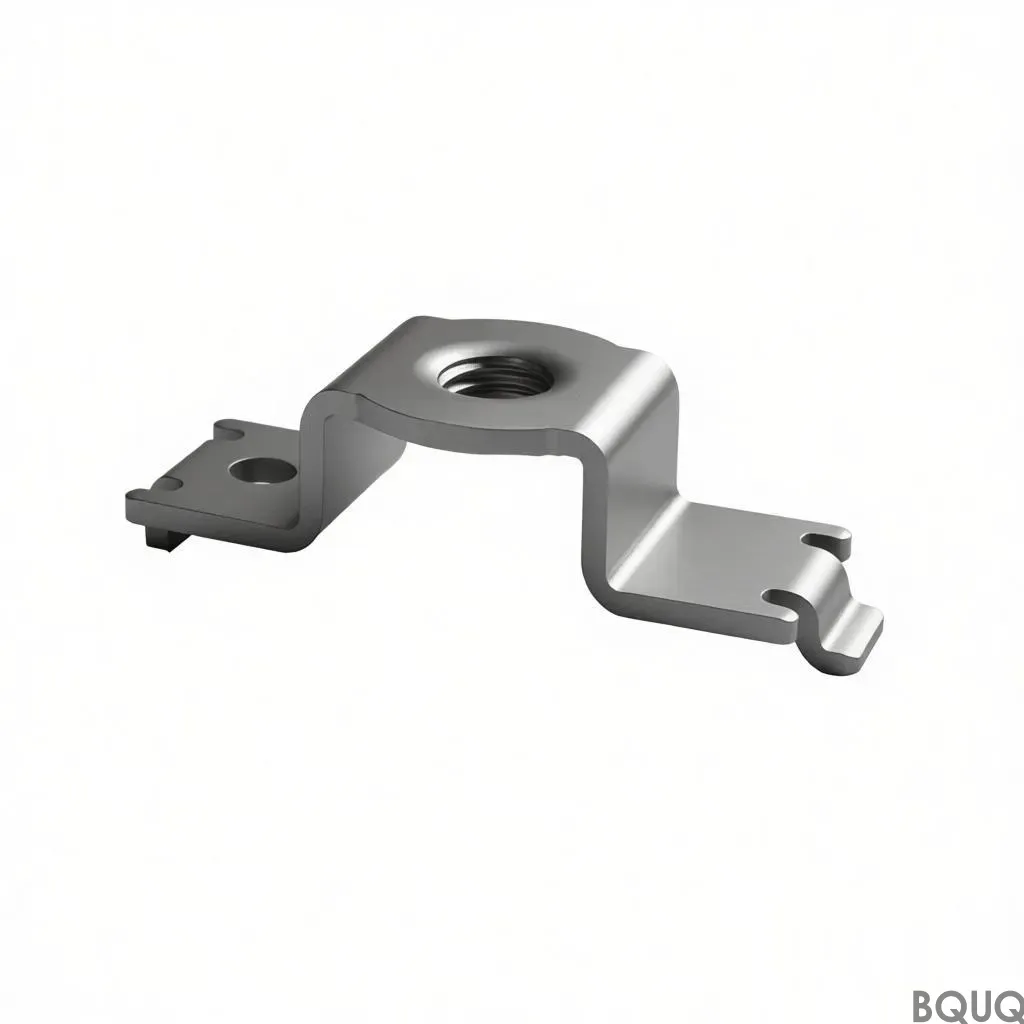
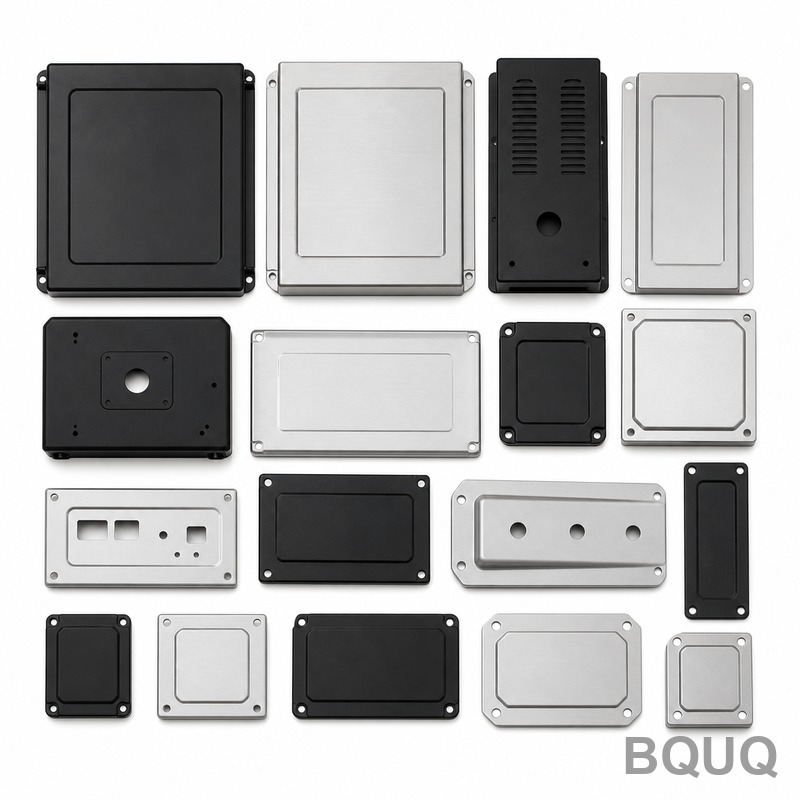
Ce boîtier en tôle estampé en SECC 1,0 mm avec des ailettes à pas donné offre une résistance thermique mesurée à ΔT = 60 K. La base respecte une tolérance vérifiée sur marbre, et l'assemblage tourne à pleine capacité par mois depuis une seule ligne ISO9001 à Dongguan. L'estampage maintient le pas des ailettes dans la tolérance sur toute une série, et la géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le chemin thermique.
Ce boîtier en tôle estampé en SECC 1,0 mm avec des ailettes à pas donné offre une résistance thermique mesurée de à ΔT = 60 K. La base respecte , vérifiée sur marbre, et l'assemblage tourne à par mois depuis une seule ligne ISO9001 à Dongguan.
Approche de conception et procédé
L'estampage produit un profil d'ailettes reproductible que l'extrusion ne peut pas garantir : la matrice forme chaque ailette en une seule course, si bien que le pas reste dans la tolérance sur toute une série de .
Une seule course forme l'ensemble du boîtier en tôle, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tourne , et le cycle alimente une ligne .
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le chemin thermique. Rien ne s'interpose entre le SECC 1,0 mm et le flux d'air, hormis la surface estampée elle-même.
Le pressage du SECC 1,0 mm maintient le boîtier en tôle léger, de selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du chemin de flux d'air est déjà fixée par le boîtier.
La finition par revêtement en poudre RAL 9005 est appliquée après formage, de sorte que la protection contre la corrosion n'est pas entamée aux pieds d'ailettes comme c'est le cas sur les solutions usinées.
Sélection des matériaux et finition de surface
Le matériau standard est le SECC 1,0 mm, fourni avec un revêtement en poudre RAL 9005. Pour les applications où l'exposition aux trackers solaires est un facteur critique, nous recommandons la voie passivée ; lorsque la conductivité prime sur le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Les dimensions générales sont réalisées selon , tandis que les caractéristiques critiques telles que sont traitées séparément. La géométrie formée hérite d'une répétabilité d'outillage de , et la position des trous est maintenue à . Les classes plus serrées nécessitent une opération de presse supplémentaire ; il est donc préférable de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un par rapport à une limite de , et le pas des ailettes est vérifié optiquement à . Des rapports accompagnent chaque lot.
Le SECC 1,0 mm à réception est contrôlé en épaisseur et en dureté avant d'entrer en presse. Après formage, confirme et par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec sur chaque premier article. Les écarts au-delà de déclenchent un tri complet du lot.
Le confinement final est de . Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Domaines d'application de cette pièce
Les programmes de trackers solaires sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier disponible, et le pas avec stock constitue le plafond pratique pour l'aluminium.
Pour les constructions de trackers solaires, la face de montage compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Dans un tracker solaire, la base fait généralement office d'interface de montage. avec flat offre une surface stable pour le pad thermique du tracker solaire.
Les concepteurs travaillant sur des trackers solaires exigent la planéité avant même les données thermiques, car l'assemblage des trackers solaires est automatisé et une base non plane arrête la ligne.
Les dimensions générales sont conformes à ; les dimensions critiques telles que sont maintenues séparément. Les formes obtenues par formage héritent de la répétabilité de l'outillage de . Si votre plan exige des tolérances plus serrées, informez-nous avant la fabrication de l'outillage afin que nous puissions prévoir l'opération de presse supplémentaire.
Oui, nous expédions à l'état brut de pressage pour les clients qui réalisent eux-mêmes leur finition. Le risque réside dans les marques de manipulation sur les ailettes , c'est pourquoi nous emballons ces pièces avec des feuilles intercalaires à l'intérieur de .
Quelles sont les conditions d'emballage et d'expédition ?
L'emballage standard est . Nous établissons un devis pour . Les cartons d'exportation sont étiquetés avec le lot, la quantité et le statut d'inspection, et la documentation complète, y compris le rapport d'inspection, accompagne les marchandises.
Pouvez-vous fournir le boîtier en tôle pré-assemblé ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'ensemble en kit, les pièces étant mises en sachet et étiquetées par jeu. Cette pratique est courante dans les programmes de trackers solaires et ajoute environ 3 jours ouvrables.
Pouvez-vous réaliser une simulation thermique avant l'échantillonnage ?
Oui. Envoyez-nous le débit d'air du boîtier, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent et vous retournerons une combinaison et suggérée. Cela permet généralement d'économiser une itération d'outillage.
Notre processus de fabrication et d'expédition
Notre expérience des trackers solaires remonte au premier programme d'outillage en 2015. C'est cette histoire qui explique pourquoi le revêtement par poudre standard RAL 9005 et sont conservateurs plutôt qu'optimistes.
L'outillage est fabriqué en interne, ce qui permet de maintenir sur l'ensemble d'un programme plutôt que de dériver pièce par pièce.
Nous établissons un devis pour et conservons 300 pièces pour l'échantillonnage. L'échantillonnage est , ainsi une première évaluation ne nécessite aucun engagement de production.
Les outillages tournent, le cycle alimente une ligne
MOQ
Non précisé dans l'extrait
Capacité
Par mois depuis une seule ligne ISO9001 à Dongguan
Sélection / comparaison
Option
Idéal pour
Compromis
Boîtier en tôle emboutie
Profil d'ailettes reproductible et densité d'ailettes élevée
Nécessite un outillage ; géométrie fixée par la matrice
Boîtier extrudé
Sections transversales constantes simples
Ne permet pas de maintenir un pas d'ailettes aussi serré que l'emboutissage
Refroidisseur en deux parties
Fabrication séparée de la base et des ailettes
La couche d'adhésif ajoute une résistance thermique
Alternative usinée
Caractéristiques 3D complexes
Le revêtement par poudre peut être traversé au niveau des pieds d'ailettes
Boîtier embouti monobloc
Faible poids avec longueur de trajet d'air fixe
Conception dépendante de l'encombrement
Processus / inspection
Étape
Contrôle
Enregistrement
Emboutissage
La matrice forme chaque ailette en une seule course ; le pas reste dans la tolérance sur toute la série
Mesure du pas d'ailettes
Matériau
SECC 1,0 mm fourni selon spécification
Certificat matière
Formage
Une seule course forme l'ensemble du boîtier en tôle
Le cycle alimente une ligne
Revêtement
Revêtement par poudre RAL 9005 appliqué après formage
Épaisseur et adhérence du revêtement
Inspection finale
Base vérifiée sur marbre granit
Rapport d'inspection avant chaque expédition
Questions fréquentes
Quel matériau est utilisé pour le boîtier en tôle ?
Le matériau standard est le SECC 1,0 mm. Cette tôle d'acier est emboutie en une seule passe, ce qui garantit un profil d'ailettes reproductible et un pas maintenu dans les tolérances sur toute la série de production. Le substrat SECC reçoit également le revêtement poudre RAL 9005 appliqué après formage.
Comment le pas des ailettes est-il contrôlé lors de l'emboutissage ?
La matrice forme chaque ailette en une seule passe, de sorte que le pas reste dans les tolérances sur toute la série. L'emboutissage offre un profil d'ailettes reproductible que l'extrusion ne peut pas garantir. Cela signifie que la résistance thermique à ΔT = 60 K reste constante d'une pièce à l'autre sur la ligne ISO9001 de Dongguan.
Quelle est la résistance thermique de ce boîtier ?
La résistance thermique mesurée est à ΔT = 60 K. La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant ainsi le chemin thermique. Rien ne s'interpose entre le SECC 1,0 mm et le flux d'air, hormis la surface emboutie elle-même, ce qui assure un transfert thermique constant.
Comment la tolérance de la base est-elle vérifiée ?
La base respecte une tolérance vérifiée sur marbre granit. Cette étape de contrôle confirme la planéité et la précision dimensionnelle avant expédition. L'assemblage est produit à pleine capacité mensuelle sur une seule ligne ISO9001 à Dongguan, et le contrôle est effectué avant chaque expédition.
Quel fini de surface est disponible ?
Le revêtement poudre RAL 9005 est appliqué après formage. Ainsi, la protection anticorrosion n'est pas rompue au niveau des pieds d'ailettes comme c'est le cas sur les solutions usinées. Le matériau standard est le SECC 1,0 mm, et le revêtement est compatible avec la géométrie des ailettes embouties.
Quelle est la capacité de production mensuelle ?
L'assemblage fonctionne à pleine capacité chaque mois sur une seule ligne ISO9001 à Dongguan. Les passes d'outillage et le cycle alimentent une ligne, de sorte que la production évolue avec le processus d'emboutissage. Une seule course forme l'ensemble du boîtier en tôle, ainsi le coût de la pièce cesse d'augmenter avec la complexité.
Pourquoi choisir la tôle emboutie plutôt que les alternatives extrudées ou usinées ?
L'emboutissage offre un profil d'ailettes reproductible que l'extrusion ne peut pas maintenir, et la matrice forme chaque ailette en une seule course. La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le trajet thermique. L'emboutissage de SECC 1,0 mm maintient le boîtier léger sans sacrifier la densité d'ailettes.