Usinage CNC de composants de chambre à vide pour semi-conducteurs : inox 316L, planéité ±0,01 mm, compatible UHV
Un composant de chambre à vide ne se juge pas à la machine - il se juge dans la chambre. Une face d'étanchéité peut être plane et fuir quand même, et une surface peut sembler impeccable et dégazer dès que la pompe descend dans la plage ultra-vide. La planéité, l'état de surface et la propreté comptent chacun de leur côté, mais ce qui décide de la pièce, c'est si les trois survivent à chaque étape, de l'ébauche à l'emballage final.
Contexte du projet & défi
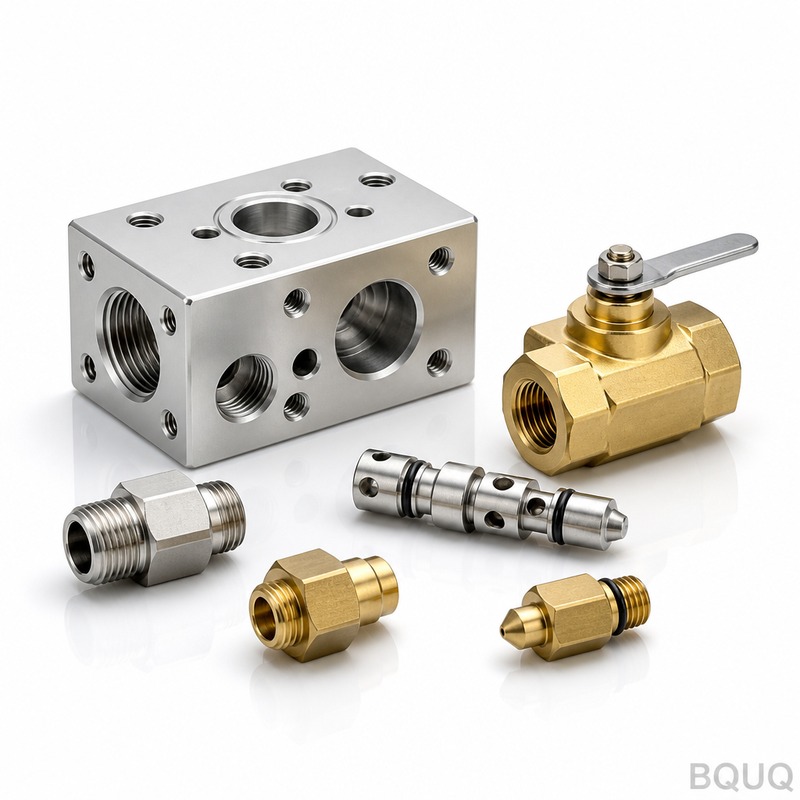
Un fabricant d'équipements pour semi-conducteurs en Asie de l'Est construit des modules de dépôt et de gravure, et une famille récurrente de pièces est la visserie inox sous vide qui entoure la chambre de procédé : brides de chambre, adaptateurs de hublot, collecteurs de lignes de gaz, plaques de montage d'électrodes et corps de traversée. Les volumes sont faibles et mélangés - une construction typique demande 50 à 200 pièces réparties sur une douzaine de références, avec des révisions à chaque changement de recette de procédé.
Le matériau est l'acier inoxydable 316L, choisi pour sa résistance à la corrosion et sa faible perméabilité magnétique. En soi, le 316L n'est pas difficile à usiner. Il est impitoyable exactement là où cela compte ici. Il s'écrouit vite, il bouge quand on enlève de la matière, et sa dilatation thermique est environ 50 % supérieure à celle de l'acier au carbone, si bien que la chaleur d'une coupe lourde devient un dérapage dimensionnel le temps que la pièce refroidisse à température ambiante.
L'exigence la plus difficile n'est pas la taille nominale - c'est la planéité de ±0,01 mm sur toute la face d'étanchéité, associée à un fini Ra0,4 qui doit présenter une texture unidirectionnelle sans marques d'outil assez profondes pour piéger des particules ou ouvrir un chemin de fuite. Sur une bride de chambre de 200 mm de diamètre, tenir une planéité de ±0,01 mm après que la pièce a été bridée, percée et libérée, c'est là que la plupart des fournisseurs perdent la partie. Ajoutez une exigence de propreté UHV - pas de graisse, pas de résidu, pas de particules libres - et la chaîne de procédé doit être conçue de bout en bout au lieu d'être improvisée à la broche.
Il y avait aussi une pression commerciale. Les ingénieurs du client avaient besoin d'itérer rapidement, mais leur fournisseur précédent les poussait vers de grands lots minimums et annonçait des délais en semaines. Pour une équipe qui livre quelques outils par mois, ce décalage nuisait au planning autant qu'un problème de tolérance.
Une pièce de la famille rend l'enjeu concret. Un adaptateur de hublot porte quatre faces d'étanchéité à des angles différents plus un alésage optique, et une seule rayure ou un creux de 0,02 mm sur l'une des faces échoue au test d'étanchéité à l'assemblage final du module - après que le client a déjà dépensé du temps de vide et de la main-d'œuvre. Une chambre qui fuit n'est pas un ticket de reprise ; c'est un démontage.
Solution de procédé BQUQ
Nous avons traité la pièce sous vide comme un problème de procédé plutôt qu'une simple opération d'usinage : maîtriser la chaleur, maîtriser le bridage, puis traiter la propreté comme une discipline à part entière avec ses propres étapes. Rien ici n'exige d'équipement exotique - c'est l'ordre des opérations et la retenue dans le bridage qui font la différence.
Conditionnement de la matière et ébauche
Tout le stock de 316L est vérifié en nuance et numéro de coulée à réception. L'ébauche enlève la majeure partie de la matière tout en laissant un surépaisseur généreuse sur chaque surface d'étanchéité - typiquement 0,5 mm - et est suivie d'un cycle de détente pour que les contraintes internes se libèrent avant la finition plutôt qu'après. Les paramètres de coupe restent conservateurs : engagements radiaux plus légers et arrosage complet gardent la couche écrouie mince et la chaleur hors de la pièce. Dans un matériau aussi sujet à l'écrouissage, la règle est de le couper une fois, proprement, et de ne jamais laisser un arête émoussée frotter.
Finition des faces d'étanchéité
La finition se fait en deux passes. La première amène la face d'étanchéité à 0,05 mm près ; la seconde est une passe de finition contrôlée avec une fraise à surfacer à avance réduite et vitesse de broche constante pour produire la surface Ra0,4 et une texture régulière. Comme le 316L a tendance à s'étaler plutôt qu'à se cisailler dès que l'arête s'émousse, la durée de vie des outils est suivie par longueur de coupe et les outils sont changés selon le planning, pas au feeling. La planéité est protégée en gardant des efforts de bridage faibles et symétriques, en positionnant sur le bord extérieur de la bride plutôt que directement sur la face en cours de finition. Lorsqu'une pièce porte plusieurs faces d'étanchéité, autant que la géométrie le permet sont finies en un seul montage, de sorte que leur parallélisme est fixé par la machine plutôt que par un rebridage.
Nettoyage, ébavurage et emballage
Après usinage, les pièces passent par une ligne de nettoyage par étapes : dégraissage alcalin, nettoyage ultrasonique, rinçage à l'eau DI et séchage contrôlé. L'ébavurage sur les arêtes d'étanchéité se fait à la main plutôt qu'au tonneau, car les méthodes à tambour ou abrasives peuvent rouler un joint à arête vive et le ruiner silencieusement. Les pièces sont ensuite inspectées sous grossissement pour détecter les bavures résiduelles, emballées individuellement dans un emballage propre, et manipulées avec des gants à partir du nettoyage final. Aucune graisse, aucun anti-grippage et aucune encre de marquage ne touche une surface d'étanchéité. Les pièces destinées à l'oxygène ou aux gaz corrosifs reçoivent une étape de passivation supplémentaire, car la chimie de surface du 316L, pas seulement sa géométrie, décide s'il reste inerte dans la chambre.
Spécifications clés
| Article | Spécification |
|---|---|
| Matériau | Acier inoxydable 316L (304, aluminium 6061/7075 et Ti-6Al-4V également disponibles) |
| Planéité de la face d'étanchéité | ±0,01 mm |
| Fini de la face d'étanchéité | Ra0,4, texture unidirectionnelle |
| Tolérance générale | ±0,01 mm ; caractéristiques de précision à ±0,005 mm |
| Traitement de surface | Passivation, nettoyage compatible UHV, emballage individuel propre |
| Volume | 50-200 pcs par lot, dizaines de références, changements de série en petite quantité |
| Inspection | Relevé de planéité CMM, mesure pneumatique, contrôle d'état de surface ; CPK≥1,33 sur les faces critiques |
| Livraison | Premier lot en 15 jours |
Contrôle qualité & livraison
L'inspection de première pièce couvre un relevé CMM complet sur les faces d'étanchéité, y compris les cartographies de planéité, plus des contrôles par mesure pneumatique et d'état de surface sur les surfaces d'appui. Rien ne passe en production avant validation de la première pièce. Pendant la série, les caractéristiques critiques sont mesurées en cours de processus, et chaque lot est expédié avec un rapport d'inspection comportant les données CPK sur la planéité et le fini des faces d'étanchéité, le tout produit sous un système qualité ISO9001:2015.
La planéité et le fini sont mesurés dans une zone d'inspection à température contrôlée : la face est posée sur un marbre en granit, cartographiée sur une CMM, puis contrôlée par échantillonnage avec une mesure pneumatique. Les faces d'étanchéité sont la dernière caractéristique finie et la première inspectée, et toute pièce qui échoue au seuil de planéité ou de fini est reprise ou mise au rebut - jamais expédiée avec une note.
Résultat : échantillons trois jours après la libération du plan, premier lot de 50-200 pièces en 15 jours, puis plannings glissants mensuels sur toute la famille de pièces. Les changements de révision sont chiffrés et planifiés sous 48 heures, de sorte qu'une mise à jour de recette ne coûte plus deux semaines de calendrier au client.
Produits & ressources associés
Pour voir plus de pièces de cette catégorie, parcourez nos brides et raccords de précision usinés CNC, qui partagent la même discipline de face d'étanchéité et de planéité, ou la ligne pièces de montage optique usinées CNC, où l'état de surface et la stabilité dimensionnelle dominent.
Pour une vue complète de notre gamme de procédés et de notre système qualité, consultez À propos de BQUQ et Force de l'usine. Plus de questions-réponses sur la fabrication dans notre Centre FAQ.
FAQ
Comment tenez-vous une planéité de ±0,01 mm sur une face d'étanchéité en 316L ?
En séparant l'ébauche et la finition par un cycle de détente entre les deux, en gardant des efforts de bridage faibles et symétriques, et en finissant sur le bord extérieur plutôt que sur la face elle-même. La face est mesurée sur une CMM sous forme de cartographie de planéité, et les outils sont changés selon la longueur de coupe pour éviter l'étalement. Le CPK est maintenu à ≥1,33 avant l'expédition d'un lot.
Quel état de surface pouvez-vous obtenir sur des faces d'étanchéité en inox ?
Ra0,4 est notre standard pour les faces d'étanchéité et est réalisable avec une passe de finition contrôlée qui laisse une texture unidirectionnelle. Plus fin devrait être examiné au regard de l'application, car la contamination et la direction de texture comptent généralement plus que le chiffre brut.
Comment gardez-vous les pièces propres pour le vide ?
Après usinage, chaque pièce passe par un dégraissage alcalin, un nettoyage ultrasonique, un rinçage DI et un séchage contrôlé, puis est ébavurée à la main sur les arêtes d'étanchéité, inspectée sous grossissement et emballée individuellement. Aucune graisse, anti-grippage ou encre de marquage n'est utilisée sur une surface d'étanchéité après le nettoyage final.
Pouvez-vous gérer des lots de 50-200 pièces avec de nombreuses références ?
Oui - c'est la plage de volume pour laquelle nous sommes conçus. Nous traitons les changements de série en petite quantité comme un travail de routine, chiffrons les changements de révision sous 48 heures, et expédions un premier lot de 50-200 pièces en 15 jours après libération du plan. Envoyez le plan et un devis suit sous 12 heures.