dissipateur thermique en aluminium pour seeed studio xiao : aluminium 6061-T6, ailettes de 0,5 mm à un pas de 3,0 mm, planéité de 0,05 mm sur 100 mm, résistance thermique de 0,85 K/W. MOQ 200 ...
Dissipateur thermique en aluminium pour Seeed Studio Xiao
aluminum heat sink for seeed studio xiao: 6061-T6 aluminium, 0.5 mm fins at 3.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 200 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
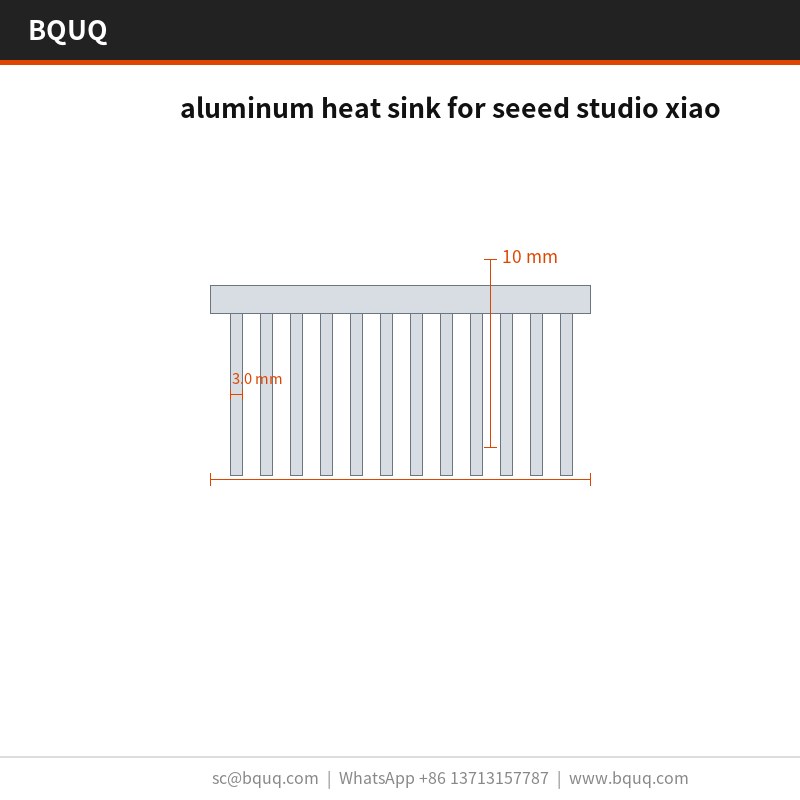
Le dissipateur thermique en aluminium pour Seeed Studio XIAO utilise de l'aluminium 6061-T6 avec un pas d'ailettes de 3,0 mm et une épaisseur de 0,5 mm, maintenant une planéité de 0,05 mm sur 100 mm sur la face de montage. La résistance thermique est de 0,85 K/W, vérifiée à 0,002 mm par lot sur un comparateur optique. Une seule course de 63 T forme chaque pièce de 200 x 100 x 80 mm en un cycle de 8 s, soutenant une ligne de 50 000 pièces.
Le dissipateur thermique en aluminium pour seeed studio xiao combine un pas d'ailettes de 3,0 mm avec une épaisseur de 0,5 mm en aluminium 6061-T6, de sorte que les pièces de 200 x 100 x 80 mm conservent 0,05 mm sur 100 mm sur la face de montage. La résistance thermique est de 0,85 K/W, mesurée au comparateur optique à 0,002 mm par lot.
Approche de conception et procédé
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir. La planéité de 0,05 mm sur 100 mm sur la face de montage est obtenue directement à l'outil, ce qui assure un contact d'interface thermique uniforme.
Une seule course de 63 T forme l'ensemble du dissipateur thermique en aluminium pour seeed studio xiao, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage fonctionne à ±0,05 mm, et le cycle de 8 s alimente une ligne de 50 000 pièces.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le chemin thermique. Rien ne se trouve entre l'aluminium 6061-T6 et le flux d'air, hormis la surface estampée elle-même.
Un seul fournisseur couvre désormais des épaisseurs d'ailettes de 0,5 mm à 0,5 mm issues de la même famille de presses de 63 T, de sorte qu'une refonte thermique devient un changement d'outillage plutôt qu'un nouveau fournisseur.
Le revêtement de zinc-nickel avec passivation trivalente est appliqué après formage, de sorte que la protection contre la corrosion n'est pas coupée au pied des ailettes comme c'est le cas sur les alternatives usinées.
Le matériau standard est l'aluminium 6061-T6, fourni avec placage zinc-nickel et passivation trivalente. Pour les applications où l'exposition en serveur 1U et accélérateur d'IA est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
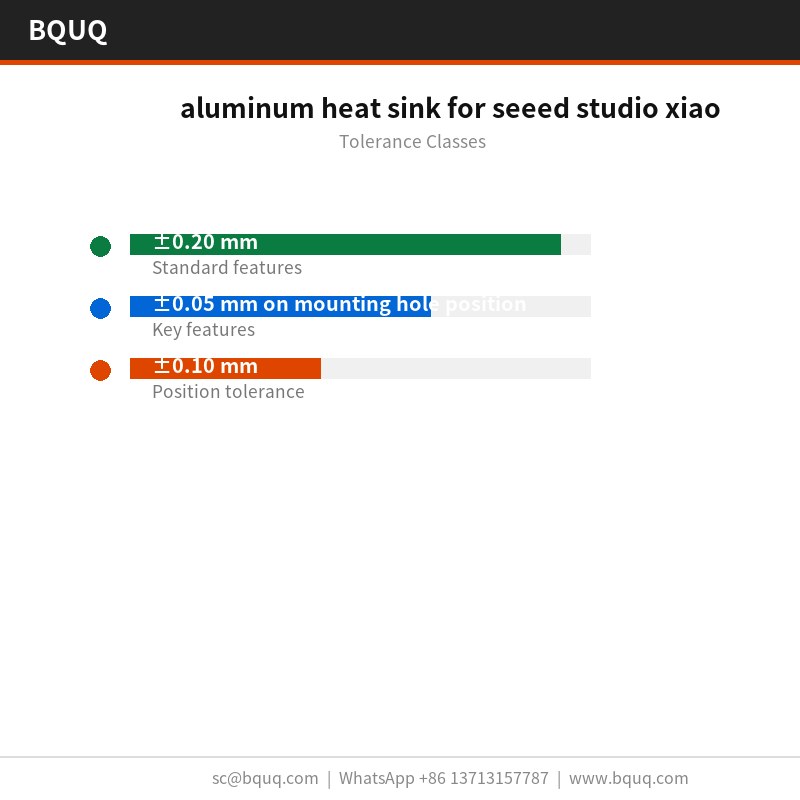
Les dimensions générales sont de ±0,20 mm, avec des caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage maintenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,05 mm, et la position des trous est maintenue à ±0,10 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc la peine de décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
L'aluminium 6061-T6 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, le comparateur optique à 0,002 mm confirme 0,05 mm sur 100 mm et 3,0 mm par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec un comparateur optique à 0,002 mm sur chaque premier article. Les écarts au-delà de ±0,20 mm déclenchent un tri complet du lot.
Nous inspectons les pointes d'ailettes de 0,5 mm pour les bavures et les fissures après formage, car l'estampage peut fendre un pied sans décaler aucune dimension du plan. La limite de bavure est définie par pièce.
Le confinement final est un sac PE + carton d'exportation, 20 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé pendant 10 ans conformément au dossier ISO9001.
Dans les serveurs 1U et les accélérateurs d'IA, la notation de 0,85 K/W détermine la quantité de flux d'air dont l'enceinte a encore besoin. Aux températures de jonction des serveurs 1U et accélérateurs d'IA, des ailettes de 0,5 mm à un pas de 3,0 mm maintiennent le delta-T dans le budget du capteur.
Pour les configurations de serveurs 1U et accélérateurs d'IA, la planéité de 0,05 mm sur 100 mm de la face de montage importe autant que la notation thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les conceptions de serveurs 1U et accélérateurs d'IA fonctionnent souvent avec un chemin d'air forcé de 2,0 m/s. 0,85 K/W à ΔT = 60 K, en convection naturelle, signifie qu'un serveur 1U et accélérateur d'IA peut atteindre sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Pour les prototypes de serveurs 1U et accélérateurs d'IA, 5 jours ouvrables couvrent la revue du plan et le premier article. Les lots de production passent à 15 jours ouvrables une fois la capacité de ±0,05 mm validée.
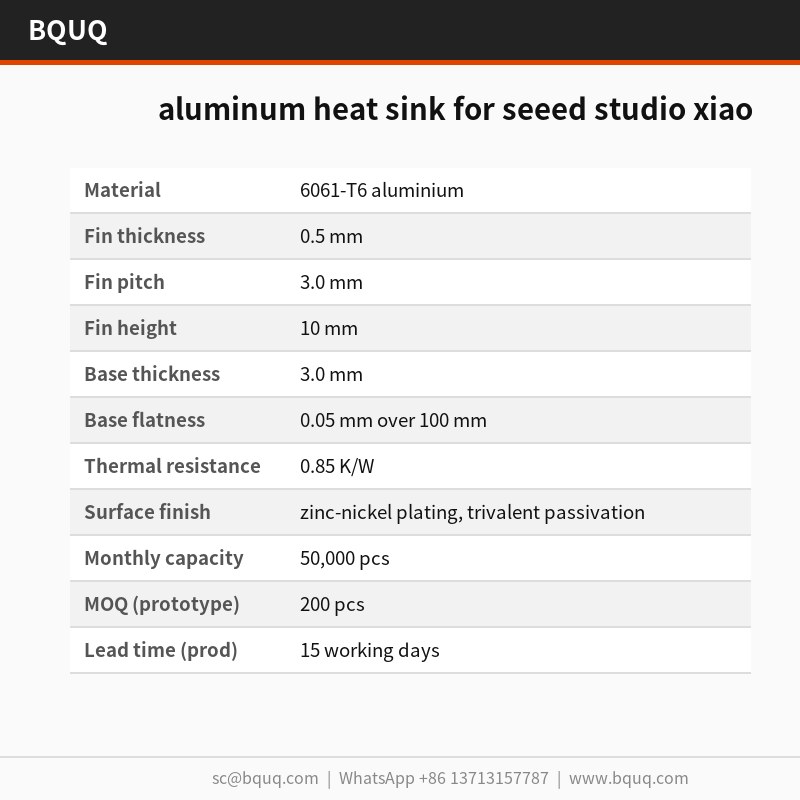
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium 6061-T6
Épaisseur d'ailette
0,5 mm
Pas d'ailettes
3,0 mm
Hauteur d'ailette
10 mm
Épaisseur de base
3,0 mm
Planéité de base
0,05 mm sur 100 mm
Résistance thermique
0,85 K/W
Condition d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
placage zinc-nickel, passivation trivalente
Plage de dimensions
200 x 100 x 80 mm
FAQ : Vos questions avant de commander
Comment vérifiez-vous la qualité de chaque lot ?
Chaque lot est inspecté avec un comparateur optique à 0,002 mm, et le rapport est inclus dans l'expédition. Nous vérifions 0,05 mm sur 100 mm, 3,0 mm, 3,0 mm et la position des trous par rapport à ±0,20 mm. La traçabilité du lot, de la bobine au carton, est conservée pendant 10 ans.
Quels matériaux recommandez-vous ?
L'aluminium 6061-T6 est le choix standard. Pour les serveurs 1U et accélérateurs d'IA en environnement corrosif, nous spécifions le 6063-T5 avec placage zinc-nickel et passivation trivalente ; pour la conductivité la plus élevée, nous passons au cuivre C110, ce qui augmente le coût et le poids mais réduit la résistance thermique d'environ moitié à enveloppe identique.
Quelle tolérance pouvez-vous tenir ?
Les dimensions générales sont de ±0,20 mm ; les dimensions critiques telles que ±0,05 mm sur la position des trous de montage sont maintenues séparément. Les caractéristiques formées héritent d'une répétabilité d'outillage de ±0,05 mm. Si votre plan nécessite plus serré, informez-nous avant l'outillage afin que nous puissions planifier l'opération de presse supplémentaire.
Quelles sont les conditions d'emballage et d'expédition ?
L'emballage standard est un sac PE + carton d'exportation, 20 kg par carton. Nous cotons FOB Guangzhou. Les cartons d'exportation sont étiquetés avec le lot, la quantité et le statut d'inspection, et la documentation complète, y compris le rapport d'inspection, voyage avec les marchandises.
Quelle est la différence entre votre dissipateur thermique en aluminium pour seeed studio xiao et un dissipateur thermique en aluminium à ailettes rabotées pour seeed studio xiao ?
Les ailettes rabotées sont fraisées, ce qui donne des ailettes fines et hautes et une densité plus élevée sur une hauteur donnée, mais le coût augmente directement avec la surface d'ailettes. L'estampage donne le même résultat en une seule course à un coût unitaire bien inférieur en dessous de 50 000 pièces. Pour les serveurs 1U et accélérateurs d'IA dans une enceinte à hauteur fixe, l'estampage est normalement la bonne réponse.
Comment nous fabriquons et expédions
Approvisionnement direct depuis Dongguan : bobine, formage, traitement de surface et inspection ont lieu dans un seul bâtiment, de sorte que la planéité de 0,05 mm sur 100 mm est vérifiée avant que la pièce ne soit emballée.
Notre expérience des serveurs 1U et accélérateurs d'IA remonte au premier programme d'outillage en 2015. C'est cette histoire qui fait que le placage zinc-nickel standard, la passivation trivalente et le ±0,20 mm sont conservateurs plutôt qu'optimistes.
Le personnel qualité se tient à côté de la presse, pas dans une salle séparée. Les écarts sur 3,0 mm ou 0,05 mm sur 100 mm arrêtent la production à l'outil plutôt qu'à l'inspection finale.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Contact thermique uniforme, aucune défaillance de joint
Changement d'outillage pour une refonte
Refroidisseur collé en deux parties
Géométries complexes
La couche adhésive ajoute une résistance thermique
Zinc-nickel plaqué passivation trivalente
Protection contre la corrosion après formage
Le placage ajoute une étape de procédé
Épaisseur d'ailette 0,5 mm
Configurations XIAO compactes
Rigidité inférieure aux épaisseurs plus fortes
Pas d'ailettes 3,0 mm
Flux d'air et surface équilibrés
Pas pour les réseaux d'ailettes ultra-denses
Procédé / inspection
Étape
Contrôle
Enregistrement
Formage
Course unique de 63 T, outillage ±0,05 mm
Journal de cycle de 8 s
Planéité
0,05 mm sur 100 mm sur la face de montage
Comparateur optique 0,002 mm par lot
Thermique
Résistance thermique 0,85 K/W
Enregistrement de mesure du lot
Placage
Passivation trivalente zinc-nickel après formage
Enregistrement du lot de placage
Final
Inspection avant chaque expédition
Rapport d'inspection d'expédition
Questions fréquemment posées
Quelle est la résistance thermique du dissipateur thermique en aluminium pour Seeed Studio XIAO ?
La résistance thermique est de 0,85 K/W. Elle est mesurée sur le corps monobloc en aluminium 6061-T6 avec un pas d'ailettes de 3,0 mm et une épaisseur de 0,5 mm. La planéité de 0,05 mm sur 100 mm sur la face de montage aide à maintenir un contact d'interface thermique uniforme, soutenant des performances constantes dans les pièces de 200 x 100 x 80 mm.
Quels matériaux et finition sont utilisés ?
Le dissipateur thermique est fabriqué en aluminium 6061-T6. Après formage, il reçoit un placage zinc-nickel avec passivation trivalente. Cette finition protège contre la corrosion sans couper au pied des ailettes, puisqu'elle est appliquée après que la course unique de 63 T forme la base et les ailettes monobloc.
Quelles tolérances puis-je spécifier ?
L'outillage fonctionne à ±0,05 mm. La face de montage tient une planéité de 0,05 mm sur 100 mm directement à l'outil. L'inspection utilise un comparateur optique à 0,002 mm par lot. Ces tolérances s'appliquent au dissipateur thermique en aluminium de 200 x 100 x 80 mm pour Seeed Studio XIAO et aux pièces similaires de la même famille de presses.
Comment le dissipateur thermique est-il fabriqué ?
Une seule course de 63 T presse la base et les ailettes en une seule pièce, éliminant les joints brasés ou les couches adhésives. Le cycle de 8 s alimente une ligne de 50 000 pièces. L'outillage fonctionne à ±0,05 mm, et la géométrie monobloc élimine l'interruption du chemin thermique présente dans les refroidisseurs en deux parties.
Quelle est la capacité de production et le temps de cycle ?
La ligne supporte 50 000 pièces avec un temps de cycle de 8 s. Cette capacité provient de la course unique de presse de 63 T qui forme l'ensemble du dissipateur thermique en aluminium pour Seeed Studio XIAO. Le coût de la pièce cesse d'augmenter avec la complexité parce que la géométrie monobloc est formée en une seule opération.
Puis-je changer l'épaisseur d'ailette ou la conception plus tard ?
Oui. Un seul fournisseur couvre des épaisseurs d'ailettes de 0,5 mm à 0,5 mm issues de la même famille de presses de 63 T. Une refonte thermique devient un changement d'outillage plutôt qu'un nouveau fournisseur. Le pas d'ailettes de 3,0 mm et l'épaisseur de 0,5 mm sont standard, et l'outillage fonctionne à ±0,05 mm pour des résultats constants.
Comment la qualité est-elle inspectée avant expédition ?
L'inspection a lieu avant chaque expédition. La planéité de 0,05 mm sur 100 mm sur la face de montage est vérifiée, et la résistance thermique est mesurée à 0,85 K/W. Un comparateur optique vérifie 0,002 mm par lot. La finition de passivation trivalente zinc-nickel est également inspectée après formage.