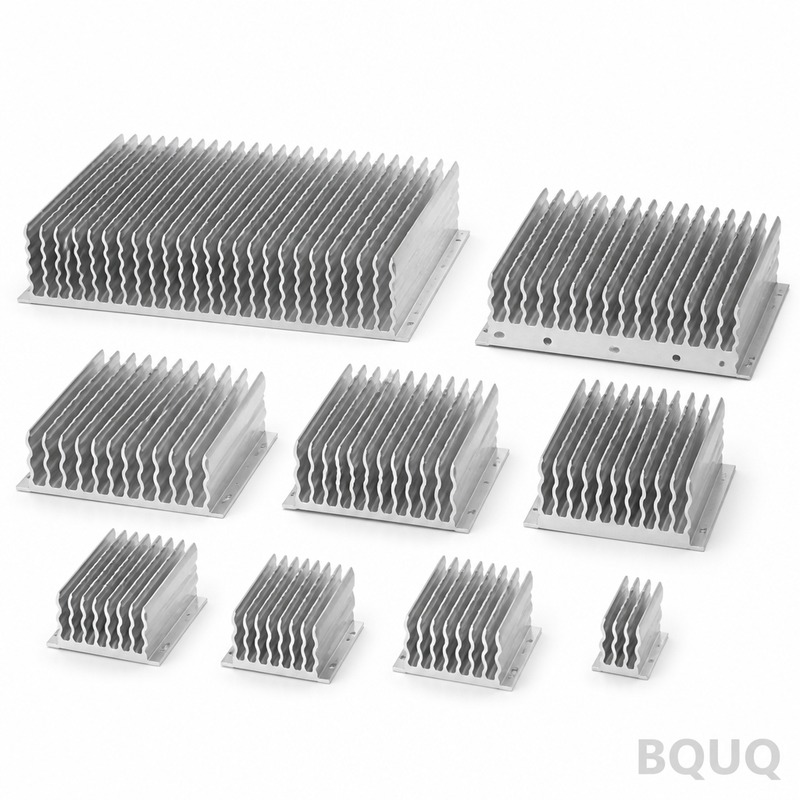
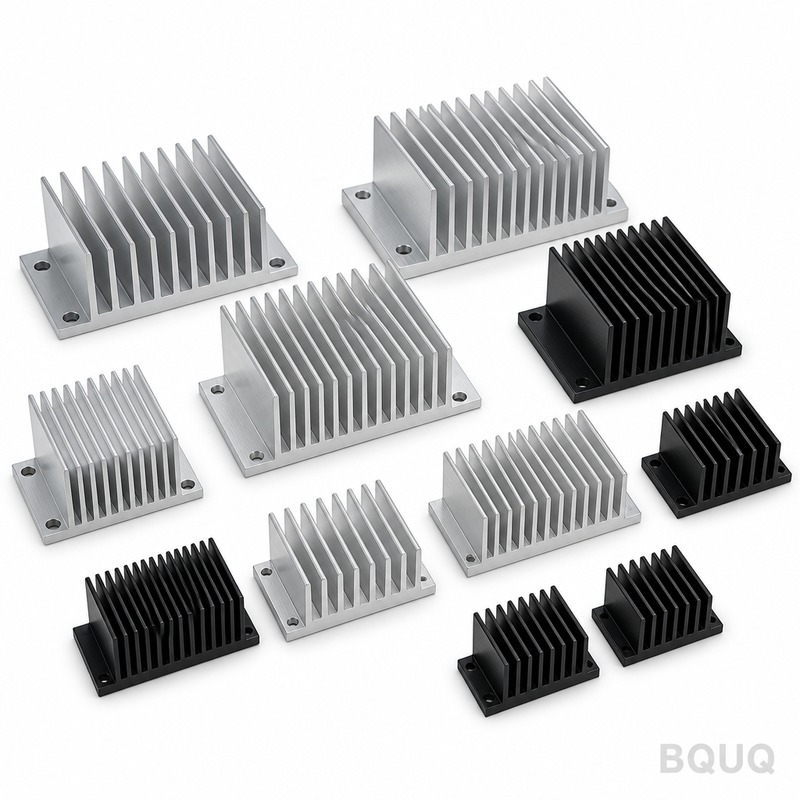
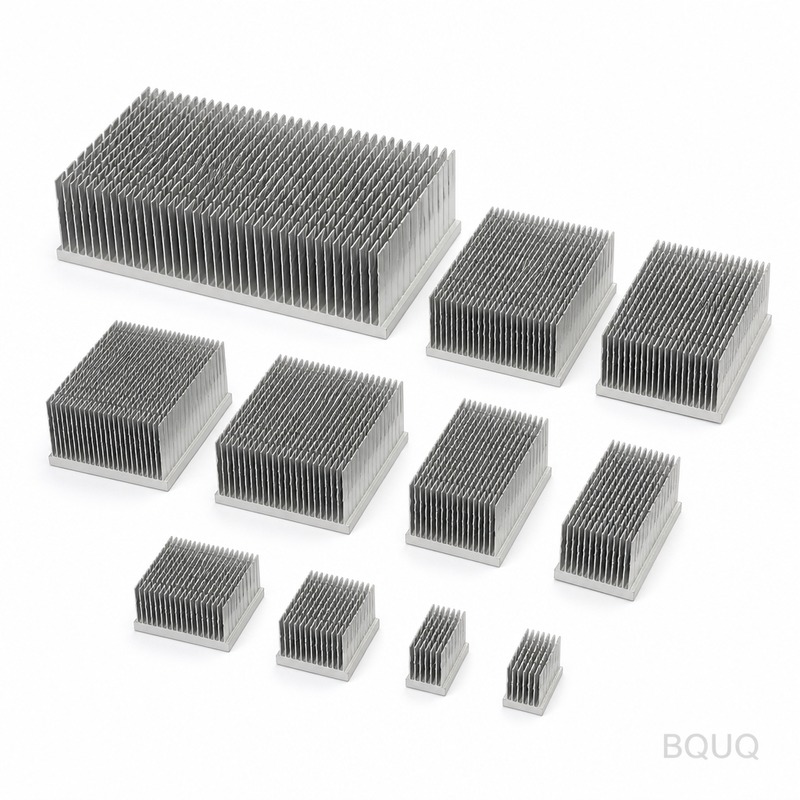
aluminum heat sink hs code : aluminium 6061-T6, ailettes de 0,5 mm à un pas de 2,5 mm, planéité de 0,05 mm sur 100 mm, résistance thermique de 0,62 K/W. MOQ 500 pcs, expédition en ...
Code SH pour dissipateur thermique en aluminium
aluminum heat sink hs code: 6061-T6 aluminium, 0.5 mm fins at 2.5 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
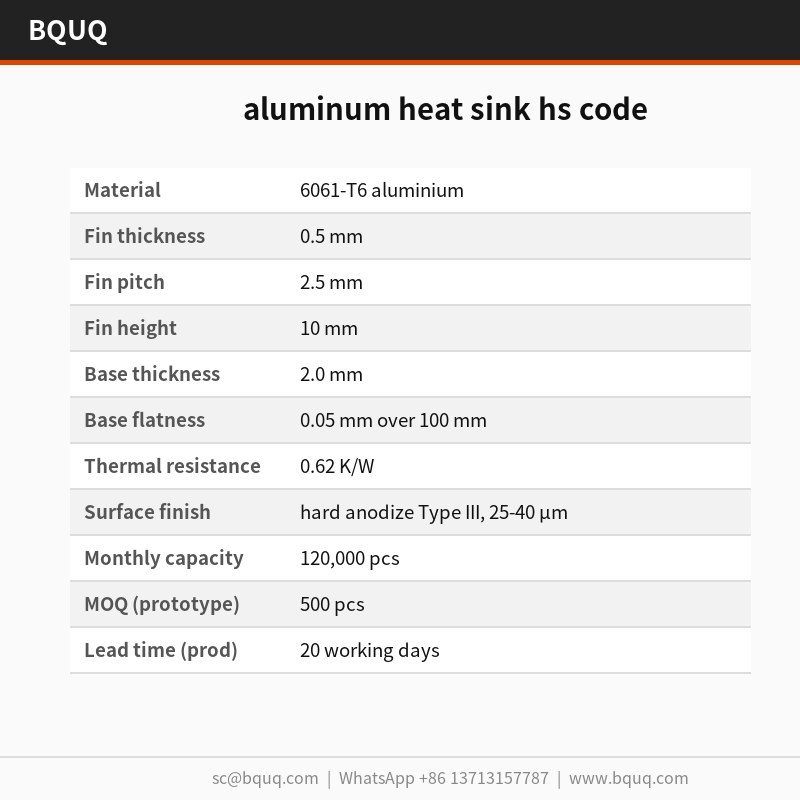
Le code SH d'un dissipateur thermique en aluminium relève généralement de la position 7616.99 ou des positions 7606/7609 selon qu'il s'agit d'un article estampé à ailettes ou d'un profilé. Ce dissipateur estampé en 6061-T6 se définit par une base de 2,0 mm, des ailettes de 0,5 mm, une planéité de 0,05 mm sur 100 mm et une résistance thermique de 0,62 K/W à ΔT = 60 K. La production mensuelle atteint 120 000 pièces, avec un anodisage dur Type III de 25 à 40 µm.
Une base de 2,0 mm et des ailettes de 0,5 mm définissent le code SH de ce dissipateur thermique en aluminium. Estampé en aluminium 6061-T6 sur outillage de 250 T, il maintient une planéité de 0,05 mm sur 100 mm et offre 0,62 K/W à ΔT = 60 K, en convection naturelle. La production mensuelle atteint 120 000 pièces.
Approche de conception et procédé
La base et les ailettes étant estampées en une seule pièce, il n'existe aucun joint brasé susceptible de céder. La planéité de 0,05 mm sur 100 mm sur la face de montage est obtenue directement par l'outillage, ce qui assure un contact uniforme de l'interface thermique.
Un fournisseur couvre désormais des épaisseurs d'ailettes de 0,5 mm à 0,5 mm à partir de la même famille de presses de 250 T, de sorte qu'une refonte thermique constitue un changement d'outillage plutôt qu'un changement de fournisseur.
L'estampage de l'aluminium 6061-T6 allège le dissipateur thermique en aluminium, à partir de 15 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm se reproduit sur tout le lot. C'est ce qui rend les programmes en volume pour variateurs de fréquence et onduleurs reproductibles.
Le fini d'anodisage dur Type III, 25-40 µm, est appliqué après formage, de sorte que la protection contre la corrosion n'est pas entamée aux pieds d'ailettes comme c'est le cas sur les solutions usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium 6061-T6, fourni avec anodisage dur Type III, 25-40 µm. Pour les applications où l'exposition des variateurs de fréquence et onduleurs est préoccupante, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
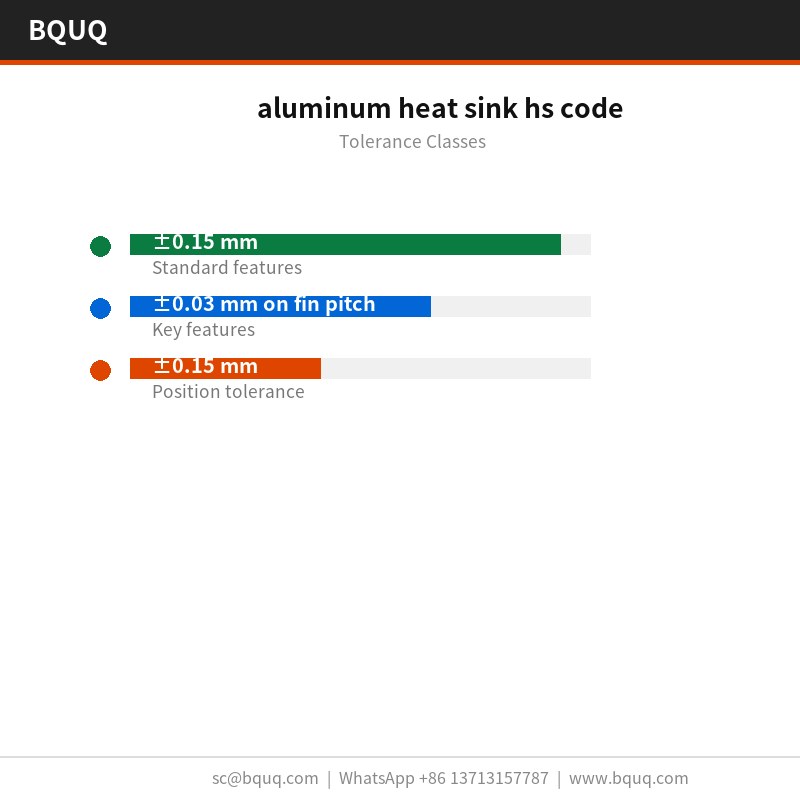
Les dimensions générales sont tenues à ±0,15 mm, avec des caractéristiques critiques telles que ±0,03 mm sur le pas d'ailettes tenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,05 mm, et la position des trous est tenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
La planéité est contrôlée sur un marbre en granite, à 20 °C, par rapport à une limite de 0,05 mm sur 100 mm, et le pas d'ailettes est vérifié optiquement à ±0,05 mm. Les rapports accompagnent chaque lot.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,05 mm sur 100 mm à 40 x 40 x 22 mm se lit différemment sur un plateau non rodé. Les enregistrements conservent les deux relevés.
Nous inspectons les pointes d'ailettes de 0,5 mm pour détecter les bavures et fissures après formage, car l'estampage peut fendre un pied sans modifier aucune cote du plan. La limite de bavure est fixée par pièce.
Le confinement final est un sac PE + carton alvéolaire, 15 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé 10 ans dans le dossier ISO9001.
Où cette pièce est utilisée
Les programmes de variateurs de fréquence et d'onduleurs sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 2,5 mm avec une épaisseur de 0,5 mm constitue le plafond pratique pour l'aluminium.
Les clients en variateurs de fréquence et onduleurs spécifient généralement l'aluminium 6061-T6 pour des raisons de corrosion, puis tiennent le plan à ±0,15 mm. La ligne de 120 000 pièces absorbe le volume sans seconde source.
Lorsqu'un code SH de dissipateur thermique en aluminium fonctionne à des volumes de variateurs de fréquence et onduleurs, la constance pièce à pièce détermine les retours terrain. ±0,05 mm sur une série de 120 000 pièces maintient la courbe thermique dans une seule bande.
Les conceptions de variateurs de fréquence et onduleurs fonctionnent souvent avec un trajet d'air forcé à 2,0 m/s. 0,62 K/W à ΔT = 60 K, en convection naturelle, signifie que les variateurs de fréquence et onduleurs peuvent tenir leur cible avec une puissance de ventilateur sous la limite acoustique.
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium 6061-T6
Épaisseur d'ailette
0,5 mm
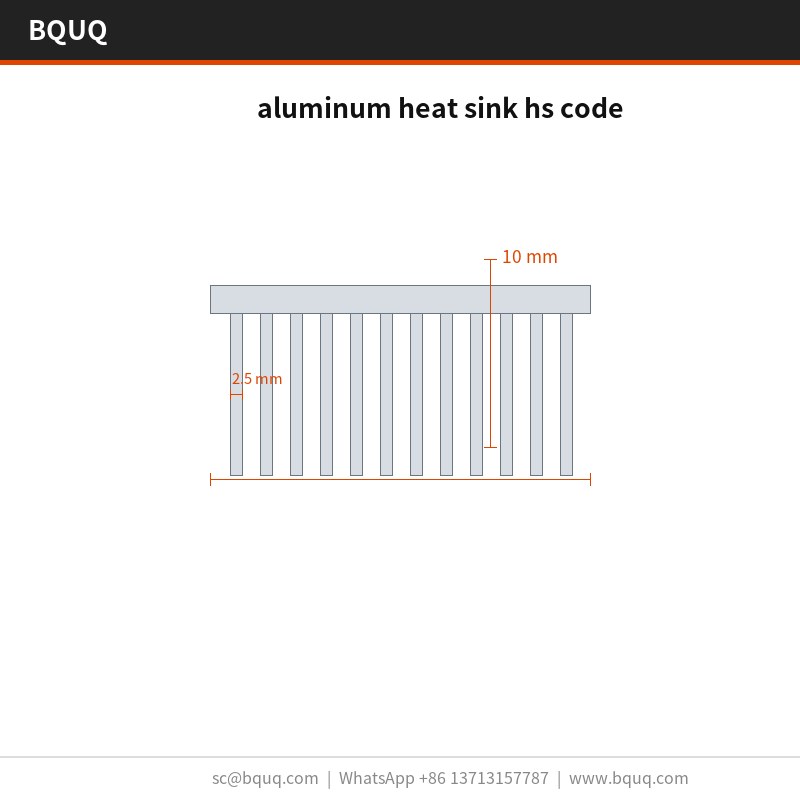
Pas d'ailette
2,5 mm
Hauteur d'ailette
10 mm
Épaisseur de base
2,0 mm
Planéité de base
0,05 mm sur 100 mm
Résistance thermique
0,62 K/W
Condition d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
Anodisage dur Type III, 25-40 µm
Plage de dimensions
40 x 40 x 22 mm
FAQ : Vos questions avant commande
Quelle tolérance pouvez-vous tenir ?
Les dimensions générales sont tenues à ±0,15 mm ; les dimensions critiques telles que ±0,03 mm sur le pas d'ailettes sont tenues séparément. Les caractéristiques formées héritent d'une répétabilité d'outillage de ±0,05 mm. Si votre plan nécessite plus serré, indiquez-le-nous avant l'outillage afin que nous puissions planifier l'opération de presse supplémentaire.
Comment cela se compare-t-il à un code SH de dissipateur thermique en aluminium extrudé ?
L'extrusion est moins chère au-delà d'environ 500 000 pièces par an et donne un profil plus lisse. L'estampage l'emporte en dessous de ce seuil et partout où l'épaisseur d'ailette descend sous 0,5 mm, car l'extrusion ne peut pas tenir 0,5 mm de manière constante. Pour les prototypes de variateurs de fréquence et onduleurs, le coût d'outillage décide généralement.
Quelle est la planéité sur la face de montage ?
0,05 mm sur 100 mm mesurée sur marbre en granite, à 20 °C. C'est le chiffre qui compte pour les variateurs de fréquence et onduleurs, car le pad thermique nécessite un contact uniforme. Si votre assemblage nécessite mieux, dites-le et nous pouvons ajouter une opération de surfaçage léger.
Fournissez-vous des fichiers CAO ou un plan ?
Nous fournissons un plan 2D avec le rapport CMM, et un STEP 3D sur demande. Les deux indiquent les spécifications de planéité et les lignes de joint d'outillage, ce qui compte si vous vérifiez 0,05 mm sur 100 mm dans votre propre assemblage.
Quelle est la différence entre votre code SH de dissipateur thermique en aluminium et un code SH de dissipateur thermique en aluminium à ailettes rabotées ?
Les ailettes rabotées sont fraisées, ce qui donne des ailettes fines et hautes et une densité plus élevée pour une hauteur donnée, mais le coût évolue directement avec la surface d'ailettes. L'estampage donne le même résultat en une seule course à un coût unitaire bien inférieur en dessous de 120 000 pièces. Pour les variateurs de fréquence et onduleurs dans un boîtier à hauteur fixe, l'estampage est normalement la bonne réponse.
Comment nous fabriquons et expédions
La ligne se situe à Dongguan dans une seule usine ISO9001. Les presses de 250 T couvrent la famille de codes SH de dissipateurs thermiques en aluminium, et 120 000 pièces par mois constituent la production engagée actuelle.
L'usine détient la certification ISO9001 et peut expédier la documentation RoHS et REACH avec le sac PE + carton alvéolaire, 15 kg par carton. Une inspection SGS par tierce partie est organisée sur demande avant le scellement du conteneur.
L'outillage est fabriqué en interne, ce qui permet de tenir ±0,05 mm sur un programme de 120 000 pièces plutôt que de dériver pièce après pièce.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Planéité 0,05 mm sur 100 mm ; position des trous ±0,15 mm
Délai de livraison
Non précisé dans l'extrait ; standard pour les programmes d'outillage estampé
Quantité minimale de commande
Non précisée dans l'extrait ; programmes en volume tels que variateurs de fréquence et onduleurs
Capacité
120 000 pièces par mois sur la famille de presses de 250 T
Sélection / comparaison
Option
Idéal pour
Compromis
6061-T6 monobloc estampé
Programmes en volume de variateurs de fréquence et onduleurs
Changement d'outillage requis pour une refonte de l'épaisseur d'ailettes
Solution usinée
Faible volume ou géométrie complexe
L'anodisage dur peut être entamé aux pieds d'ailettes
Conception à joint brasé
Assemblages multimatériaux
Le joint peut céder sous cyclage thermique
Épaisseur d'ailette 0,5 mm
Longueur de trajet d'air fixe
Densité d'ailettes inférieure aux épaisseurs plus fines
Encombrement minimal de 15 g
Boîtiers sensibles au poids
Dépend de la taille globale de la pièce
Procédé / inspection
Étape
Contrôle
Enregistrement
Estampage
Outillage 250 T, base et ailettes monobloc
Chaque course dimensionnellement identique
Planéité
0,05 mm sur 100 mm sur la face de montage
Obtenue directement par l'outillage
Position des trous
±0,15 mm sur tout le lot
Se reproduit sur toute la série de production
Finition de surface
Anodisage dur Type III, 25-40 µm après formage
Protection contre la corrosion aux pieds d'ailettes
Performance thermique
0,62 K/W à ΔT = 60 K, convection naturelle
Vérifiée avant expédition
Questions fréquemment posées
Quel est le code SH de ce dissipateur thermique en aluminium ?
Les dissipateurs thermiques en aluminium estampés comme cette unité en 6061-T6 se classent généralement sous le code SH 7616.99 en tant qu'autres articles en aluminium, bien que le code exact dépende de la finition et du profil. La base de 2,0 mm, les ailettes de 0,5 mm et la performance de 0,62 K/W à ΔT = 60 K sont les spécifications techniques déterminantes.
Quelle tolérance pouvez-vous tenir sur la face de montage ?
Nous tenons une planéité de 0,05 mm sur 100 mm directement par l'outillage de 250 T, ce qui assure un contact uniforme de l'interface thermique. La position des trous se reproduit à ±0,15 mm sur tout le lot, rendant les programmes en volume de variateurs de fréquence et onduleurs reproductibles à 120 000 pièces par mois.
Le dissipateur thermique est estampé en aluminium 6061-T6 en une seule pièce sans joint brasé. L'anodisage dur Type III à 25-40 µm est appliqué après formage, de sorte que la protection contre la corrosion n'est pas entamée aux pieds d'ailettes comme sur les solutions usinées.
Quelle est la résistance thermique et la condition d'essai ?
La résistance thermique est de 0,62 K/W à ΔT = 60 K en convection naturelle. La base de 2,0 mm et les ailettes de 0,5 mm sont estampées en une seule pièce, et la planéité de 0,05 mm sur 100 mm sur la face de montage assure un contact uniforme de l'interface thermique.
La production mensuelle atteint 120 000 pièces sur la famille de presses de 250 T. Un fournisseur couvre des épaisseurs d'ailettes de 0,5 mm à 0,5 mm à partir de la même famille de presses, de sorte qu'une refonte thermique constitue un changement d'outillage plutôt qu'un changement de fournisseur.
Quel est le poids minimal du dissipateur thermique ?
L'estampage de l'aluminium 6061-T6 allège la pièce, à partir de 15 g selon l'encombrement, sans sacrifier la densité d'ailettes. Cela compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier, et cela soutient la caractéristique de 0,62 K/W à ΔT = 60 K.
Parce que la base et les ailettes sont estampées en une seule pièce, il n'existe aucun joint brasé susceptible de céder. La planéité de 0,05 mm sur 100 mm est obtenue directement par l'outillage, et chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm se reproduit sur tout le lot pour des programmes de variateurs de fréquence et onduleurs reproductibles.