dissipateur thermique en aluminium vs cuivre : aluminium 6063-T5, ailettes de 0,5 mm à un pas de 2,0 mm, planéité de 0,10 mm sur 100 mm, résistance thermique de 0,35 K/W. MOQ 200 pcs, expédition i...
Dissipateur thermique en aluminium vs cuivre
aluminum heat sink vs copper: 6063-T5 aluminium, 0.5 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 200 pcs, ships i...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
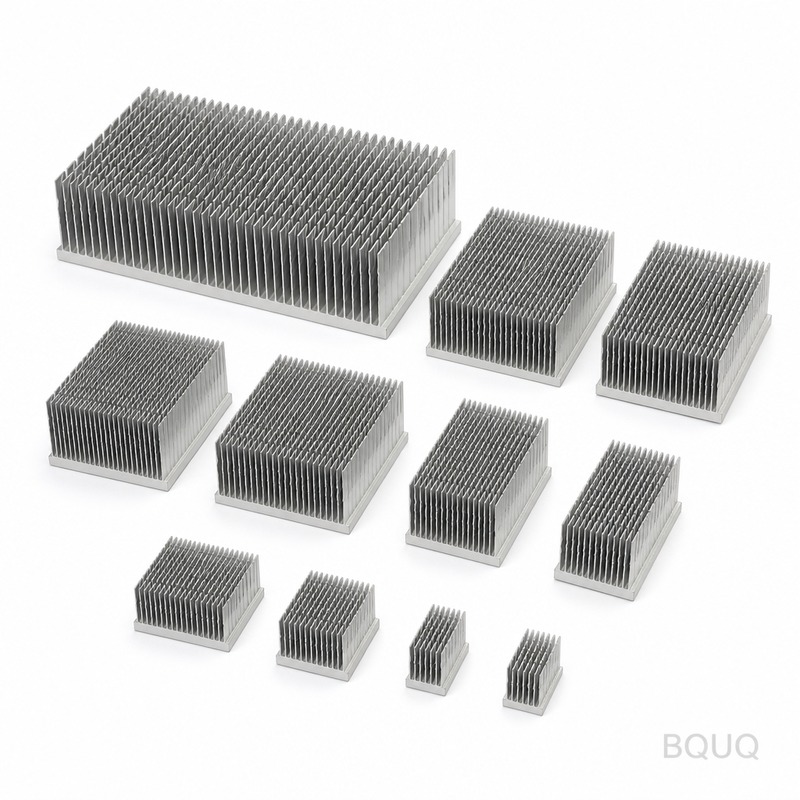
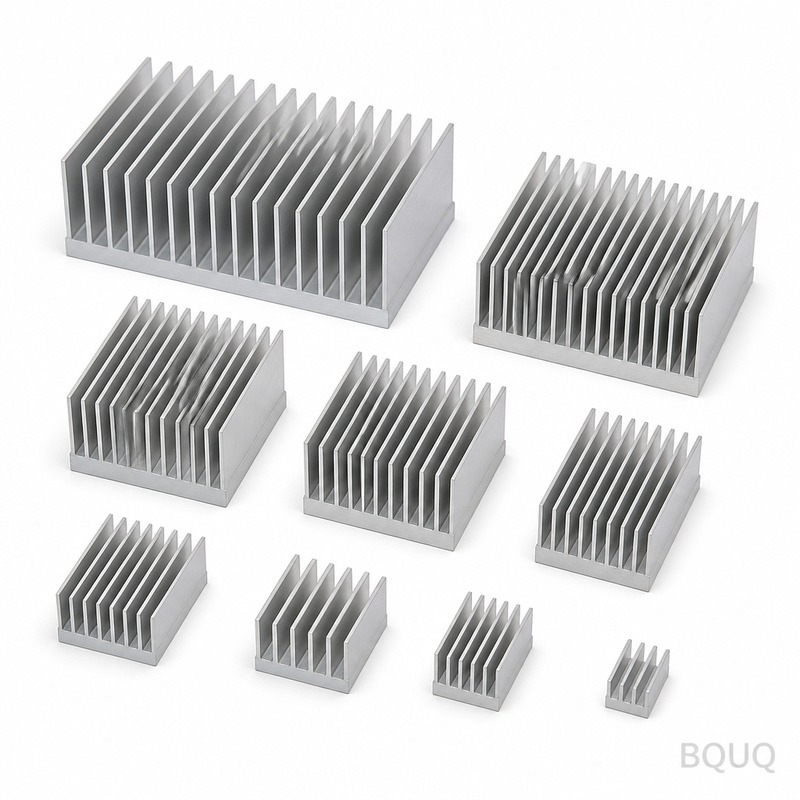
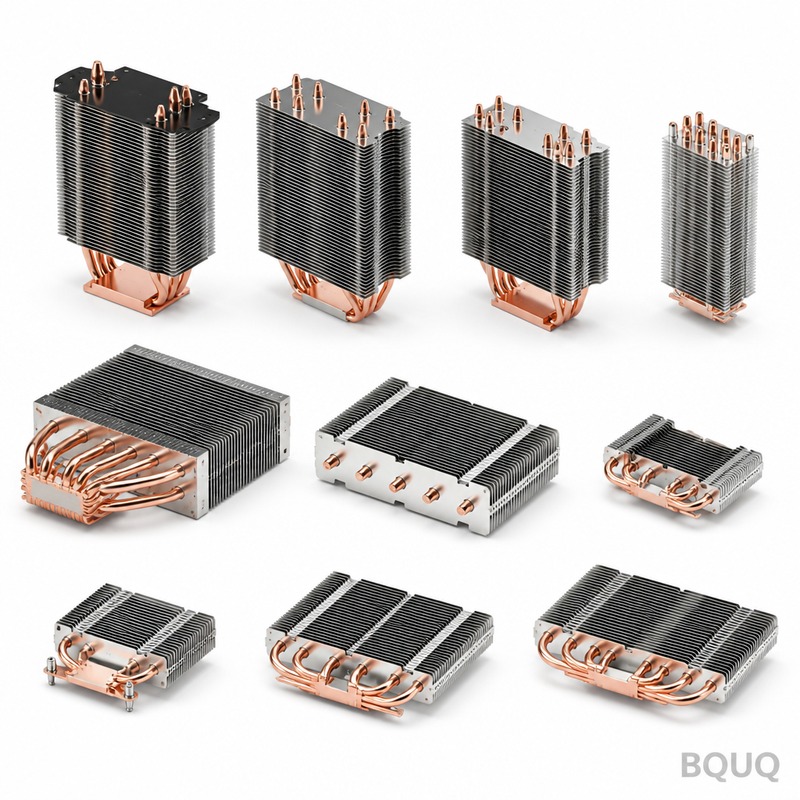
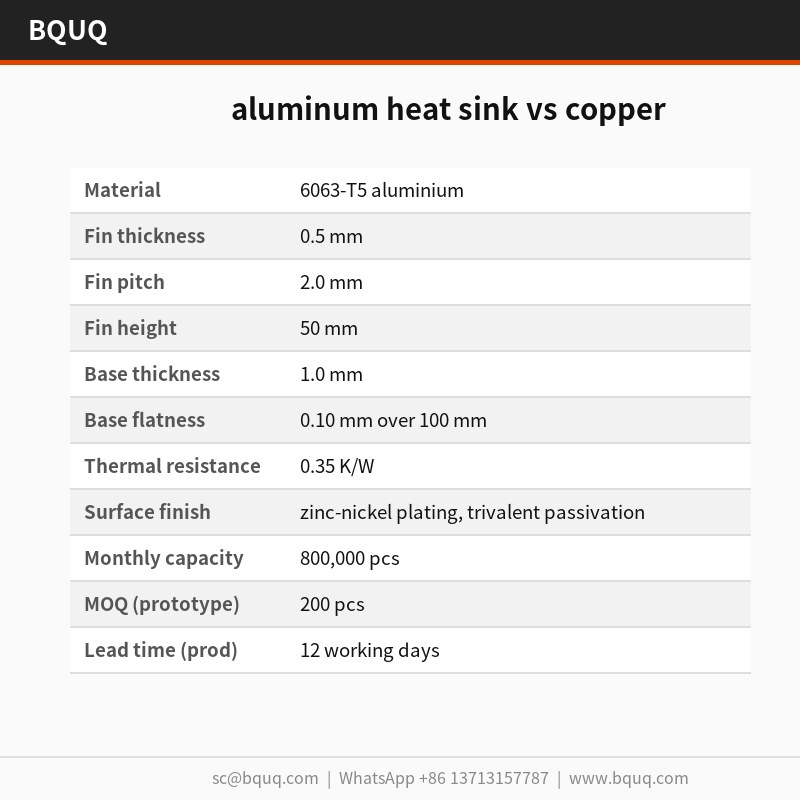
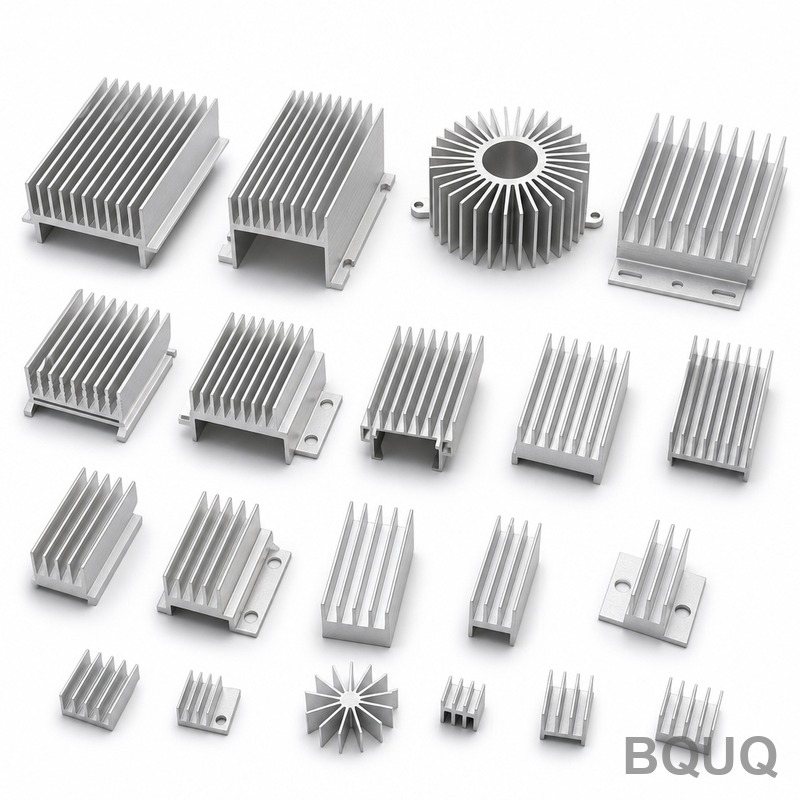
La comparaison dissipateur thermique en aluminium vs cuivre oppose un dissipateur estampé en aluminium 6063-T5 de 20 x 20 x 10 mm avec ailettes de 50 mm au pas de 2,0 mm, offrant 0,35 K/W à ΔT = 60 K. L'estampage maintient le pas des ailettes dans une tolérance de ±0,03 mm sur une série de 800 000 pièces, avec un cycle de 18 s et un poids de pièce à partir de 280 g. Le cuivre offre une conductivité supérieure mais une densité et un coût plus élevés ; l'aluminium s'impose par son poids et sa densité d'ailettes estampées.
Cette comparaison dissipateur thermique en aluminium vs cuivre couvre un format de 20 x 20 x 10 mm en aluminium 6063-T5, avec des ailettes de 50 mm au pas de 2,0 mm. La performance thermique est de 0,35 K/W à ΔT = 60 K, confirmée par MMT et marbre de planéité en granit, avec placage zinc-nickel et passivation trivalente disponibles.
Approche de conception et procédé
L'estampage offre un profil d'ailette reproductible de 0,5 mm que l'extrusion ne peut pas tenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,03 mm sur une série de 800 000 pièces.
Une seule course de 63 T forme l'ensemble du dissipateur thermique en aluminium vs cuivre, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tient ±0,03 mm, et le cycle de 18 s alimente une ligne de 800 000 pièces.
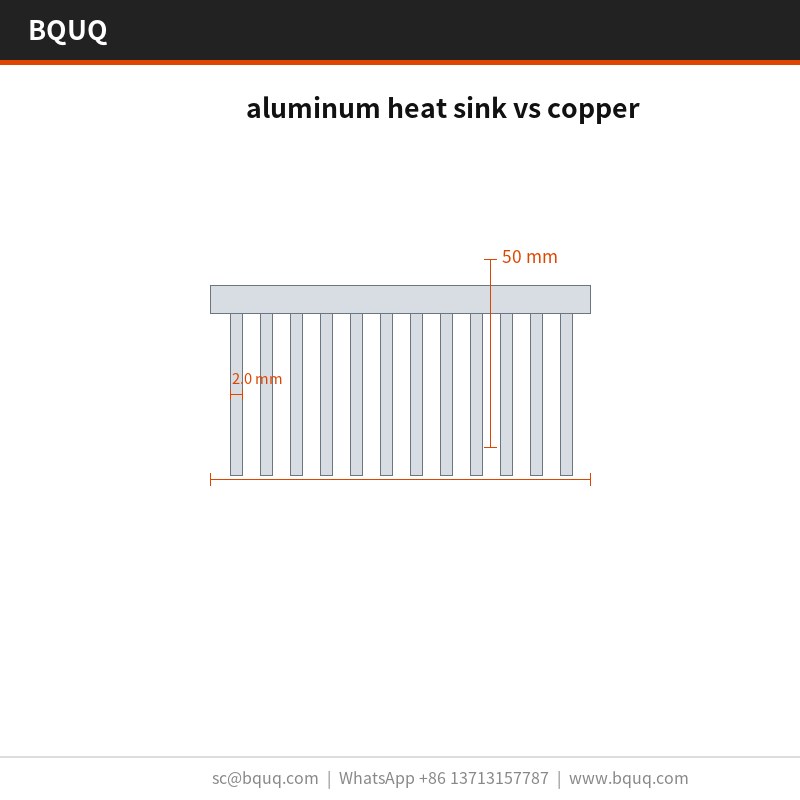
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes de 0,5 mm au pas de 2,0 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même enveloppe.
La géométrie monobloc supprime la couche d'adhésif présente dans les refroidisseurs en deux parties, réduisant le chemin thermique. Rien ne s'interpose entre l'aluminium 6063-T5 et le flux d'air, hormis la surface estampée elle-même.
Le pressage de l'aluminium 6063-T5 maintient le dissipateur thermique en aluminium vs cuivre léger, à partir de 280 g selon l'enveloppe, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du chemin de flux d'air est déjà fixée par le boîtier.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium 6063-T5, fourni avec placage zinc-nickel et passivation trivalente. Pour les applications où l'exposition en environnement d'automate industriel et d'armoire de commande est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore la performance thermique et double environ la masse unitaire.
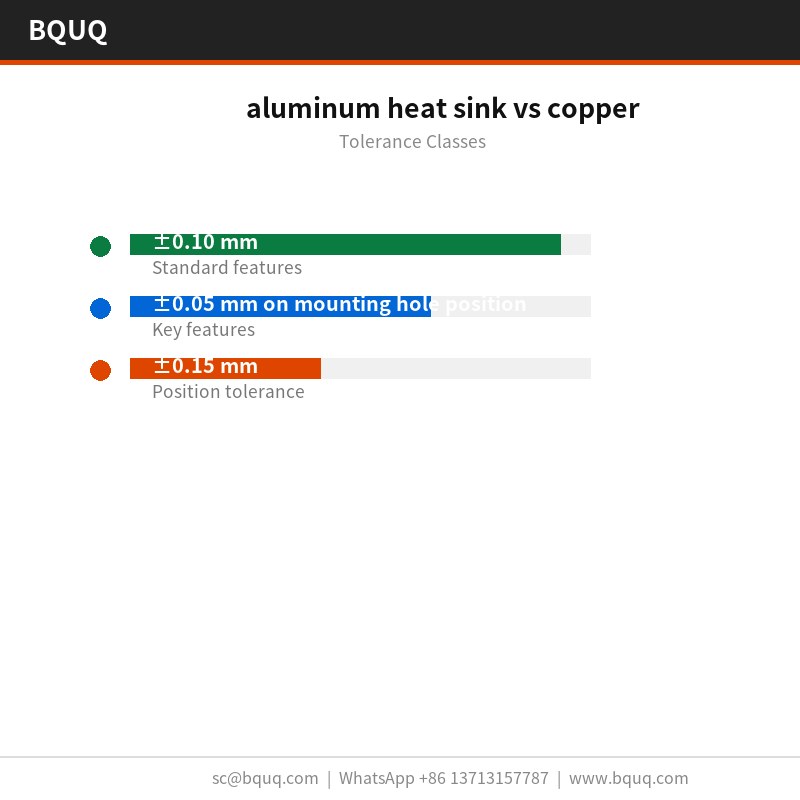
Les dimensions générales sont tenues à ±0,10 mm, avec des caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage traitées séparément. La géométrie formée hérite de la répétabilité d'outillage de ±0,03 mm, et la position des trous est tenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est contrôlée sur un marbre en granit, à 25 °C, contre une limite de 0,10 mm sur 100 mm, et le pas des ailettes est vérifié optiquement à ±0,03 mm. Les rapports accompagnent chaque lot.
Chaque lot est accompagné d'un rapport MMT issu de la MMT et du marbre de planéité en granit. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart au-delà de ±0,10 mm avant que la pièce ne quitte la ligne.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec MMT et marbre de planéité en granit sur chaque première pièce. Les écarts au-delà de ±0,10 mm déclenchent un tri complet du lot.
La planéité est mesurée sur granit plutôt que sur fonte, car 0,10 mm sur 100 mm à 20 x 20 x 10 mm se lit différemment sur un marbre qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Les programmes d'automates industriels et d'armoires de commande sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 2,0 mm avec une épaisseur de 0,5 mm constitue le plafond pratique pour l'aluminium.
Pour les ensembles d'automates industriels et d'armoires de commande, la face de montage à 0,10 mm sur 100 mm compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les concepteurs travaillant sur des automates industriels et des armoires de commande demandent la planéité avant les données thermiques, car l'assemblage des automates industriels et des armoires de commande est automatisé et une base non plane arrête la ligne.
Les conceptions d'automates industriels et d'armoires de commande fonctionnent souvent avec un chemin de convection forcée à 2,0 m/s. 0,35 K/W à ΔT = 75 K, air forcé 2,0 m/s signifie que l'automate industriel et l'armoire de commande peuvent tenir leur objectif avec une puissance de ventilateur inférieure à la limite acoustique.
Quelle est la quantité minimale de commande pour ce dissipateur thermique en aluminium vs cuivre ?
La QMC est de 200 pièces pour une série prototype et de 2000 pièces pour la production. En dessous de la quantité prototype, l'amortissement de l'outillage domine le coût unitaire, nous proposons donc la voie échantillon : échantillon gratuit avec plan, 5-7 jours.
Pouvez-vous personnaliser le dissipateur thermique en aluminium vs cuivre pour notre application ?
Oui. Envoyez un plan ou un échantillon et nous retournons une note DFM sous 3 jours ouvrés. La plupart des personnalisations pour automates industriels et armoires de commande modifient 2,0 mm, 1,0 mm ou le schéma de perçage, et ces trois éléments sont des modifications d'outillage sur la presse 63 T existante plutôt qu'une nouvelle machine.
L'aluminium 6063-T5 est le choix standard. Pour les automates industriels et armoires de commande en environnement corrosif, nous spécifions l'aluminium 6063-T5 avec placage zinc-nickel et passivation trivalente ; pour la conductivité la plus élevée, nous passons au cuivre C110, qui augmente le coût et le poids mais réduit la résistance thermique d'environ moitié à enveloppe identique.
Pouvez-vous fournir le dissipateur thermique en aluminium vs cuivre pré-assemblé ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'ensemble en kit, avec les pièces ensachées et étiquetées par set. C'est courant dans les programmes d'automates industriels et d'armoires de commande et cela ajoute environ 3 jours ouvrés.
Pouvez-vous aider avec la simulation thermique avant l'échantillonnage ?
Oui. Envoyez le flux d'air de votre boîtier, la température d'entrée et la charge thermique à dissiper, et nous exécuterons un modèle en régime permanent et retournerons une combinaison suggérée de 0,5 mm et 2,0 mm. Cela économise généralement une itération d'outillage.
Comment nous fabriquons et expédions
L'usine est certifiée ISO9001 et peut expédier la documentation RoHS et REACH avec le sac PE + carton alvéolaire, 15 kg par carton. Une inspection SGS par un tiers est organisée sur demande avant le scellement du conteneur.
La production tourne sur des cycles de 18 s avec vision en ligne sur 0,10 mm sur 100 mm. C'est ce qui rend crédible un engagement de 800 000 pièces en haute saison.
Nous cotons CIF Rotterdam et conservons 200 pièces pour l'échantillonnage. L'échantillonnage est un échantillon gratuit avec plan, 5-7 jours, de sorte qu'une première évaluation ne nécessite aucun engagement de production.
Quelle est la performance thermique de ce dissipateur thermique en aluminium vs cuivre ?
Le dissipateur estampé en aluminium 6063-T5 atteint 0,35 K/W à ΔT = 60 K. Le cuivre présente généralement une conductivité thermique supérieure, mais cette conception en aluminium utilise des ailettes de 0,5 mm au pas de 2,0 mm pour maximiser la surface dans une enveloppe de 20 x 20 x 10 mm.
Quelle est la tolérance de pas des ailettes sur le dissipateur en aluminium estampé ?
La matrice d'estampage tient le pas des ailettes dans ±0,03 mm sur une série de 800 000 pièces. Cette répétabilité provient d'une seule course de 63 T formant toutes les ailettes en une fois, ce que l'extrusion ne peut pas égaler pour un profil d'ailette de 0,5 mm au pas de 2,0 mm.
Quel est le poids de la pièce du dissipateur thermique en aluminium vs cuivre ?
Le dissipateur en aluminium pèse à partir de 280 g selon l'enveloppe. Le cuivre est nettement plus dense, un équivalent en cuivre serait donc plus lourd. L'aluminium 6063-T5 maintient un poids faible sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du chemin de flux d'air est fixe.
Quelle est la capacité de production et le temps de cycle de ce dissipateur estampé ?
La ligne tourne sur un cycle de 18 s et est configurée pour une série de 800 000 pièces. Une seule course de 63 T forme la pièce entière, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tient un pas d'ailette de ±0,03 mm tout au long de la série.
Quelles finitions de surface sont disponibles pour le dissipateur en aluminium ?
Le placage zinc-nickel est standard, avec passivation trivalente disponible. Ces finitions assurent la résistance à la corrosion et la brasabilité. La surface estampée elle-même est la seule interface entre l'aluminium 6063-T5 et le flux d'air, car la géométrie monobloc supprime les couches d'adhésif.
Comment le dissipateur en aluminium est-il inspecté avant expédition ?
L'inspection utilise une MMT et un marbre de planéité en granit pour confirmer la planéité et les dimensions. La performance thermique est vérifiée à 0,35 K/W à ΔT = 60 K. Le pas des ailettes est contrôlé dans ±0,03 mm, et les enregistrements de placage sont conservés pour le zinc-nickel et la passivation trivalente.
Pourquoi choisir l'aluminium estampé plutôt qu'extrudé ou usiné pour ce dissipateur ?
L'estampage tient un profil d'ailette de 0,5 mm au pas de 2,0 mm que l'extrusion ne peut pas, offrant plus de surface par millimètre cube que les profils usinés ou extrudés. La géométrie monobloc supprime la couche d'adhésif des refroidisseurs en deux parties, réduisant le chemin thermique. Une seule course de 63 T forme la pièce entière en 18 s.