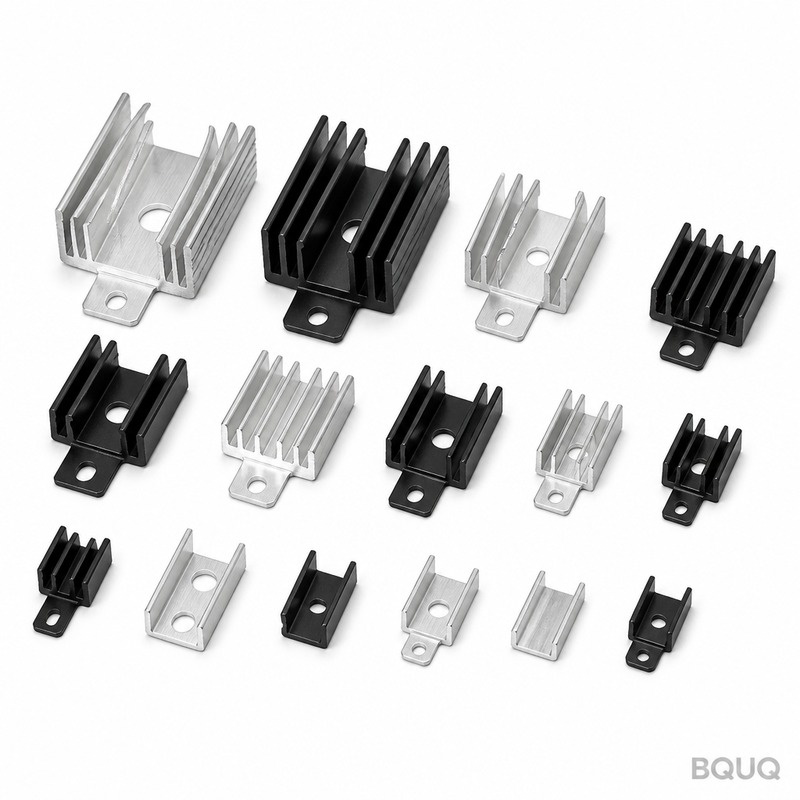
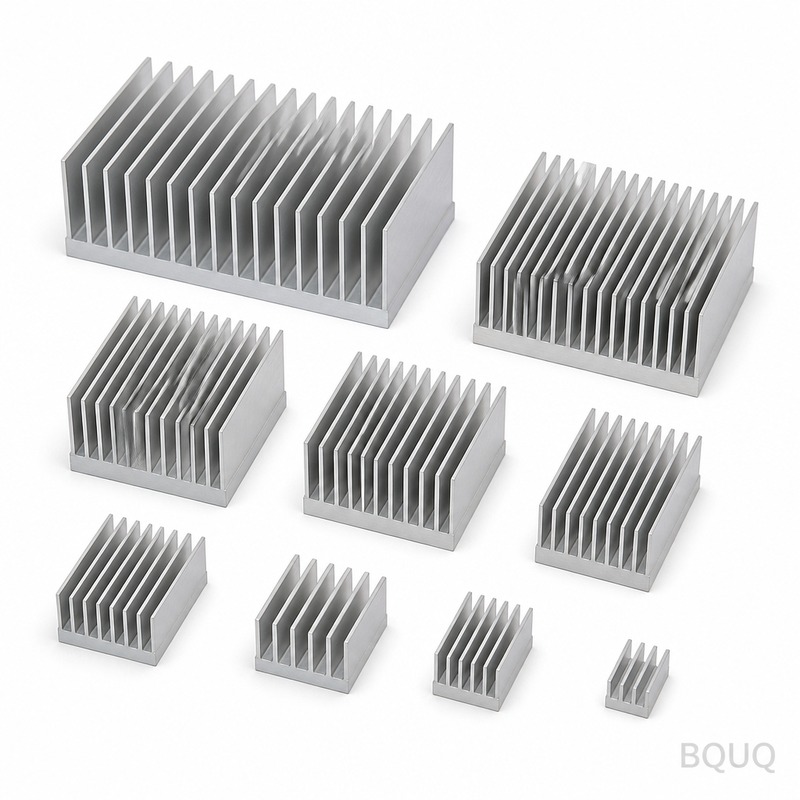
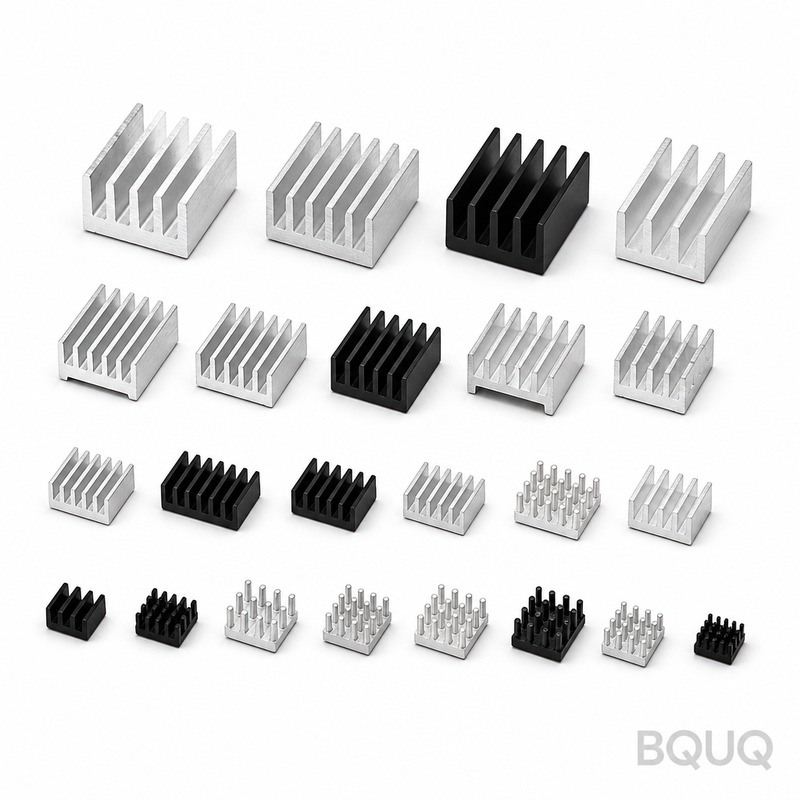
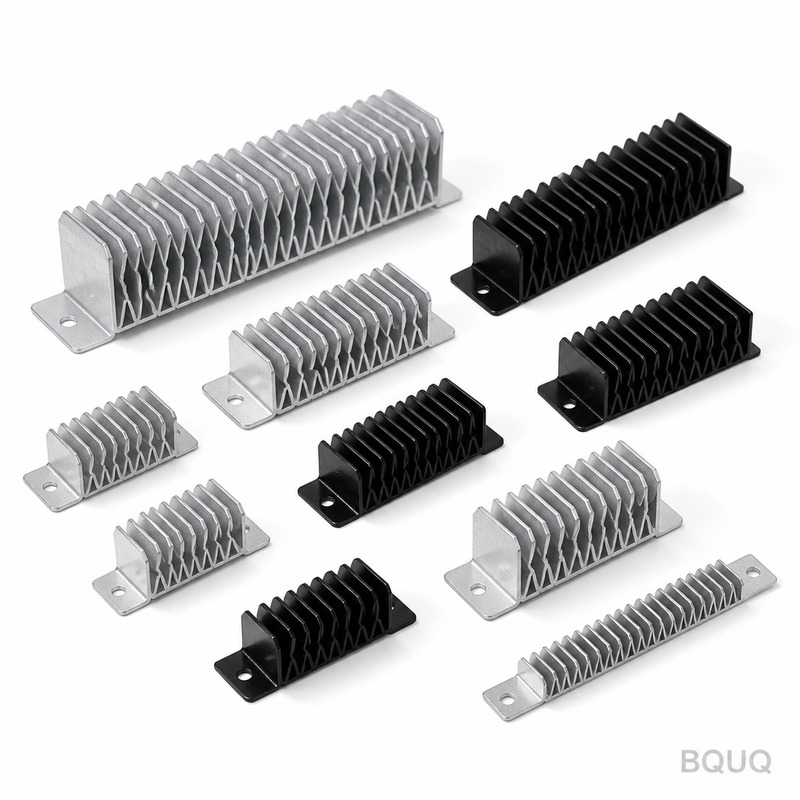
pâte thermique: ADC12 die-cast aluminium, 0.4 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
pâte thermique
pâte thermique: ADC12 die-cast aluminium, 0.4 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
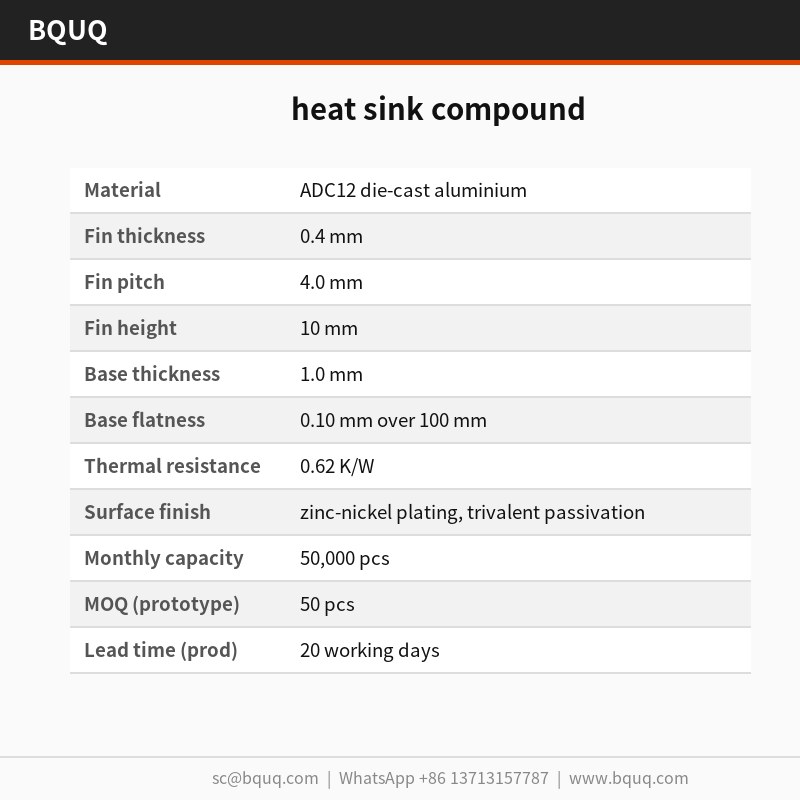
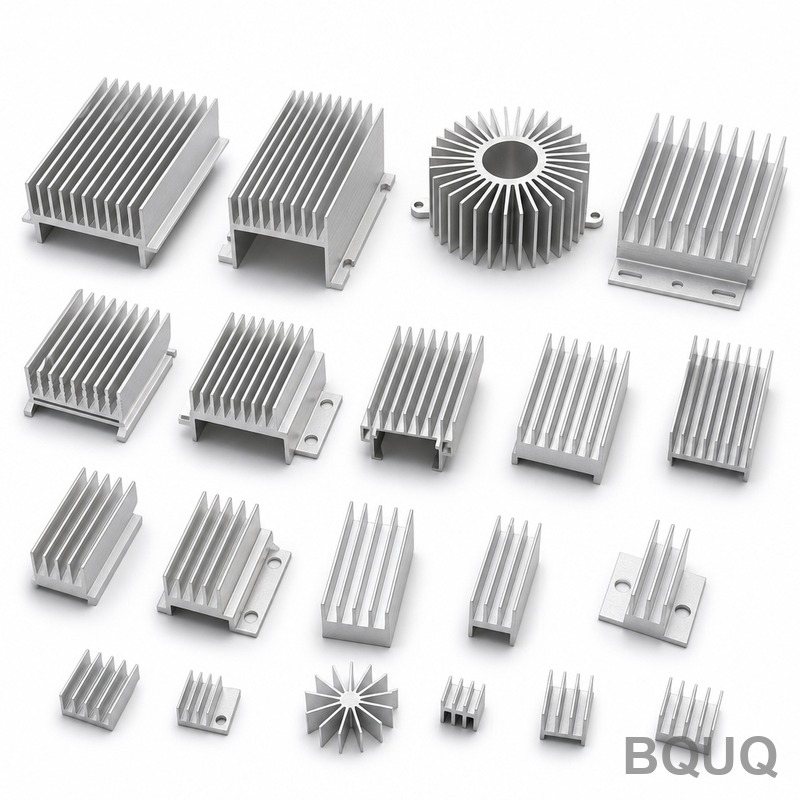
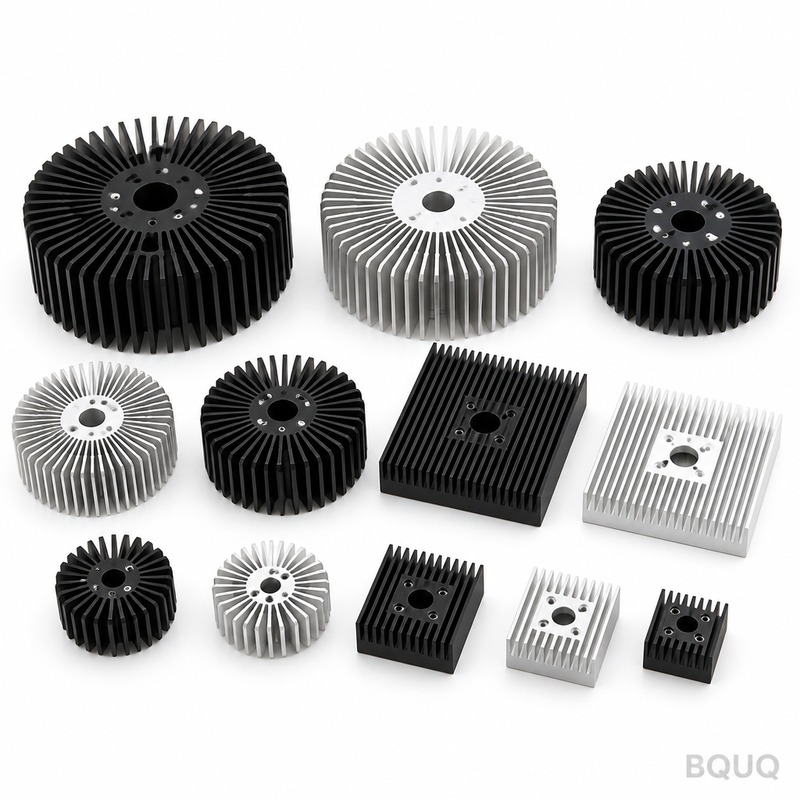
Cette pâte thermique pour dissipateur est estampée en aluminium moulé sous pression ADC12 avec des ailettes de 0,4 mm à un pas de 4,0 mm, offrant une résistance thermique mesurée de 0,62 K/W à ΔT = 60 K. La base de 1,0 mm maintient une planéité de 0,10 mm sur 100 mm, vérifiée sur marbre. Une seule course de 25 T forme la pièce complète, et le cycle de 18 s alimente une ligne ISO9001 de 50 000 pièces par mois à Dongguan.
Cette pâte thermique pour dissipateur est estampée en aluminium moulé sous pression ADC12 avec des ailettes de 0,4 mm à un pas de 4,0 mm, offrant une résistance thermique mesurée de 0,62 K/W à ΔT = 60 K. La base de 1,0 mm maintient une planéité de 0,10 mm sur 100 mm, vérifiée sur marbre, et l'assemblage tourne à 50 000 pièces par mois sur une seule ligne ISO9001 à Dongguan.
Approche de conception et procédé
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir. La planéité de 0,10 mm sur 100 mm sur la face de montage est obtenue directement par l'outillage, ce qui assure un contact uniforme de l'interface thermique.
Une seule course de 25 T forme l'ensemble de la pâte thermique pour dissipateur, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tient ±0,03 mm, et le cycle de 18 s alimente une ligne de 50 000 pièces.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le trajet thermique. Rien ne s'interpose entre l'aluminium moulé sous pression ADC12 et le flux d'air, hormis la surface estampée elle-même.
L'estampage de l'aluminium moulé sous pression ADC12 maintient la pâte thermique pour dissipateur légère, à partir de 650 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Le revêtement zinc-nickel avec passivation trivalente est appliqué après formage, de sorte que la protection contre la corrosion n'est pas coupée au pied des ailettes comme c'est le cas sur les alternatives usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium moulé sous pression ADC12, fourni avec revêtement zinc-nickel et passivation trivalente. Pour les applications où l'exposition à l'éclairage LED high bay est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Classes de tolérance que vous pouvez spécifier
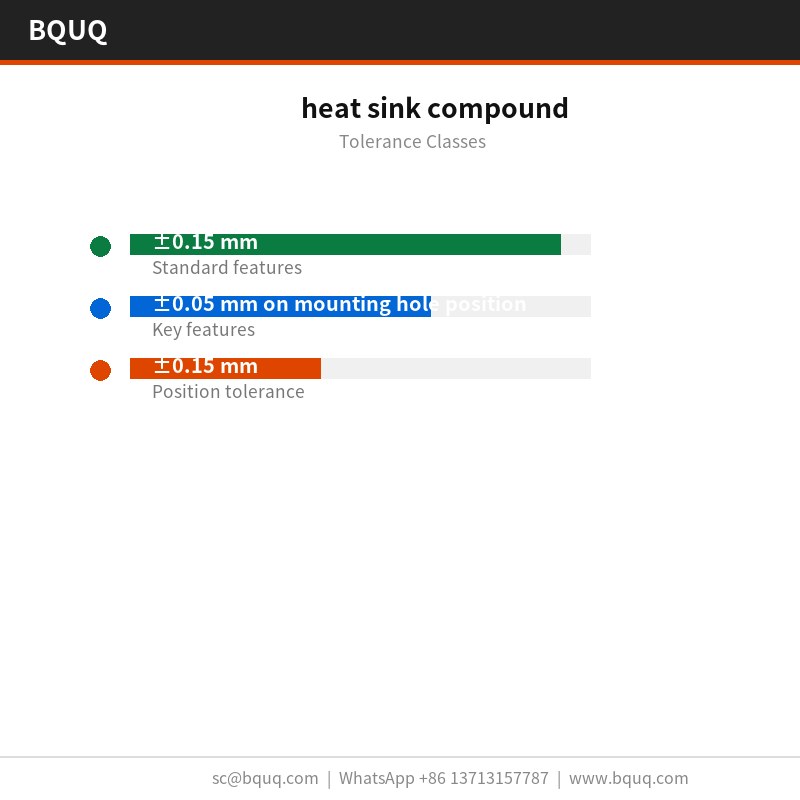
Les dimensions générales sont tenues à ±0,15 mm, avec des caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage tenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,03 mm, et la position des trous est tenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
Chaque lot est accompagné d'un rapport CMM issu d'un comparateur optique 0,002 mm. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart au-delà de ±0,15 mm avant que la pièce ne quitte la ligne.
L'aluminium moulé sous pression ADC12 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, le comparateur optique 0,002 mm confirme 0,10 mm sur 100 mm et 4,0 mm par rapport au plan.
L'échantillonnage est AQL 0,65 pour les dimensions critiques et 1,5 pour les dimensions générales, avec un comparateur optique 0,002 mm sur chaque première pièce. Les écarts au-delà de ±0,15 mm déclenchent un tri complet du lot.
Nous inspectons les pointes d'ailettes de 0,4 mm pour les bavures et les fissures après formage, car l'estampage peut fendre un pied sans modifier aucune dimension du plan. La limite de bavure est définie par pièce.
Pour les ensembles d'éclairage LED high bay, la face de montage de 0,10 mm sur 100 mm compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Lorsqu'une pâte thermique pour dissipateur est produite aux volumes de l'éclairage LED high bay, la constance pièce à pièce détermine les retours terrain. ±0,03 mm sur une série de 50 000 pièces maintient la courbe thermique dans une seule bande.
Les concepteurs travaillant sur l'éclairage LED high bay demandent la planéité avant les données thermiques, car l'assemblage de l'éclairage LED high bay est automatisé et une base non plane arrête la ligne.
Les conceptions d'éclairage LED high bay utilisent souvent un trajet d'air forcé à 2,0 m/s. 0,62 K/W à ΔT = 60 K, en convection naturelle, signifie que l'éclairage LED high bay peut tenir sa cible avec une puissance de ventilateur inférieure à la limite acoustique.
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium moulé sous pression ADC12
Épaisseur d'ailette
0,4 mm
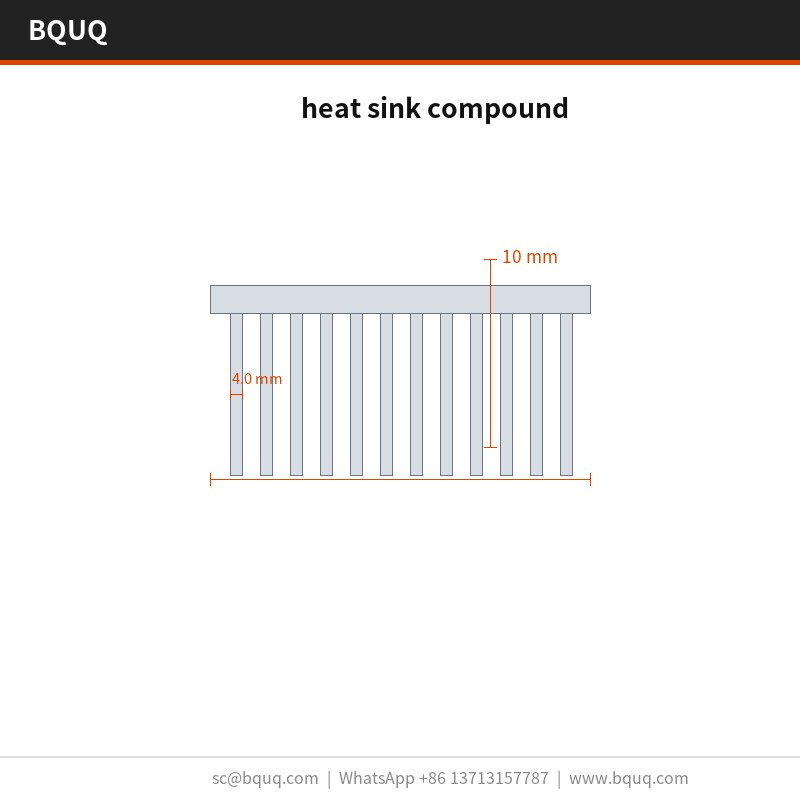
Pas d'ailette
4,0 mm
Hauteur d'ailette
10 mm
Épaisseur de base
1,0 mm
Planéité de base
0,10 mm sur 100 mm
Résistance thermique
0,62 K/W
Condition d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
Revêtement zinc-nickel, passivation trivalente
Plage de dimensions
120 x 80 x 50 mm
FAQ : Vos questions avant commande
Quelle tolérance pouvez-vous tenir ?
Les dimensions générales sont tenues à ±0,15 mm ; les dimensions critiques telles que ±0,05 mm sur la position des trous de montage sont tenues séparément. Les caractéristiques formées héritent d'une répétabilité d'outillage de ±0,03 mm. Si votre plan nécessite plus serré, indiquez-le-nous avant l'outillage afin que nous puissions planifier l'opération de presse supplémentaire.
Comment cela se compare-t-il à une pâte thermique pour dissipateur extrudé ?
L'extrusion est moins chère au-delà d'environ 500 000 pièces par an et donne un profil plus lisse. L'estampage l'emporte en dessous de ce seuil et partout où l'épaisseur d'ailette descend sous 0,5 mm, car l'extrusion ne peut pas tenir 0,4 mm de manière constante. Pour les prototypes d'éclairage LED high bay, le coût d'outillage décide généralement.
Nous testons à ΔT = 60 K, en convection naturelle, et déclarons 0,62 K/W. Il s'agit d'une valeur en régime permanent, non transitoire : pour le comportement à la première mise sous tension d'un éclairage LED high bay, un essai différent est nécessaire, et nous pouvons le réaliser sur demande.
Fabriquez-vous la pâte thermique pour dissipateur en différentes tailles ?
La famille couvre 120 x 80 x 50 mm, avec des poids unitaires à partir de 650 g. Comme la base est pressée, les nouvelles tailles nécessitent un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse, le développement prend donc généralement 2 semaines plutôt que 8.
Pouvez-vous fournir la pâte thermique pour dissipateur pré-assemblée ?
Oui. Nous pouvons ajouter des clips, des vis ou un carénage de ventilateur sous forme d'assemblage en kit, les pièces étant ensachées et étiquetées par ensemble. C'est courant dans les programmes d'éclairage LED high bay et cela ajoute environ 3 jours ouvrables.
Comment nous fabriquons et expédions
L'outillage est réalisé en interne, ce qui permet de tenir ±0,03 mm sur un programme de 50 000 pièces plutôt que de dériver pièce après pièce.
Le personnel qualité est installé à côté de la presse, pas dans une salle séparée. Les écarts sur 4,0 mm ou 0,10 mm sur 100 mm arrêtent la production au niveau de l'outil plutôt qu'à l'inspection finale.
Nous cotons FOB Guangzhou et conservons 50 pièces pour l'échantillonnage. L'échantillonnage représente des frais d'échantillon de 30 à 80 USD, de sorte qu'une première évaluation ne nécessite aucun engagement de production.
Contact d'interface thermique uniforme et absence de joint brasé
Nécessite un outillage avec tolérance de ±0,03 mm
Refroidisseur en deux parties avec couche adhésive
Applications nécessitant des matériaux de base et d'ailettes distincts
Trajet thermique ajouté et risque de défaillance de l'adhésif
Aluminium moulé sous pression ADC12
Pâte thermique pour dissipateur légère à partir de 650 g
Densité d'ailettes limitée par le procédé de moulage sous pression
Revêtement zinc-nickel avec passivation trivalente
Résistance à la corrosion sur surface estampée
Étape de finition supplémentaire
Procédé / inspection
Étape
Contrôle
Enregistrement
Estampage
Une seule course de 25 T forme la pièce complète
Temps de cycle de 18 s
Planéité
0,10 mm sur 100 mm sur la face de montage
Vérifiée sur marbre
Performance thermique
0,62 K/W à ΔT = 60 K
Résistance thermique mesurée
Outillage
±0,03 mm
Passes d'outillage
Expédition
Inspection avant chaque expédition
Ligne ISO9001 à Dongguan
Questions fréquemment posées
Quelle est la résistance thermique de cette pâte thermique pour dissipateur ?
La résistance thermique mesurée est de 0,62 K/W à ΔT = 60 K. Ce résultat est obtenu avec des ailettes de 0,4 mm à un pas de 4,0 mm estampées en aluminium moulé sous pression ADC12, et la conception monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties.
Quel matériau est utilisé pour la pâte thermique pour dissipateur ?
Elle est estampée en aluminium moulé sous pression ADC12. Ce matériau maintient la pâte thermique pour dissipateur légère, à partir de 650 g selon l'encombrement, sans sacrifier la densité d'ailettes. La finition par revêtement zinc-nickel avec passivation trivalente assure la résistance à la corrosion sur la surface estampée.
Quelle est la tolérance de planéité sur la face de montage ?
La base de 1,0 mm maintient une planéité de 0,10 mm sur 100 mm sur la face de montage, vérifiée sur marbre. Cette planéité est obtenue directement par l'outillage, ce qui assure un contact uniforme de l'interface thermique et soutient la résistance thermique de 0,62 K/W.
Quelle est la capacité de production et le délai de livraison ?
L'assemblage tourne à 50 000 pièces par mois sur une seule ligne ISO9001 à Dongguan. Le cycle de 18 s alimente cette ligne. Le délai de livraison est standard pour ce procédé ; contactez-nous pour la planification actuelle en fonction de votre quantité de commande et de l'état de l'outillage.
Pouvez-vous décrire le procédé de fabrication ?
Une seule course de 25 T forme l'ensemble de la pâte thermique pour dissipateur, de sorte que le coût de la pièce cesse d'augmenter avec la complexité. L'outillage tient ±0,03 mm. Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir, et la géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties.
Quelles sont les dimensions et le pas des ailettes ?
La pâte thermique pour dissipateur présente des ailettes de 0,4 mm à un pas de 4,0 mm. Cette densité d'ailettes est obtenue avec de l'aluminium moulé sous pression ADC12 et une seule course de 25 T. La base de 1,0 mm soutient les ailettes et maintient une planéité de 0,10 mm sur 100 mm sur la face de montage.
L'inspection avant chaque expédition comprend la vérification de la planéité de 0,10 mm sur 100 mm sur marbre et la résistance thermique mesurée de 0,62 K/W à ΔT = 60 K. La ligne ISO9001 à Dongguan tourne à 50 000 pièces par mois avec un cycle de 18 s.