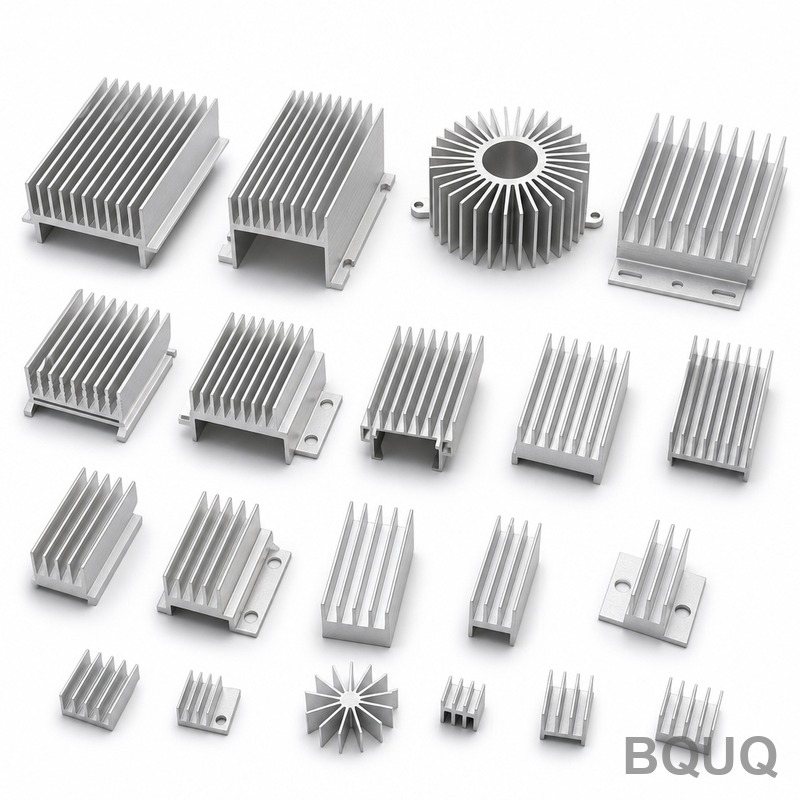
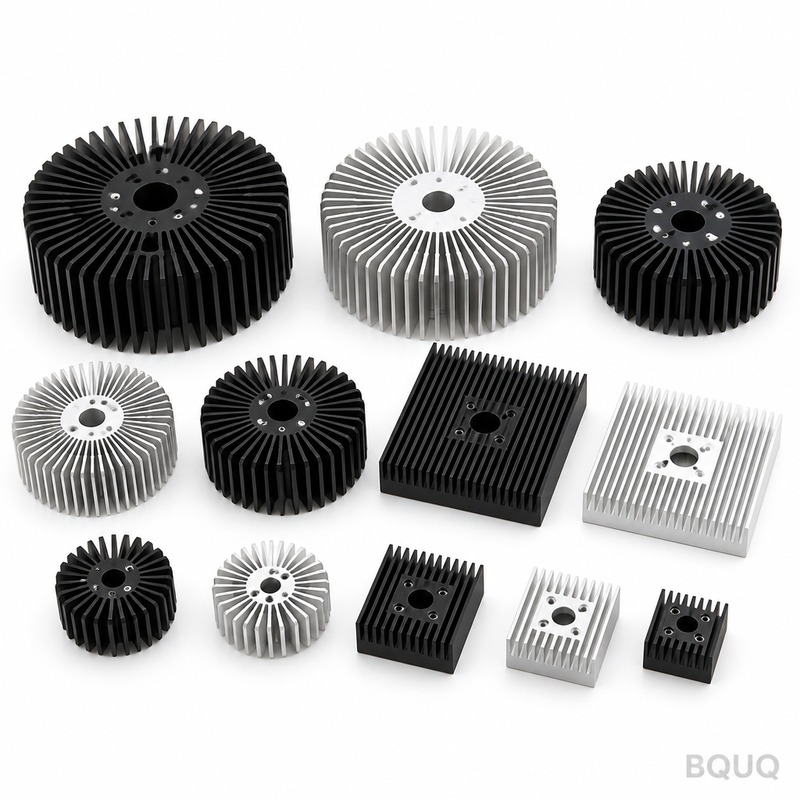
liste de prix des dissipateurs thermiques 2026 : aluminium 6063-T5, ailettes de 0,4 mm à un pas de 4,0 mm, planéité de 0,05 mm sur 100 mm, résistance thermique de 0,62 K/W. Quantité minimale de commande 200 pièces, expédition en 5...
Liste de prix des dissipateurs thermiques 2026
Liste de prix des dissipateurs thermiques 2026: 6063-T5 aluminium, 0.4 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MO...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
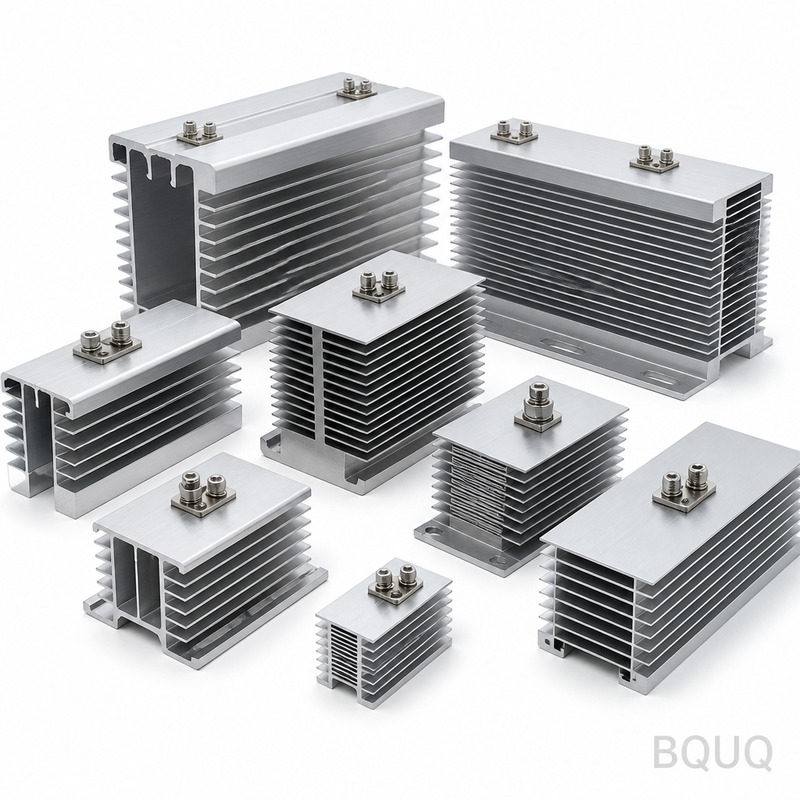
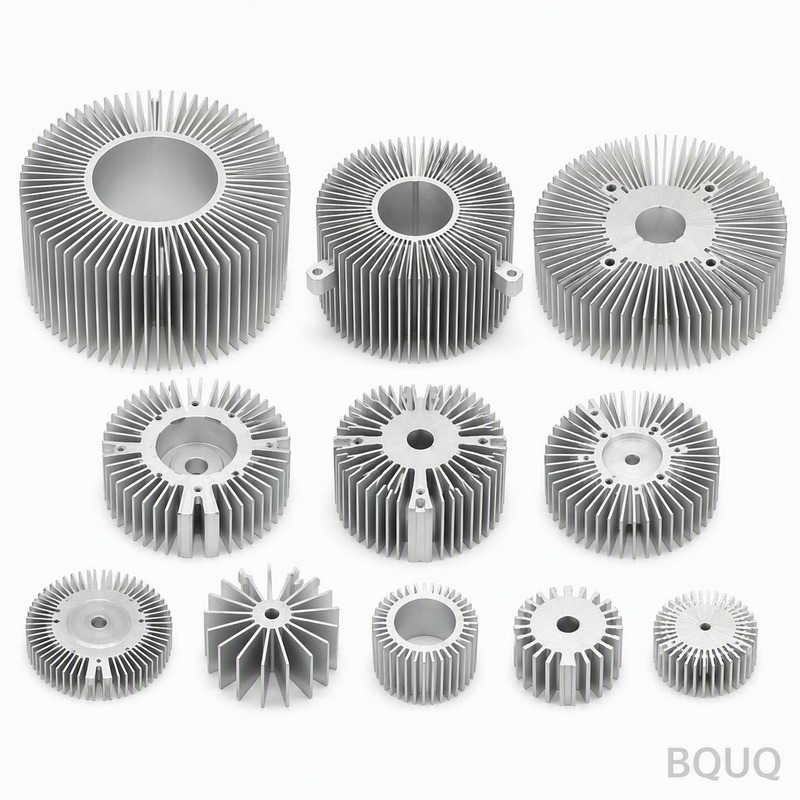
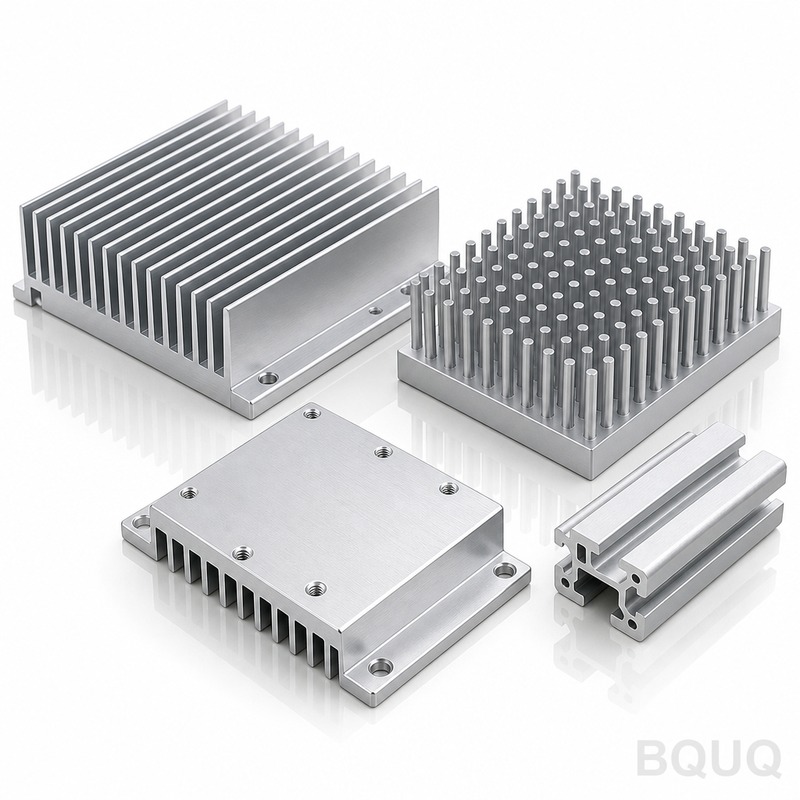
La liste de prix des dissipateurs thermiques 2026 couvre les dissipateurs en aluminium 6063-T5 estampés, produits sur outillage de 160 T à raison de 120 000 pièces par série. Les ailettes sont formées à une épaisseur de 0,4 mm et un pas de 4,0 mm avec une répétabilité de ±0,03 mm, offrant 0,62 K/W à ΔT = 60 K. L'anodisation noire standard Type II, 10-15 µm, protège les pieds d'ailettes après formage. La planéité de la face de montage est de 0,05 mm sur 100 mm, et le poids unitaire démarre à 15 g.
Produite à 120 000 pièces, cette liste de prix des dissipateurs thermiques 2026 est emboutie sur outillage de 160 T avec une répétabilité de ±0,03 mm. L'aluminium 6063-T5 offre 0,62 K/W à ΔT = 60 K, et l'anodisation noire Type II, 10-15 µm, est appliquée en standard.
L'estampage permet un profil d'ailette de 0,4 mm répétable que l'extrusion ne peut pas tenir : la matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,03 mm sur une série de 120 000 pièces.
Comme la base et les ailettes sont pressées en une seule pièce, il n'y a pas de joint brasé susceptible de défaillir. La planéité de 0,05 mm sur 100 mm sur la face de montage est obtenue directement de l'outil, ce qui assure un contact d'interface thermique uniforme.
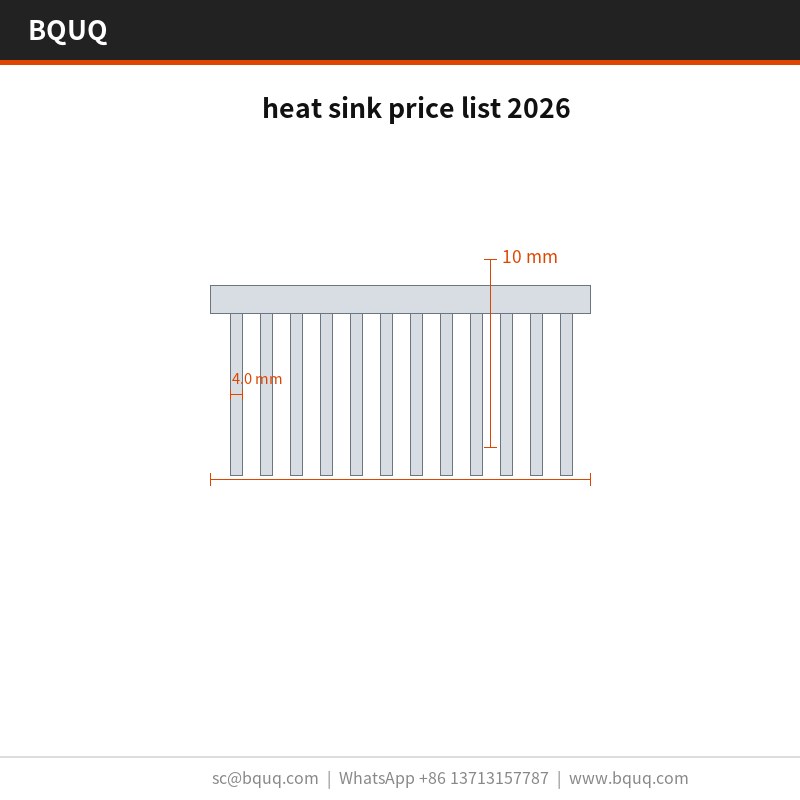
La faible épaisseur d'ailette est le point fort de l'estampage : des ailettes de 0,4 mm à un pas de 4,0 mm offrent plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
Le pressage de l'aluminium 6063-T5 garde la liste de prix des dissipateurs thermiques 2026 légère, à partir de 15 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
La finition d'anodisation noire Type II, 10-15 µm, est appliquée après formage, de sorte que la protection contre la corrosion n'est pas coupée aux pieds d'ailettes comme c'est le cas sur les alternatives usinées.
Sélection des matériaux et finition de surface
Le matériau standard est l'aluminium 6063-T5, fourni avec anodisation noire Type II, 10-15 µm. Pour les applications où l'exposition à l'éclairage industriel LED est une préoccupation, nous recommandons la voie passivée ; lorsque la conductivité compte plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
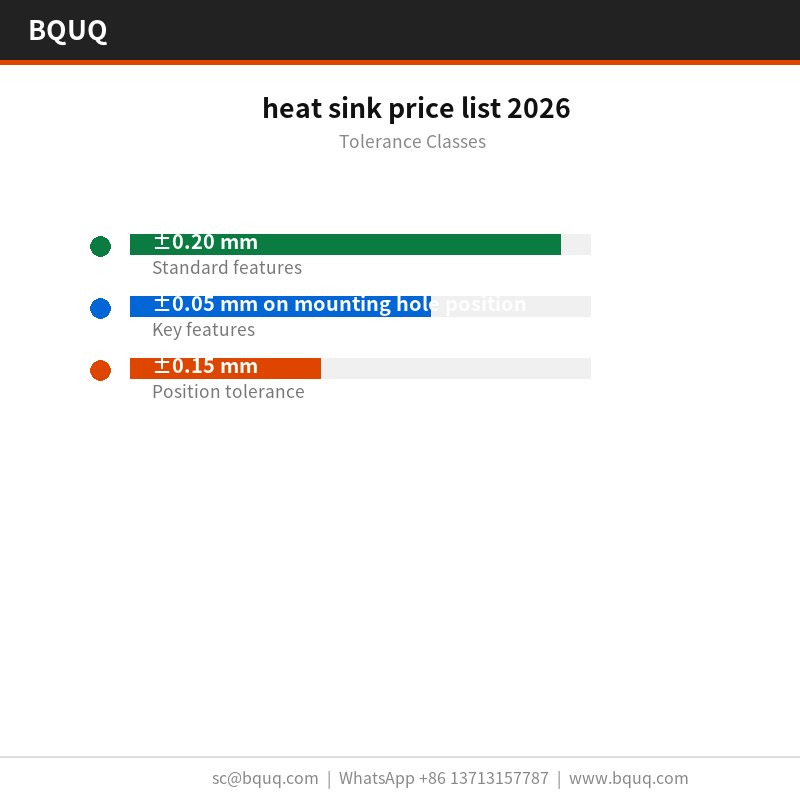
Les dimensions générales sont de ±0,20 mm, avec des caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage tenues séparément. La géométrie formée hérite de la répétabilité de l'outillage de ±0,03 mm, et la position des trous est tenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
La planéité est vérifiée sur un marbre en granite, à 20 °C, contre une limite de 0,05 mm sur 100 mm, et le pas d'ailette est vérifié optiquement à ±0,03 mm. Les rapports accompagnent chaque lot.
L'aluminium 6063-T5 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, la MMT plus un test d'étanchéité hydraulique à 100 % confirment 0,05 mm sur 100 mm et 4,0 mm par rapport au plan.
La planéité est mesurée sur granite plutôt que sur fonte, car 0,05 mm sur 100 mm à 200 x 100 x 80 mm se lit différemment sur un plateau qui n'a pas été rodé. Les enregistrements conservent les deux relevés.
Le confinement final est un sac PE + carton alvéolaire, 15 kg par carton. Chaque carton est étiqueté avec le lot, la quantité et le statut d'inspection, et l'enregistrement est conservé 10 ans dans le dossier ISO9001.
Où cette pièce est utilisée
Dans l'éclairage industriel LED, la cote de 0,62 K/W détermine la quantité d'air que le boîtier nécessite encore. Aux températures de jonction de l'éclairage industriel LED, des ailettes de 0,4 mm à un pas de 4,0 mm maintiennent le delta-T dans le budget du capteur.
Les programmes d'éclairage industriel LED sont la raison d'être de cette géométrie. Lorsque le boîtier ne peut pas gagner en hauteur, la densité d'ailettes est le seul levier, et un pas de 4,0 mm avec une épaisseur de 0,4 mm est le plafond pratique pour l'aluminium.
Lorsqu'une liste de prix des dissipateurs thermiques 2026 tourne à des volumes d'éclairage industriel LED, la consistance pièce à pièce décide des retours terrain. ±0,03 mm sur une série de 120 000 pièces maintient la courbe thermique dans une seule bande.
Les règles d'emballage et de vibration de l'éclairage industriel LED poussent vers une construction monobloc. Une liste de prix des dissipateurs thermiques 2026 estampés n'a pas d'adhésif susceptible de fluer, ce qui est le mode de défaillance habituel des refroidisseurs en deux parties.
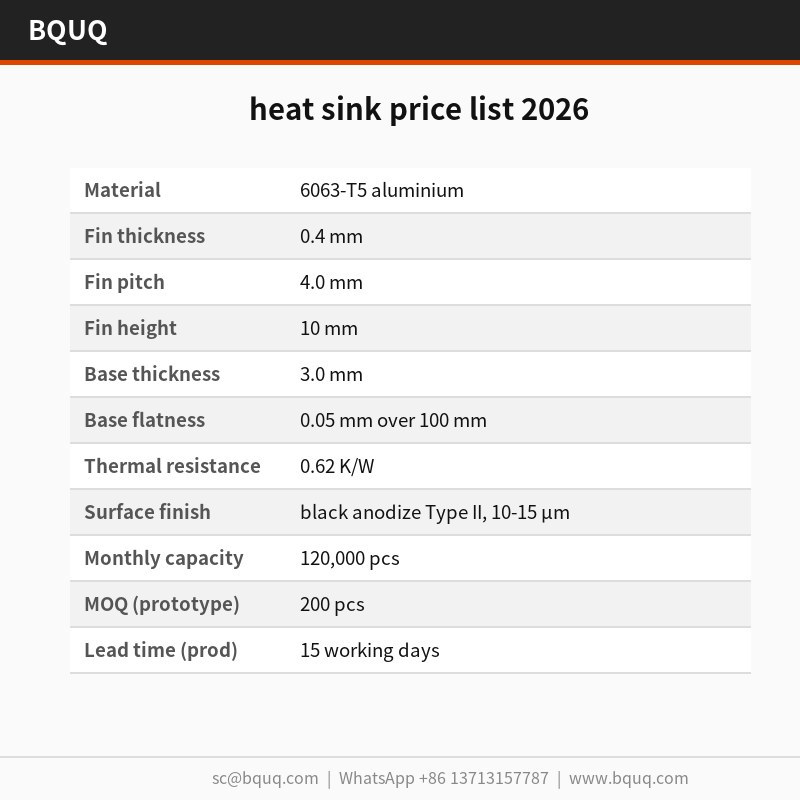
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium 6063-T5
Épaisseur d'ailette
0,4 mm
Pas d'ailette
4,0 mm
Hauteur d'ailette
10 mm
Épaisseur de base
3,0 mm
Planéité de base
0,05 mm sur 100 mm
Résistance thermique
0,62 K/W
Condition d'essai thermique
ΔT = 75 K, air forcé 2,0 m/s
Finition de surface
anodisation noire Type II, 10-15 µm
Plage de dimensions
200 x 100 x 80 mm
FAQ : vos questions avant commande
Quel est le délai de livraison pour la liste de prix des dissipateurs thermiques 2026 ?
Le prototype est de 5 jours ouvrables à partir de l'approbation du plan ; la production est de 15 jours ouvrables après la validation du premier article. L'outillage pour une nouvelle pièce prend . Nous cotons EXW, et le fret maritime vers l'Europe prend environ 25 à 30 jours après réservation.
Quels matériaux recommandez-vous ?
L'aluminium 6063-T5 est le choix standard. Pour l'éclairage industriel LED en environnement corrosif, nous spécifions l'aluminium 6063-T5 avec anodisation noire Type II, 10-15 µm ; pour la conductivité la plus élevée, nous passons au cuivre C110, qui augmente le coût et le poids mais réduit la résistance thermique d'environ moitié à encombrement égal.
Fabriquez-vous la liste de prix des dissipateurs thermiques 2026 en différentes tailles ?
La famille couvre 200 x 100 x 80 mm, avec des poids unitaires à partir de 15 g. Comme la base est pressée, les nouvelles tailles nécessitent un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse, le développement prend donc généralement 2 semaines plutôt que 8.
Comment prévenez-vous la corrosion galvanique ?
La clé est d'éviter un second métal dans la zone de contact humide. Nous recommandons l'anodisation noire Type II, 10-15 µm et, lorsque la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau en contact et nous spécifierons le revêtement en conséquence.
Quelle est la différence entre votre liste de prix des dissipateurs thermiques 2026 et une liste de prix des dissipateurs thermiques à ailettes rabotées 2026 ?
Les ailettes rabotées sont fraisées, ce qui donne des ailettes fines et hautes et une densité plus élevée pour une hauteur donnée, mais le coût évolue directement avec la surface d'ailette. L'estampage donne le même résultat en une seule course à un coût unitaire bien inférieur en dessous de 120 000 pièces. Pour l'éclairage industriel LED dans un boîtier à hauteur fixe, l'estampage est normalement la bonne réponse.
Approvisionnement direct depuis Dongguan : bobine de matière, formage, traitement de surface et inspection ont lieu dans un seul bâtiment, de sorte que la planéité de 0,05 mm sur 100 mm est vérifiée avant l'emballage de la pièce.
Notre expérience en éclairage industriel LED remonte au premier programme d'outillage en 2015. Cet historique explique pourquoi l'anodisation noire standard Type II, 10-15 µm et ±0,20 mm sont conservateurs plutôt qu'optimistes.
L'usine détient la certification ISO9001 et peut expédier la documentation RoHS et REACH avec le sac PE + carton alvéolaire, 15 kg par carton. Une inspection SGS par tierce partie est organisée sur demande avant le scellement du conteneur.
Répétabilité ±0,03 mm ; planéité 0,05 mm sur 100 mm
Délai de livraison
Non spécifié dans l'extrait
Quantité minimale de commande
Non spécifiée dans l'extrait
Capacité
120 000 pièces par série sur outillage de 160 T
Sélection / comparaison
Option
Idéal pour
Compromis
Ailette estampée 0,4 mm, pas 4,0 mm
Séries à grand volume nécessitant des ailettes denses et sans joint brasé
Nécessite un outillage de 160 T ; profil limité à la géométrie d'estampage
Profil extrudé
Sections constantes simples
Ne peut pas tenir un profil d'ailette de 0,4 mm avec une répétabilité de pas de ±0,03 mm
Profil usiné
Faibles volumes ou caractéristiques complexes
Moins de surface par millimètre cube ; l'anodisation peut être coupée aux pieds d'ailettes
Ensemble d'ailettes brasées
Matériaux mixtes ou piles d'ailettes très hautes
Le joint brasé peut défaillir ; étape de procédé supplémentaire
Anodisation noire Type II, 10-15 µm
Protection contre la corrosion après formage
L'épaisseur du revêtement doit être contrôlée pour éviter une perte de couverture aux pieds d'ailettes
Procédé / inspection
Étape
Contrôle
Enregistrement
Estampage
L'outillage de 160 T forme toutes les ailettes en une seule course ; pas dans ±0,03 mm
Traçabilité de série pour 120 000 pièces
Planéité
0,05 mm sur 100 mm sur la face de montage obtenue de l'outil
Mesure de planéité selon le plan d'inspection
Finition de surface
Anodisation noire Type II, 10-15 µm appliquée après formage
Enregistrement de l'épaisseur du revêtement
Performance thermique
0,62 K/W à ΔT = 60 K
Données d'essai thermique
Inspection finale
Inspection avant chaque expédition
Rapport d'inspection d'expédition
Questions fréquemment posées
Sur quoi repose la liste de prix des dissipateurs thermiques 2026 ?
La tarification repose sur des dissipateurs en aluminium 6063-T5 estampés, produits à 120 000 pièces sur outillage de 160 T. Les ailettes sont de 0,4 mm à un pas de 4,0 mm avec une répétabilité de ±0,03 mm, 0,62 K/W à ΔT = 60 K, et une anodisation noire standard Type II, 10-15 µm.
Quels sont le matériau et la finition standard pour la liste de prix des dissipateurs thermiques 2026 ?
Le matériau standard est l'aluminium 6063-T5. La finition standard est l'anodisation noire Type II, 10-15 µm, appliquée après formage afin que la protection contre la corrosion ne soit pas coupée aux pieds d'ailettes. Le poids unitaire démarre à 15 g selon l'encombrement.
Quelle géométrie d'ailette peut être estampée à ce niveau de prix ?
La matrice forme des ailettes de 0,4 mm à un pas de 4,0 mm en une seule course, maintenant le pas dans ±0,03 mm sur une série de 120 000 pièces. Cela offre plus de surface par millimètre cube qu'un profil usiné ou extrudé de même encombrement.
Quelle est la planéité de la face de montage sur ces dissipateurs thermiques ?
La face de montage tient une planéité de 0,05 mm sur 100 mm directement de l'outil. Cela assure un contact d'interface thermique uniforme. La base et les ailettes sont pressées en une seule pièce, il n'y a donc pas de joint brasé susceptible de défaillir.
Quelle performance thermique puis-je attendre du dissipateur thermique de la liste de prix 2026 ?
La conception en aluminium 6063-T5 estampé offre 0,62 K/W à ΔT = 60 K. La performance dépend de la longueur du trajet d'air fixée par le boîtier, mais les ailettes de 0,4 mm à un pas de 4,0 mm maintiennent la densité d'ailettes dans le même encombrement.
Quelle est la capacité de production et la répétabilité pour ce dissipateur thermique ?
La production tourne à 120 000 pièces sur outillage de 160 T avec une répétabilité de ±0,03 mm. La matrice forme chaque ailette en une seule course, de sorte que le pas reste dans ±0,03 mm sur toute la série. Une inspection est réalisée avant chaque expédition.
Pourquoi choisir des dissipateurs thermiques estampés plutôt que des alternatives extrudées ou usinées ?
L'estampage tient un profil d'ailette de 0,4 mm à un pas de 4,0 mm que l'extrusion ne peut pas maintenir, avec une répétabilité de ±0,03 mm. La base et les ailettes monobloc éliminent les joints brasés. L'anodisation noire Type II, 10-15 µm, protège mieux les pieds d'ailettes que les alternatives usinées.