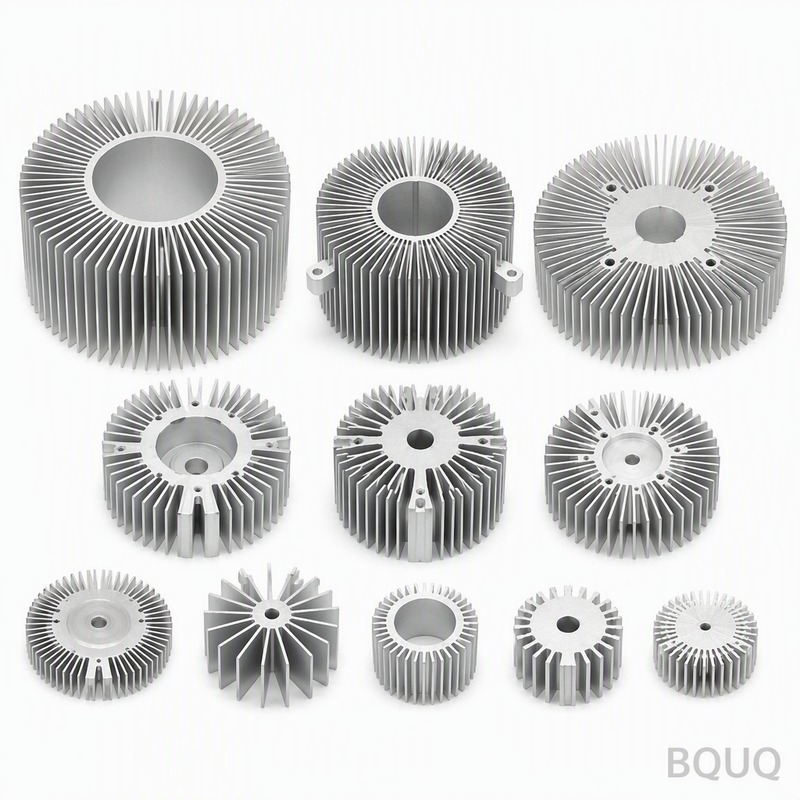
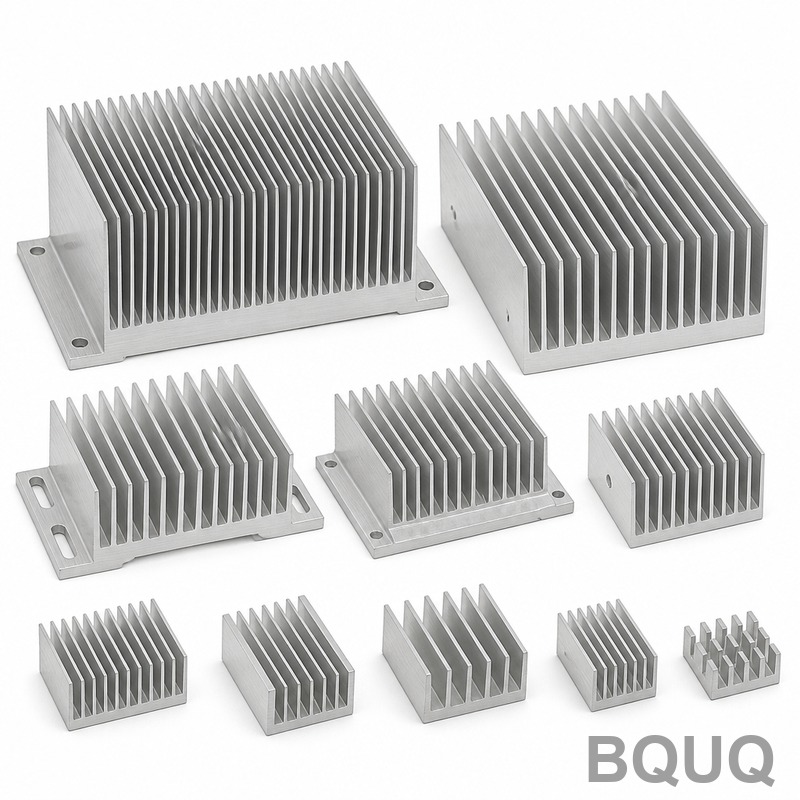
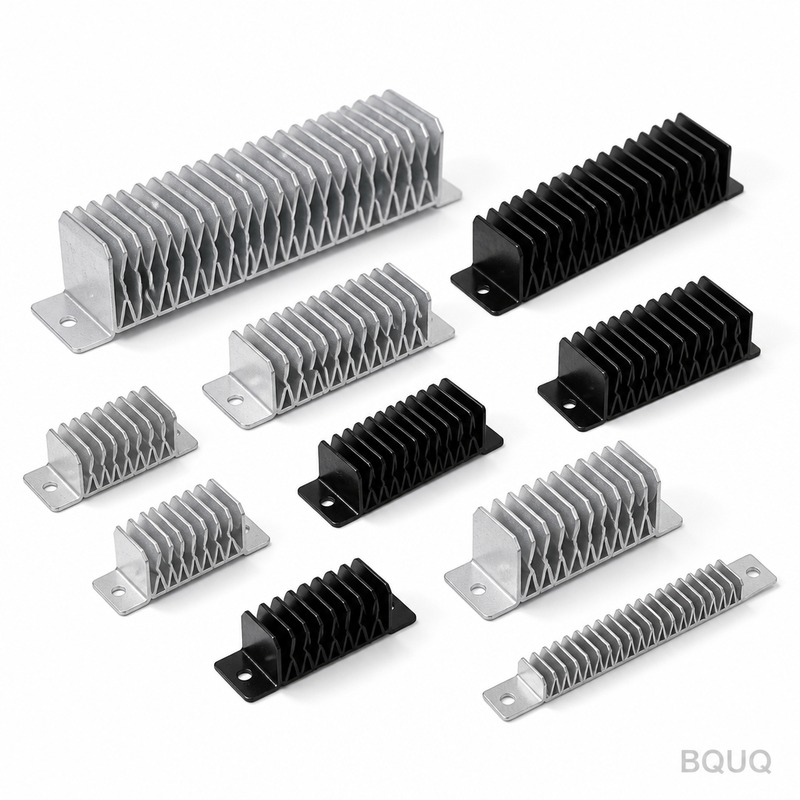
Dissipateur thermique à ailettes estampées pour variateur de fréquence : aluminium moulé sous pression ADC12, ailettes de 1,0 mm à un pas de 5,0 mm, planéité de 0,15 mm sur 100 mm, résistance thermique de 0,48 K/W. Quantité minimale de commande 50 ...
Dissipateur thermique à ailettes estampées pour variateur de fréquence
VFD Inverter Stamped Fin Heat Sink: ADC12 die-cast aluminium, 1.0 mm fins at 5.0 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Le dissipateur thermique à ailettes estampées pour onduleur VFD est un refroidisseur monobloc en aluminium moulé sous pression ADC12, pressé sur un outillage de 110 T avec une répétabilité de ±0,03 mm, offrant 0,48 K/W à ΔT = 60 K. L'anodisation dure Type III à 25-40 µm est standard, la planéité est de 0,15 mm sur 100 mm, et le poids commence à 280 g selon l'encombrement.
Avec une production de 800 000 pièces, ce dissipateur thermique à ailettes estampées pour onduleur VFD est pressé sur un outillage de 110 T avec une répétabilité de ±0,03 mm. L'aluminium moulé sous pression ADC12 offre 0,48 K/W à ΔT = 60 K, et l'anodisation dure Type III, 25-40 µm est appliquée en standard.
Approche de conception et procédé
La base et les ailettes étant pressées en une seule pièce, il n'existe aucun joint brasé susceptible de défaillir. Une planéité de 0,15 mm sur 100 mm sur la face de montage est obtenue directement par l'outillage, ce qui assure un contact uniforme à l'interface thermique.
La géométrie monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant ainsi le trajet thermique. Rien ne s'interpose entre l'aluminium moulé sous pression ADC12 et le flux d'air, hormis la surface estampée elle-même.
La construction estampée tolère mieux les variations de lot que l'extrusion : l'usure de l'outillage se manifeste d'abord par un décalage mesurable du pas d'ailettes, que le contrôle détecte sur MMT et marbre de planéité plutôt que sur le terrain.
Le pressage de l'aluminium moulé sous pression ADC12 maintient le dissipateur thermique à ailettes estampées pour onduleur VFD léger, à partir de 280 g selon l'encombrement, sans sacrifier la densité d'ailettes, ce qui est déterminant lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Chaque course est dimensionnellement identique, de sorte que la position des trous à ±0,15 mm est conservée sur tout le lot. C'est ce qui rend les programmes de volume pour VFD et onduleurs reproductibles.
Le matériau standard est l'aluminium moulé sous pression ADC12, fourni avec un anodisage dur Type III, 25-40 µm. Pour les applications où l'exposition aux VFD et aux onduleurs est préoccupante, nous recommandons la voie passivée ; lorsque la conductivité importe plus que le poids, le cuivre C110 améliore les performances thermiques et double approximativement la masse unitaire.
Les dimensions générales sont tenues à ±0,15 mm, les caractéristiques critiques telles que ±0,05 mm sur la position des trous de montage étant maintenues séparément. La géométrie formée hérite d'une répétabilité d'outillage de ±0,03 mm, et la position des trous est tenue à ±0,15 mm. Les classes plus serrées nécessitent une opération de presse supplémentaire, il vaut donc mieux décider avant l'outillage plutôt qu'après.
Inspection avant chaque expédition
Chaque lot est accompagné d'un rapport CMM issu d'une CMM plus une plaque de planéité en granit. Nous enregistrons la planéité, le pas, l'épaisseur de base et la position des trous, et signalons tout écart au-delà de ±0,15 mm avant sa sortie de ligne.
L'aluminium moulé sous pression ADC12 entrant est contrôlé en épaisseur et en dureté avant d'entrer dans la presse. Après formage, la CMM plus la plaque de planéité en granit confirment 0,15 mm sur 100 mm et 5,0 mm par rapport au plan.
La planéité est mesurée sur granit plutôt que sur fonte, car 0,15 mm sur 100 mm à 80 x 60 x 35 mm se lit différemment sur une plaque qui n'a pas été rodée. Les enregistrements conservent les deux relevés.
Nous inspectons les extrémités d'ailettes de 1,0 mm pour détecter les bavures et les fissures après formage, car l'estampage peut fendre une racine sans décaler aucune dimension du plan. La limite de bavure est définie par pièce.
Domaines d'application de cette pièce
Pour les conceptions de VFD et d'onduleurs, la planéité de 0,15 mm sur 100 mm de la face de montage compte autant que la performance thermique : elle détermine si le matériau d'interface thermique s'étale uniformément ou s'accumule à une extrémité.
Les clients de VFD et d'onduleurs spécifient généralement de l'aluminium moulé sous pression ADC12 pour des raisons de corrosion, puis maintiennent le plan à ±0,15 mm. La ligne de 800 000 pièces absorbe le volume sans seconde source.
Les exigences d'emballage et de vibration des VFD et onduleurs orientent vers une construction monobloc. Un dissipateur à ailettes estampées pour VFD et onduleur ne comporte aucun adhésif susceptible de fluer, ce qui constitue le mode de défaillance habituel des refroidisseurs en deux parties.
Dans les VFD et onduleurs, la base sert généralement aussi d'interface de montage. Une épaisseur de 1,5 mm avec une planéité de 0,15 mm sur 100 mm offre une surface stable pour le pad thermique du VFD et de l'onduleur.
Spécifications
Paramètre
Valeur / Plage
Matériau
Aluminium moulé sous pression ADC12
Épaisseur des ailettes
1,0 mm
Pas des ailettes
5,0 mm
Hauteur des ailettes
30 mm
Épaisseur de la base
1,5 mm
Planéité de la base
0,15 mm sur 100 mm
Résistance thermique
0,48 K/W
Conditions d'essai thermique
ΔT = 60 K, convection naturelle
Finition de surface
anodisation dure Type III, 25-40 µm
Plage de dimensions
80 x 60 x 35 mm
FAQ : Vos questions avant de commander
Pouvez-vous personnaliser le dissipateur à ailettes estampées pour onduleur VFD selon notre application ?
Oui. Envoyez-nous un plan ou un échantillon et nous vous retournons une note DFM sous 3 jours ouvrés. La plupart des personnalisations pour VFD et onduleurs portent sur 5,0 mm, 1,5 mm ou le schéma de perçage, et ces trois modifications relèvent de l'outillage sur la presse 110 T existante, et non d'une nouvelle machine.
Fabriquez-vous le dissipateur à ailettes estampées pour onduleur VFD en différentes tailles ?
La gamme couvre 80 x 60 x 35 mm, avec des poids unitaires à partir de 280 g. Comme la base est emboutie, les nouvelles tailles nécessitent un changement d'insert de matrice plutôt qu'une nouvelle ligne de presse ; le développement prend donc généralement 2 semaines au lieu de 8.
Fournissez-vous des fichiers CAO ou un plan ?
Nous fournissons un plan 2D accompagné du rapport CMM, et le STEP 3D sur demande. Les deux indiquent les tolérances de planéité et les lignes de joint d'outillage, ce qui est important si vous vérifiez 0,15 mm sur 100 mm dans votre propre assemblage.
Comment prévenez-vous la corrosion galvanique ?
La clé est d'éviter un second métal dans la zone de contact humide. Nous recommandons un anodisage dur Type III, 25-40 µm et, lorsque la pièce touche un châssis en aluminium, une rondelle isolante. Indiquez-nous le matériau en contact et nous spécifierons le revêtement en conséquence.
Quelle est la différence entre votre dissipateur à ailettes estampées pour onduleur VFD et un dissipateur à ailettes débitées pour onduleur VFD ?
Les ailettes débitées sont fraisées, ce qui permet d'obtenir des ailettes fines et hautes et une densité plus élevée pour une hauteur donnée, mais le coût évolue directement avec la surface d'ailettes. L'estampage donne le même résultat en une seule frappe à un coût unitaire bien inférieur en dessous de 800 000 pièces. Pour un VFD et un onduleur dans un boîtier à hauteur fixe, l'estampage est normalement la bonne solution.
Notre processus de fabrication et d'expédition
La ligne de production est située à Dongguan, dans une usine unique certifiée ISO9001. Les presses de 110 T couvrent la famille de dissipateurs thermiques à ailettes estampées pour onduleurs VFD, et la capacité actuelle engagée est de 800 000 pièces par mois.
L'usine est certifiée ISO9001 et peut fournir la documentation RoHS et REACH avec un conditionnement en sachet PE + carton alvéolaire, 15 kg par carton. Une inspection tierce SGS est organisée sur demande avant le scellage du conteneur.
Nous établissons nos devis en EXW et conservons 50 pièces pour l'échantillonnage. L'échantillon est gratuit sur présentation d'un plan, sous 5 à 7 jours, afin qu'une première évaluation ne nécessite aucun engagement de production.
Demander un devis : sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Chine
Répétabilité de ±0,03 mm ; position des trous de ±0,15 mm
Délai de livraison
Standard pour ce procédé : 15-25 jours après approbation de l'outillage
Quantité minimale de commande
Standard pour ce procédé : 5 000 pièces
Capacité
800 000 pièces en cours
Sélection / comparaison
Option
Idéal pour
Compromis
Ailettes estampées monobloc
Refroidissement de variateurs de fréquence (VFD) en grande série avec flux d'air fixe
Outillage requis ; pas d'ailettes défini par la matrice
Dissipateur thermique extrudé
Petites séries ou profils simples
Moins tolérant aux variations de lot ; l'usure de la filière décale le pas des ailettes
Refroidisseur en deux parties collées
Prototypes ou matériaux mixtes
La couche d'adhésif ajoute une résistance thermique et le joint peut céder
Pièce moulée sous pression avec ailettes brasées
Géométries complexes
Le joint brasé constitue un point de défaillance potentiel
Ailettes estampées avec anodisation dure Type III
Résistance à l'usure et à la corrosion
Ajoute un revêtement de 25-40 µm ; un masquage peut être nécessaire
Processus / contrôle
Étape
Contrôle
Enregistrement
Emboutissage
Outillage 110 T, répétabilité ±0,03 mm
Données dimensionnelles de course
Pas d'ailettes
Surveillance de l'usure de la matrice
Mesure CMM
Planéité
0,15 mm sur 100 mm sur la face de montage
Marbre de planéité en granit
Position des trous
±0,15 mm
Rapport CMM
État de surface
Anodisation dure Type III, 25-40 µm
Certificat d'épaisseur de revêtement
Inspection finale
Avant chaque expédition
Rapport d'inspection
Questions fréquentes
Quelles sont les performances thermiques de ce dissipateur à ailettes estampées pour onduleur VFD ?
Il offre 0,48 K/W à ΔT = 60 K avec de l'aluminium moulé ADC12. La construction estampée monobloc élimine la couche adhésive présente dans les refroidisseurs en deux parties, réduisant le trajet thermique. L'anodisation dure Type III à 25-40 µm est standard.
Quelles tolérances pouvez-vous tenir sur le dissipateur à ailettes estampées ?
Nous tenons une répétabilité de ±0,03 mm grâce à l'outillage 110 T, une position des trous de ±0,15 mm et une planéité de 0,15 mm sur 100 mm sur la face de montage. Ces valeurs sont vérifiées par CMM et marbre de planéité en granit avant chaque expédition.
Quel matériau et quel état de surface utilisez-vous ?
Le dissipateur est embouti en aluminium moulé ADC12. L'anodisation dure Type III, 25-40 µm, est appliquée en standard. Cette combinaison donne 0,48 K/W à ΔT = 60 K et résiste à l'usure et à la corrosion.
Quel est le poids du dissipateur thermique à ailettes estampées pour onduleur VFD ?
Le poids commence à partir de 280 g selon l'encombrement. La conception estampée monobloc le maintient léger sans sacrifier la densité d'ailettes, ce qui compte lorsque la longueur du trajet d'air est déjà fixée par le boîtier.
Quelle est la capacité de production et le délai de livraison ?
Nous produisons 800 000 pièces. Le délai de livraison standard pour ce procédé est de 15 à 25 jours après approbation de l'outillage, avec un MOQ de 5 000 pièces. Chaque course est dimensionnellement identique pour une production de lot constante.
Comment inspectez-vous le dissipateur thermique avant expédition ?
L'inspection comprend la MMT pour le pas d'ailettes et la position des trous, un marbre de planéité en granit pour une planéité de 0,15 mm sur 100 mm, et des contrôles d'épaisseur de revêtement pour l'anodisation dure Type III à 25-40 µm. Les enregistrements sont conservés pour chaque expédition.
Pourquoi choisir un dissipateur à ailettes estampées plutôt qu'extrudées ou brasées ?
La construction estampée tolère mieux les variations de lot que l'extrusion, car l'usure de la matrice se manifeste par un décalage mesurable du pas d'ailettes détecté lors de l'inspection. La base et les ailettes monobloc éliminent les joints brasés et les couches adhésives, améliorant la fiabilité du trajet thermique.