IntroductionNous usinons votre mandrin type 25 selon votre plan, et non pas à partir d‘un catalogue. Chaque dimension est vérifiée avant expédition. Vous envoyez le plan ; nous nou
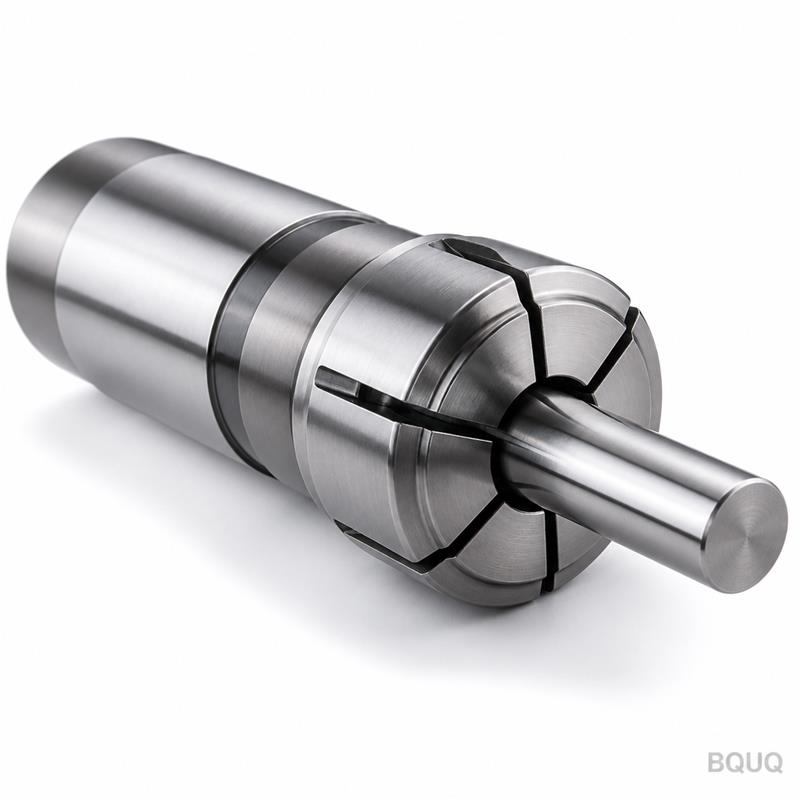
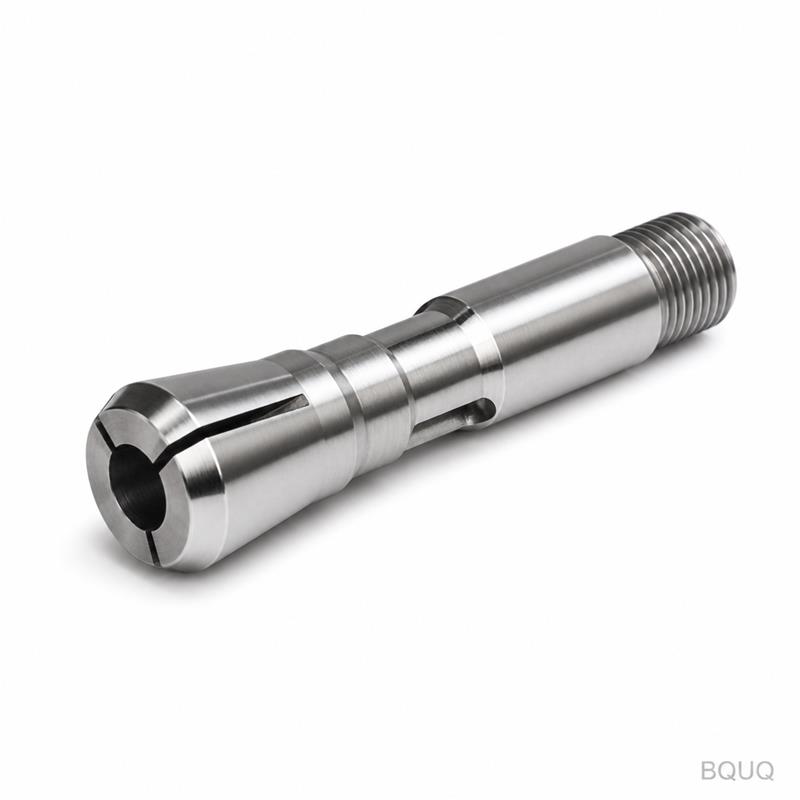
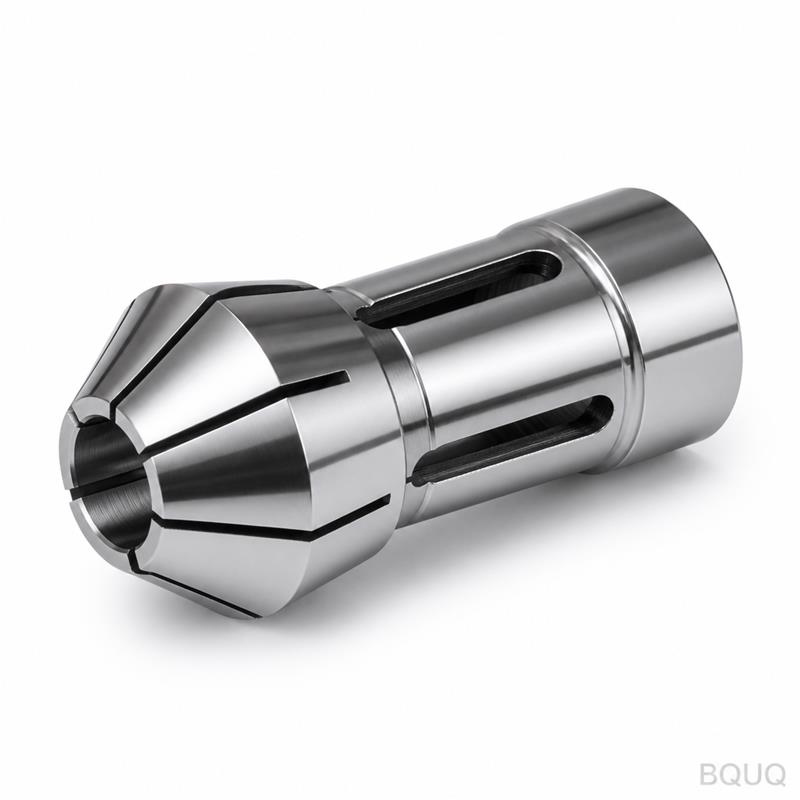
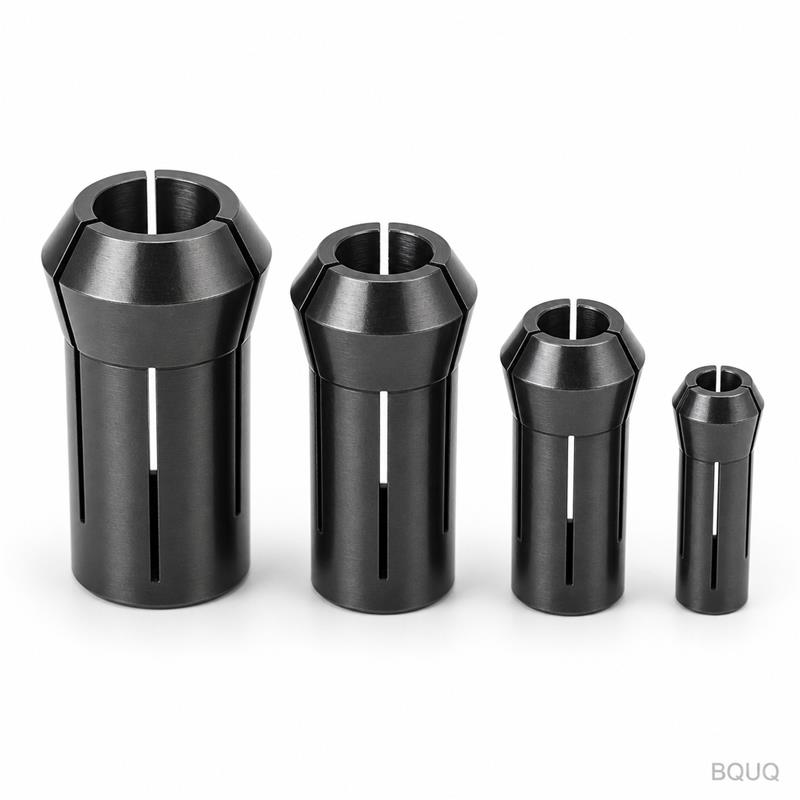
Mandrin de serrage CNC sur mesure type 25 pour tour automatique, barre ronde
IntroductionNous usinons votre mandrin type 25 selon votre plan, et non pas à partir d'un catalogue. Chaque dimension est vérifiée avant expédition. Vous envoyez le plan ; nous nous occupons du reste.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Nous usinons votre mandrin type 25 selon votre plan, et non pas à partir d'un catalogue. Chaque dimension est vérifiée avant expédition. Vous envoyez le plan ; nous nous occupons du reste.
En bref : Tolérance ±0,005 mm sur l'alésage et la conicité, délai de 7 à 10 jours ouvrés, sans MOQ. Une pièce ou mille, même processus.
Il s'agit d'une pièce d'usinage de précision pour tours automatiques travaillant des barres rondes. Ce n'est pas un article standard. Il est fabriqué pour s'adapter à votre nez de broche, à votre diamètre de barre et à votre matériau.
Spécifications
Paramètre
Valeur
Options de matériau
20CrMnTi, 40Cr, 65Mn, ou selon votre plan
Traitement de durcissement
Cémentation à HRC 58–62, profondeur de couche 0,8–1,2 mm
Tolérance d'alésage
±0,005 mm (plage de serrage de la barre ronde)
Tolérance d'angle de conicité
±0,002° (selon AT3 ou mieux)
Largeur de fente
0,3–0,5 mm, découpe par électroérosion à fil, sans bavure
État de surface
Ra 0,4 µm sur l'alésage et la conicité, Ra 0,8 µm ailleurs
Processus d'usinage
Tournage CNC, rectification interne, fraisage par électroérosion
Contrôle
Vérification dimensionnelle à 100 %, test au calibre conique par lot
Taille de lot
1 à 10 000 pièces, sans MOQ
Délai de livraison
7 à 10 jours ouvrés pour les tailles standard, 15 jours pour les plans complexes
Pays d'origine
Fabriqué en Chine, usine de Dongguan
Nous utilisons des tours CNC pour le profil extérieur, puis des rectifieuses internes pour l'alésage et la conicité. Les fentes sont découpées par électroérosion à fil pour éviter toute déformation. Le durcissement est effectué dans des fours sous vide pour maintenir la distorsion sous 0,02 mm.
Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot. Chaque lot reçoit un numéro de coulée et un numéro de travail. Si vous rencontrez un problème dans les six mois, nous pouvons tracer l'acier, le traitement thermique et l'opérateur. Aucune spéculation.
2. Rapport d'inspection par lot. Vous recevez un rapport dimensionnel avec chaque expédition. Il répertorie le diamètre d'alésage, l'angle de conicité, la dureté et l'état de surface. Vous n'avez pas à tout re-mesurer à réception. Nous le faisons avant l'emballage.
3. Une seule usine pour le CNC + l'emboutissage + les ressorts + les dissipateurs thermiques. Votre mandrin de serrage n'est pas la seule pièce dont vous avez besoin. Si votre assemblage nécessite également un ressort, un support embouti ou un dissipateur thermique, nous usinons le mandrin et fabriquons les autres pièces sous un même toit. Un seul bon de commande, une seule norme de qualité, une seule date d'expédition.
Où ces pièces sont utilisées
Notre mandrin de serrage CNC sur mesure est utilisé dans les tours automatiques (type suisse et à poupée mobile) pour maintenir des barres rondes. Applications typiques :
Fabrication de dispositifs médicaux : Maintien de barres en acier inoxydable pour vis à os et broches chirurgicales. La tolérance d'alésage est cruciale car la paroi de la pièce est fine.
Connecteurs électroniques : Usinage de barres en laiton ou en cuivre pour bornes à broches. Le mandrin doit serrer sans marquer l'état de surface.
Injecteurs de carburant automobiles : Barres rondes pour corps d'injecteurs. La précision de la conicité maintient le faux-rond sous 0,01 mm.
Production de fixations : Ébauches de vis et de boulons en grand volume. Les mandrins durcis durent plus longtemps entre les rectifications.
Pièces horlogères et d'instrumentation : Petits diamètres, barres de 1 à 5 mm. La géométrie des fentes doit être constante pour éviter le refoulement de la barre.
Si vous travaillez des barres rondes sur un tour automatique, vous êtes un utilisateur potentiel. Le mandrin est l'interface entre votre broche et votre matériau. Ce n'est pas l'endroit où faire des économies.
Q : Y a-t-il une quantité minimale de commande ?
R : Non. Nous fabriquons une pièce pour les prototypes et des milliers pour la production. Le prix unitaire diminue avec la quantité, mais la qualité de réglage est identique.
Q : Quelle tolérance pouvez-vous maintenir sur l'alésage et la conicité ?
R : Nous maintenons ±0,005 mm sur l'alésage et ±0,002° sur l'angle de conicité. Nous vérifions avec un calibre conique étalonné et un calibre à air. Si votre plan est plus exigeant, envoyez-le. Nous vous dirons si c'est réalisable avant de soumettre un devis.
Q : Quel est votre délai de livraison typique ?
R : 7 à 10 jours ouvrés pour les mandrins type 25 standard. Les plans complexes avec durcissement spécial ou matériaux exotiques prennent 15 jours. Nous expédions par DHL ou FedEx, porte à porte.
Q : Fournissez-vous des certificats de matériaux ?
R : Oui. Nous fournissons des certificats d'usine pour l'acier, des rapports de traitement thermique et un rapport d'inspection dimensionnelle complet. Tout est inclus gratuitement avec votre expédition.
Envoyez votre plan
Envoyez-nous votre plan de mandrin type 25. Nous vous soumettrons un devis ferme sous 12 heures. Pas d'estimations vagues, pas de coûts cachés.
Email : sc@bquq.com
WhatsApp : +86 13713157787
Nous sommes une usine de fabrication de précision à Dongguan, en Chine, forte de 20 ans d'expérience en usinage CNC. Nous fabriquons des mandrins de serrage CNC sur mesure sans MOQ, et nous vérifions chaque pièce avant expédition. Votre plan est le point de départ. Envoyez-le.