IntroductionVotre dessin définit la pièce. Nous la fabriquons exactement selon cette géométrie, puis nous vérifions chaque cote critique avant que le colis ne quitte notre atelier.
Mandrin de serrage CNC personnalisé de précision pour tour automatique – Série collet noirci | BQUQ
IntroductionVotre dessin définit la pièce. Nous la fabriquons exactement selon cette géométrie, puis nous vérifions chaque cote critique avant que le colis ne quitte notre atelier. Ce n'est pas un pro
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
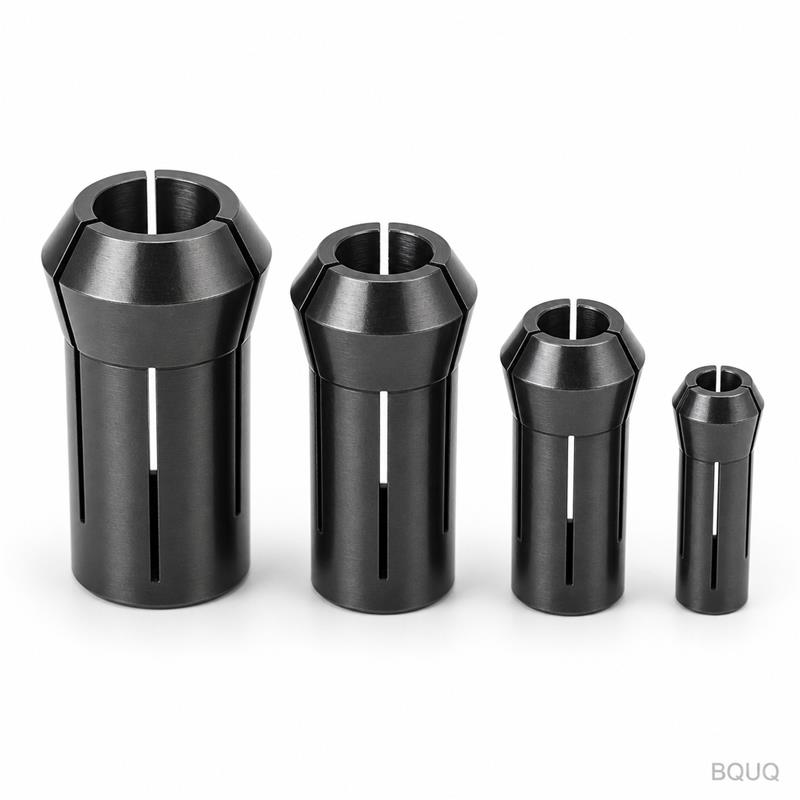
Votre dessin définit la pièce. Nous la fabriquons exactement selon cette géométrie, puis nous vérifions chaque cote critique avant que le colis ne quitte notre atelier. Ce n'est pas un produit de catalogue. C'est un mandrin de serrage CNC personnalisé usiné selon vos spécifications, avec une finition noircie trempée pour la résistance à l'usure et l'évacuation des copeaux.
Tolérance : ±0,005 mm sur l'alésage et la conicité
Délai : 7 à 12 jours ouvrés pour les prototypes, 15 à 20 jours pour les séries de production
Sans MOQ : commandez une pièce ou dix mille
Matériau : 65Mn, GCr15 ou 20CrMnTi, trempé à HRC 58–62
Finition : noircie trempée (oxydation noire) ou brut d'usinage
Contrôle : vérification dimensionnelle à 100 %, rapport inclus par lot
Spécifications
Paramètre
Valeur
Options de matériaux
Acier à ressort 65Mn, acier à roulements GCr15, acier de cémentation 20CrMnTi
Dureté
HRC 58–62 (trempe traversante ou cémentation)
Tolérance (alésage)
±0,005 mm
Tolérance (angle de conicité)
±0,5 minute d'arc
État de surface
Ra 0,4 µm sur l'alésage, Ra 0,8 µm sur le diamètre extérieur
Tour automatique CNC de type suisse, puis rectification sans centre
Surépaisseur de rectification
0,15–0,25 mm sur l'alésage et la conicité
Circularité
≤0,003 mm
Concentricité (alésage par rapport à la conicité)
≤0,005 mm
Taille de lot
1 à 50 000 pièces
Équipement de contrôle
MMT, projecteur de profil, colonne de mesure pneumatique
Documentation
Certificat matière, rapport dimensionnel, rapport de dureté
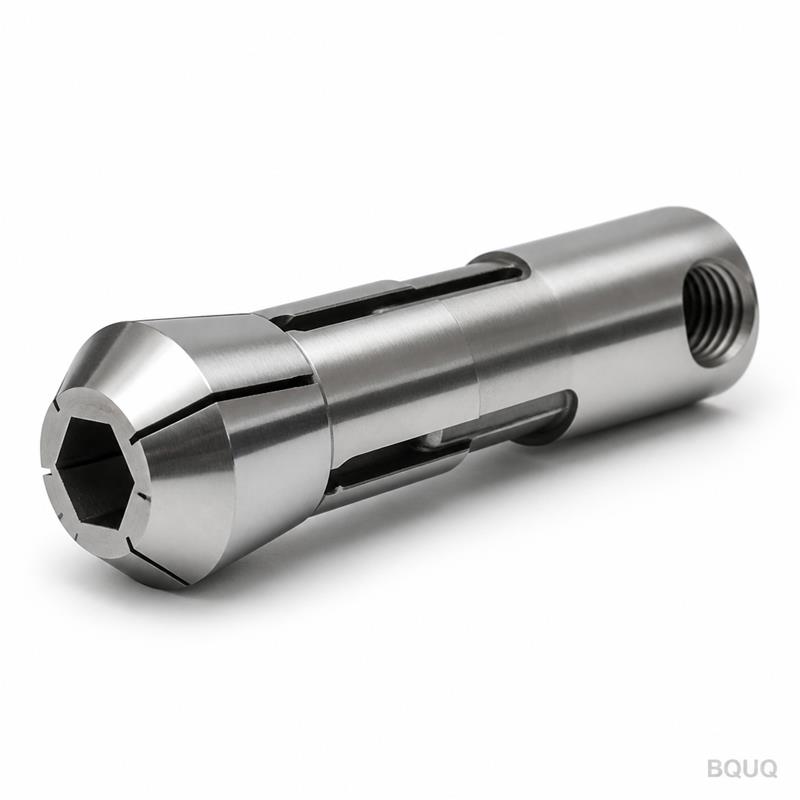
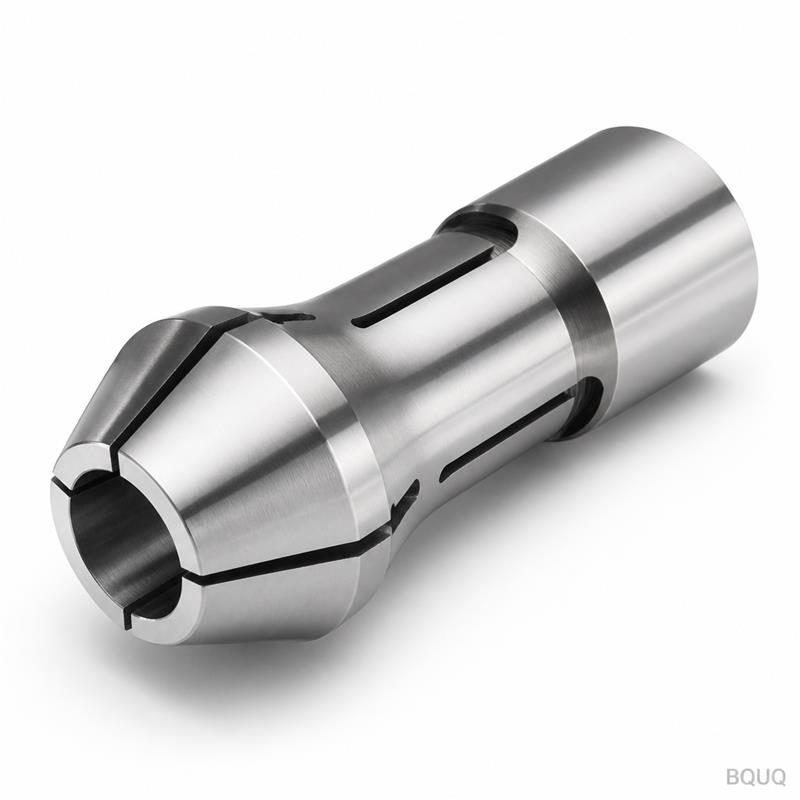
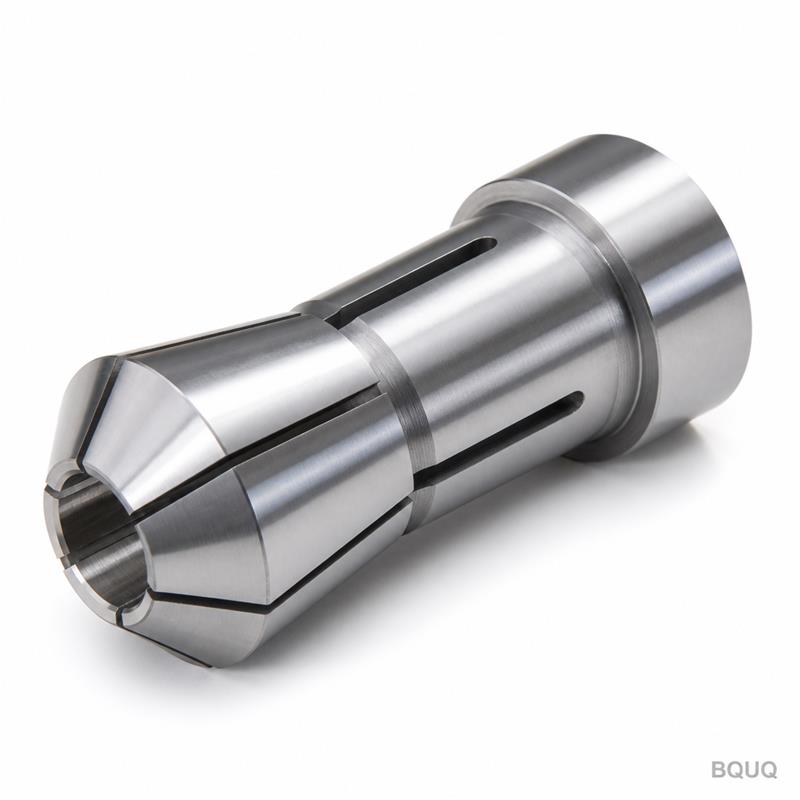
Chaque collet commence comme une ébauche rectifiée de précision. Nous usinons le profil sur un tour automatique CNC, puis nous rectifions l'alésage et la conicité sur une rectifieuse interne dédiée. La couche d'oxydation noire est appliquée après la trempe, ce qui ajoute une résistance à la corrosion sans modifier les cotes critiques. Pour les commandes en grand volume, nous utilisons des tours multibroches afin de maintenir des temps de cycle sous 30 secondes par pièce.
Trois raisons pour lesquelles les acheteurs nous envoient leurs dessins
1. Qualité traçable par lot.
Chaque coulée de matériau reçoit un numéro de lot unique. Ce numéro suit l'acier depuis le contrôle à réception jusqu'au test de dureté final. Si vous avez besoin de retracer une pièce défectueuse jusqu'à sa matière première, nous pouvons vous montrer le certificat d'usine exact et la courbe de traitement thermique. Aucune supposition.
2. Rapport d'inspection par lot.
Vous n'avez pas à demander les données qualité. Nous les envoyons automatiquement. Chaque lot est expédié avec un rapport dimensionnel couvrant la taille de l'alésage, l'angle de conicité, la circularité et la concentricité. Les relevés de dureté sur trois positions de chaque échantillon sont inclus. Si vous avez besoin d'un contrôle 100 % complet avec des cartes SPC, nous le faisons aussi—il suffit de le mentionner sur le bon de commande.
3. Une seule usine pour l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques.
Votre mandrin de serrage n'existe pas isolément. Il est monté dans une broche, souvent avec un poussoir à ressort ou un dispositif de retenue embouti. Nous fabriquons toutes ces pièces sous un même toit. Cela signifie un seul bon de commande, une seule date d'expédition, un seul standard de qualité. Vous évitez le casse-tête de coordonner trois fournisseurs qui ne se parlent pas.
Où ces pièces sont utilisées
Les mandrins de serrage CNC personnalisés de cette série sont spécifiés pour le maintien de pièce à haute vitesse et haute précision dans :
Tours de type suisse pour vis à os médicales, implants dentaires et pignons d'horlogerie—où un faux-rond inférieur à 0,005 mm est obligatoire.
Dévidoirs automatiques à barres dans la production de fixations, maintenant des barres hexagonales, carrées et rondes de 1 mm à 42 mm de diamètre.
Broches de rectification pour porte-outils et bagues de guidage, où la couche d'oxydation noire empêche le grippage sur le diamètre extérieur du collet.
Enrouleuses à ressort et machines de formage de fil, où le collet doit saisir le fil sans marquer la surface.
Lignes d'usinage de dissipateurs thermiques pour l'électronique, où les changements d'outils fréquents exigent un collet qui maintient sa position après des milliers de cycles.
La finition noircie trempée n'est pas cosmétique. Elle réduit le frottement entre le collet et la conicité de la broche, ce qui empêche le grippage lors de l'indexation à haute vitesse. Elle évacue également mieux le liquide de coupe et les copeaux qu'une surface simplement rectifiée, prolongeant la durée de vie du nez de broche.
Questions que les acheteurs posent avant de commander
Q : Y a-t-il vraiment aucun MOQ ?
R : Oui, aucun MOQ. Nous expédions régulièrement des pièces uniques de prototype pour les tests d'ajustement. Le prix unitaire est plus élevé pour les commandes unitaires car le temps de réglage et de contrôle domine. Mais si vous nous envoyez un dessin, nous vous ferons une offre honnête—que vous ayez besoin d'une pièce ou de cinquante mille.
Q : Comment garantissez-vous la tolérance sur un collet personnalisé ?
R : Nous usinons selon votre dessin, mais nous vérifions également la pièce par rapport à la conicité de broche réelle que vous spécifiez. Si vous nous donnez l'angle de conicité et le numéro de pièce correspondant, nous vérifions notre alésage et notre conicité avec une colonne de mesure pneumatique et une MMT. Le rapport d'inspection montre les valeurs mesurées, pas seulement un tampon conforme/non conforme.
Q : Quel est votre délai typique ?
R : Pour un matériau standard comme le GCr15 avec une finition noircie, les prototypes sont expédiés en 7 à 12 jours ouvrés. Les séries de production de 500 pièces et plus prennent 15 à 20 jours ouvrés. Si vous avez besoin de plus rapide, nous pouvons accélérer avec un service de prototype en 3 jours moyennant un supplément de 20 %.
Q : Fournissez-vous des certificats matière ?
R : Oui. Chaque lot comprend un certificat d'usine pour l'acier brut, plus nos propres résultats de tests de dureté et de composition chimique. Pour les commandes aérospatiales ou médicales, nous pouvons fournir une documentation de traçabilité complète avec les numéros de lot et les enregistrements de traitement thermique.
Envoyez votre dessin
Arrêtez de comparer des devis de fournisseurs qui ne peuvent pas tenir le dixième. Envoyez-nous votre dessin de pièce et nous répondrons avec un prix ferme et un délai sous 12 heures. Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC, emboutissage, ressorts et dissipateurs thermiques. Les mandrins de serrage CNC personnalisés sont notre travail quotidien, pas un projet secondaire.
Envoyez votre dessin par e-mail à sc@bquq.com
WhatsApp : +86 13713157787
Nous répondons sous 12 heures, du lundi au samedi, heure de la Chine.