IntroductionVotre plan devient un mandrin de serrage CNC fini. Nous l‘usinons selon vos dimensions exactes, puis vérifions chaque caractéristique critique avant expédition. Aucune
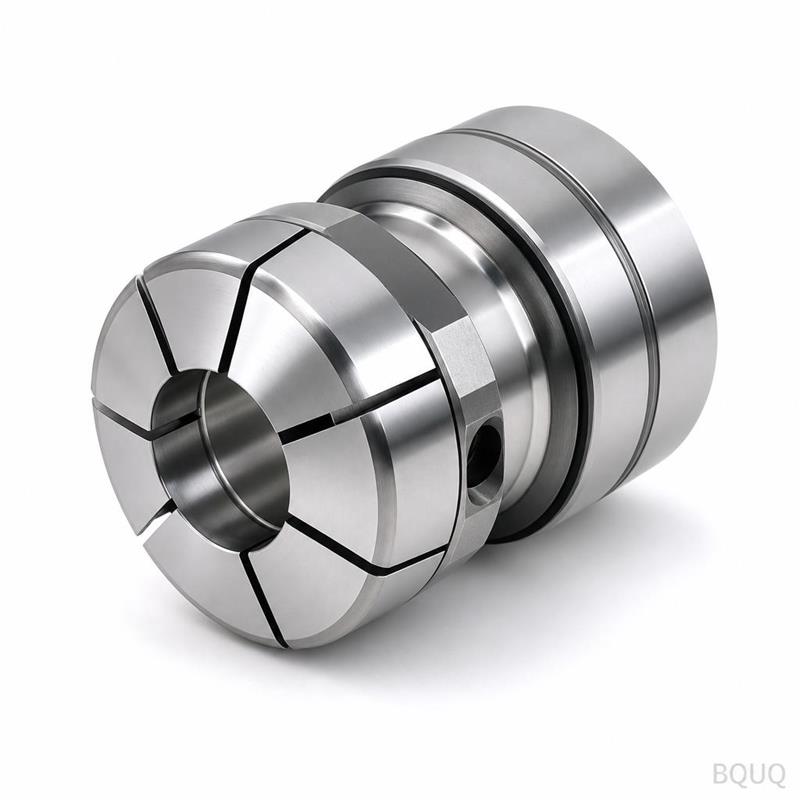
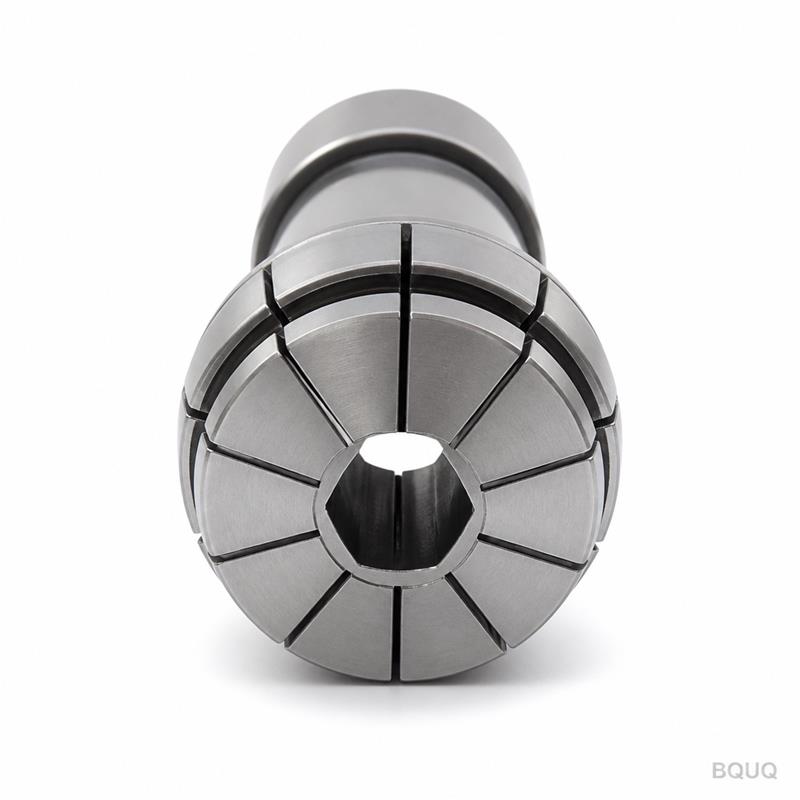
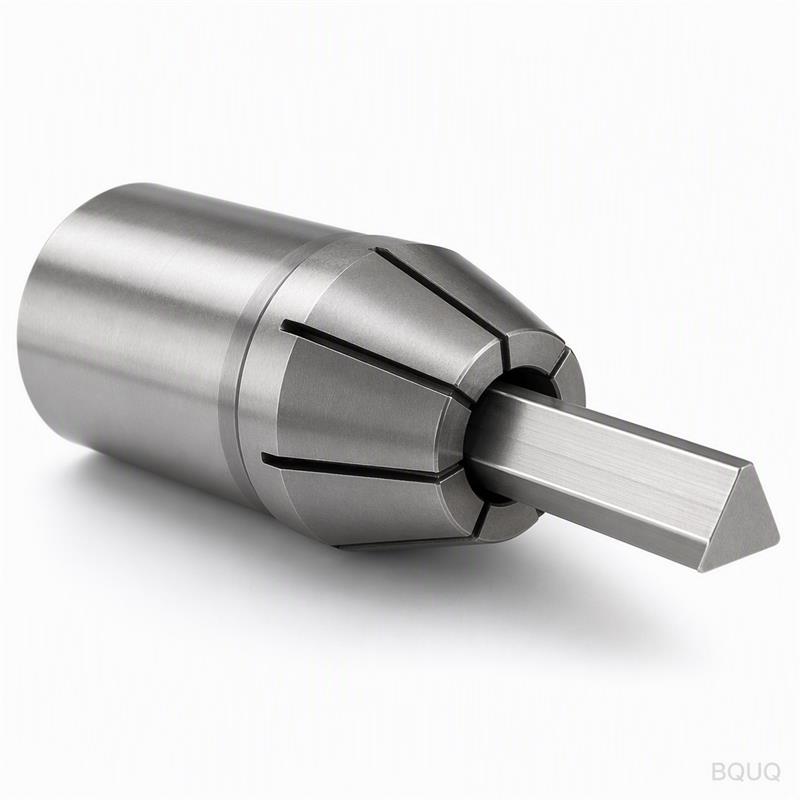
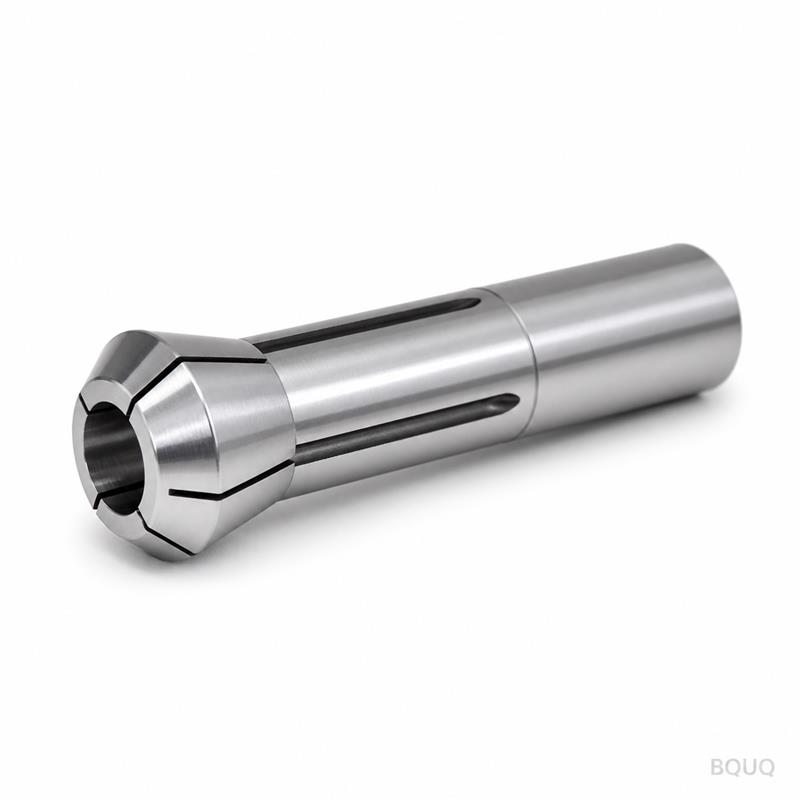
Mandrin de serrage extensible extérieur CNC sur mesure pour tour automatique, fabrication de précision en Chine
IntroductionVotre plan devient un mandrin de serrage CNC fini. Nous l'usinons selon vos dimensions exactes, puis vérifions chaque caractéristique critique avant expédition. Aucune surprise sur votre b
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Votre plan devient un mandrin de serrage CNC fini. Nous l'usinons selon vos dimensions exactes, puis vérifions chaque caractéristique critique avant expédition. Aucune surprise sur votre broche.
Tolérance : ±0,005 mm sur les diamètres de positionnement
Délai : 15 à 20 jours ouvrés pour les lots sur mesure
Sans MOQ : une pièce ou mille, même contrôle de processus
Matériau : 20CrMnTi, 40Cr, 65Mn, ou votre nuance spécifiée
Nous sommes une usine de fabrication de précision à Dongguan, en Chine. Vingt ans d'expérience en tournage, fraisage et rectification CNC. Nos mandrins extensibles extérieurs maintiennent les pièces par l'alésage intérieur, offrant une concentricité répétable pour les opérations de seconde phase.
Spécifications
Paramètre
Valeur
Options de matériaux
20CrMnTi, 40Cr, 65Mn, 9SiCr, 42CrMo, SUS440C
Dureté (finie)
HRC 58–62 (cémentation ou trempe traversante)
Tolérance sur le diamètre extérieur
±0,005 mm
Tolérance sur l'angle de cône
±0,002° (vérifié avec une règle à sinus)
État de surface
Ra 0,4 µm sur les surfaces de positionnement
Plage d'expansion
0,1–0,3 mm sur le diamètre (selon la taille du mandrin)
Précision du filetage
Classe 6H/6g
Équilibrage
G2,5 ou mieux, si spécifié
Procédé d'usinage
Tournage CNC, rectification intérieure, rectification extérieure, électroérosion à fil pour les fentes
Traitement thermique
Cémentation sous vide ou trempe par induction
Taille de lot
1 à 10 000 pièces
Contrôle
100 % des dimensions critiques, rapport CMM par lot
Nous rectifions le cône après le traitement thermique. Cela maintient la surface de contact alignée avec le corps du mandrin. Les fentes sont découpées par électroérosion à fil, et non fraisées, afin que les doigts d'expansion fléchissent uniformément sans fissuration.
Trois raisons pour lesquelles les acheteurs nous envoient leurs plans
1. Qualité traçable par lot.
Chaque mandrin reçoit un numéro de série unique. Nous suivons le numéro de coulée du matériau, le lot de traitement thermique et les données de contrôle final associées à ce numéro. Si un problème apparaît sur votre ligne, nous le traçons jusqu'à l'étape exacte du processus. Aucune supposition.
2. Rapport de contrôle par lot.
Vous recevez un rapport dimensionnel complet avec chaque expédition. Angle de cône, diamètre extérieur, faux-rond, dureté et état de surface. Nous utilisons une CMM et un profilomètre. Le rapport est signé par notre responsable qualité, pas par un ordinateur. Si vous avez besoin d'un contrôle par tiers (SGS, TÜV), nous l'organisons au coût.
3. Une seule usine pour CNC + emboutissage + ressorts + dissipateurs thermiques.
Votre mandrin de serrage n'est pas une pièce isolée. De nombreux acheteurs le combinent avec une rondelle emboutie, un ressort de compression ou un dissipateur thermique pour le même assemblage. Nous fabriquons tout sous un même toit. Un bon de commande, un système qualité, une date d'expédition. Moins de fournisseurs, moins de retards.
Où ces pièces sont utilisées
Les mandrins extensibles extérieurs sont standards sur les tours automatiques (type suisse et type à cames) pour les opérations de seconde phase. Applications typiques :
Raccords hydrauliques : Maintenir un alésage usiné pour couper l'hexagone extérieur ou le filetage.
Injecteurs de carburant automobiles : Expansion à l'intérieur de l'alésage de la buse pour rectifier le siège.
Vis pour implants médicaux : Maintenir l'hexagone intérieur pour tourner le profil du filetage.
Tiroirs de vannes pneumatiques : Positionnement sur l'alésage intérieur pour rectifier les diamètres des portées.
Arbres de moteurs électriques : Expansion dans le trou central pour usiner la clavette.
Le point commun : la pièce possède un alésage fini, et vous devez usiner l'extérieur sans rayer ni déformer cet alésage. Un mandrin de serrage CNC sur mesure fait cela avec une répétabilité de 0,005 mm.
Q : Quel est votre MOQ ?
R : Sans MOQ. Nous fabriquons un prototype pour votre essai, puis passons à la production. Le coût de l'outillage est chiffré séparément pour une pièce unique, puis amorti sur les commandes plus importantes.
Q : Comment garantissez-vous la tolérance et la qualité ?
R : Nous rectifions le cône et le diamètre extérieur après le traitement thermique. Chaque mandrin est vérifié pour le faux-rond sur un mandrin de précision. Un rapport CMM est inclus par lot. Si une dimension est hors spécification, nous remplaçons la pièce sans frais, y compris le transport.
Q : Quel est votre délai pour les mandrins sur mesure ?
R : 15 à 20 jours ouvrés pour les matériaux et tailles standards. Si vous avez besoin d'une commande urgente, nous pouvons livrer en 10 jours moyennant des frais d'urgence de 20 %. Nous confirmons la date exacte dans les 12 heures suivant la réception de votre plan.
Q : Fournissez-vous des certificats de matériaux ?
R : Oui. Nous fournissons les certificats d'usine pour la matière première, les rapports de traitement thermique (dureté, profondeur de cémentation), et une déclaration RoHS/REACH si nécessaire. Tous les documents sont en anglais.
Envoyez votre plan
Envoyez votre fichier 2D ou 3D par e-mail à sc@bquq.com. Incluez la nuance de matériau, la dureté requise et la taille de lot prévue. Nous répondons avec un devis ferme sous 12 heures.
Vous préférez discuter ? WhatsApp au +86 13713157787. Nous répondons en anglais, sept jours sur sept.
Votre mandrin de serrage CNC sur mesure, fabriqué en Chine, usiné selon votre plan, vérifié avant expédition. Sans MOQ, sans détour. Envoyez le fichier dès aujourd'hui.