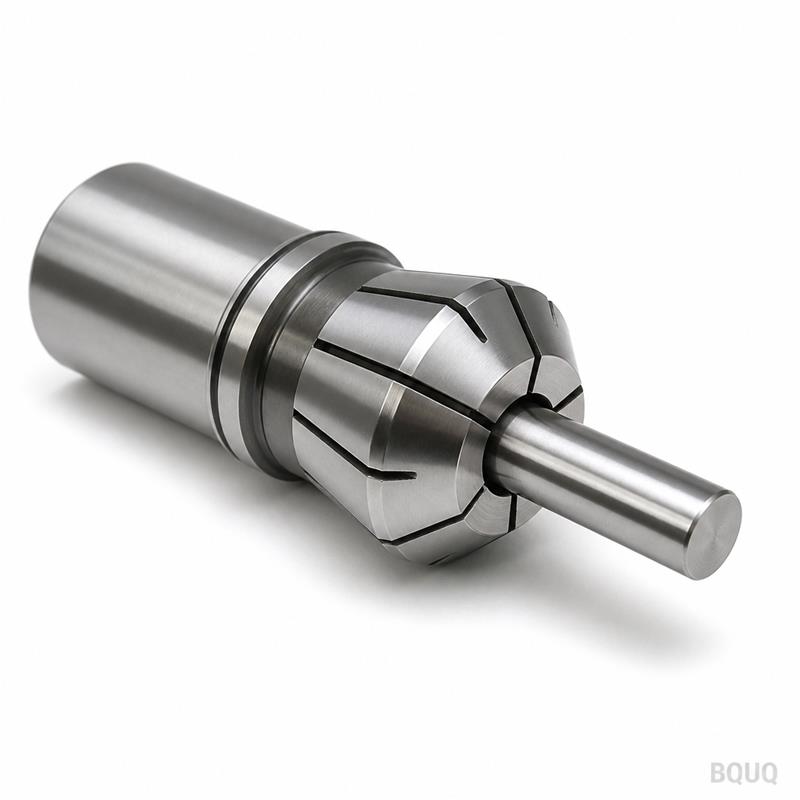
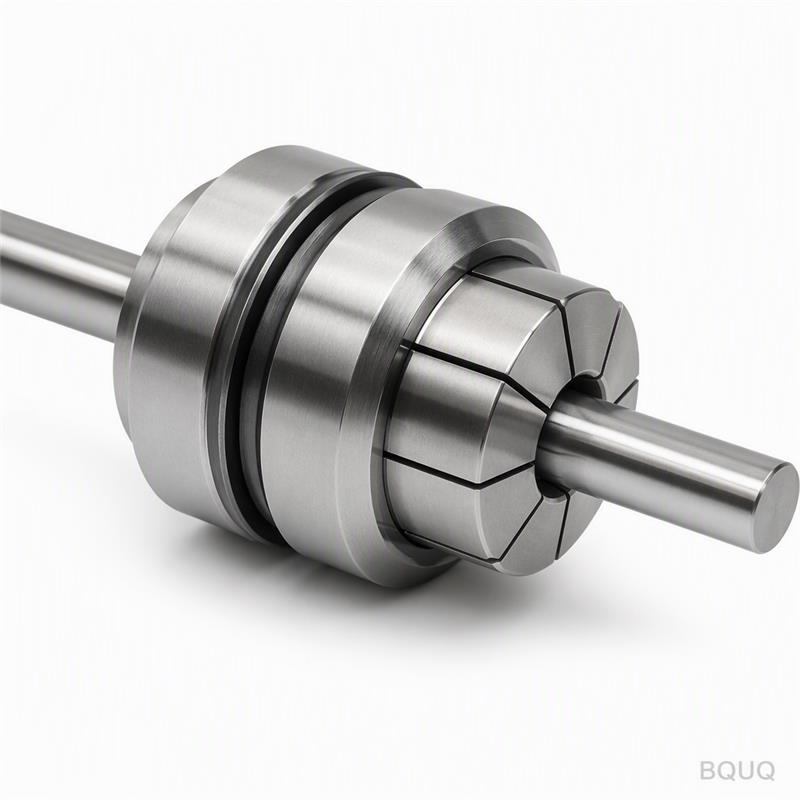
Cette pince de tour automatique type 28 usinée CNC est conçue pour le serrage de barres rondes jusqu‘à 28 mm de diamètre. Elle offre un battement TIR de 0,005 mm et une dureté de 5
Pince de Tour Automatique Type 28 Usinée CNC BQUQ – Serrage de Précision pour Barres Rondes
Cette pince de tour automatique type 28 usinée CNC est conçue pour le serrage de barres rondes jusqu'à 28 mm de diamètre. Elle offre un battement TIR de 0,005 mm et une dureté de 58–60 HRC, avec un dé
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Cette pince de tour automatique type 28 usinée CNC est conçue pour le serrage de barres rondes jusqu'à 28 mm de diamètre. Elle offre un battement TIR de 0,005 mm et une dureté de 58–60 HRC, avec un délai standard de 7 jours depuis notre usine de Dongguan. Vous bénéficiez d'une fabrication de précision maintenant une tolérance de ±0,003 mm sur l'alésage, garantissant un fonctionnement sans vibration ni glissement de barre sur vos tours de type suisse ou à tête mobile.
Pourquoi la Pince Type 28 Utilise un Alésage à Fentes au Lieu d'un Hexagone Fendu
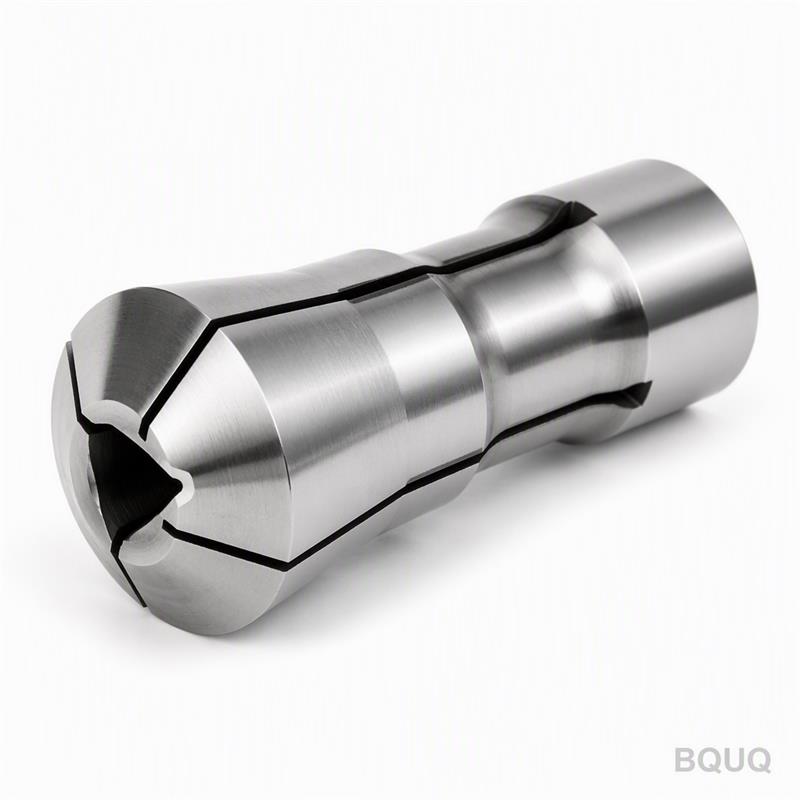
La pince type 28 n'est pas une pince hexagonale. Elle utilise trois ou six fentes longitudinales découpées par électroérosion à fil (EDM) après tournage CNC. Cela crée une contraction radiale uniforme lorsque le tube de tirage la rétracte. La largeur de fente est de 0,8 mm, avec un rayon de 0,2 mm à la racine de la fente pour prévenir les fissures de contrainte. Les barres rondes de 3 mm à 28 mm sont serrées sur 80 % de la longueur de l'alésage, ce qui réduit les vibrations lors du tournage à grande vitesse. Nous usinons l'alésage en un seul montage avec un insert PCD, puis nous le rodons à la taille finale. C'est pourquoi nous maintenons un battement de 0,005 mm au nez, et non seulement au niveau de la queue.
Matériaux et Traitement Thermique pour Barres de 28 mm
Nous fabriquons cette pince à partir de trois nuances de matériaux. La norme est l'acier cémenté 20CrMnTi, durci en surface à 58–60 HRC sur une profondeur de 0,8 mm. Pour les liquides de refroidissement corrosifs, nous proposons l'acier inoxydable 17-4PH, vieilli à 44–48 HRC. Pour les applications à forte usure, nous utilisons l'acier rapide M2 trempé à 63–65 HRC. Tous les matériaux sont traités thermiquement sous vide pour éviter la décarburation. Après durcissement, nous rectifions le diamètre extérieur et l'alésage en un seul serrage. Cela maintient la couche durcie concentrique avec la surface de serrage. Nous n'utilisons pas de trempe à cœur car elle rendrait la pince fragile sous des cycles de serrage répétés.
Plage de Serrage des Barres Rondes et Géométrie des Fentes
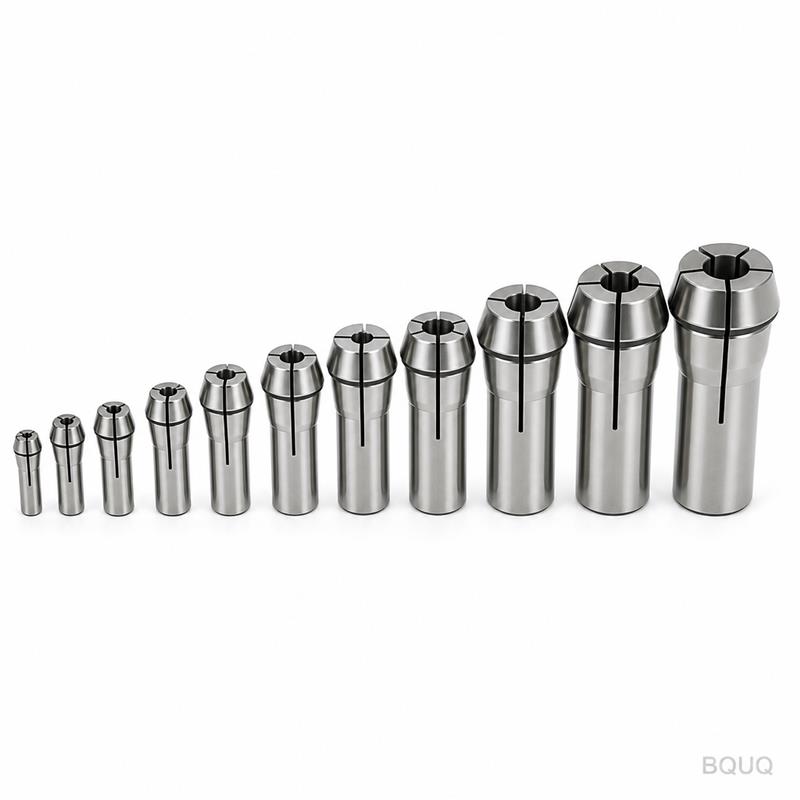
La pince type 28 accepte des barres rondes par incréments de 1 mm, mais nous pouvons usiner un alésage personnalisé à tout diamètre entre 3 mm et 28 mm. L'alésage standard présente un jeu de 0,05 mm par rapport à la taille nominale de la barre. La profondeur de fente est de 85 % de l'épaisseur de la paroi de la pince. Ce rapport offre une flexibilité suffisante pour une plage de contraction de 0,2 mm sans perte de force de serrage. Nous testons chaque pince avec une broche de calibrage trempée à 0,01 mm en dessous et 0,01 mm au-dessus de la taille nominale. Si la broche ne peut pas être insérée ou si la pince ne revient pas à moins de 0,005 mm de zéro, nous la rejetons. Pour une production de longue durée, nous recommandons de commander un jeu de pinces de rechange, car la plage de contraction n'est que de 0,2 mm avant qu'un re-rodage ne soit nécessaire.
Inspection Avant Chaque Expédition – Pas Seulement un Échantillon Aléatoire
Chaque pince est inspectée individuellement, et non par échantillonnage de lot. Nous utilisons une machine à mesurer tridimensionnelle (CMM) avec une sonde de résolution 0,5 µm. Nous vérifions le diamètre de l'alésage à trois profondeurs, le battement au nez et à 20 mm en arrière, ainsi que la largeur de fente. L'état de surface est mesuré avec un profilomètre, avec une cible de Ra 0,4 µm sur l'alésage et Ra 0,8 µm sur le diamètre extérieur. La dureté est vérifiée avec un duromètre Rockwell sur la face du nez, et non sur la queue. Nous effectuons également un test fonctionnel : chaque pince est montée dans un support type 28, serrée sur une barre rectifiée de 20 mm, et tournée à 3000 tr/min pendant 30 secondes. Si la vibration dépasse 1,5 µm, nous la rejetons. Des photos du rapport CMM sont incluses dans l'e-mail d'expédition.
Délai et MOQ – Nous Stockons des Ébauches pour une Livraison en 7 Jours
Notre MOQ est de zéro. Vous pouvez commander une pince ou cent. Nous gardons des ébauches de pinces type 28 en trois matériaux et quatre tailles d'alésage (10, 16, 20, 25 mm) en stock. Pour les tailles standard, le délai est de 7 jours à compter de l'approbation du dessin. Pour les alésages personnalisés, ajoutez 3 jours pour l'électroérosion à fil et le rodage. Nous ne facturons pas de supplément pour les commandes urgentes si l'ébauche est en stock. L'expédition depuis Dongguan vers la plupart des aéroports américains ou européens prend 5 à 7 jours par avion. Pour une pince avec alésage de 20 mm, le poids unitaire est de 0,45 kg, donc le coût d'expédition est faible. Nous confirmerons le délai exact dans votre devis, et non une fourchette générique.
État de Surface et Revêtements – Ce Qui Réduit Réellement le Glissement de Barre
Nous proposons trois options de surface. La norme est un alésage rectifié simple avec Ra 0,4 µm. Pour les applications à forte avance, nous ajoutons un motif moleté fin sur l'alésage, de 0,1 mm de profondeur, qui augmente l'adhérence de 20 % mais laisse des marques sur la barre. Pour les barres en acier inoxydable ou en titane, nous appliquons un revêtement TiN sur l'alésage, qui réduit le grippage et permet une force de serrage 15 % plus élevée sans rayer le matériau. Nous ne recommandons pas le chromage car il s'écaille sous des cycles à haute fréquence. La queue du diamètre extérieur est toujours rectifiée à la tolérance ISO H6. Vous pouvez spécifier un revêtement spécial, mais nous vous conseillerons sur sa nécessité pour votre matériau. Notre guide de sélection d'outils de coupe CNC couvre quel revêtement convient à votre matériau de barre.
Comment le Corps de la Pince Est Usiné – De la Barre à la Pièce Finie
Nous commençons avec une barre de 32 mm de diamètre, coupée à 80 mm de longueur. Le diamètre extérieur est tourné à 28 mm H6, puis l'alésage est percé et alésé à moins de 0,1 mm de la taille finale. Nous traitons thermiquement, puis rectifions le diamètre extérieur et l'alésage à la taille finale. Les fentes sont découpées par électroérosion à fil, ce qui produit une saignée de 0,8 mm sans zone affectée par la chaleur. Après l'électroérosion, nous ébavurons les bords des fentes avec une brosse en céramique. La dernière étape est un cycle de détensionnement à 150 °C pendant 2 heures pour stabiliser la géométrie. Nous n'utilisons pas de tour pour découper les fentes car les bavures dépasseraient notre spécification de battement. Pour une analyse complète de l'impact des tolérances sur votre pièce, consultez notre guide des tolérances d'usinage CNC.
Quelle est la quantité minimale de commande pour cette pince ?
Sans MOQ – nous acceptons une commande d'une seule pièce, et le prix unitaire est le même pour 1 ou 50 pièces car nous stockons des ébauches.
Pouvez-vous usiner un alésage personnalisé pour un diamètre de barre non standard ?
Oui, tout alésage de 3 mm à 28 mm, par incréments de 0,01 mm, avec un délai supplémentaire de 3 jours pour l'électroérosion à fil et le rodage.
Comment vérifiez-vous le battement et la dureté sur chaque pince ?
Nous mesurons le battement sur une CMM à deux points, testons la dureté sur la face du nez avec un duromètre Rockwell, et effectuons un test fonctionnel à 3000 tr/min avec une barre rectifiée.
Quel est le délai réel pour une pince type 28 personnalisée ?
Alésage standard 7 jours, alésage personnalisé 10 jours, plus le temps d'expédition ; nous confirmons la date exacte dans votre devis, et non une fourchette.
Envoyez votre dessin ou le diamètre de votre barre pour un devis ferme sous 12 heures. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous répondrons avec un prix exact, un délai et un plan d'inspection CMM. Sans MOQ, fabriqué en Chine, 20 ans d'expérience en fabrication de précision.