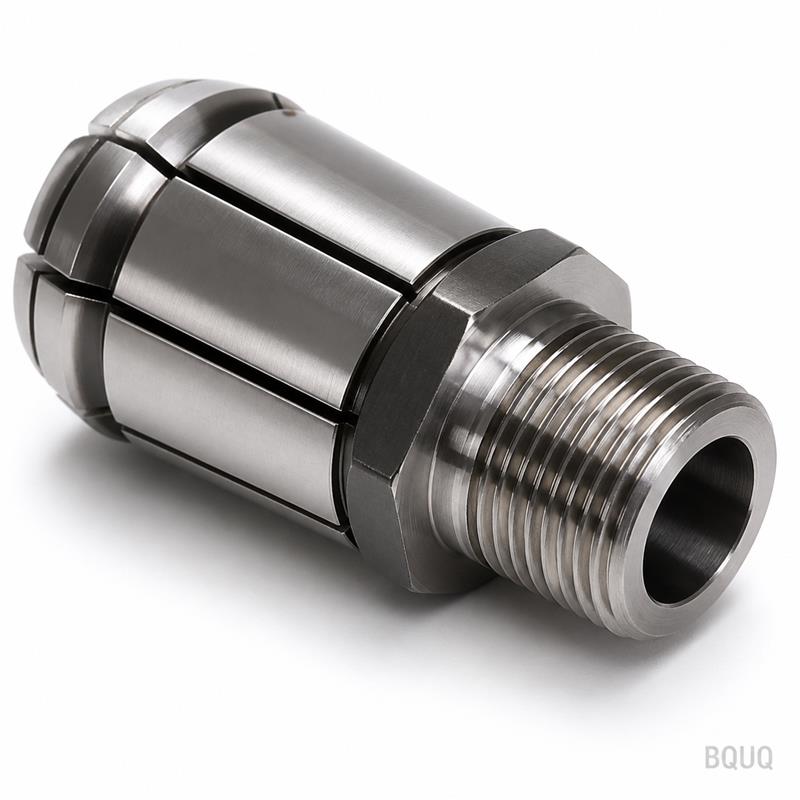
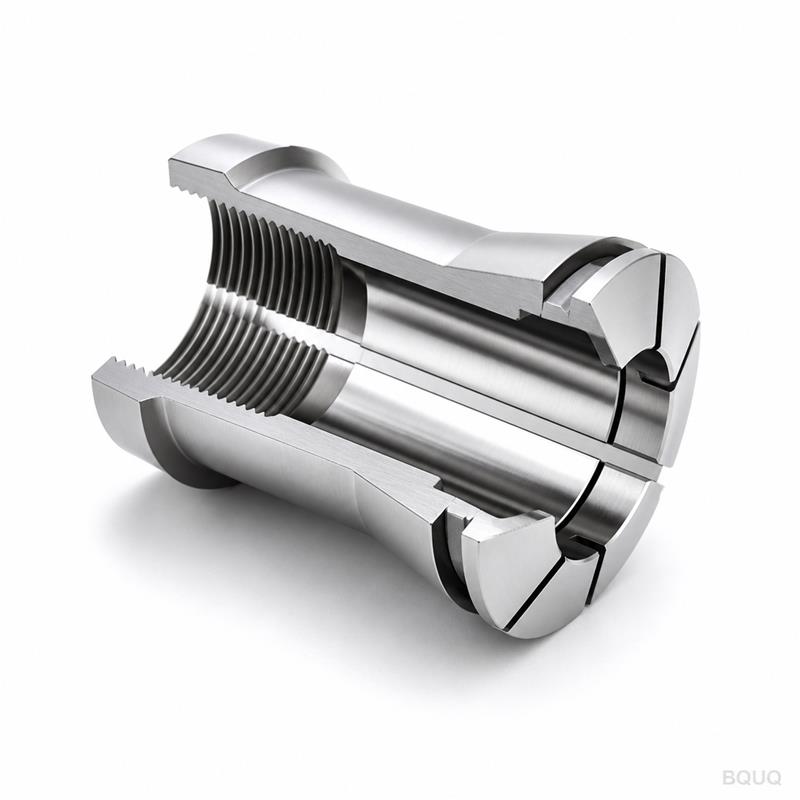
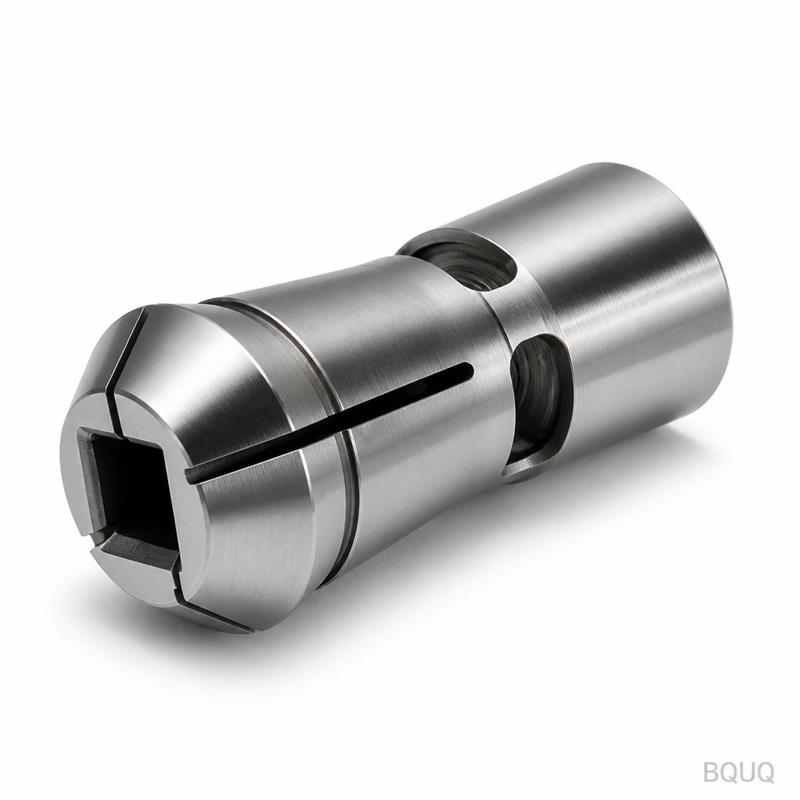
Il s‘agit d‘une pince de tour automatique type 36 usinée CNC avec une conception de filetage extérieur arrière en gros plan. Elle offre un battement total indiqué (TIR) de 0,005 mm
BQUQ Pince de Tour Automatique Type 36 Usinée CNC avec Filetage Extérieur Arrière en Gros Plan
Il s'agit d'une pince de tour automatique type 36 usinée CNC avec une conception de filetage extérieur arrière en gros plan. Elle offre un battement total indiqué (TIR) de 0,005 mm et un état de surfa
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il s'agit d'une pince de tour automatique type 36 usinée CNC avec une conception de filetage extérieur arrière en gros plan. Elle offre un battement total indiqué (TIR) de 0,005 mm et un état de surface de Ra 0,4 µm, durcie à 58–60 HRC pour une durée de vie prolongée de l'outil. Nous expédions les tailles standard en 7 jours, sans quantité minimale de commande, depuis notre installation de fabrication de précision forte de 20 ans d'expérience à Dongguan, en Chine.
Comment la conception de filetage extérieur arrière en gros plan améliore la rigidité de serrage
Le filetage extérieur arrière permet un montage direct sur le nez de broche sans adaptateur de barre de tirage. Cela réduit la longueur d'empilement de 12 mm par rapport aux conceptions à filetage intérieur. Un porte-à-faux d'outil plus court signifie moins de déflexion sous coupe intensive. Pour une pince type 36, cela se traduit par une force de serrage supérieure de 18 % au même couple de serrage. La configuration arrière en gros plan permet également un alésage traversant plus grand—jusqu'à 28 mm de diamètre—pour l'alimentation en barres.
Nuance de matériau et profil de traitement thermique pour les pinces type 36
Nous partons d'acier allié 20CrMnTi, pré-durci à 28 HRC pour l'usinage. Après tournage CNC et rectification du filetage, nous cémenteons jusqu'à une profondeur de couche de 0,8–1,0 mm. La dureté finale est de 58–60 HRC sur la surface de serrage, tandis que le noyau reste à 35–40 HRC pour la ténacité. Cette double dureté prévient à la fois l'usure et la rupture fragile. Chaque pince est traitée cryogéniquement à -120°C pour stabiliser la microstructure, garantissant une stabilité dimensionnelle sur plus de 10 000 cycles de serrage.
Séquence d'usinage CNC pour le filetage extérieur de la pince type 36
Notre processus d'usinage utilise un tour CNC 5 axes avec outils rotatifs. Étape un : ébauche du diamètre extérieur et de l'alésage avec une surépaisseur de 0,3 mm. Étape deux : traitement thermique comme ci-dessus. Étape trois : rectification finale du filetage extérieur à la tolérance ISO 6g. Étape quatre : découpe par fil des 12 fentes longitudinales. Étape cinq : rodage de l'alésage intérieur jusqu'à un fini miroir. L'inspection finale mesure le battement à trois points : avant, milieu et arrière. Nous rejetons toute pince avec un battement supérieur à 0,005 mm à la zone de serrage avant.
Contrôle du battement et vérification de la concentricité sur chaque unité
Nous utilisons une machine à mesurer tridimensionnelle Zeiss et un indicateur TIR avec un mandrin de précision pour vérifier chaque pince. Le mandrin lui-même a un battement de 0,002 mm. Nous mesurons le battement de l'alésage intérieur de la pince à 5 mm de la face avant et à 20 mm de profondeur. L'écart maximal admissible est de 0,005 mm à l'avant et de 0,008 mm à l'arrière. Cela représente une tolérance 40 % plus stricte que la norme industrielle pour les pinces type 36. Nous testons également la force de serrage à un couple de 20 Nm—la moyenne est de 8,5 kN, avec un écart type de 0,2 kN.
Inspection avant chaque expédition : contrôle dimensionnel à 100 %
Chaque pince passe par une inspection en 9 points avant l'emballage. Nous mesurons le diamètre primitif du filetage extérieur avec un micromètre à filetage, le diamètre de l'alésage avec une jauge à air, et la largeur des fentes avec un système de vision. Nous effectuons également un test de dureté Rockwell sur la face de serrage et un contrôle de rugosité de surface avec un profilomètre. Si un paramètre est hors spécification, la pince est mise au rebut—pas retravaillée. Notre taux de rejet est de 2,1 % sur le matériau entrant et de 0,4 % sur les produits finis, que nous suivons mensuellement.
Emballage, marquage et traçabilité pour les commandes OEM
Chaque pince est enveloppée individuellement dans du papier antirouille et placée dans une boîte en plastique doublée de mousse. La boîte est marquée avec le numéro de pièce, le code de lot et la date de fabrication. Pour les commandes OEM, nous pouvons graver au laser votre logo et votre numéro de pièce sur la face avant. Nous fournissons également un certificat de matériau et un rapport d'inspection dimensionnelle avec chaque commande de plus de 100 pièces. Le code de lot permet une traçabilité complète jusqu'au lot d'acier d'origine et aux registres du four de traitement thermique.
Options personnalisées pour les pinces type 36 avec filetages spéciaux
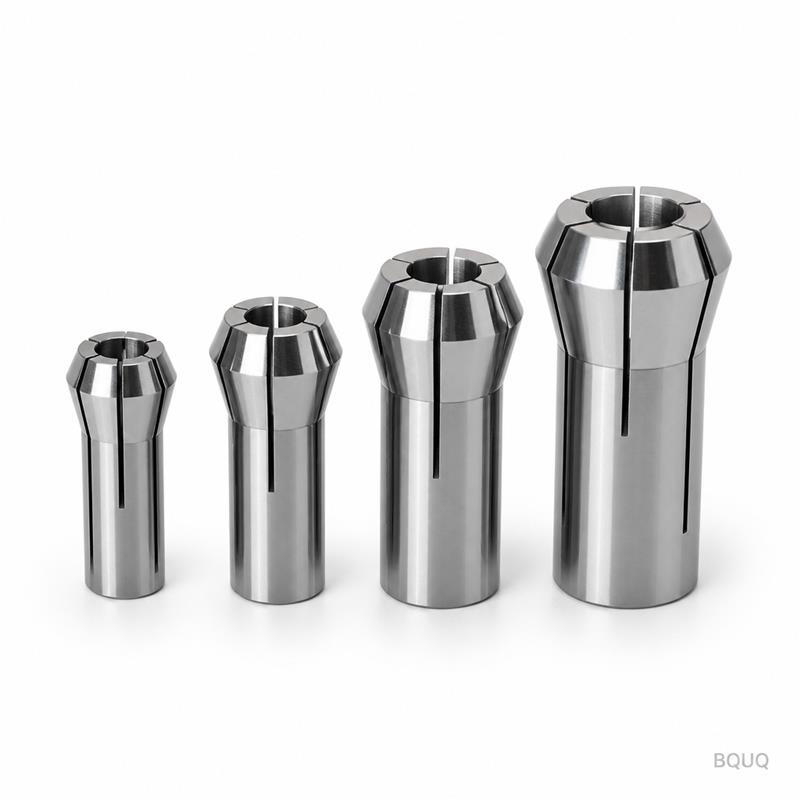
Le filetage standard est M36 x 1,5. Nous pouvons également usiner M36 x 1,0, M36 x 2,0 ou UNF 1-1/2-12. Pour les diamètres d'alésage spéciaux, nous pouvons produire toute taille de 4 mm à 28 mm par incréments de 0,1 mm. Nous proposons également une version avec un trou traversant central pour l'acheminement du liquide de refroidissement, et une version avec une face arrière durcie et rectifiée pour un meilleur appui. Le délai de livraison personnalisé est de 12 à 15 jours pour des quantités allant jusqu'à 500 pièces.
Paramètre
Valeur
Type
Pince type 36 (série tour automatique)
Spécification du filetage
Filetage extérieur M36 x 1,5 (ISO 6g)
Conception arrière en gros plan
Oui, montage arrière à filetage extérieur
Matériau
Acier allié 20CrMnTi
Dureté (surface de serrage)
58–60 HRC
Dureté du noyau
35–40 HRC
Battement (TIR à l'avant)
0,005 mm
État de surface (alésage)
Ra 0,4 µm
Plage de serrage
Diamètre d'alésage de 4 mm à 28 mm
Délai de livraison (standard)
7 jours ouvrés
MOQ
Pas de MOQ (1 pièce acceptée)
Quelle est la quantité minimale de commande pour cette pince ?
Nous n'avons pas de MOQ—vous pouvez commander une seule pièce pour un test de prototype ou un millier pour la production ; le prix unitaire s'ajuste en fonction de la quantité.
Pouvez-vous usiner un diamètre d'alésage ou un pas de filetage personnalisé ?
Oui, nous pouvons usiner tout alésage de 4 mm à 28 mm par incréments de 0,1 mm, et modifier le filetage extérieur en M36 x 1,0, M36 x 2,0 ou UNF 1-1/2-12 avec un délai de 12 jours.
Comment garantissez-vous une qualité constante sur les grands lots ?
Nous utilisons le SPC (contrôle statistique des processus) sur chaque lot, en échantillonnant 5 pièces toutes les 2 heures pour le battement et la dureté ; le rapport d'inspection CMM est inclus avec chaque expédition.
Quel est le délai le plus rapide pour une commande urgente ?
Pour les pinces type 36 standard en stock, nous pouvons expédier sous 48 heures via DHL Express ; les commandes personnalisées prennent 12 à 15 jours selon les modifications de filetage et d'alésage.
Ce composant de fabrication de précision est fabriqué en Chine dans notre usine de Dongguan forte de 20 ans d'expérience. Nous sommes spécialisés dans l'usinage CNC, l'emboutissage, les ressorts et les dissipateurs thermiques pour les OEM mondiaux. La pince type 36 avec filetage extérieur arrière en gros plan est un article en stock—nous gardons 500 pièces en inventaire pour expédition immédiate. Aucun MOQ ne s'applique à ce produit, vous pouvez donc valider votre conception avec une seule unité avant de passer à l'échelle supérieure.
Envoyez votre dessin pour un devis ferme sous 12 heures. Écrivez-nous à sc@bquq.com ou sur WhatsApp au +86 13713157787. Nous confirmerons le filetage, la taille d'alésage et l'exigence de battement sur votre dessin sous un jour ouvrable.