Ce que ce mandrin fait différemment dans votre broche de tour automatique Il s‘agit d‘un mandrin de serrage usiné CNC conçu pour les broches de tour automatique type 36. Il saisi
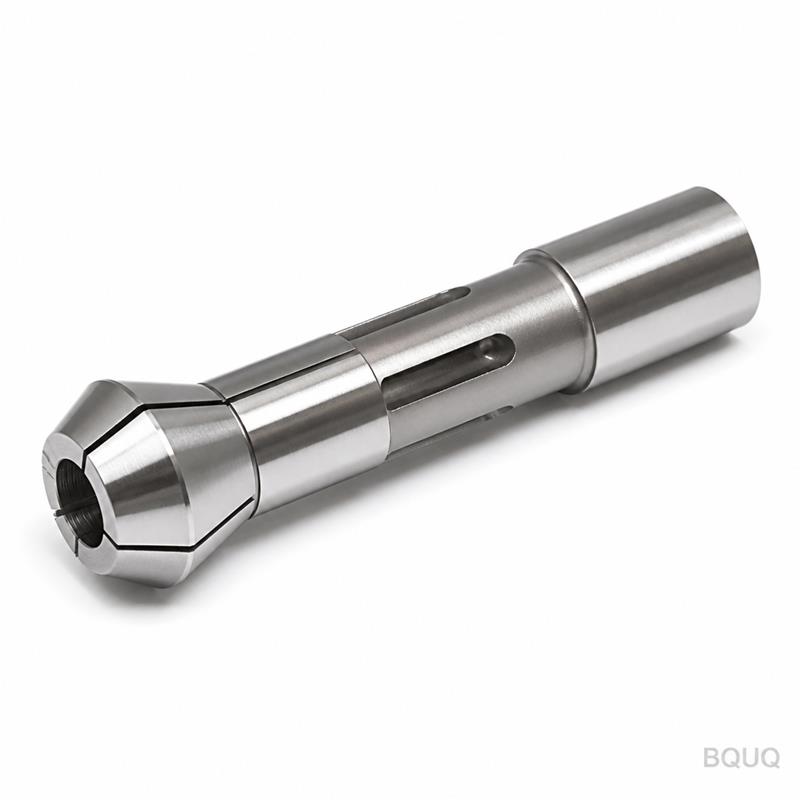
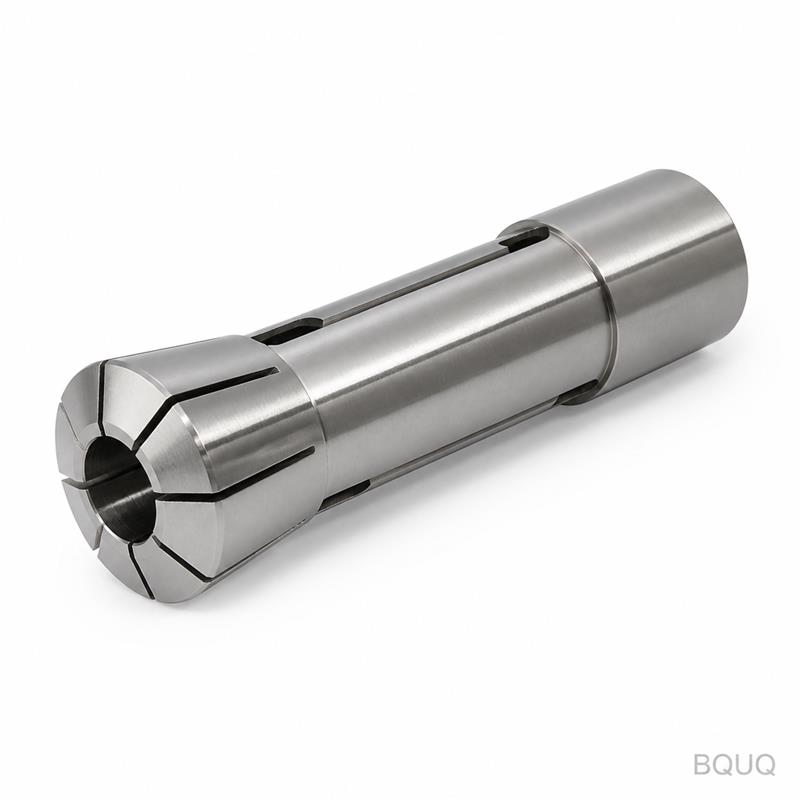
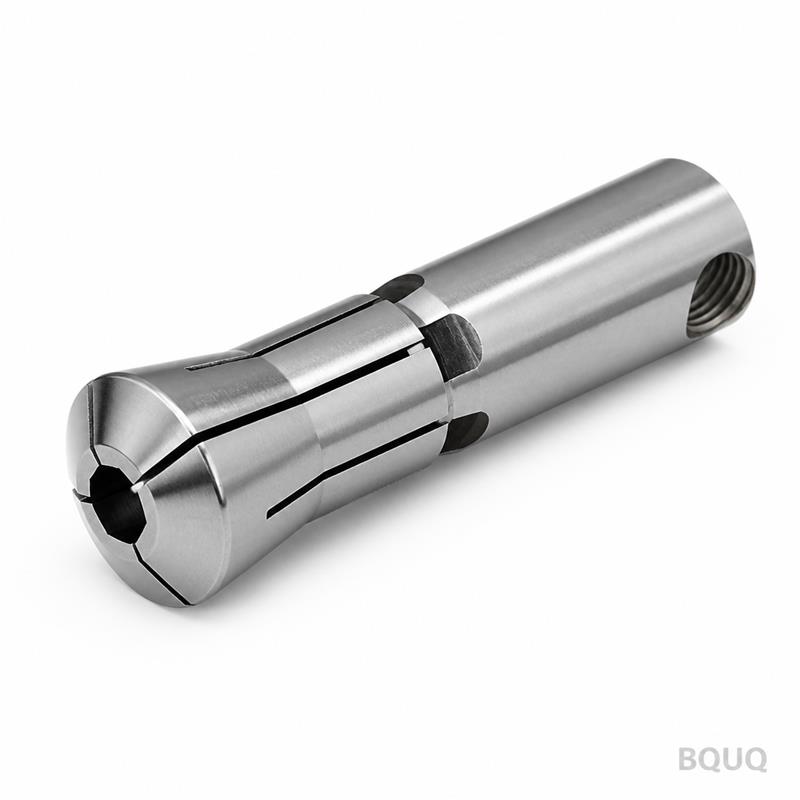
Mandrin de serrage à alésage rond à nez allongé BQUQ pour tour automatique type 36, usiné CNC
Ce que ce mandrin fait différemment dans votre broche de tour automatique Il s'agit d'un mandrin de serrage usiné CNC conçu pour les broches de tour automatique type 36. Il saisit les barres rondes
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce mandrin fait différemment dans votre broche de tour automatique
Il s'agit d'un mandrin de serrage usiné CNC conçu pour les broches de tour automatique type 36. Il saisit les barres rondes avec un nez allongé pour une portée plus profonde dans la zone de travail. L'alésage est rond, non conique à l'entrée, ce qui permet de charger les barres sans marques de frottement. Le battement est maintenu à ≤0,005 mm au niveau du nez. La dureté est de 58-62 HRC sur la surface de serrage. Le délai de livraison est de 10 jours ouvrables pour les tailles standard. Ce mandrin transforme votre broche en un système de serrage rigide et répétable pour le tournage et le fraisage à haute vitesse. Fabriqué en Chine, mais inspecté selon les normes ISO 2768-mK avant expédition.
Pourquoi la géométrie du nez allongé réduit les interférences d'outil sur les tours type 36
Le nez allongé ajoute 25 mm de portée par rapport à une face de mandrin standard. Sur un tour automatique type 36, cela dégage le boîtier de roulement du nez de broche. Vous pouvez rapprocher l'outil de coupe de la face du mandrin. Cela réduit le porte-à-faux de l'outil jusqu'à 40 % par rapport à l'utilisation d'un mandrin standard avec une entretoise. Moins de porte-à-faux signifie moins de vibrations. Moins de vibrations signifie un meilleur état de surface sur les pièces longues et fines. L'alésage rond est rectifié après traitement thermique, pas seulement tourné. Cela élimine la distorsion thermique due à la trempe. Vous obtenez un alésage qui reste rond sous la pression de serrage.
Matériaux et traitement thermique utilisés pour le mandrin à alésage rond type 36
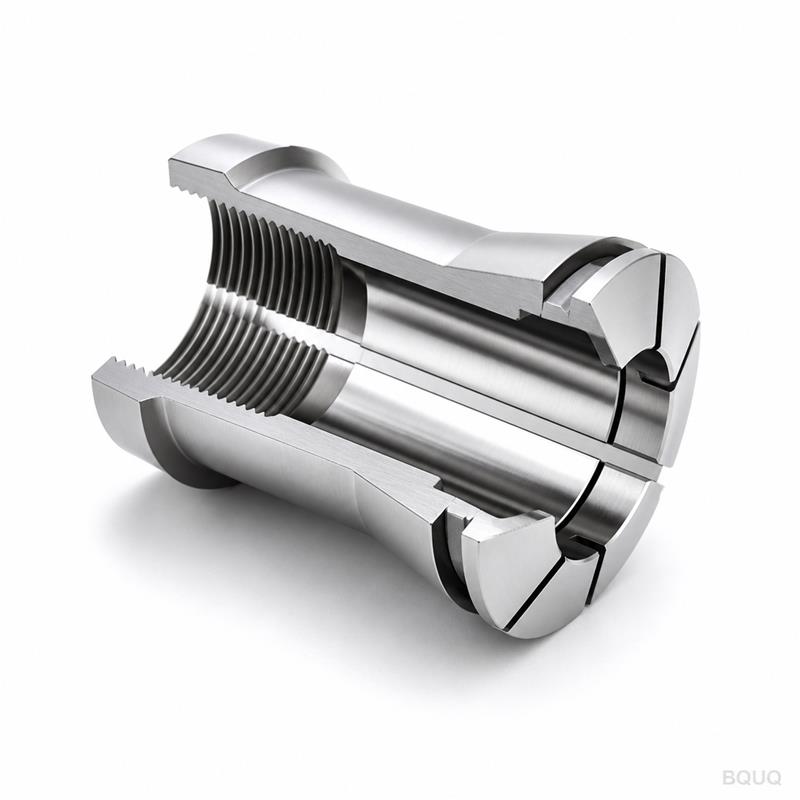
Nous partons d'un acier allié 20CrMnTi. Cette nuance se cémente bien et conserve un tranchant net. Le corps est tourné, puis fraisé pour la rainure de clavette et les dégagements de filetage. Après usinage, nous cémentons à une profondeur de 0,8-1,2 mm. La surface de serrage est trempée à 58-62 HRC. La section du nez est trempée par induction séparément pour éviter de revenir sur la trempe du corps principal. La plaque arrière est en 40Cr, trempée à 42-46 HRC. Nous n'utilisons pas d'acier au carbone ordinaire 45#. Il se déforme sous des cycles de serrage répétés. Notre corps de mandrin est détensionné avant la rectification finale. Cela empêche l'alésage de se déformer hors de la rondeur après quelques milliers de cycles.
Comment nous obtenons un battement ≤0,005 mm sur le siège de pince et l'alésage
Le battement est une accumulation de trois surfaces : le cône de broche, la face arrière du mandrin et le siège de pince. Nous usinons la face arrière et le siège de pince en un seul montage sur une rectifieuse à broche porte-meule. Cela élimine l'erreur due au re-pincement de la pièce. Le siège est rectifié avec une tolérance de 0,001 mm sur le diamètre. L'alésage rond est rodé après rectification pour éliminer les marques d'avance. Nous assemblons ensuite le mandrin avec une pince d'essai et mesurons le battement au niveau du nez et à 50 mm du nez. Les deux points doivent être ≤0,005 mm. Nous enregistrons cela sur la fiche d'inspection fournie avec chaque mandrin.
Spécifications du mandrin de serrage à alésage rond à nez allongé pour tour automatique type 36, usiné CNC
Paramètre
Valeur
Type de broche
Tour automatique type 36 (plaque arrière A2-5 ou A2-6)
Type de pince
Alésage rond, nez allongé (compatible ER 32 ou 5C)
Capacité de barre
Ø3 mm à Ø36 mm (selon la taille de pince)
Matériau du corps
Acier allié 20CrMnTi, cémenté
Matériau de la plaque arrière
Acier allié 40Cr, trempé 42-46 HRC
Dureté (surface de serrage)
58-62 HRC
Battement (nez et 50 mm du nez)
≤0,005 mm
État de surface de l'alésage
Ra ≤0,2 µm (rodé)
Concentricité (siège de pince à face arrière)
≤0,003 mm
Délai de livraison (tailles standard)
10 jours ouvrables
MOQ
Sans MOQ — commandez 1 pièce
Inspection
Test de battement 100 %, test de dureté, rapport de mesure d'alésage
Inspection avant chaque expédition — ce que vous recevez dans le rapport
Chaque mandrin reçoit une inspection complète, pas un contrôle par sondage. Nous mesurons le battement avec un comparateur à cadran avec une résolution de 0,001 mm. La dureté est testée sur la surface de serrage avec un duromètre Rockwell. L'alésage est vérifié avec une jauge à air pour la rondeur et la conicité. Nous testons également la force de serrage axiale avec une clé dynamométrique sur la barre de tirage. Le rapport comprend : le battement mesuré, le diamètre de l'alésage, la valeur de dureté et une photo du mandrin monté sur une broche d'essai. Si une valeur dépasse la spécification, le mandrin est mis au rebut. Il n'est jamais expédié. Vous recevez le rapport dans la boîte. Pour les commandes critiques, nous pouvons également fournir un rapport de mesure CMM sans frais supplémentaires.
Comment assortir ce mandrin avec votre barre de tirage et vos pinces existantes
Vérifiez le pas de filetage et la course de votre barre de tirage. Le tour automatique type 36 utilise un filetage de barre de tirage standard M20 x 1,5. Notre mandrin a le filetage correspondant à l'arrière. Si vous utilisez des pinces ER, le mandrin est livré avec un écrou qui s'appuie contre le nez allongé. Si vous utilisez des pinces 5C, le mandrin a un nez fileté pour un dispositif de serrage de pince. Nous pouvons également usiner la plaque arrière pour correspondre à votre nez de broche si vous nous fournissez le dessin. Le nez allongé ne modifie pas la course de fermeture de la pince. La course de votre barre de tirage existante fonctionnera. Si vous n'êtes pas sûr, envoyez-nous le dessin de votre broche et nous vérifierons l'ajustement.
Quel est le MOQ pour ce mandrin de serrage ?
Sans MOQ — vous pouvez commander une seule pièce pour un test ou une production complète.
Pouvez-vous personnaliser la plaque arrière ou la longueur du nez allongé ?
Oui, nous pouvons usiner la plaque arrière, la longueur du nez et l'alésage selon votre dessin avec un délai supplémentaire de 3 jours.
Comment assurez-vous le contrôle qualité de chaque mandrin ?
Nous effectuons une inspection 100 % sur le battement, la dureté et la géométrie de l'alésage, et nous expédions le rapport avec chaque unité.
Quel est le délai de livraison pour un mandrin standard à alésage rond type 36 ?
Les tailles standard sont expédiées en 10 jours ouvrables ; les plaques arrière ou longueurs de nez personnalisées ajoutent 3 à 5 jours.
Obtenez un devis ferme en 12 heures — envoyez votre dessin
Envoyez-nous le dessin de votre broche, le type de pince et la taille de barre. Nous répondrons avec un devis ferme, un modèle CAO du mandrin et une force de serrage suggérée. Email sc@bquq.com ou WhatsApp +86 13713157787. Nous répondons dans les 12 heures les jours ouvrables. Pour des conseils de conception, lisez notre guide de sélection d'outils de coupe CNC et guide des tolérances d'usinage CNC pour voir comment nous maintenons ces chiffres. C'est de la fabrication de précision, fabriqué en Chine, sans MOQ. Envoyez votre dessin aujourd'hui.