Ce que ce mandrin fait différemment pour le serrage intérieur Ceci est un mandrin de serrage extérieur à expansion pour tour automatique CNC. Il saisit la pièce par le diamètre int
Mandrin de serrage extérieur à expansion pour tour automatique CNC BQUQ – Précision
Ce que ce mandrin fait différemment pour le serrage intérieur Ceci est un mandrin de serrage extérieur à expansion pour tour automatique CNC. Il saisit la pièce par le diamètre intérieur (alésage) à l
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce mandrin fait différemment pour le serrage intérieur
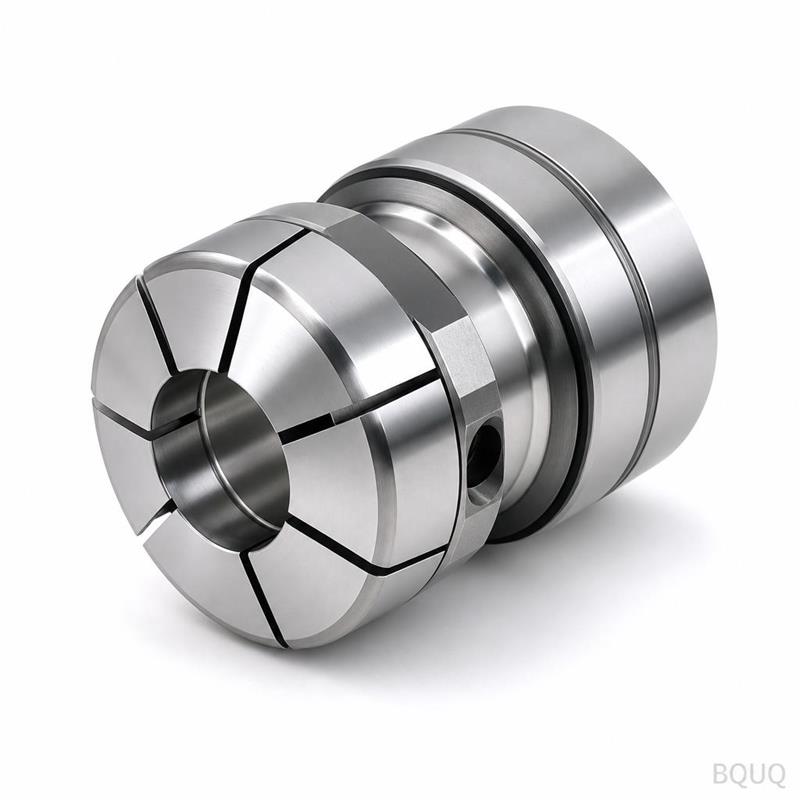
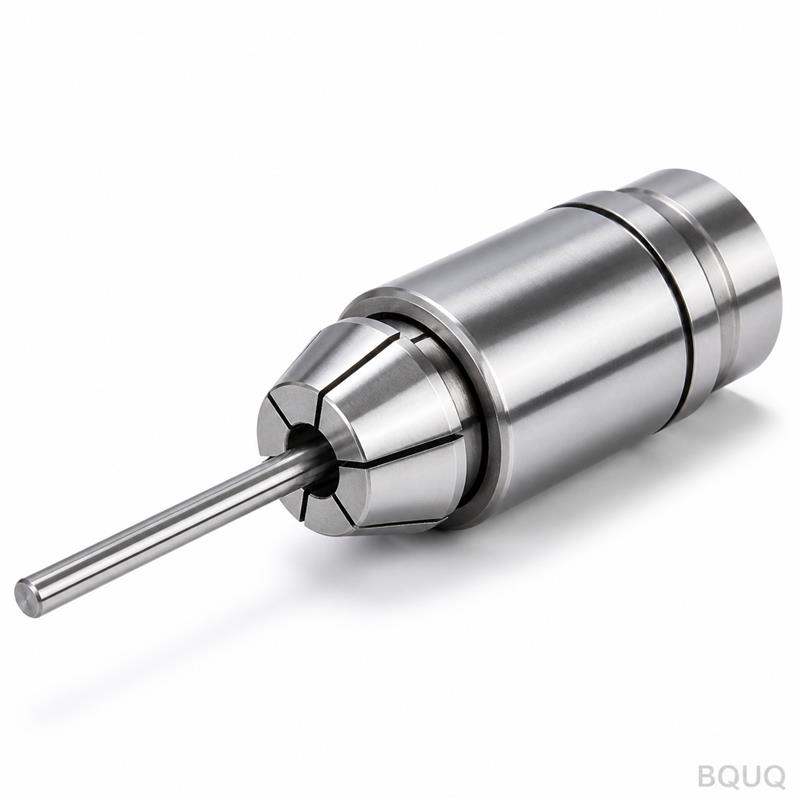
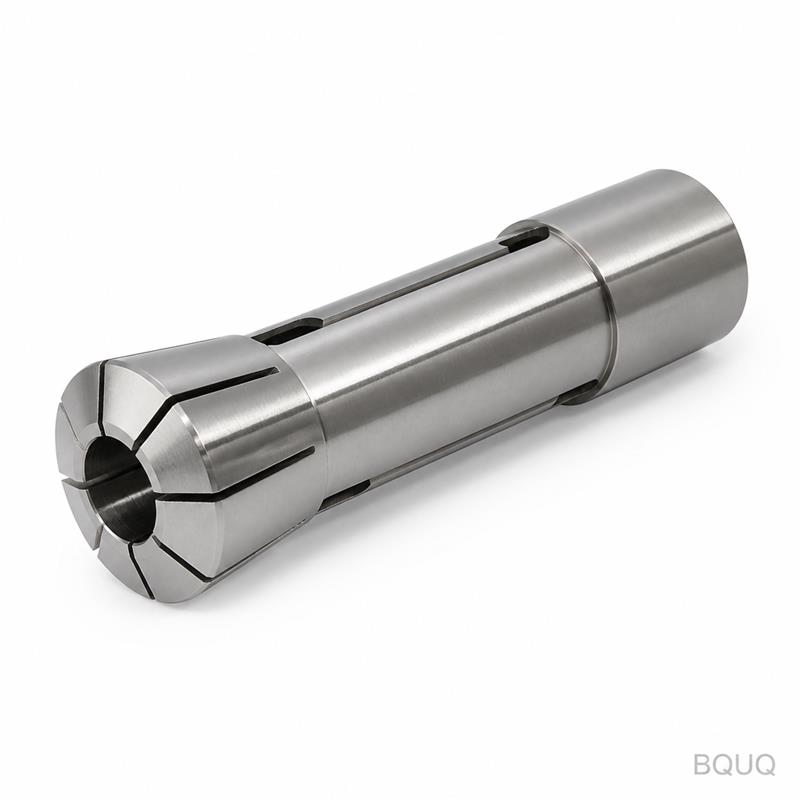
Ceci est un mandrin de serrage extérieur à expansion pour tour automatique CNC. Il saisit la pièce par le diamètre intérieur (alésage) à l'aide d'un mandrin conique qui écarte des segments en acier vers l'extérieur. Vous l'utilisez lorsqu'une pièce possède un alésage usiné ou un trou de fonderie, mais une surface extérieure irrégulière ou fragile qui ne peut pas être serrée en toute sécurité. L'avantage concret est une répétabilité de serrage de 0,005 mm TIR (faux-rond total) sur le diamètre de serrage, avec un état de surface de Ra 0,4 µm sur les segments du collet. Nous livrons les tailles standard en 15 jours ouvrés, et nous maintenons la dureté à 58–60 HRC sur les segments d'expansion pour résister à l'usure sur plus de 100 000 cycles.
Pourquoi les mandrins à expansion surpassent les mandrins à trois mors pour les pièces à paroi mince
Un mandrin à trois mors applique une force radiale en trois points. Cela déforme les bagues, les douilles et les manchons à paroi mince. Notre mandrin à expansion répartit la force uniformément sur toute la circonférence de l'alésage. Le résultat est une déformation nulle due aux points de contact. Pour une épaisseur de paroi de 1,5 mm ou moins, vous mesurerez une ovalité inférieure à 0,01 mm après usinage. Le collet se dilate de 0,3 mm à 1,0 mm selon la taille, ce qui signifie que vous pouvez charger des pièces avec des tolérances d'alésage H7 ou H8 sans douilles spéciales pour chaque lot.
Matériaux et traitement thermique que nous utilisons pour les segments d'expansion
Le corps est en acier allié 42CrMo, pré-trempé à 28–32 HRC pour le corps principal du mandrin. Les segments d'expansion sont fabriqués en acier à ressort 65Mn. Nous les usinons sur un tour CNC 5 axes, puis nous les traitons thermiquement à 58–60 HRC. Après la trempe, nous rectifions le diamètre extérieur et le siège conique ensemble en un seul montage. Cette rectification en un seul montage est ce qui maintient l'angle du cône précis à ±0,005 mm sur toute la longueur du collet. Les segments sont ensuite détensionnés à 200 °C pendant 4 heures pour éviter toute dérive dimensionnelle pendant vos cycles de production.
Comment nous usinons le siège conique pour atteindre un faux-rond de 0,005 mm
La géométrie critique est le cône d'accouplement entre le corps du mandrin et la douille d'expansion. Nous usinons ce cône sur un tour CNC avec une plaquette en CBN, puis nous le finissons avec un composé de rodage au diamant. L'angle du cône est de 15 degrés par côté, et nous maintenons l'angle à ±30 secondes d'arc. Après l'assemblage, nous utilisons un comparateur à cadran sur une barre d'essai rectifiée insérée dans le collet. Nous rejetons toute unité qui présente un TIR supérieur à 0,005 mm à 25 mm de la face du collet. Ce n'est pas un contrôle ponctuel aléatoire—chaque mandrin est testé et le rapport de faux-rond est inclus dans la boîte d'expédition.
Inspection avant chaque expédition : cinq points de contrôle auxquels vous pouvez faire confiance
Chaque mandrin de serrage extérieur à expansion pour tour automatique CNC passe par cinq contrôles avant de quitter notre usine de Dongguan. Premièrement, nous vérifions le diamètre extérieur avec un micromètre à ±0,005 mm. Deuxièmement, nous vérifions l'angle du cône avec une règle à sinus et des cales étalons. Troisièmement, nous mesurons la dureté sur les segments d'expansion avec un duromètre Rockwell—elle doit être de 58–60 HRC. Quatrièmement, nous testons le faux-rond sur une broche en rotation à 3000 tr/min. Cinquièmement, nous effectuons un test d'expansion fonctionnel avec une goupille de calibrage standard H7 pour confirmer que le collet s'ouvre et se ferme en douceur sans se bloquer. La fiche d'inspection complète est jointe à votre expédition.
Spécification
Valeur
Plage de serrage (tailles standard)
Ø6 mm à Ø120 mm
Plage d'expansion par collet
0,3 mm à 1,0 mm (selon la taille)
Matériau du corps
Acier allié 42CrMo, pré-trempé 28–32 HRC
Matériau du segment d'expansion
Acier à ressort 65Mn, trempé 58–60 HRC
Faux-rond (TIR à 25 mm de la face)
≤ 0,005 mm
État de surface sur la surface de serrage
Ra 0,4 µm
Précision de l'angle du cône
±30 secondes d'arc
Vitesse de broche maximale recommandée
6000 tr/min
Délai de livraison (tailles standard)
15 jours ouvrés
MOQ
Aucun MOQ (unité unique disponible)
Tailles personnalisées et géométries d'alésage spéciales : nous découpons de nouveaux segments chaque semaine
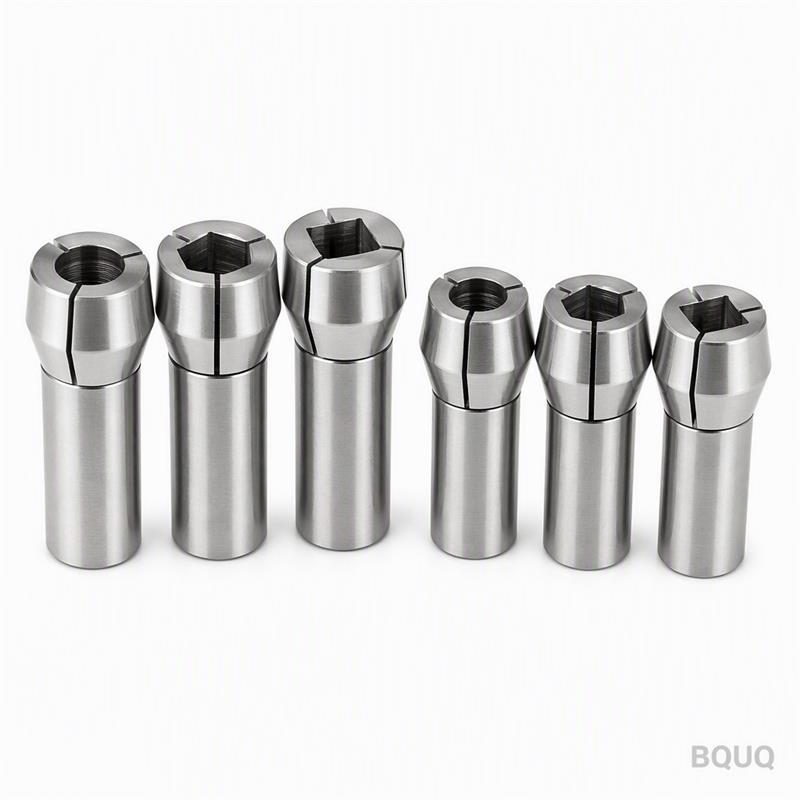
Nous ne vous forçons pas à adapter votre pièce à un collet standard. Envoyez-nous votre diamètre d'alésage, l'épaisseur de paroi et la longueur de la surface de serrage. Nous usinerons une douille d'expansion personnalisée pour votre alésage spécifique. L'alésage personnalisé minimum que nous pouvons tenir est de Ø4 mm, et le maximum est de Ø200 mm. Pour les alésages cannelés ou les trous borgnes, nous pouvons modifier le profil du segment pour correspondre à votre forme. Grâce à notre électroérosion à fil et notre fraisage CNC en interne, les segments personnalisés ne prennent que 7 jours ouvrés supplémentaires en plus du délai standard de 15 jours.
Quelle est votre quantité minimale de commande ?
Nous n'avons aucun MOQ sur ce mandrin de serrage extérieur à expansion pour tour automatique CNC—vous pouvez commander une unité unique pour la validation de prototype ou un test d'échantillon.
Pouvez-vous usiner un segment d'expansion personnalisé pour mon alésage spécifique ?
Oui, envoyez-nous votre dessin d'alésage avec la tolérance du diamètre intérieur et l'épaisseur de paroi, et nous produirons un segment personnalisé sous 7 jours ouvrés en utilisant notre électroérosion à fil en interne.
Comment contrôlez-vous la qualité de l'angle du cône ?
Nous mesurons chaque cône avec une règle à sinus et des cales étalons, et nous rejetons toute unité qui dépasse ±30 secondes d'arc par rapport à l'angle spécifié de 15 degrés.
Quel est votre délai de livraison pour un mandrin de taille standard ?
Les tailles standard sont expédiées sous 15 jours ouvrés depuis notre usine de Dongguan, et nous incluons le rapport d'inspection du faux-rond avec chaque expédition.
Comment choisir la bonne plage d'expansion pour votre lot de production
N'achetez pas un collet qui se dilate de plus de 0,3 mm par rapport à sa taille nominale. Une sur-expansion réduit la surface de contact et augmente le risque de glissement de la pièce sous des charges de coupe élevées. Pour la plupart des opérations de tour CNC, une plage d'expansion de 0,5 mm est suffisante. Si votre tolérance d'alésage est large (H9 ou plus), commandez un collet avec une plage d'expansion de 1,0 mm. Nous marquons la taille nominale et la plage d'expansion sur la face de chaque mandrin, afin que vos opérateurs n'aient jamais à deviner. Pour un aperçu technique plus approfondi de l'interaction entre la géométrie de l'outil et le maintien de pièce, consultez notre guide de sélection des outils de coupe CNC.
Pourquoi la fabrication de précision signifie que nous rectifions, pas seulement que nous tournons
De nombreux ateliers tournent les segments d'expansion et considèrent le travail terminé. Pas nous. Après le tournage, nous rectifions le diamètre extérieur et le siège conique en un seul serrage. Cela élimine la zone affectée thermiquement du passage de tournage et vous donne une véritable rondeur géométrique. La différence est mesurable : un collet uniquement tourné présente un faux-rond de 0,015 mm ; notre collet rectifié présente 0,005 mm. Si vous maintenez des pièces avec une exigence d'état de surface inférieure à Ra 0,8 µm, l'étape de rectification est non négociable. C'est ce à quoi ressemble la fabrication de précision d'une usine chinoise forte de 20 ans d'expérience—nous ne prenons pas de raccourcis sur la rectification finale.
Expédition et emballage : protection des surfaces rectifiées
Chaque mandrin est enveloppé individuellement dans du papier VCI (inhibiteur de corrosion en phase vapeur), puis placé dans un insert en mousse sur mesure à l'intérieur d'une caisse d'exportation en bois. La caisse est dimensionnée pour empêcher tout mouvement interne pendant le transport aérien ou maritime. Nous expédions via DHL, FedEx ou par voie maritime selon votre urgence. Pour une unité unique, nous expédions par DHL express, et le temps de transit typique vers les États-Unis ou l'Europe est de 5 à 7 jours ouvrés. Pour les commandes en gros, nous utilisons le transport maritime avec palettisation complète. L'insert en mousse est réutilisable, vous pouvez donc stocker le mandrin en toute sécurité entre les cycles de production.
Demandez un devis ferme sous 12 heures—envoyez votre dessin dès aujourd'hui
Envoyez-nous votre dessin de pièce avec la taille d'alésage, l'épaisseur de paroi et le faux-rond requis. Nous répondrons avec un devis ferme sous 12 heures, incluant le prix exact, le délai de livraison et une taille de collet recommandée. Si votre alésage est non standard, nous inclurons également un dessin du segment personnalisé. Envoyez votre dessin par e-mail à sc@bquq.com ou via WhatsApp au +86 13713157787. Nous sommes une entreprise de fabrication de précision basée en Chine avec 20 ans d'expérience en usinage CNC—sans MOQ, sans commande minimale, juste une réponse directe sur votre mandrin à expansion. Pour en savoir plus sur notre définition de la précision, consultez notre guide des tolérances d'usinage CNC avant d'envoyer le dessin.