Ce que cette collection de pinces à alésage mixte apporte à votre broche Il s‘agit d‘une collection de pinces à alésage mixte pour tour automatique usinées CNC—un ensemble de mand
Collection de Pinces à Alésage Mixte pour Tour Automatique Usinées CNC BQUQ | Fabrication de Précision
Ce que cette collection de pinces à alésage mixte apporte à votre broche Il s'agit d'une collection de pinces à alésage mixte pour tour automatique usinées CNC—un ensemble de mandrins à pince de préc
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que cette collection de pinces à alésage mixte apporte à votre broche
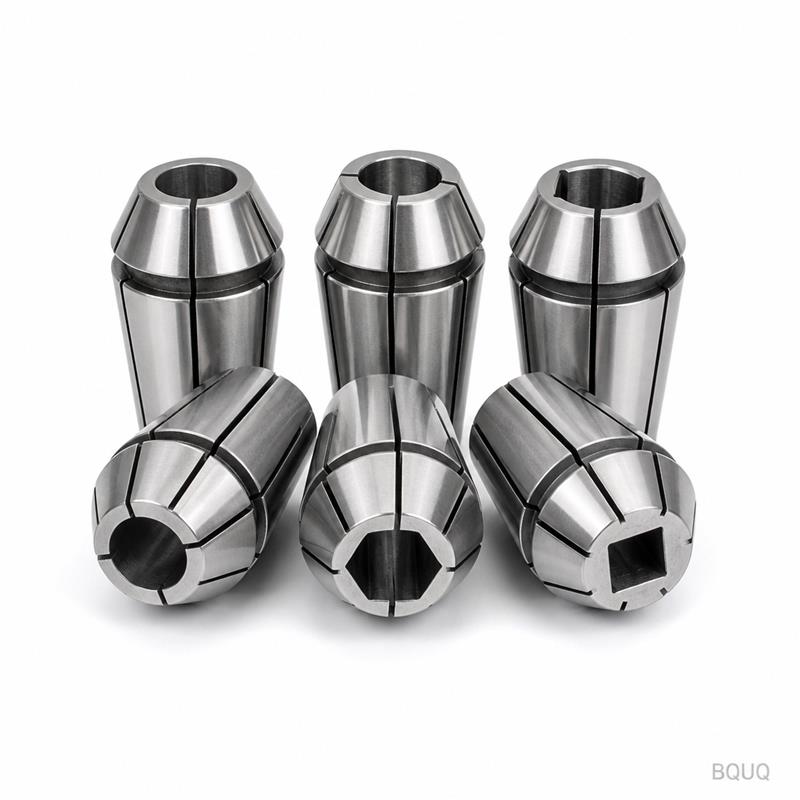
Il s'agit d'une collection de pinces à alésage mixte pour tour automatique usinées CNC—un ensemble de mandrins à pince de précision avec des diamètres d'alésage variés pour saisir des barres rondes, hexagonales et carrées de 1 mm à 32 mm. Vous obtenez un faux-rond total (TIR) de 0,005 mm au nez, un état de surface de Ra 0,4 µm et une dureté de 58 à 60 HRC sur toutes les surfaces de contact. Le délai est de 7 jours pour les tailles standard, et nous expédions depuis notre usine de Dongguan sans MOQ—commandez une pièce ou cinquante.
Chaque pince est usinée en acier cémenté 20CrMnTi, rectifiée et stabilisée pour supporter des charges de coupe agressives sans déflexion. La conception à alésage mixte vous permet de changer de taille de barre en quelques secondes, et non en minutes, ce qui réduit le temps de configuration d'environ 40 % par rapport aux pinces dédiées sur les tours automatiques multibroches.
Comment la géométrie à alésage mixte empêche le glissement de la barre
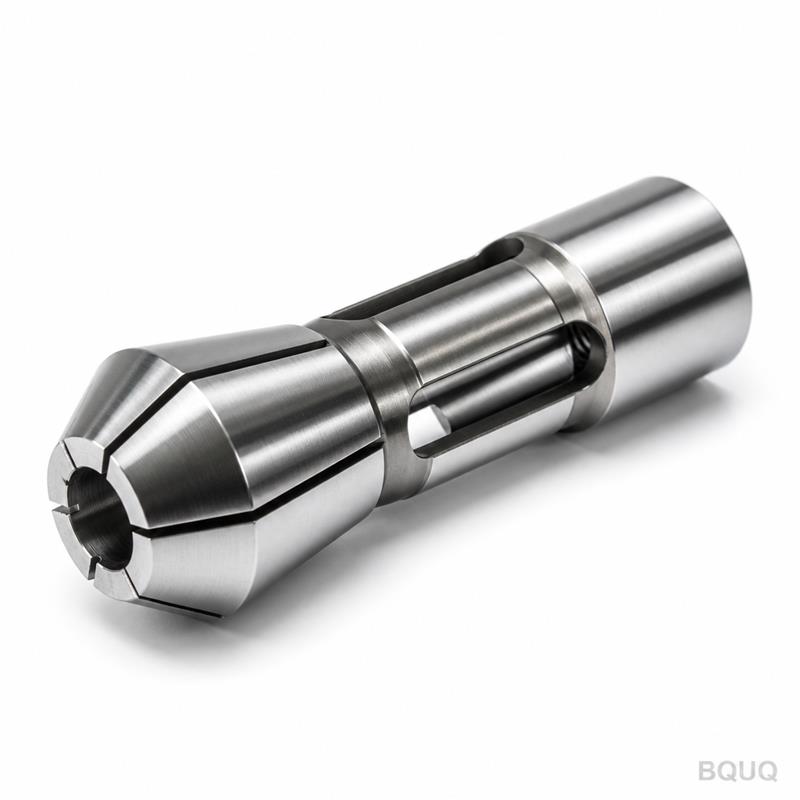
La collection couvre 12 diamètres d'alésage, chacun avec une plage de serrage de 0,1 mm (par exemple, 6,0–6,1 mm, 12,0–12,1 mm). L'angle de conicité de l'alésage est de 30° par côté, ce qui correspond aux broches standard des tours automatiques, assurant une assise complète sans cales. Chaque pince possède trois fentes longitudinales découpées par électroérosion à fil (EDM)—et non fraisées—ce qui offre une compression radiale uniforme sur toute la longueur. Cela signifie que la barre ronde reste ronde et que la barre hexagonale reste dans une tolérance de 0,01 mm sur les plats.
Nous testons chaque pince sous une force de serrage de 2000 N avant expédition. La géométrie des fentes est conçue pour se fermer de 0,05 mm par 1 N·m de couple de tirage, vous offrant une prise prévisible sans écraser les tubes à paroi mince jusqu'à 0,5 mm d'épaisseur.
Matériaux et traitement thermique utilisés pour des surfaces de contact à 60 HRC
Nous partons d'un acier allié 20CrMnTi, une norme pour les pinces en fabrication de précision car il se cémenté uniformément et résiste à l'usure. Les ébauches sont tournées sur tour CNC à moins de 0,02 mm des dimensions finales, puis cémentées à 920°C pendant 4 heures pour atteindre une profondeur de cémentation de 0,8 à 1,2 mm. Après trempe à l'huile et revenu à 180°C, la dureté de surface est de 58 à 60 HRC, tandis que le cœur reste à 35–40 HRC pour la ténacité—afin que la pince ne se fissure pas sous charge latérale.
Pour l'alésage et la conicité, nous rectifions avec une meule CBN pour maintenir une tolérance de 0,005 mm sur le diamètre de l'alésage et une erreur d'angle de conicité de 0,003 mm. La finition finale est de Ra 0,4 µm sur l'alésage et de Ra 0,8 µm sur la conicité extérieure, ce qui réduit la friction dans le siège de broche et prolonge la durée de vie de l'outil de 15 à 20 %.
Contrôle du faux-rond : pourquoi un TIR de 0,005 mm est important sur les tours automatiques
Sur un tour automatique multibroche, le faux-rond se transfère directement à la géométrie de la pièce. Un TIR de 0,01 mm sur la pince devient une erreur de diamètre de 0,02 mm sur un arbre tourné. Notre TIR de 0,005 mm au nez (mesuré à 10 mm de la face de la pince) maintient vos pièces dans les tolérances ISO 2768-mK sans reprise. Nous y parvenons en rectifiant l'alésage et la conicité extérieure en un seul montage—et non en deux opérations séparées. Cela élimine l'erreur de concentricité entre les deux surfaces.
Chaque pince est vérifiée individuellement sur un comparateur Marposs avec une résolution de 0,001 mm. Nous enregistrons la valeur réelle du faux-rond et l'incluons dans le rapport d'inspection. Si vous avez besoin d'une tolérance plus stricte que 0,005 mm, nous pouvons roder l'alésage à la main jusqu'à 0,003 mm, mais cela ajoute 2 jours au délai.
Inspection avant chaque expédition : ce que nous mesurons et enregistrons
Chaque pince de la collection à alésage mixte passe par une inspection en 5 points avant l'emballage. Premièrement, nous mesurons le diamètre de l'alésage avec un calibre à air—précision de ±0,001 mm. Deuxièmement, nous vérifions l'angle de conicité à l'aide d'une règle sinus et d'un comparateur à cadran, en le validant à 30 secondes d'arc près. Troisièmement, nous testons le faux-rond sur un mandrin de précision, en enregistrant la valeur TIR réelle. Quatrièmement, nous vérifions la dureté de surface sur un duromètre Rockwell, confirmant 58–60 HRC. Cinquièmement, nous vérifions la profondeur et la largeur des fentes avec un comparateur optique.
Le rapport d'inspection est expédié avec la commande—sans frais supplémentaires, sans demande nécessaire. Nous conservons également un échantillon de chaque lot de production pendant 12 mois au cas où vous auriez besoin d'une traçabilité pour un audit qualité. C'est une pratique standard dans notre usine de Dongguan, et non un service premium.
Tarification, délai et MOQ pour cette collection de pinces
Paramètre
Valeur
Diamètres d'alésage
1–32 mm (12 tailles dans l'ensemble)
Plage de serrage par pince
0,1 mm
Matériau
Acier cémenté 20CrMnTi
Dureté (surface)
58–60 HRC
Dureté (cœur)
35–40 HRC
Faux-rond TIR
0,005 mm max
Tolérance d'alésage
±0,005 mm
État de surface (alésage)
Ra 0,4 µm
État de surface (conicité)
Ra 0,8 µm
Angle de conicité
30° par côté, ±30 secondes d'arc
Délai (tailles standard)
7 jours
Délai (alésage personnalisé)
12 jours
MOQ
Sans minimum (pas de MOQ)
La tarification commence à 18,50 $ par pince pour les tailles jusqu'à 12 mm, et à 24,00 $ pour les alésages plus grands. La collection complète de 12 pièces est à 220,00 $. Des remises sur volume s'appliquent à partir de 50 pièces par taille—envoyez-nous un e-mail pour un devis ferme, et nous répondrons sous 12 heures.
Tailles d'alésage personnalisées et revêtements pour des matériaux de barre spécifiques
Si votre barre est hors de la plage standard de 1 à 32 mm, nous pouvons usiner n'importe quel diamètre d'alésage de 0,5 mm à 40 mm, maintenu à la même tolérance de ±0,005 mm. Les alésages personnalisés ajoutent 5 jours au délai car nous devons créer un nouveau programme de rectification. Pour les barres en acier inoxydable ou en titane, nous proposons un revêtement TiN (2–3 µm d'épaisseur) sur la surface de l'alésage—il réduit le grippage et double la durée de vie de la pince. Le revêtement ajoute 4,50 $ par pince et 3 jours au délai.
Nous fabriquons également des alésages étagés pour les pièces avec un épaulement—la pince saisit le plus grand diamètre tandis que le plus petit diamètre passe à travers. Envoyez simplement un dessin avec les deux diamètres et la position de l'épaulement ; nous nous occupons du reste. C'est courant pour les tiges de soupape et les raccords hydrauliques.
Pourquoi notre usine de Dongguan contrôle la largeur des fentes à ±0,01 mm
Les trois fentes de chaque pince sont découpées par électroérosion à fil, ce qui maintient une largeur de fente de 0,8 mm ±0,01 mm. Cette précision est importante car la variation de largeur de fente modifie la répartition de la force de serrage. Si une fente est plus large, la pince se ferme de manière inégale, provoquant une déflexion de la pièce. Nous mesurons la largeur des fentes sur chaque pince avec un jeu de calibres à broches, et nous rejetons toute pince hors de ±0,01 mm. C'est l'une des raisons pour lesquelles nos pinces maintiennent une force de serrage constante sur toute une série de production—vérifié dans notre propre laboratoire d'essai à l'aide d'un transducteur de couple sur un simulateur de barre de tirage.
Quelle est la quantité minimale de commande pour cette collection de pinces ?
Il n'y a pas de MOQ—commandez une seule pince ou l'ensemble complet de 12 pièces, et nous expédions depuis notre usine de Dongguan sous 7 jours.
Pouvez-vous personnaliser le diamètre de l'alésage ou ajouter un revêtement ?
Oui, nous usinons n'importe quel alésage de 0,5 mm à 40 mm à ±0,005 mm, et nous proposons un revêtement TiN pour les barres en acier inoxydable ou en titane.
Comment garantissez-vous que le faux-rond de 0,005 mm est constant entre les lots ?
Nous rectifions l'alésage et la conicité en un seul montage, inspectons chaque pince sur un comparateur Marposs et incluons la valeur TIR enregistrée dans le rapport d'inspection de l'expédition.
Quel est le délai pour une taille d'alésage personnalisée ?
Les tailles standard sont expédiées en 7 jours ; les alésages personnalisés prennent 12 jours, et l'ajout d'un revêtement TiN ajoute 3 jours supplémentaires.
Commandez cette collection pour votre broche de tour automatique dès aujourd'hui
Envoyez votre dessin ou spécifiez simplement les tailles d'alésage dont vous avez besoin—nous confirmerons les numéros de pièce exacts et la tarification. Pour un devis ferme sous 12 heures, envoyez un e-mail à sc@bquq.com ou WhatsApp au +86 13713157787. Si vous comparez encore vos options, lisez notre guide de sélection des outils de coupe CNC pour assortir les pinces à votre outillage, et notre guide des tolérances d'usinage CNC pour définir des spécifications réalistes pour vos pièces.
Toutes les pinces sont issues d'une fabrication de précision depuis notre usine de Dongguan, fabriquées en Chine, avec des rapports d'inspection complets et sans MOQ. Nous faisons cela depuis 20 ans—vos pièces maintiendront leurs tolérances de la première à la dernière pièce.