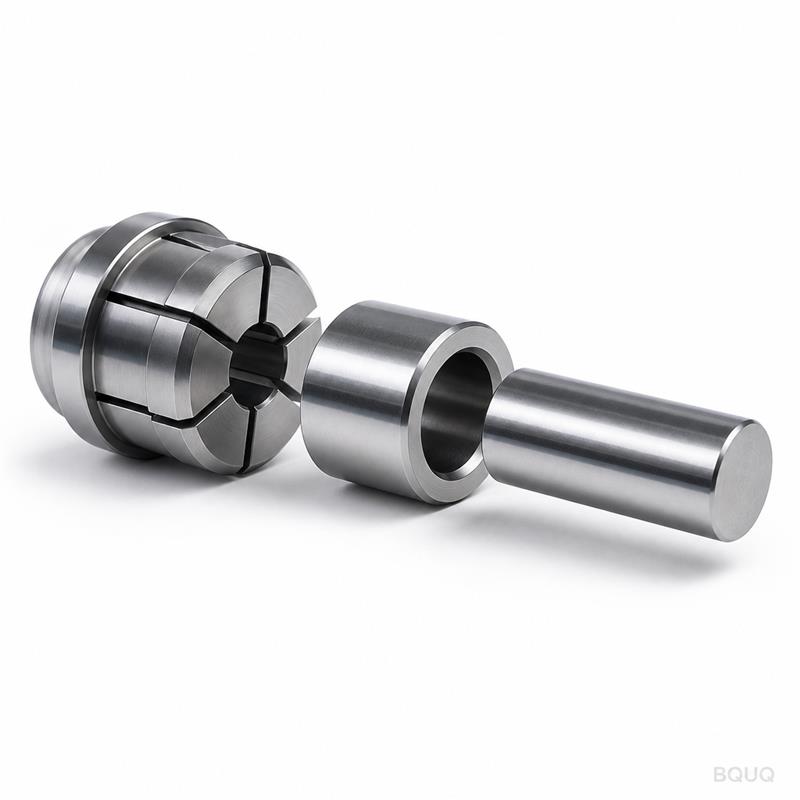
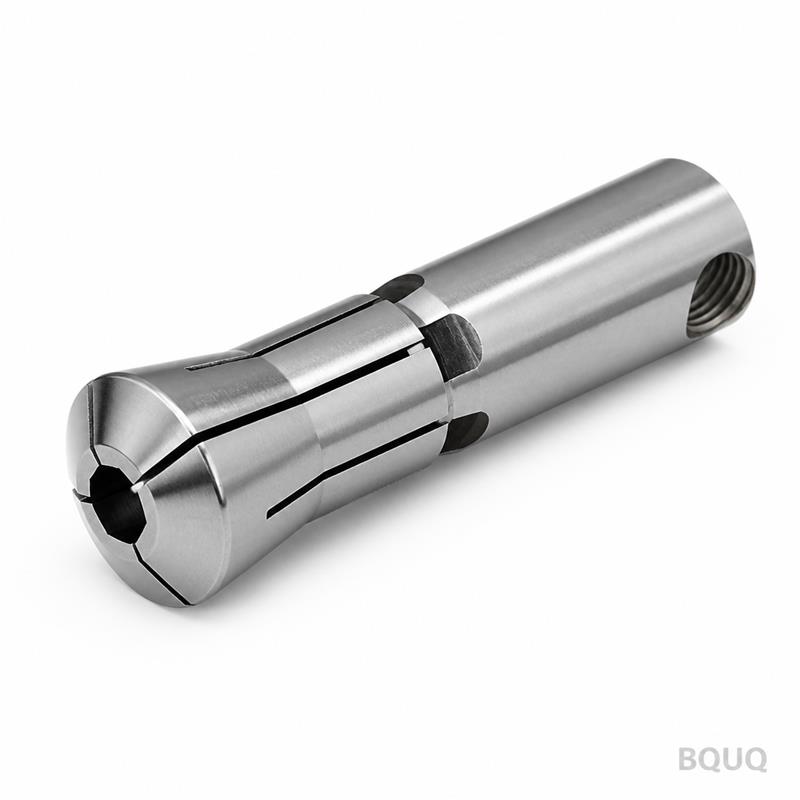
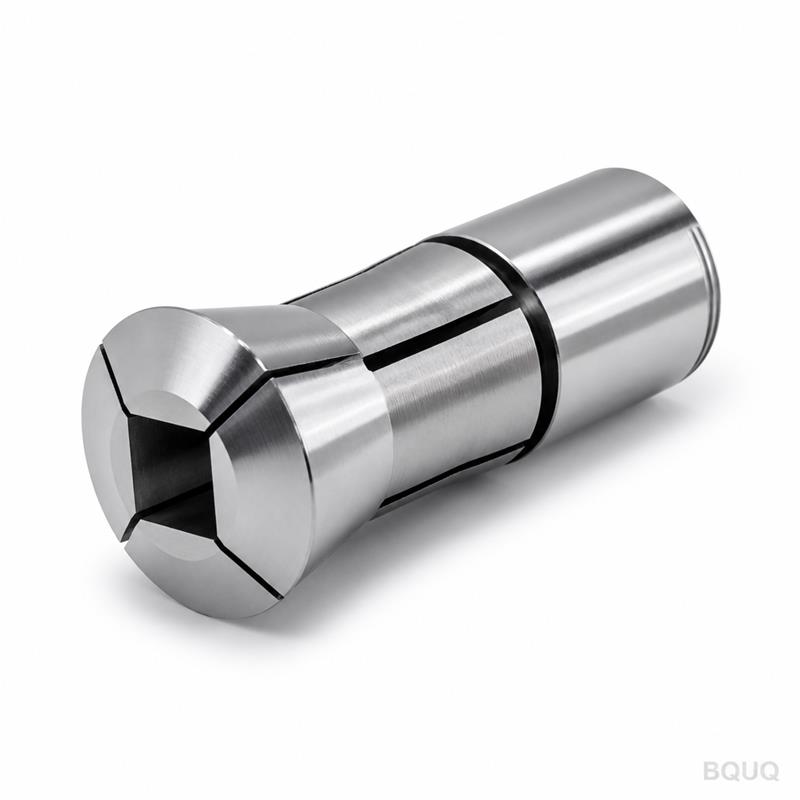
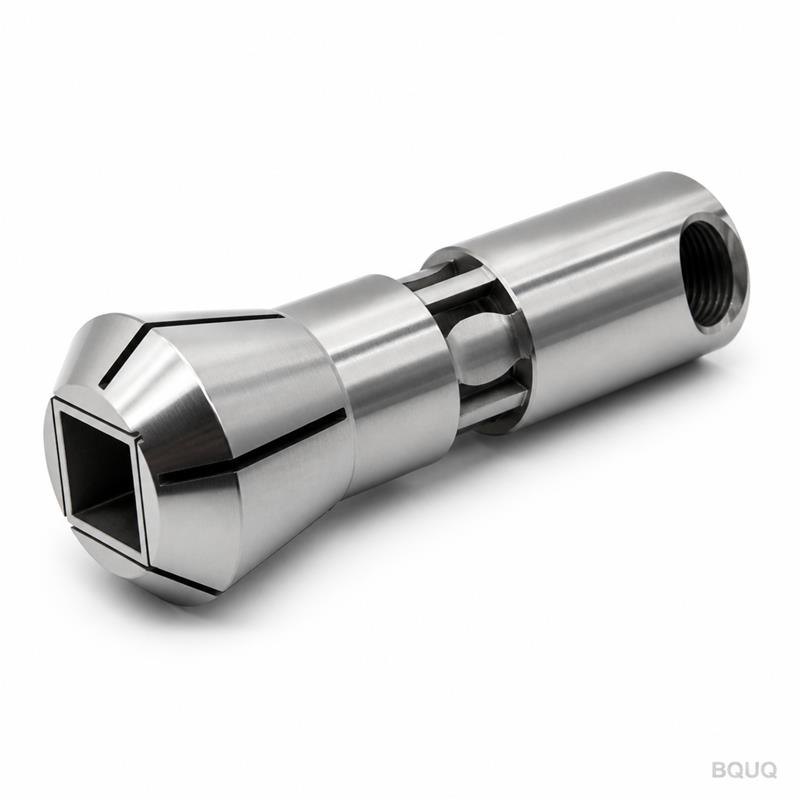
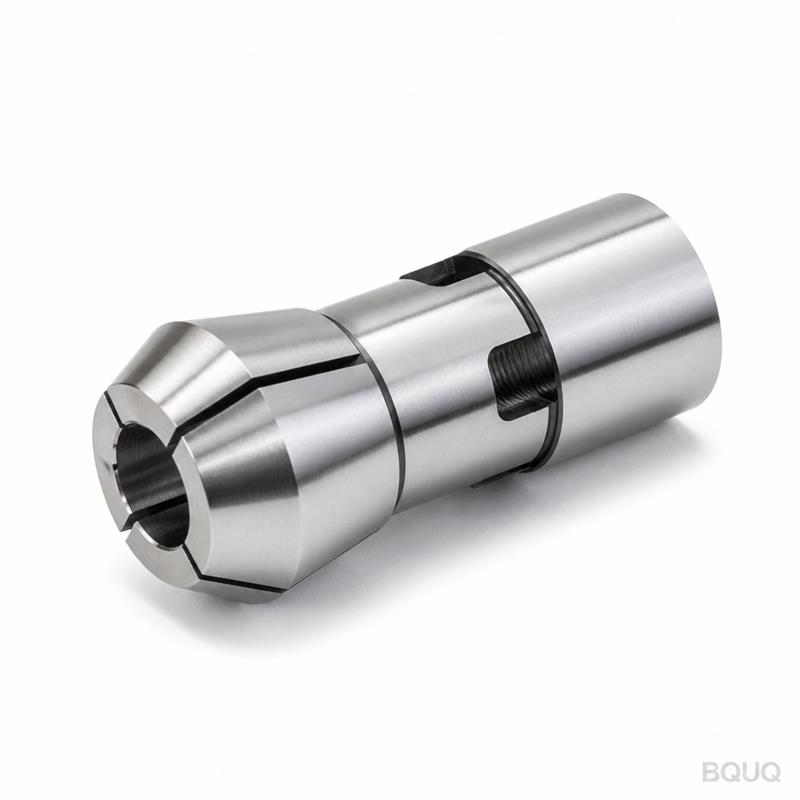
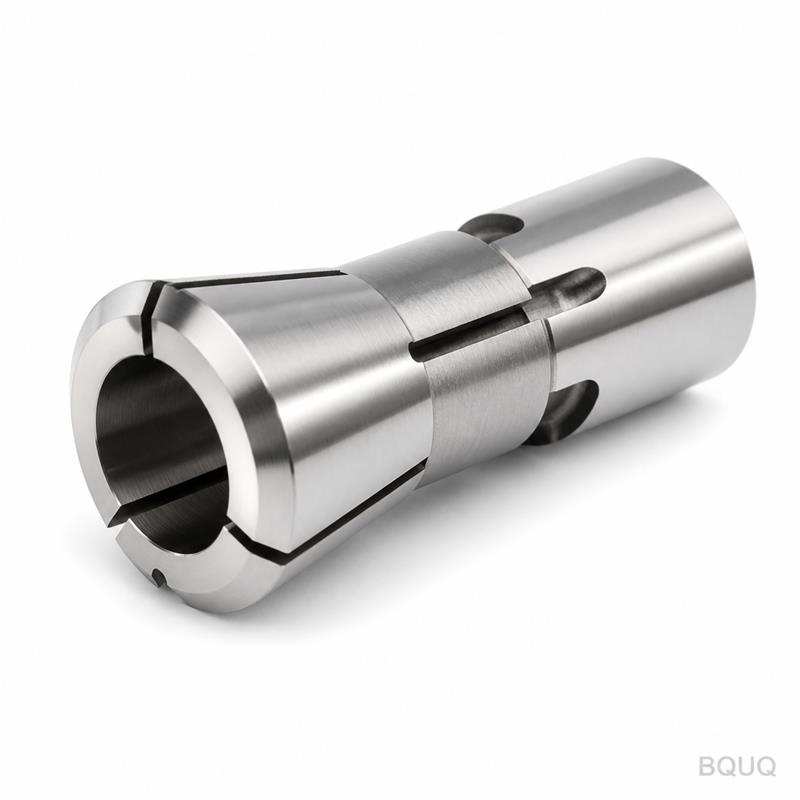
BQUQ Pince à collet multi-fentes type 25 pour tour automatique usinée CNC, faux-rond de ±0,005 mm
Ce qui distingue cette pince type 25 Il s'agit d'une pince à collet multi-fentes type 25 pour tour automatique, usinée CNC, avec alésage rond. Elle permet de serrer des barres rondes de 3 mm à 25 mm d
Devis rapide pour cette pièce
Envoyez plan / quantité / matériau — réponse sous 24 h.
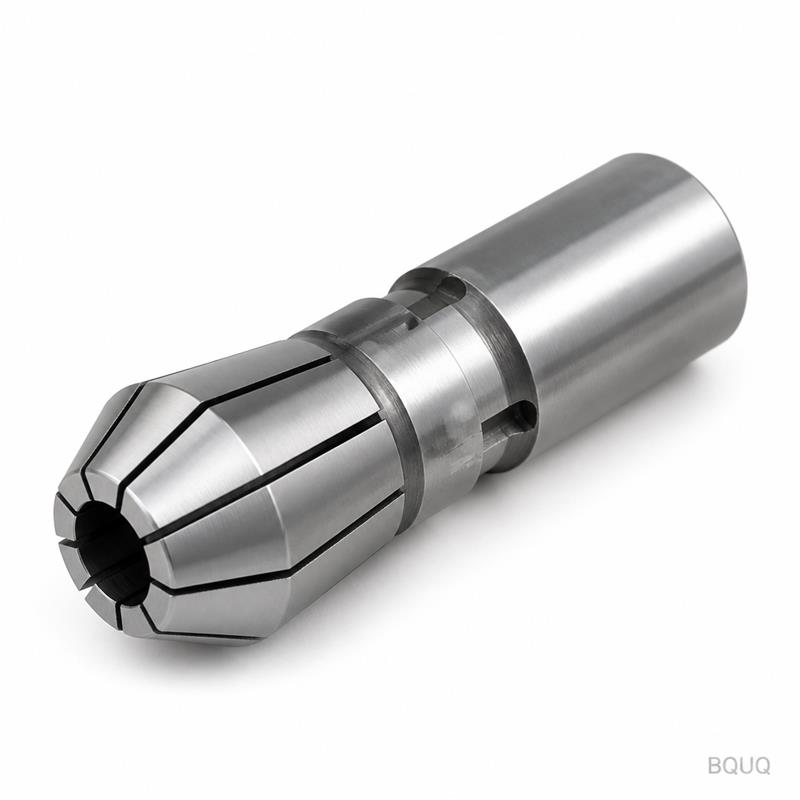
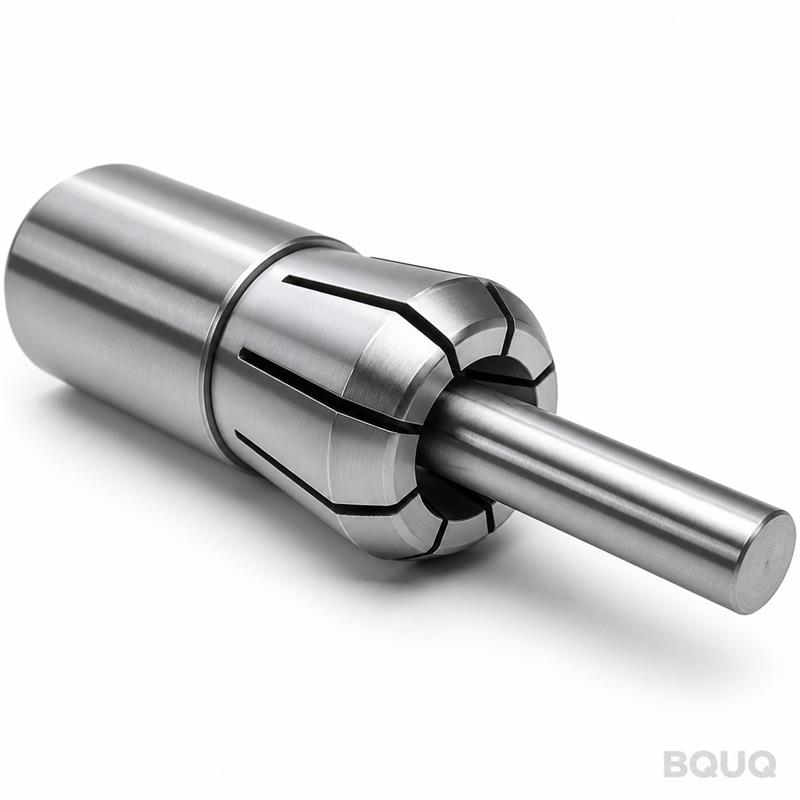
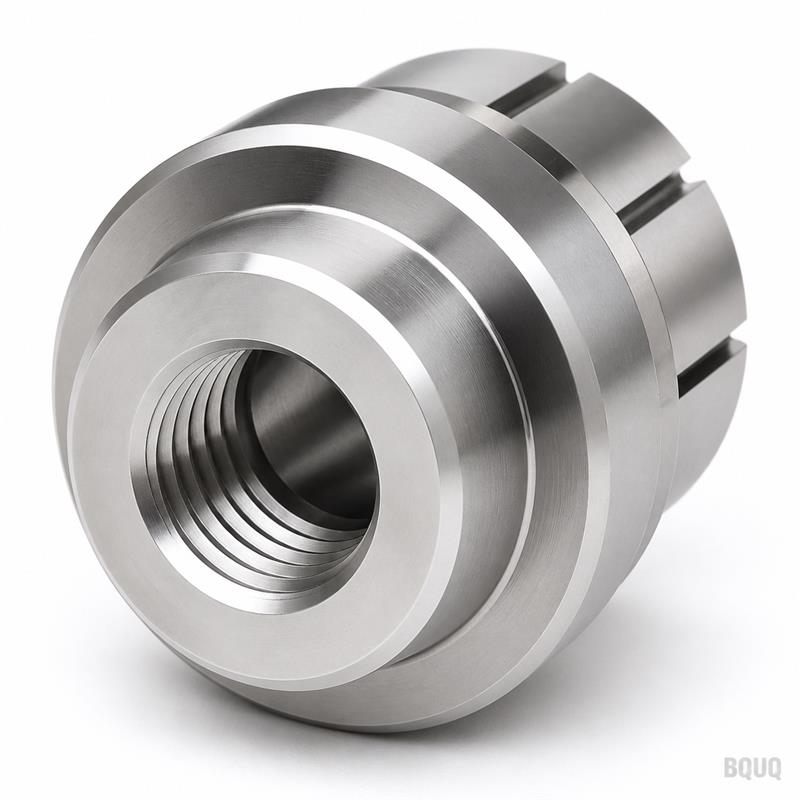
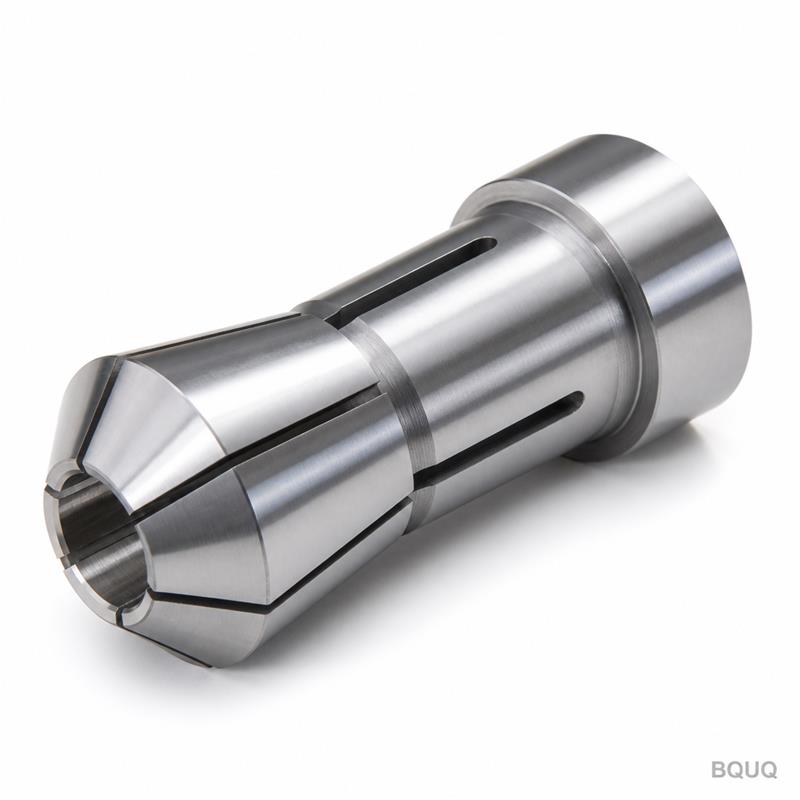
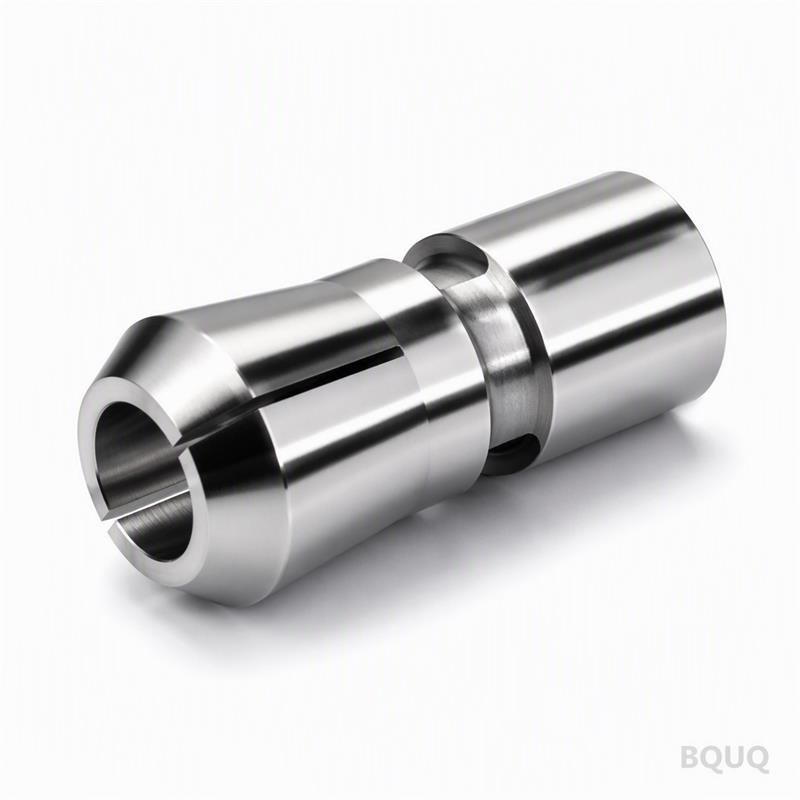
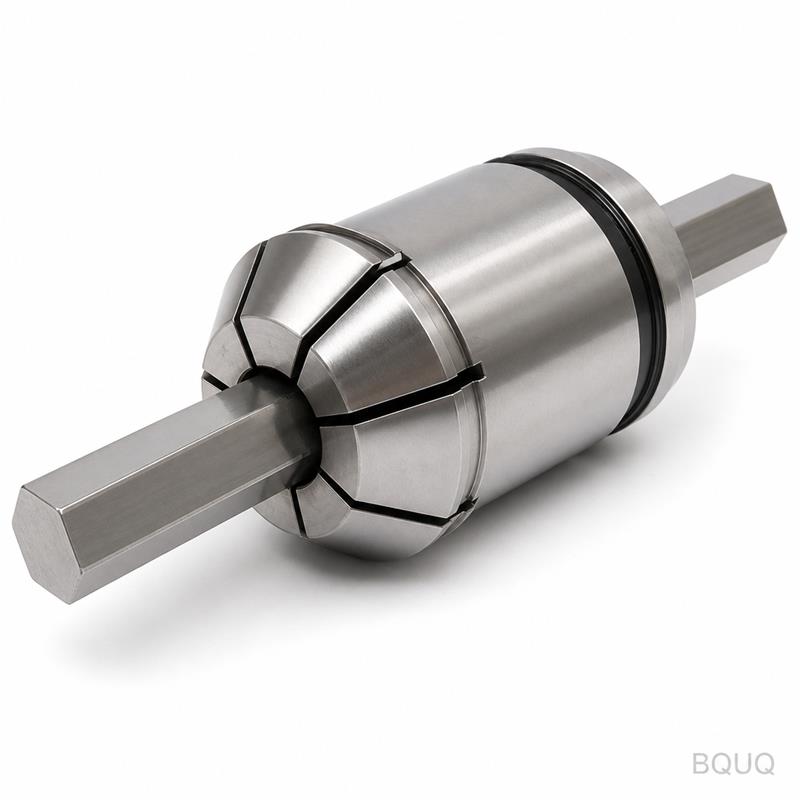
Il s'agit d'une pince à collet multi-fentes type 25 pour tour automatique, usinée CNC, avec alésage rond. Elle permet de serrer des barres rondes de 3 mm à 25 mm de diamètre sur des tours à poupée mobile et des machines à décolleter automatiques. La conception multi-fentes répartit uniformément la force de serrage sur l'alésage, maintenant les pièces avec un faux-rond total (TIR) de ≤0,005 mm. Cela signifie que vos pièces usinées sortent de la machine avec une épaisseur de paroi constante, sans ovalisation ni marques de broutage. Nous usinons chaque pince en acier allié trempé, atteignant 58-60 HRC, et expédions depuis notre usine de Dongguan sous 7 à 10 jours. Il s'agit d'une fabrication de précision made in China, sans quantité minimale de commande.
Pourquoi 8 fentes surpassent un alésage plein pour les barres rondes
Une pince à alésage plein ne contacte la pièce qu'en trois ou quatre points, laissant des espaces qui permettent aux pièces à paroi mince de fléchir. Notre pince type 25 utilise huit fentes de précision. Ces fentes se ferment radialement avec une pression uniforme, enveloppant toute la circonférence de la barre. Le résultat est une prise qui maintient une tige de 2 mm sans l'écraser, tout en serrant un arbre de 25 mm suffisamment fermement pour des opérations d'ébauche lourdes. Chaque fente est découpée par électroérosion à fil, et non fraisée, pour éviter les concentrateurs de contraintes et les microfissures. La largeur de fente est de 0,8 mm, et la profondeur est calculée pour maintenir la force de rappel après 50 000 cycles.
Matériaux et traitement thermique pour une longue durée de vie
Nous partons d'acier de cémentation 20CrMnTi. Cette nuance offre un noyau résistant pour l'absorption des chocs et une couche superficielle dure pour la résistance à l'usure. Après l'usinage CNC du corps type 25 et la découpe des fentes, nous cémentalisons la pince à 920°C pendant 6 heures. La profondeur de cémentation atteint 0,8-1,2 mm, et la dureté superficielle se situe à 58-60 HRC. La dureté du noyau reste à 35-40 HRC, permettant à la pince de fléchir sans se fissurer. Nous terminons par un revêtement d'oxydation noire qui résiste à la rouille causée par le liquide de refroidissement. Cette séquence de traitement thermique est la même que celle utilisée pour nos pinces automobiles à grand volume qui fonctionnent 24h/24 et 7j/7.
Inspection avant chaque expédition
Chaque pince est inspectée à 100 %, et non par échantillonnage. Nous vérifions le diamètre d'alésage avec un calibre à air d'une résolution de 0,001 mm. Nous montons la pince dans un porte-pièce de test et mesurons le faux-rond au nez avec un comparateur à cadran—seules les pinces avec un TIR inférieur à 0,005 mm sont acceptées. Nous testons également la force de serrage sur un testeur hydraulique de traction : une pince de 25 mm doit maintenir 12 kN de force axiale avant de glisser. La finition de surface à l'intérieur de l'alésage est vérifiée avec un profilomètre, Ra 0,4 µm ou mieux. Chaque pince reçoit un numéro de série et un rapport de test PDF que nous envoyons par e-mail avec votre facture.
Dimensions et tolérances du corps type 25
Cette pince a un diamètre de corps de 25 mm, compatible avec les broches standard de tour automatique type 25. La plage d'alésage couvre de 3 mm à 25 mm par incréments de 1 mm, et nous pouvons fabriquer des alésages personnalisés avec une précision de 0,01 mm. La longueur totale est de 78 mm, avec un cône de 30° au nez. Le filetage à l'arrière est standard M22x1,5. Nous maintenons la tolérance d'alésage à H7 à l'état non serré, ce qui signifie qu'une pince de 10 mm mesure de 10,000 mm à 10,021 mm à l'ouverture. La plage de force de serrage est réglable de 5 à 12 kN selon la traction de la barre de tirage.
Spécification
Valeur / Plage
Type de corps
Type 25 (diamètre de corps 25 mm)
Plage d'alésage
3 mm – 25 mm (alésages personnalisés disponibles)
Tolérance d'alésage (ouvert)
H7 (ex. : 10,000–10,021 mm)
Faux-rond total (TIR)
≤0,005 mm
Finition de surface (alésage)
Ra 0,4 µm
Dureté
58–60 HRC superficielle, 35–40 HRC noyau
Profondeur de cémentation
0,8–1,2 mm
Nombre de fentes
8 fentes
Largeur de fente
0,8 mm
Force de serrage (alésage 25 mm)
12 kN axial
Délai de livraison
7–10 jours ouvrés
MOQ
Sans MOQ (1 pièce acceptée)
Comment adapter cette pince à votre broche de tour automatique
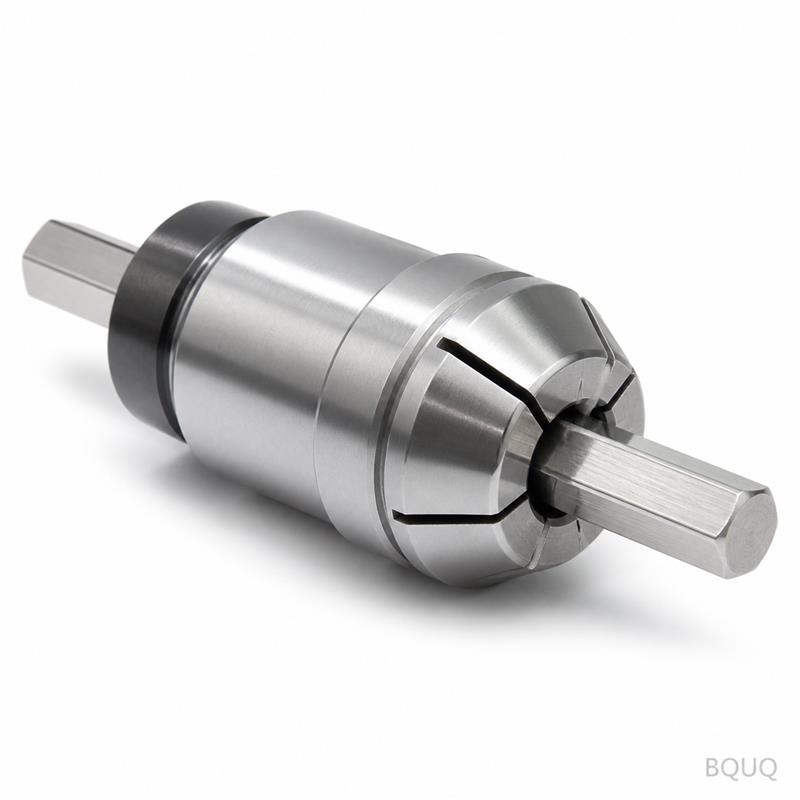
Avant de commander, mesurez trois éléments : l'angle du cône de votre broche (doit être de 30°), le filetage de votre barre de tirage (M22x1,5 standard, mais nous pouvons nous adapter à d'autres), et le diamètre de votre barre. Si votre barre fait 12,7 mm, commandez un alésage de 12,7 mm, pas de 13 mm. La pince a une plage de fermeture de 0,2 mm, elle serre donc de 12,5 mm à 12,7 mm. Pour les barres hexagonales ou carrées, nous pouvons usiner une forme d'alésage correspondante—mais cette page produit concerne les pinces à alésage rond. Si vous n'êtes pas sûr des spécifications de votre broche, envoyez-nous une photo de la pince actuelle et le modèle de la machine. Nous confirmerons la compatibilité sous un jour ouvré.
Pourquoi nous supprimons les intermédiaires pour vos pinces
Nous sommes l'usine. BQUQ est un atelier d'usinage CNC fort de 20 ans d'expérience à Dongguan, en Chine, avec 40 tours CNC et 15 centres d'usinage. En achetant directement chez nous, vous évitez la marge des sociétés de négoce. Vous bénéficiez également d'un accès direct à nos ingénieurs—pas à un commercial qui lit un script. Nous pouvons modifier la profondeur des fentes, la tolérance d'alésage ou le revêtement pour votre application spécifique sans frais de redessin. C'est pourquoi nos clients en Allemagne, au Japon et aux États-Unis repassent commande chaque trimestre. Notre processus de fabrication de précision est transparent : nous pouvons vous appeler en visioconférence pendant l'inspection de votre lot si vous le demandez.
Points à vérifier avant d'installer cette pince
Nettoyez le cône de la broche avec un chiffon non pelucheux—la saleté à cet endroit provoque un faux-rond de 0,01 mm. Appliquez un film mince d'huile légère sur le cône extérieur de la pince, pas sur l'alésage. Insérez la pince et tirez-la avec la barre de tirage, puis mesurez le faux-rond au nez avec une barre de test. Si vous observez plus de 0,005 mm, repositionnez la pince une fois. Si la lecture reste élevée, vérifiez l'usure du cône de votre broche. Pour de meilleurs résultats, utilisez une clé dynamométrique sur la barre de tirage avec le même réglage à chaque fois. Cette pince est conçue pour 5 000 à 8 000 tr/min, mais des versions équilibrées sont disponibles pour 12 000 tr/min si vous demandez le suffixe « H ».
Avez-vous une quantité minimale de commande ?
Sans MOQ—nous acceptons une commande d'une seule pièce pour cette pince type 25, et vous recevez toujours le rapport d'inspection complet.
Pouvez-vous personnaliser la taille d'alésage ou le motif des fentes ?
Oui, nous pouvons usiner tout diamètre d'alésage de 3 mm à 25 mm avec une tolérance H7, et ajuster la profondeur des fentes pour les matériaux à paroi mince ou tendres sous 2 jours.
Comment contrôlez-vous la qualité pour une commande d'une seule pièce ?
Chaque pince, quelle que soit la taille de la commande, passe par les mêmes contrôles : vérification d'alésage au calibre à air, test de faux-rond et test de force de serrage, et nous envoyons le rapport de test par e-mail.
Quel est le délai réel en cas d'urgence ?
Le délai standard est de 7 à 10 jours ouvrés, mais nous pouvons accélérer une pince unique à 48 heures avec un supplément de 30 %.
Obtenez un devis ferme sous 12 heures
Envoyez-nous votre dessin ou simplement la taille d'alésage et le modèle de machine. Nous répondrons avec un prix ferme, un délai de livraison et notre configuration de pince recommandée. Pour de l'aide sur l'outillage, consultez notre guide de sélection des outils de coupe CNC pour associer la pince aux bonnes fraises en bout. Pour comprendre les limites de nos tolérances, consultez le guide des tolérances d'usinage CNC avant de spécifier une tolérance d'alésage impossible. Envoyez votre dessin par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons sous 12 heures, même le week-end.
FAQ fournisseur — ce que les acheteurs demandent avant commande
Des réponses d'usine, pas une plaquette commerciale.
Comment obtenir un devis pour cette pièce ?
Envoyez votre plan (STEP, IGES, DWG, DXF ou PDF) avec quantité et matière à sc@bquq.com ou WhatsApp +86 137 1315 7787. Nos ingénieurs étudient le plan et répondent avec prix, délai et coût d'outillage.
Quel est votre minimum de commande ?
Nous n'appliquons pas de minimum fixe. Le minimum est défini par pièce et par procédé : indiquez votre quantité cible, nous chiffrons dessus. Les petits lots d'essai sont acceptés pour les nouvelles pièces.
Quel est le délai de livraison ?
Le délai est convenu par commande, selon la date souhaitée, la quantité, la matière et la nécessité d'outillage. Envoyez votre date cible avec le plan : nous confirmons la faisabilité avant le devis.
Quelle tolérance pouvez-vous tenir ?
Usinage CNC : ±0,005 mm. Les pièces embouties, ressorts et profilés sont fabriqués selon les tolérances indiquées sur votre plan ; nous confirmons les valeurs atteignables au devis.
Fabriquez-vous des pièces selon mon plan ?
Oui. Chaque commande est réalisée selon le plan ou l'échantillon du client. Notre usine de Dongguan réunit usinage CNC, emboutissage, fabrication de ressorts et filage de dissipateurs aluminium : un seul fournisseur pour la pièce complète.
Quelles matières travaillez-vous ?
Aluminium (6061, 6063, 7075), inox (301, 304, 316), acier au carbone (SPCC, SGCC), laiton, cuivre, bronze phosphoreux, cuivre au béryllium et acier à ressorts (fil musical, trempé à l'huile).
Quels formats de plans acceptez-vous ?
STEP, IGES, DWG, DXF et PDF. Les plans 2D avec tolérances et exigences de finition sont préférés en complément du modèle 3D. Les croquis à main levée sont chiffrés après redessin par nos ingénieurs.
Comment la qualité est-elle contrôlée ?
Le contrôle accompagne la production, pas seulement la fin : validation de la première pièce, contrôles en cours et un rapport par lot, mesuré au CMM et en optique. Certificats matière sur demande.
Où est l'usine et livrez-vous dans le monde entier ?
Notre usine se trouve à Dongguan, Guangdong, Chine, en activité depuis 2005. Nous expédions par express, aérien et maritime dans le monde entier, avec le transitaire désigné par l'acheteur.