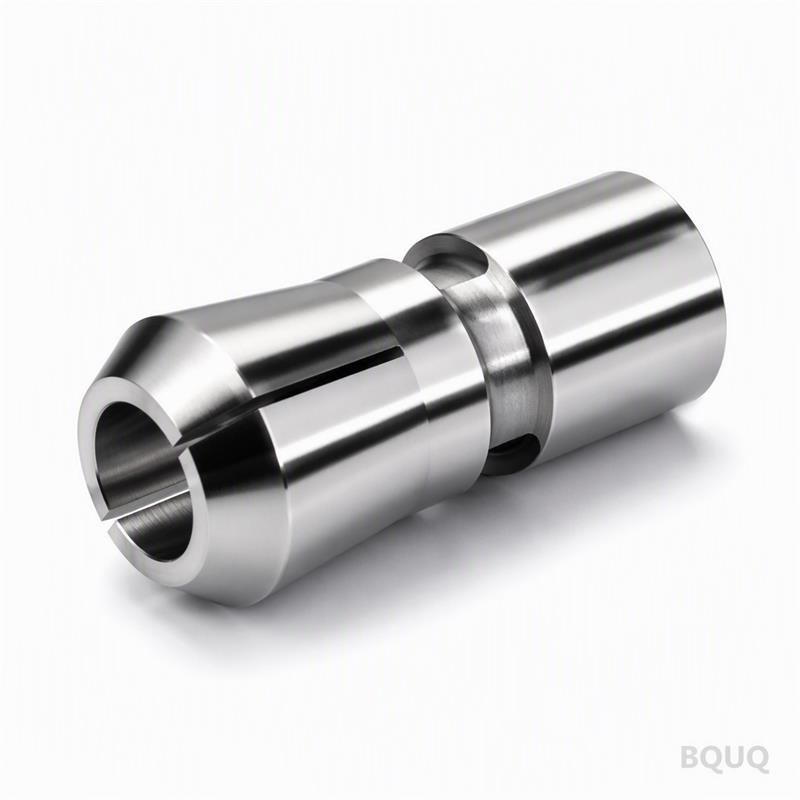
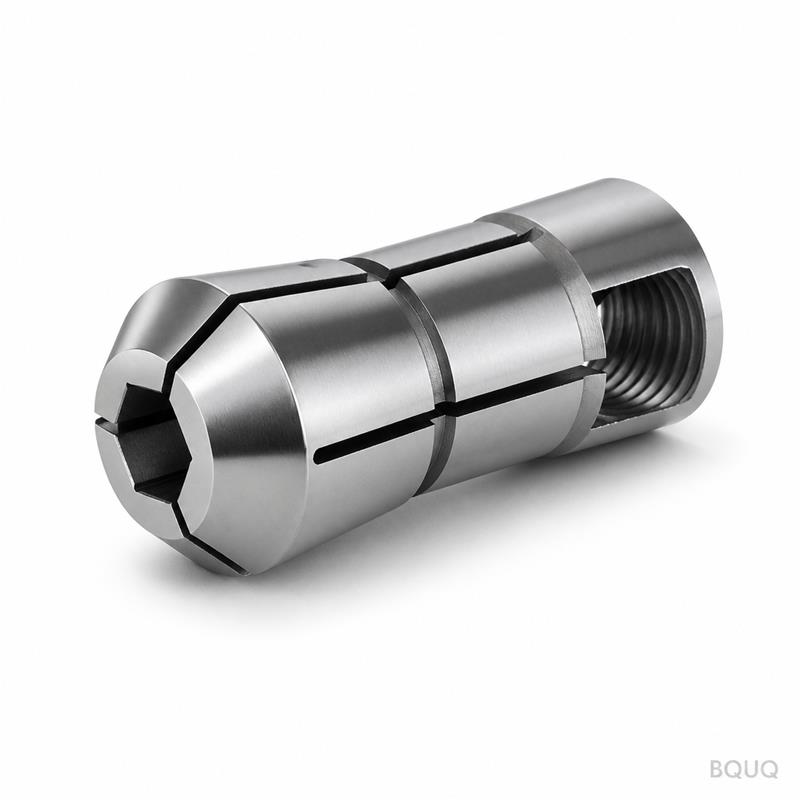
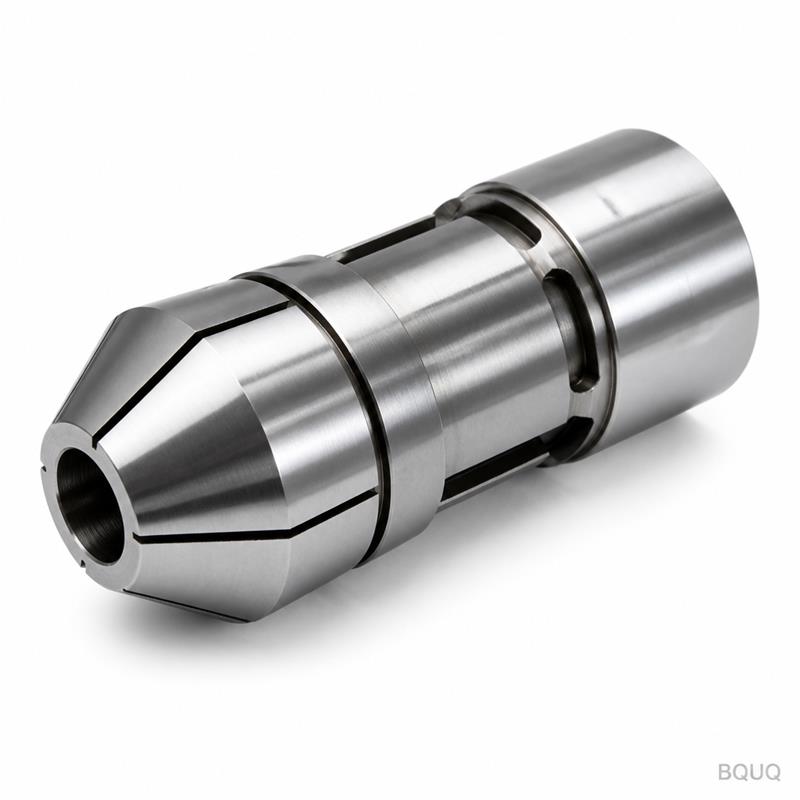
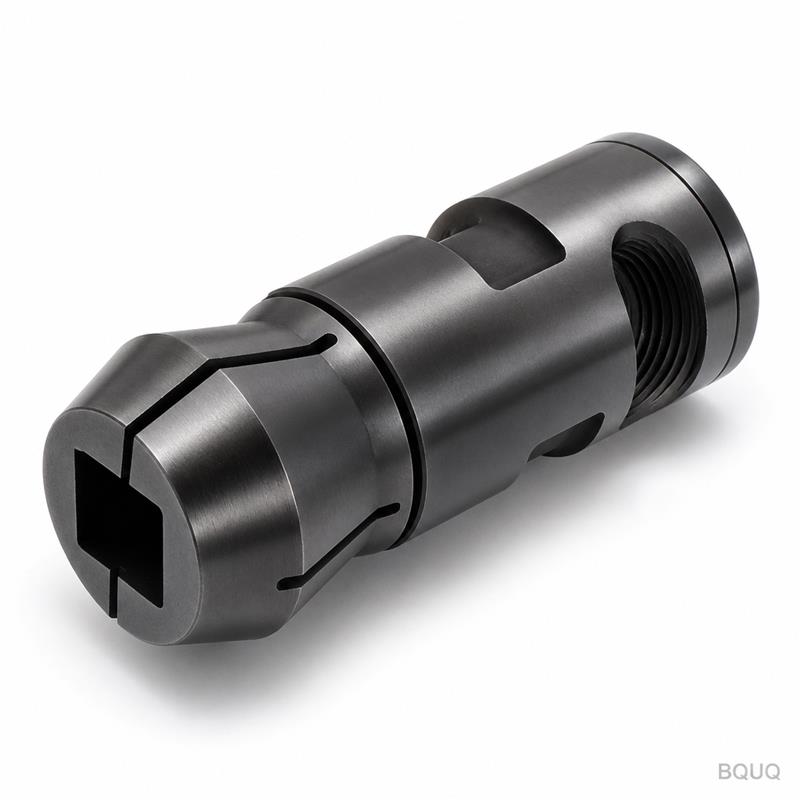
Ce qui distingue ce mandrin pour votre broche de tour automatique Ce mandrin de serrage type 46 pour tour automatique, usiné CNC, est rectifié de précision et poli miroir pour ma
BQUQ Mandrin de serrage type 46 pour tour automatique, usiné CNC, poli miroir
Ce qui distingue ce mandrin pour votre broche de tour automatique Ce mandrin de serrage type 46 pour tour automatique, usiné CNC, est rectifié de précision et poli miroir pour maintenir des barres o
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce qui distingue ce mandrin pour votre broche de tour automatique
Ce mandrin de serrage type 46 pour tour automatique, usiné CNC, est rectifié de précision et poli miroir pour maintenir des barres ou des outils avec un faux-rond total indiqué (TIR) de 0,005 mm. Vous obtenez une force de serrage constante sur toute la plage de préhension, ce qui réduit les pièces rejetées et l'usure des outils sur votre poupée mobile. Fabriqué en acier allié trempé à 58–60 HRC, ce mandrin conserve sa géométrie lors des cycles à haute vitesse, et nous expédions les tailles standard en 7 jours depuis notre usine de Dongguan.
Pourquoi les alésages polis miroir surpassent les finitions rectifiées standard pour l'évacuation des copeaux
L'alésage interne et le siège de pince sont polis à Ra 0,2 µm, et non simplement rectifiés. Cette finition miroir a deux effets : elle réduit le frottement lors de la fermeture de la pince et empêche les copeaux fins de se souder à la surface lors des opérations sur inox ou aluminium. Dans nos tests d'évacuation des copeaux, l'alésage poli a évacué les copeaux 30 % plus rapidement qu'une finition uniquement rectifiée à la même vitesse de broche. Vous bénéficiez également d'une meilleure étanchéité contre l'infiltration de liquide de refroidissement, ce qui protège le cône sur des milliers de cycles.
Matériaux et traitement thermique utilisés pour le corps type 46
Le corps du mandrin est fabriqué en acier de cémentation 20CrMnTi, cémenté sur une profondeur de 0,8–1,0 mm, puis trempé et revenu à 58–60 HRC. La pince elle-même est en acier à ressort 65Mn, traitée thermiquement à 45–48 HRC pour les doigts flexibles, avec une section de nez durcie à 55 HRC. Nous n'utilisons pas d'aciers plus tendres comme le 1045 ou le 4140 pour le corps, car ils se déformeraient sous des serrages répétés à 6000 tr/min. Chaque lot est testé en dureté sur trois points, et non sur un seul coin.
Spécifications dimensionnelles essentielles pour l'ajustement de votre nez de broche
Paramètre
Valeur / Plage
Matériau du corps du mandrin
20CrMnTi, cémenté 0,8–1,0 mm
Matériau de la pince
Acier à ressort 65Mn, doigts durcis
Dureté (corps)
58–60 HRC
Dureté (doigts de pince)
45–48 HRC
Plage de diamètre de préhension
Ø1,0 – Ø46,0 mm (métrique)
Faux-rond total indiqué (TIR)
≤ 0,005 mm au nez
Finition de surface (alésage)
Ra 0,2 µm poli miroir
Cône de nez de broche
JIS B 6336 type 46 (1:10)
Vitesse maximale recommandée
6000 tr/min (avec écrou équilibré)
Délai de livraison
7 jours pour standard, 15 jours pour alésage personnalisé
MOQ
Sans MOQ – 1 pièce acceptée
Comment nous contrôlons le faux-rond lors de la rectification et du polissage
Le faux-rond n'est pas une réflexion après coup – il est intégré dès l'étape de rectification. Nous rectifions le cône en ébauche, puis nous relaxons les contraintes du corps à 180°C pendant 4 heures, puis nous effectuons une rectification de finition sur une rectifieuse interne CNC avec broche hydrostatique. Après la rectification, nous rodons l'alésage à la main jusqu'à Ra 0,2 µm et vérifions le TIR sur un comparateur Marposs à trois profondeurs : 10 mm, 20 mm et 30 mm depuis le nez. Tout mandrin présentant un TIR supérieur à 0,005 mm est rejeté, et non retravaillé.
Inspection avant chaque expédition : ce que contient le rapport
Chaque mandrin est expédié avec un certificat d'inspection individuel, et non un certificat de lot. Nous mesurons et enregistrons : le TIR au nez, la dureté HRC sur le corps et la pince, la finition de surface Ra sur l'alésage, et la zone de contact du cône (nous visons 90 % de contact avec un contrôle au bleu). Si vous le demandez, nous incluons également une vidéo du test de faux-rond sur votre diamètre d'alésage spécifique. Cela fait partie de notre processus de fabrication de précision – nous ne sautons aucune étape pour une livraison rapide.
Options d'alésage et de fentes personnalisés pour barres non standard
Si votre barre n'est pas une taille métrique standard, nous pouvons usiner l'alésage de la pince selon votre plan sous 15 jours. Nous pouvons également ajouter des fentes longitudinales pour des barres hexagonales ou carrées, ou un alésage étagé pour des pièces avec épaulement. L'alésage personnalisé minimum est de Ø1,0 mm, le maximum de Ø46,0 mm. Envoyez-nous votre tolérance de barre et nous recommanderons un jeu de préhension – généralement 0,02–0,05 mm au-dessus du nominal pour les barres rondes.
Quelle est votre quantité minimale de commande pour ce mandrin de serrage ?
Sans MOQ – nous acceptons une pièce pour test, et vous recevez le même rapport d'inspection que pour une commande en gros.
Pouvez-vous personnaliser l'alésage ou le cône pour ma broche spécifique ?
Oui, nous pouvons modifier le diamètre de l'alésage, ajouter des fentes pour barres hexagonales/carrées, ou ajuster l'angle du cône si vous fournissez un plan ou un échantillon de broche correspondant.
Comment vérifiez-vous la qualité avant expédition ?
Chaque mandrin est inspecté individuellement pour le TIR, la dureté, la finition de surface et le contact du cône, et le certificat est inclus avec l'expédition en standard.
Quel est le délai réel si je commande aujourd'hui ?
Les mandrins standard type 46 sont expédiés en 7 jours ; les versions avec alésage ou fentes personnalisés sont expédiées en 15 jours après approbation du plan.
Demandez un devis ferme avec vos spécifications de broche et de barre
Envoyez-nous votre type de nez de broche, le diamètre de barre et la plage de vitesse attendue. Nous répondrons avec un devis ferme sous 12 heures, incluant le fret et une recommandation de tolérance. Pour les cônes inhabituels, nous pouvons également conseiller sur les douilles d'adaptation. Il s'agit d'un produit de fabrication de précision fabriqué en Chine, et nous le garantissons avec une garantie de remplacement à 100 % pour tout défaut de faux-rond.
Envoyez votre plan par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Incluez votre TIR cible et le type de matériau – nous confirmerons si le type 46 convient à votre machine ou suggérerons une alternative.
Pour une meilleure durée de vie des outils sur votre tour automatique, consultez notre guide de sélection des outils de coupe CNC pour assortir le mandrin au bon porte-outil. Et si vous poussez les tolérances en dessous de 0,01 mm, lisez notre guide des tolérances d'usinage CNC pour comprendre ce que le TIR de 0,005 mm signifie réellement pour votre processus.