Ce que ce mandrin maintient et pourquoi c‘est important Ceci est un mandrin de serrage à pince ronde pour tour automatique type 36, usiné CNC. Il maintient des barres rondes de 3
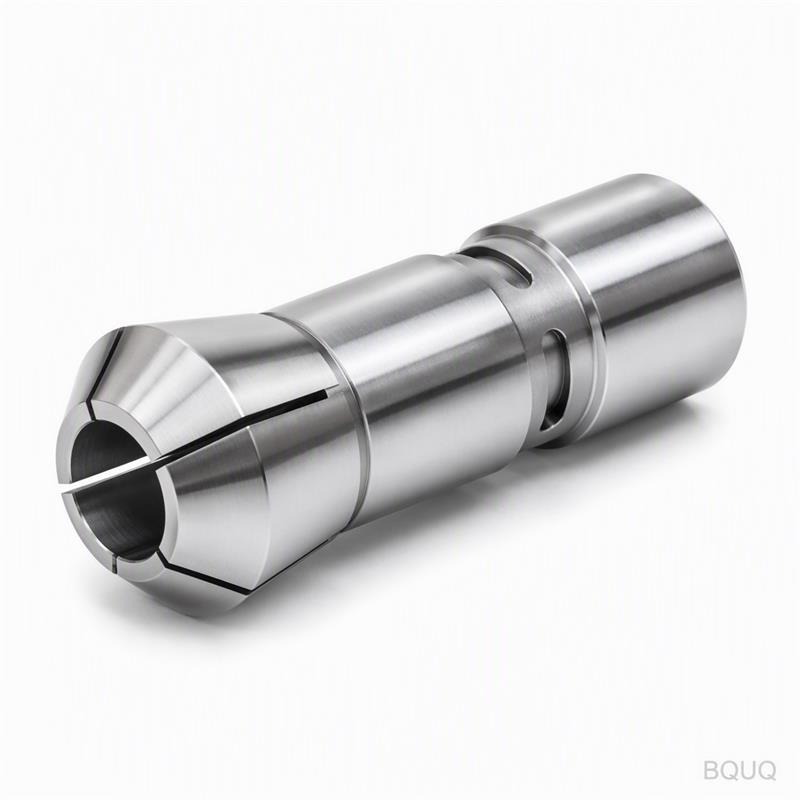
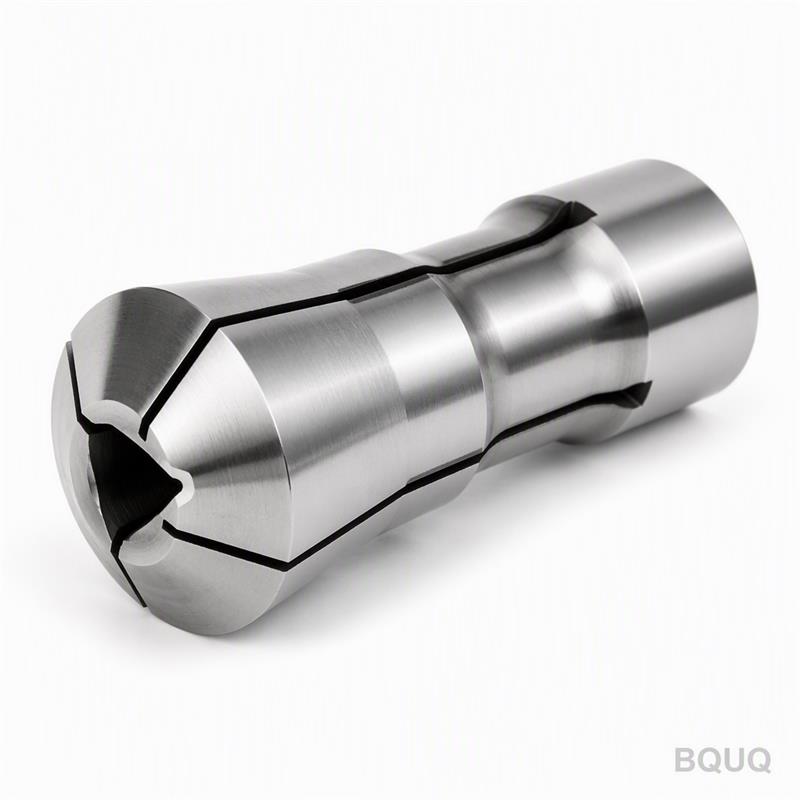
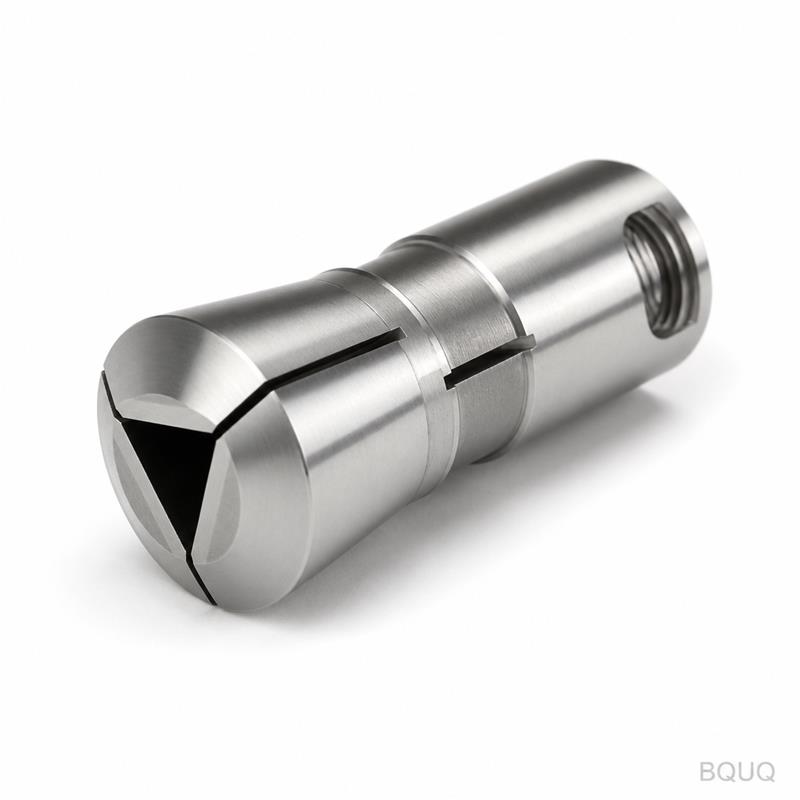
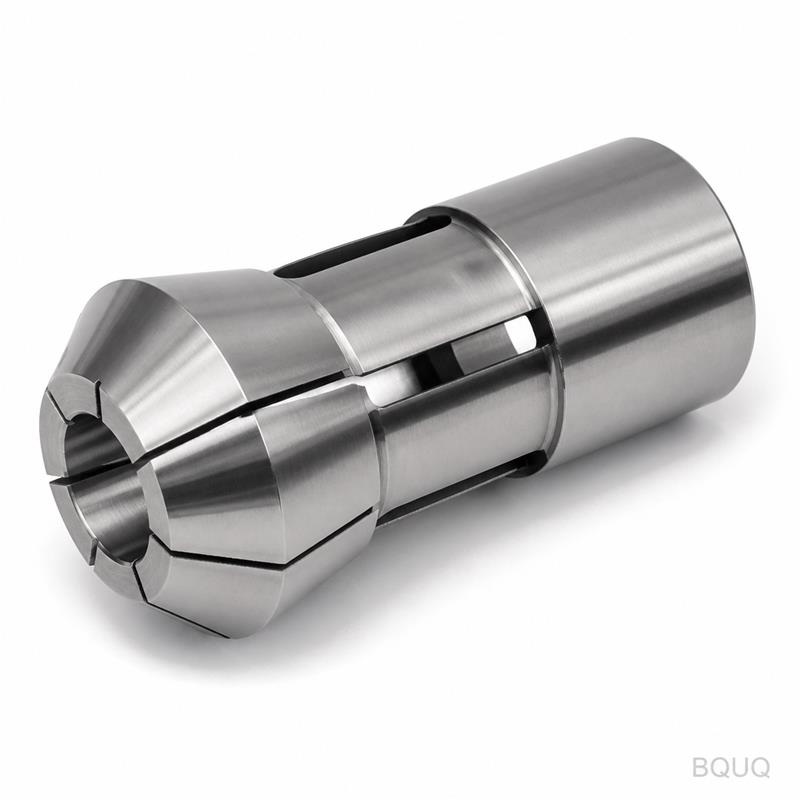
BQUQ Mandrin de serrage à pince ronde pour tour automatique type 36, usiné CNC
Ce que ce mandrin maintient et pourquoi c'est important Ceci est un mandrin de serrage à pince ronde pour tour automatique type 36, usiné CNC. Il maintient des barres rondes de 3 mm à 36 mm de diamè
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce mandrin maintient et pourquoi c'est important
Ceci est un mandrin de serrage à pince ronde pour tour automatique type 36, usiné CNC. Il maintient des barres rondes de 3 mm à 36 mm de diamètre avec un faux-rond total garanti (TIR) de 0,008 mm. Cela signifie que vos pièces tournées restent dans la tolérance sans reprise, poste après poste. Nous expédions ce mandrin sous 15 jours, et le corps est trempé à 58–60 HRC pour une longue durée de vie de serrage.
Vous achetez un composant de maintien de pièce, pas une promesse. L'alésage est rectifié avec une finition de surface de Ra 0,4 µm, et le cône de la pince est apparié à votre broche de machine avec une tolérance de 0,005 mm. C'est de la fabrication de précision issue de notre usine de Dongguan, avec 20 ans d'expérience en usinage CNC et en emboutissage derrière chaque unité.
Comment le cône type 36 se verrouille sans jeu
Le type 36 fait référence à l'angle de cône de traction arrière courant sur les tours automatiques comme Citizen, Star et Tsugami. Lorsque vous actionnez la barre de tirage, la pince glisse vers l'arrière dans le corps du mandrin. L'angle du cône convertit la traction axiale en force de serrage radiale. Parce que le cône est rectifié en un seul montage avec l'alésage, la force de serrage est répartie uniformément sur toute la longueur de préhension.
Nous découpons les fentes de la pince par électroérosion à fil (EDM), et non par fraisage. Cela laisse une fente de 0,2 mm de large sans bavures ni concentrateurs de contraintes. Le retour élastique est constant : chaque pince revient à son diamètre non serré à 0,01 mm près après 100 000 cycles. Vous n'avez pas besoin de réajuster vos offsets d'outils lorsque vous changez de barre.
Matériaux et traitement thermique que nous utilisons
Nous partons d'acier allié 20CrMnTi, et non d'acier doux de décolletage. Cette nuance se cémente bien et conserve une arête de coupe nette sur les doigts de la pince. Le corps du mandrin est en 40CrMo, trempé et revenu à 28–32 HRC avant de rectifier le siège du cône.
Après usinage, l'ensemble du mandrin subit un traitement thermique sous vide. La pince atteint 58–60 HRC sur la surface de préhension, tandis que la section ressort reste à 45–48 HRC. Cette dureté différentielle est obtenue par induction sélective. Vous obtenez une préhension dure et résistante à l'usure ainsi qu'une section ressort flexible qui ne fissure pas sous des cycles répétés. La finition de surface de l'alésage est de Ra 0,4 µm ; sur le cône, Ra 0,2 µm.
Spécification
Valeur
Type de pince
Tour automatique type 36, alésage rond
Plage de serrage
3 mm – 36 mm de diamètre
Matériau du corps du mandrin
40CrMo, trempé et revenu
Matériau de la pince
Acier allié 20CrMnTi, cémenté
Dureté (préhension de la pince)
58–60 HRC
Dureté (section ressort)
45–48 HRC
Faux-rond total (TIR)
0,008 mm au nez du mandrin
Finition de surface (alésage)
Ra 0,4 µm
Finition de surface (cône)
Ra 0,2 µm
Délai de livraison
15 jours pour les tailles standard
Quantité minimale de commande
Aucune – commandez 1 pièce
Inspection avant chaque expédition
Chaque mandrin est vérifié sur une machine à mesurer tridimensionnelle (CMM) avec une résolution de 0,0005 mm. Nous mesurons l'angle du cône, la concentricité de l'alésage et la largeur de la fente. Si le TIR dépasse 0,008 mm, le mandrin est rejeté et re-rectifié. Nous n'expédions pas de pièces de second choix.
Nous effectuons également un test fonctionnel : nous montons le mandrin sur une broche d'essai, serrons une barre rectifiée de 20 mm et la faisons tourner à 6 000 tr/min pendant 10 minutes. Nous mesurons l'amplitude des vibrations. Si elle dépasse 1,5 µm, nous rééquilibrons le mandrin. Vous recevez un rapport de test avec chaque expédition, incluant la valeur réelle du TIR mesurée sur votre unité spécifique.
Pourquoi un alésage rond surpasse un hexagonal ou carré
Les alésages ronds sont destinés aux barres rondes, qui représentent 80 % de ce que les tours automatiques traitent. L'alésage rond offre un contact à 360 degrés avec la barre. Cela élimine le contact en trois points que créent les pinces hexagonales ou carrées, qui peut laisser des marques sur votre pièce finie. L'alésage rond réduit également les vibrations lors des coupes de dégrossissage lourdes, car la barre est soutenue sur toute sa circonférence.
Si vous tournez des pièces à partir de barres rectifiées sans centre, l'alésage rond préserve la finition de surface de la barre. Pas de rayures, pas d'éraflures, pas de déformation. Pour des applications comme les broches médicales, les composants horlogers ou les broches de connecteurs, cette intégrité de surface n'est pas optionnelle. Pour un aperçu plus approfondi de l'interaction entre l'outillage et votre pièce, consultez notre guide de sélection des outils de coupe CNC.
Adaptation de remplacement pour Citizen, Star et Tsugami
Le cône type 36 est un standard sur de nombreux tours automatiques populaires. Si votre machine utilise une pince type 36, ce mandrin se monte directement. Nous usinons la plaque arrière selon les spécifications de votre nez de broche sans frais supplémentaires. Les ajustements courants de plaque arrière incluent les types A2-4, A2-5 et les nez filetés. Envoyez-nous votre modèle de machine, et nous confirmons l'adaptation en un seul e-mail.
Nous fournissons également l'écrou de barre de tirage et le tube de rapprochement de pince si vous en avez besoin. Ils sont usinés dans le même 40CrMo et trempés à la même spécification. Si vous n'êtes pas sûr du cône de votre machine, mesurez le grand diamètre de la pince et l'angle du cône. Nous le faisons correspondre exactement. Pour les questions de tolérance sur votre plan de pièce, consultez notre guide des tolérances d'usinage CNC.
Quelle est la quantité minimale de commande pour ce mandrin de serrage à pince ?
Il n'y a pas de quantité minimale de commande – vous pouvez commander un seul mandrin pour test, et nous l'expédions sous 15 jours.
Pouvez-vous personnaliser la taille de l'alésage ou la plaque arrière ?
Oui, nous pouvons rectifier l'alésage à n'importe quel diamètre entre 3 mm et 36 mm, et nous usinons la plaque arrière selon votre nez de broche sans frais supplémentaires.
Comment garantissez-vous le TIR de 0,008 mm sur chaque unité ?
Chaque mandrin est mesuré sur une CMM, et la valeur réelle du TIR est imprimée sur le rapport de test qui accompagne votre commande.
Quel est le délai de livraison pour une taille d'alésage personnalisée ?
Les tailles standard sont expédiées sous 15 jours ; les alésages personnalisés ajoutent 3 jours pour le cycle de rectification et d'inspection.
Obtenez un devis ferme sous 12 heures
Envoyez-nous votre dessin ou modèle de machine, et nous répondons avec un prix ferme et une date de livraison sous 12 heures. Nous sommes une usine de fabrication de précision à Dongguan, en Chine, avec 20 ans d'expérience en usinage CNC. Vous traitez directement avec l'usine, pas avec une société de négoce. Envoyez votre demande par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Envoyez votre dessin aujourd'hui, et nous confirmerons l'adaptation et le devis avant que votre café ne refroidisse.