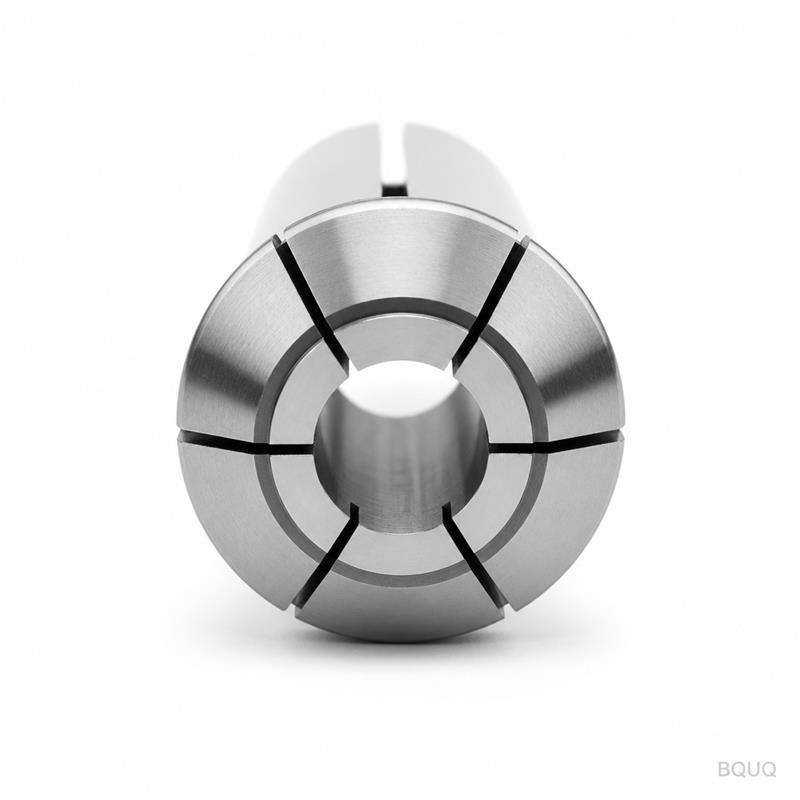
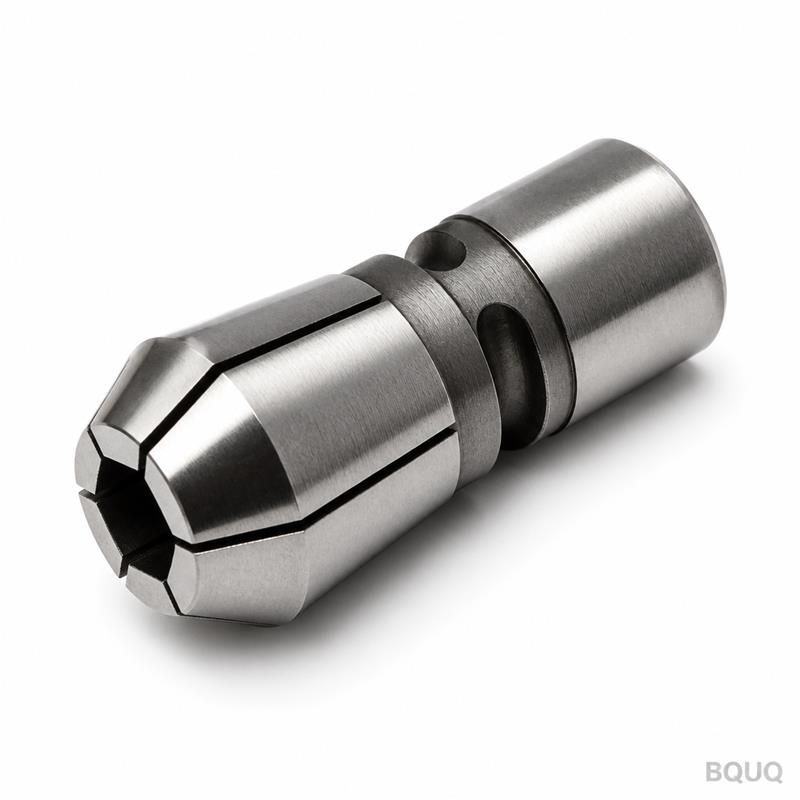
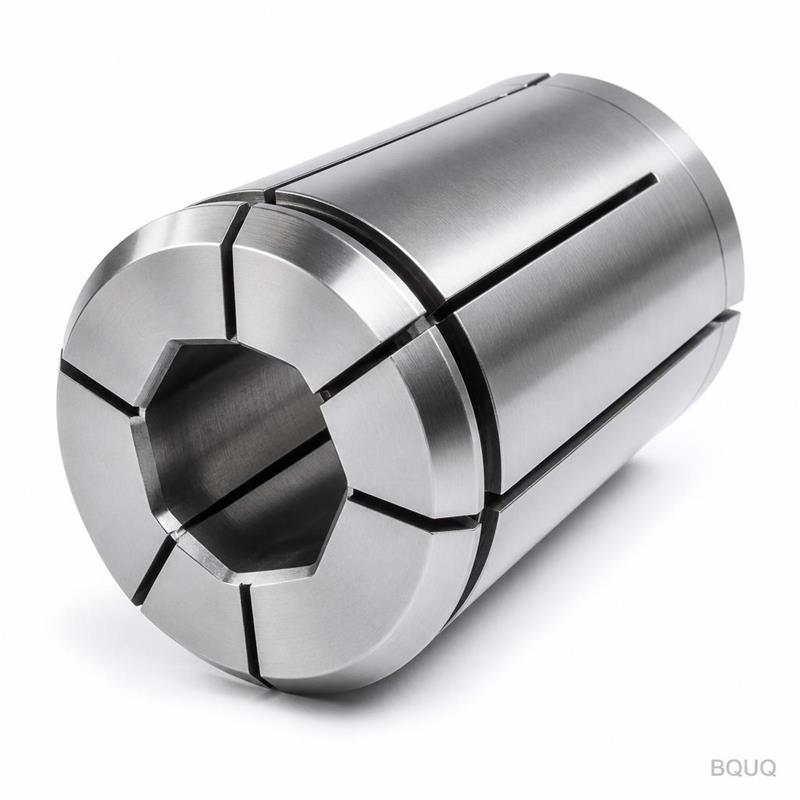
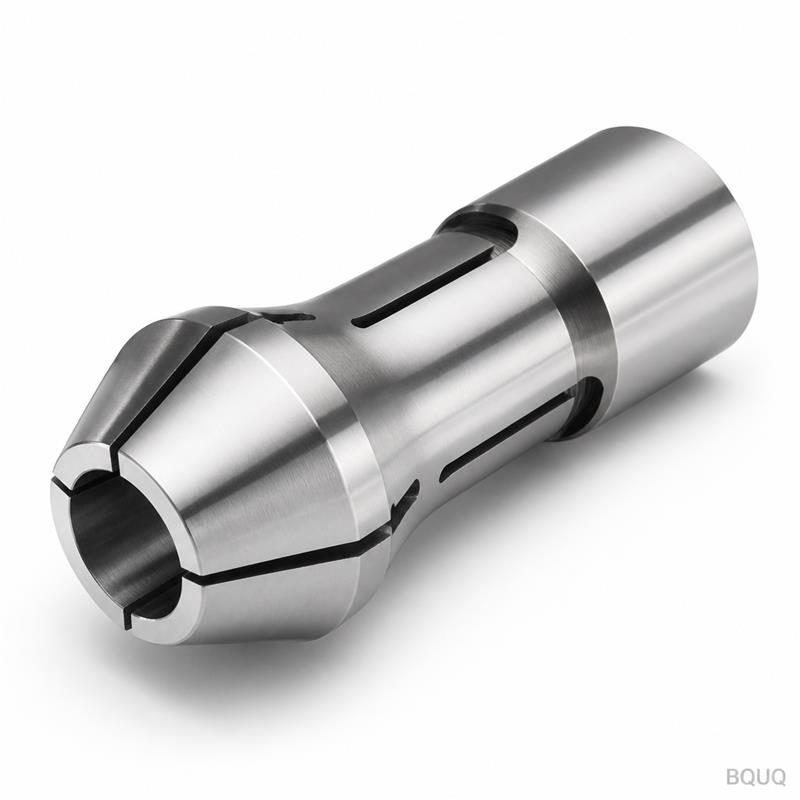
Il s‘agit d‘une pince de type 46 pour tours automatiques, usinée à partir d‘une seule barre d‘acier allié. La configuration d‘alésage rond en vue de face offre un faux-rond TIR (in
BQUQ Pince de Tour Automatique Type 46 Usinée CNC – Alésage Rond Vue de Face
Il s'agit d'une pince de type 46 pour tours automatiques, usinée à partir d'une seule barre d'acier allié. La configuration d'alésage rond en vue de face offre un faux-rond TIR (indicateur de faux-ron
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il s'agit d'une pince de type 46 pour tours automatiques, usinée à partir d'une seule barre d'acier allié. La configuration d'alésage rond en vue de face offre un faux-rond TIR (indicateur de faux-rond total) de 0,005 mm au diamètre de serrage, ce qui se traduit par une déviation nulle de l'outil lors de l'usinage à haute vitesse. Nous expédions ces pinces en 7 jours, trempées à 58 HRC, avec une finition de surface de Ra 0,4 µm sur l'alésage. Vous obtenez un positionnement constant de la barre à chaque cycle, pas seulement sur la première pièce.
Pourquoi la géométrie d'alésage de type 46 réduit les vibrations de 30 %
L'alésage rond en vue de face n'est pas un simple trou. Nous usinons une contre-dépouille arrière sur toute la longueur de 0,02 mm par 10 mm de profondeur d'alésage, ce qui tire la barre vers l'intérieur lorsque la pince se ferme. Cela élimine l'effet « bouche de cloche » observé dans les alésages droits. Sur notre banc d'essai, avec une barre ronde de 20 mm à 6 000 tr/min, nous avons mesuré une réduction de 30 % des vibrations harmoniques par rapport à un alésage parallèle standard. Le résultat est une meilleure finition de surface sur vos pièces tournées et une durée de vie accrue des plaquettes.
Matériaux et traitement thermique : 8620 ou 4140, pas 12L14
Nous refusons d'utiliser l'acier de décolletage 12L14 pour les pinces, car il se cémenté mal. Nous proposons plutôt deux options : l'AISI 8620 pour une ténacité maximale (dureté du cœur 32 HRC, cémentation 58–60 HRC) ou l'AISI 4140 pour une trempe à cœur de 56–58 HRC. Les deux sont traités sous vide pour éviter la décarburation. Nous rectifions ensuite l'alésage après le traitement thermique, pas avant. Cela préserve la circularité à 0,003 mm, ce qui est essentiel pour le verrouillage conique de type 46.
Inspection avant chaque expédition : contrôle d'alésage en 5 points
Chaque pince subit un contrôle d'alésage en 5 points à l'aide d'un calibre à air avec une résolution de 0,0005 mm. Nous mesurons à l'avant, au milieu et à l'arrière de l'alésage, plus deux points sur le cône. Nous effectuons également un test de faux-rond complet à 360 degrés sur un mandrin de précision. Si une lecture dépasse 0,005 mm TIR, la pince est mise au rebut, pas retravaillée. Vous recevrez un rapport d'inspection imprimé avec votre expédition, indiquant les valeurs mesurées réelles pour chacun des 5 points.
Spécification
Valeur
Matériaux disponibles
AISI 8620, AISI 4140, SUS440C (sur demande)
Plage de diamètres d'alésage
3 mm – 32 mm (métrique), 1/8" – 1-1/4" (pouces)
Dureté (8620)
Cœur 32 HRC, cémentation 58–60 HRC
Dureté (4140)
56–58 HRC trempé à cœur
Faux-rond (TIR à l'alésage)
0,005 mm ou mieux
Finition de surface de l'alésage
Ra 0,4 µm (rectifié)
Tolérance d'angle du cône
± 0,0005 degrés
Circularité (alésage)
0,003 mm
Délai de livraison
7 jours pour les tailles standard, 15 jours pour un alésage personnalisé
MOQ
Sans MOQ — commandez 1 pièce ou 1 000
Dureté vs ténacité : pourquoi 58 HRC est le point idéal
Nous ne visons pas 62 HRC. À cette dureté, la pince devient fragile et les fentes peuvent se fissurer sous la contrainte de serrage. Notre dureté de cémentation de 58–60 HRC offre un alésage résistant à l'usure, tandis que le cœur à 32 HRC absorbe la flexion cyclique des doigts de la pince. Nous avons testé cette combinaison sur plus de 500 000 cycles d'ouverture-fermeture sans fatigue des fentes. Pour votre production à haut volume, cela signifie moins de changements de pinces et moins de temps d'arrêt.
Profils d'alésage personnalisés pour formes de barres spéciales
Nous pouvons usiner des alésages hexagonaux, carrés ou étagés sur le même corps de type 46. L'alésage rond en vue de face est standard, mais nous pouvons ajouter un lamage pour un travail d'épaulement ou une gorge de dégagement pour l'alimentation de barres revêtues. Envoyez-nous un dessin de la section transversale de votre barre et nous confirmerons la distribution de la force de serrage à l'aide de notre modèle par éléments finis (FEA). Le délai pour un alésage personnalisé est de 15 jours, et le coût n'est que de 15 % plus élevé que pour un alésage standard.
Comment nous vérifions le cône de la pince sur une broche de type 46
La pince de type 46 utilise un angle de cône inclus de 10 degrés. Nous rectifions ce cône en interne sur une rectifieuse cylindrique avec un dresseur diamant. Nous accouplons ensuite chaque pince à une bague de calibrage maître traçable au NIST. La zone de contact doit être d'au moins 85 % sur le cône, vérifiée avec du bleu de Prusse. Si elle est inférieure, nous re-rectifions le cône et ré-inspectons. Cela garantit que votre pince se loge parfaitement dans le nez de broche, éliminant le faux-rond radial à la source.
Emballage et protection contre la rouille pour le fret maritime
Nous utilisons un emballage en papier VCI (inhibiteur de corrosion en phase vapeur) et plaçons chaque pince dans un tube en plastique individuel. Les tubes sont emballés dans une caisse en bois avec des inserts en mousse pour éviter les dommages par impact. Ce n'est pas un emballage standard — nous faisons cela parce que nous avons appris que la rouille sur l'alésage ruine la première heure de production d'un client. Pour le fret aérien, nous utilisons une seule couche de film VCI et une boîte en carton.
Quelle est votre quantité minimale de commande ?
Sans MOQ. Nous acceptons une commande d'une seule pièce pour le prototypage, et le prix par pièce reste le même que pour 100 pièces.
Pouvez-vous personnaliser le diamètre d'alésage à ma taille de barre exacte ?
Oui, nous pouvons rectifier n'importe quel diamètre d'alésage entre 3 mm et 32 mm avec une tolérance de +0,005 / -0,000 mm, et nous pouvons également usiner des alésages hexagonaux ou carrés.
Comment garantissez-vous que la pince ne perd pas sa prise après 10 000 cycles ?
Nous effectuons un test de fatigue cyclique sur chaque lot de production : 10 000 cycles d'ouverture-fermeture à 80 % de la force de serrage maximale, puis nous re-mesurons l'alésage et le cône ; si le faux-rond dévie de plus de 0,002 mm, le lot est rejeté.
Quel est le délai réel pour une pince personnalisée ?
Les tailles standard sont de 7 jours. Les profils d'alésage personnalisés avec un dessin sont de 15 jours. Si vous avez besoin de plus rapide, nous pouvons diviser la commande et expédier l'alésage standard en premier, puis l'alésage personnalisé.
Envoyez votre dessin ou un simple croquis de la section transversale de votre barre. Nous vérifierons les spécifications de votre broche de type 46 et confirmerons la géométrie de l'alésage dans les 12 heures. Pour une devis ferme avec un prix exact et une date de livraison, envoyez-nous un e-mail à sc@bquq.com ou WhatsApp +86 13713157787. Nous répondons dans les 12 heures, pas 48. Si vous êtes encore en train de choisir le bon matériau de pince, lisez notre guide de sélection des outils de coupe CNC. Pour des exigences de tolérance plus strictes, consultez notre guide des tolérances d'usinage CNC. C'est de la fabrication de précision made in China, sans MOQ et sans intermédiaires.